



Haalhoek vs. Vrijheidshoek: Hoe Ze Snijgereedschapprestaties Bepalen
Conventionele bewerking of metaalbewerking wordt uitgevoerd om geleidelijk overtollige materiëllaag van het werkstuk te verwijderen om de beoogde vorm, afmeting en afwerking te geven. Materiaalverwijdering wordt gerealiseerd met behulp van een klein apparaat genaamd snijder of snijgereedschap. Tijdens bewerking zijn de snijder alsmede het werkstuk stijf gemonteerd op de werktuigmachine met behulp van diverse rangschikkingen. Relatieve snelheid tussen snijder en werkstuk is ook vereist om continu materiaal af te scheren en wordt gegeven door snijsnelheid, voeding en snijdiepte. De snijder comprimeert eigenlijk een dunne laag materiaal en verwijdert het geleidelijk in de vorm van spanen. Een juiste geometrie inclusief scherpe snijrand(en) en compatibel materiaal zijn ook onmisbaar nodig voor ononderbroken en efficiënte verwijdering van materiaal.
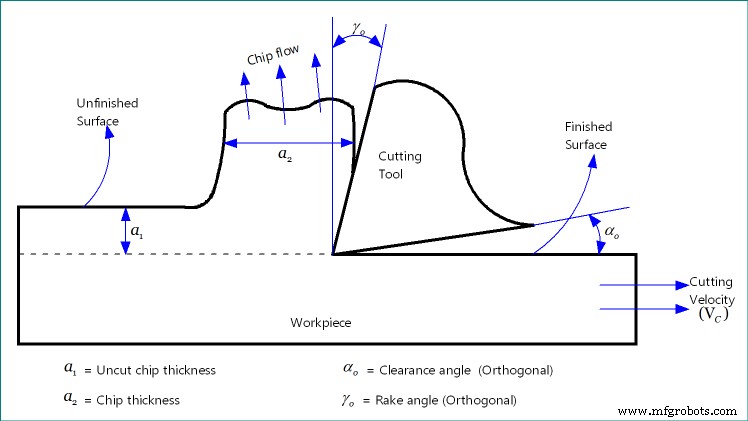
Geometrie van een snijder geeft de helling of oriëntatie van diverse snijpuntsoppervlakken aan. Snijgereedschap bestaat uit drie snijpuntsoppervlakken: haaloppervlak, primaire vrijvlak en secundaire vrijvlak. Diverse hoeken worden gebruikt om de helling van dergelijke oppervlakken in verschillende richtingen aan te geven. Er bestaan ook verschillende nationale en internationale standaarden die diverse kenmerken van een snijder duidelijk definiëren inclusief diverse hoeken. Dergelijke informatie wordt op een specifieke manier verzameld om te presenteren in de vorm van gereedschapshandtekening. Verschillende vlakken worden ook gebruikt om onduidelijke meting van deze hoeken te ondersteunen. In het algemeen wordt de helling van het haaloppervlak aangegeven door de haalhoek; terwijl de helling van het vrijvlak wordt aangegeven door de vrijheidshoek.
Per definitie is de haalhoek de hoek van oriëntatie van het haaloppervlak van de snijder vanaf het referentievlak en gemeten op een ander vlak. Het kan een positieve, negatieve of zelfs nulwaarde hebben; doorgaans varieert het echter tussen +15° tot –15°. Het is een cruciale hoek die de sterkte van de snijpunt, snijkracht, stroomverbruik, afschuifdeformatie en ook bewerkbaarheid bepaalt. Aan de andere kant is de vrijheidshoek de hoek van helling van het vrijvlak van de snijder vanaf de snelheidsvector en gemeten op een ander vlak. Het moet een positieve waarde hebben en varieert doorgaans tussen +3° tot +15°. De diverse verschillen tussen haalhoek en vrijheidshoek van het snijgereedschap zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen haalhoek en vrijheidshoek
| Haalhoek | Vrijheidshoek |
|---|---|
| Helling van haaloppervlak van de snijder wordt aangegeven door haalhoek. | Helling van vrijvlak van de snijder wordt aangegeven door vrijheidshoek. |
| Haalhoek kan negatief, nul of positief zijn. | Vrijheidshoek moet een positieve waarde hebben. Het kan niet negatief of nul zijn. |
| Het beïnvloedt spanvloei en afschuifdeformatie maar heeft onbeduidende invloed op oppervlakkwaliteit en nauwkeurigheid. | Het beïnvloedt direct oppervlakkwaliteit en nauwkeurigheid; maar speelt geen rol in spanvloei en afschuifdeformatie. |
| Opgebouwde rand (BUE) kan de haalhoek ongunstig veranderen. | BUE kan de vrijheidshoek niet veranderen. |
Basiedoel
Haalhoek toont de helling van het haaloppervlak van het snijgereedschap vanaf het referentievlak. Aangezien het haaloppervlak het spanvloeioppervlak is, geeft de haalhoek ook de spanvloeirichting aan. Aan de andere kant toont de vrijheidshoek de helling van het vrijvlak van het snijgereedschap vanaf de snijsnelheidsvector. Deze hoek heeft geen directe invloed op spanvloei. Echter, beide hoeken kunnen op verschillende vlakken (richtingen) worden gemeten om een duidelijk beeld te krijgen van de helling van de corresponderende oppervlakken.
Waarde van deze hoeken
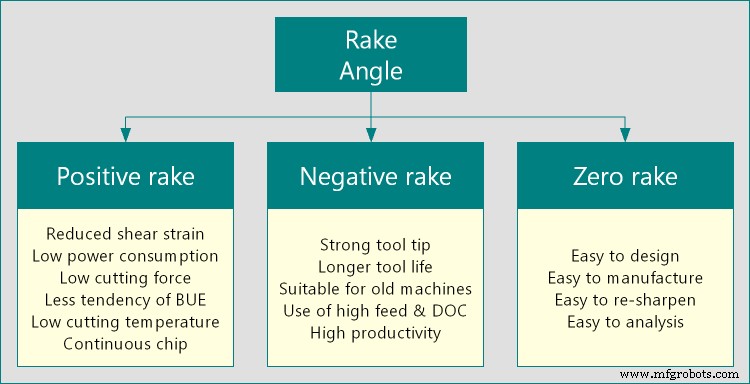
Een snijder kan een positieve, negatieve of nul haalhoek hebben, elk met speciale betekenis en voordelen op bewerkingsprestaties. Bijvoorbeeld, een positieve haalhoek biedt een scherpe snijrand en dus zal afscheren soepel verlopen met minimale inspanning. Alternatief biedt een negatieve haalhoek een sterkere snijpunt en dus kan het gereedschap hogere snijkracht weerstaan. Echter, de vrijheidshoek van de snijder kan niet negatief of zelfs nul zijn, want in dergelijke scenario's zal het vrijvlak van het gereedschap wrijven met het afgewerkte oppervlak van het product. Doorgaans varieert de haalhoek tussen +15° tot –15° en de vrijheidshoek tussen +3° tot +15°.
Rol op spaafwijking, productkwaliteit en nauwkeurigheid
Haalhoek beïnvloedt direct de spanvloeirichting en afschuifdeformatie van spanen. Een negatieve haalhoek zal de afschuifdeformatie verhogen en dus zal de spandikte toenemen. De spaafverkleiningscoëfficiënt, afgekort als CRC, zal ook hoger zijn met negatieve haalhoek. Echter, het heeft een onbeduidende rol op kwaliteit en dimensionele nauwkeurigheid van het bewerkte onderdeel. Vrijheidshoek speelt een cruciale rol in dergelijke factoren. Lagere vrijheidshoek kan de oppervlakkwaliteit ernstig schaden door extreme wrijving tussen het afgewerkte oppervlak van het werkstuk en het vrijvlak van de snijder.
Mechanica van bewerking en rol van haalhoek
Haalhoek beïnvloedt direct of indirect een groot aantal factoren inclusief afschuifvervorming, snijkracht, bewerkingskoppel of -duw, stroomverbruik, type en kleur van spanen, enz. In feite is het een belangrijke parameter in de gehele mechanica van bewerking. Vrijheidshoek speelt een onbeduidende rol in dergelijke analyse.
Opgebouwde rand (BUE) en zijn effect
Bij het bewerken van duktiele materialen met langere span-gereedschap contact, kan een embryo van werkstuk- of spannateriaal aan de punt van het gereedschap hechten op de meest gunstige locatie en vervolgens groeien tot het groter wordt en wordt meegenomen door de vloeiende spanen. Dergelijke ongewensde aanwezigheid van materiaal op de gereedschappunt verandert de haalhoek in een sterk negatieve. Als gevolg kunnen afschuifdeformatie en snijkracht toenemen, wat doorgaans ongewens is. Echter, de vrijheidshoek blijft onveranderd door BUE.
Een wetenschappelijke vergelijking tussen haalhoek en vrijheidshoek wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Machining and Machine Tools door A. B. Chattopadhyay (1e editie, Wiley).
- What is Rake Angle in Cutting Tool? Names, Effects, Functions & Values door minaprem.com.
- Afbeeldingsbron: www.minaprem.com.
Industriële technologie
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Enkelpunts vs. Meervoudige Snijgereedschappen: Belangrijkste Verschillen Uitgelegd
- Schaarvlak vs. Vlak: Snijgereedschappoppervlakken Begrijpen voor Optimale Bewerking
- Positieve vs Negatieve Haalhoek: Hoe Geometrie Snijdefficiëntie Beïnvloedt
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Snijgereedschappen vs. Slijpschijven: Hun Belangrijkste Verschillen Begrijpen
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- Verbinden vs. Bevestigen: Belangrijkste Verschillen Uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Zacht- vs Hardhout Multiplex: Belangrijkste Verschillen Uitgelegd