



Essentiële Machining Nauwkeurigheidsprincipes die Elke Bewerker Moet Beheersen
Bewerkingsnauwkeurigheid is de graad van overeenstemming tussen de werkelijke afmeting, vorm en positie van de drie geometrische parameters van het oppervlak van het bewerkte onderdeel en de ideale geometrische parameters die vereist zijn door de tekening. Ideale geometrische parameters zijn de gemiddelde afmeting voor afmeting, voor oppervlakgeometrie zijn ze absolute cirkels, cylinders, vlakken, kegels, en rechte lijnen, voor de wederzijdse posities van oppervlakken, zijn ze absoluut parallel, loodrecht, coaxiaal, symmetrisch, etc. De afwijking van de werkelijke geometrische parameters van het onderdeel van de ideale geometrische parameters heet de bewerkingsfout.
1. Het Concept Van Bewerkingsnauwkeurigheid
Bewerkingsnauwkeurigheid wordt voornamelijk gebruikt voor de graad van productproductie. Bewerkingsnauwkeurigheid en bewerkingsfout zijn beide termen die gebruikt worden om de geometrische parameters van het bewerkte oppervlak te evalueren. Bewerkingsnauwkeurigheid wordt gemeten door tolerantieklasse, hoe kleiner de klassewaarde, hoe hoger de nauwkeurigheid. De bewerkingsfout wordt uitgedrukt door een numerieke waarde. Hoe groter de numerieke waarde, hoe groter de fout. Hoge bewerkingsnauwkeurigheid betekent kleine bewerkingsfout, en vice versa.
Er zijn 20 tolerantieniveaus van IT01, IT0, IT1, IT2, IT3 tot IT18. Als IT01 aangeeft dat het onderdeel de hoogste bewerkingsnauwkeurigheid heeft, geeft IT18 aan dat het onderdeel de laagste bewerkingsnauwkeurigheid heeft. Over het algemeen hebben IT7 en IT8 een gemiddelde bewerkingsnauwkeurigheidsniveau.
De werkelijke parameters verkregen door elke bewerkingsmethode zullen niet absoluut nauwkeurig zijn. Vanuit het oogpunt van de functie van het onderdeel, zolang de bewerkingsfout binnen het tolerantiebereik ligt dat vereist wordt door de onderdeeltekening, wordt beschouwd dat de bewerkingsnauwkeurigheid gewaarborgd is.
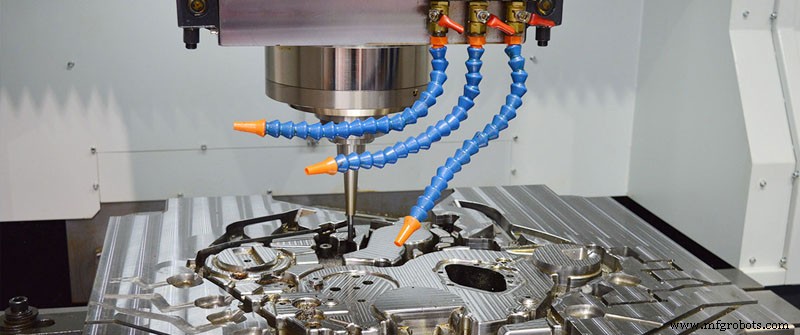
De kwaliteit van de machine hangt af van de verwerkingskwaliteit van de onderdelen en de montagkwaliteit van de machine. De bewerkingskwaliteit van de onderdelen omvat twee grote delen: de bewerkingsnauwkeurigheid en de oppervlakte-kwaliteit.
Bewerkingsnauwkeurigheid verwijst naar de graad waarin de werkelijke geometrische parameters (afmeting, vorm, en positie) van het onderdeel na bewerking voldoen aan de ideale geometrische parameters. Het verschil tussen hen heet bewerkingsfout. De grootte van de bewerkingsfout reflecteert het niveau van bewerkingsnauwkeurigheid. Hoe groter de fout, hoe lager de bewerkingsnauwkeurigheid, en hoe kleiner de fout, hoe hoger de bewerkingsnauwkeurigheid.
2. Gerelateerde Inhoud Van Bewerkingsnauwkeurigheid
(1) Dimensionele Nauwkeurigheid
Verwijst naar de graad van overeenstemming tussen de werkelijke afmeting van het bewerkte onderdeel en het centrum van de tolerantiezone van de onderdeelafmeting.
(2) Vormnauwkeurigheid
Verwijst naar de graad van overeenstemming tussen de werkelijke geometrische vorm van het oppervlak van het bewerkte onderdeel en de ideale geometrische vorm.
(3) Positienauwkeurigheid
Verwijst naar de werkelijke positie-nauwkeurigheidsverschil tussen de relevante oppervlakken van de onderdelen na verwerking.
(4) Wederzijdse Relaties
Over het algemeen, bij het ontwerpen van machine-onderdelen en het vastleggen van de bewerkingsnauwkeurigheid van onderdelen, moet er aandacht zijn voor het controleren van de vormfout binnen de positie-tolerantie, en de positie-fout moet kleiner zijn dan de dimensie-tolerantie. Dat is, precisie-onderdelen of belangrijke oppervlakken van onderdelen, de vormnauwkeurigheidsvereisten moeten hoger zijn dan de positie-nauwkeurigheidsvereisten, en de positie-nauwkeurigheidsvereisten moeten hoger zijn dan de dimensionele nauwkeurigheidsvereisten.
3. Afstelings Methode
(1) Stel het procesysteem in
(2) Verminder werktuigmachine-fout
(3) Verminder de transmissiefout van de transmissieketting
(4) Verminder gereedschapslijst
(5) Verminder de spanning en deformatie van het procesysteem
(6) Verminder de thermische deformatie van het procesysteem
(7) Verminder resterende spanning
4. Redenen Voor Invloed
(1) Fout Van Verwerkingsprincipe
Bewerkingsprincipe-fout verwijst naar de fout geproduceerd door te verwerken met benaderde mesprofiel of benaderde transmissierelatie. De bewerkingsprincipe-fouten verschijnen voornamelijk in de bewerking van draad, tandwielen, en complexe gekromde oppervlakken.
In bewerking, wordt benaderde verwerking doorgaans gebruikt om productiviteit en economie te verbeteren op de voorwaarde dat de theoretische fout kan voldoen aan de bewerkingsnauwkeurigheidsvereisten.
(2) Afstelingsfout
De afstelingsfout van de werktuigmachine verwijst naar de fout veroorzaakt door onnauwkeurige afstelling.
(3) Werktuigmachine Fout
Werktuigmachine-fout verwijst naar de fabricagefout, installatiefout en slijtage van de werktuigmachine. Voornamelijk omvatten de geleidingsfout van de werktuigmachine, de rotatiefout van de spindel van de werktuigmachine, en de transmissiefout van de werktuigmachine-transmissieketting.
5. Meetmethode
De verwerkingsnauwkeurigheid neemt verschillende meetmethoden aan volgens verschillende verwerkingsnauwkeurigheidsinhoud en nauwkeurigheidsvereisten. Over het algemeen spreken, zijn er de volgende typen methoden:
(1) Volgens of de gemeten parameter direct gemeten wordt, kan het worden verdeeld in directe meting en indirecte meting.
Directe meting: meet de gemeten parameter direct om de gemeten afmeting te verkrijgen. Bijvoorbeeld, gebruik schuifmaat en comparatoren om te meten.
Indirecte meting: Meet de geometrische parameters gerelateerd aan de gemeten afmeting, en verkrijg de gemeten afmeting door berekening.
Duidelijk is directe meting meer intuïtief, en indirecte meting is meer omslachtig. Over het algemeen, wanneer de gemeten afmeting of directe meting niet aan de nauwkeurigheidsvereisten voldoet, moet indirecte meting worden gebruikt.
(2) Volgens of de leeswaarde van het meetinstrument direct de waarde van de gemeten afmeting vertegenwoordigt, kan het worden verdeeld in absolute meting en relatieve meting.
Absolute meting: De leeswaarde geeft direct de afmeting van de gemeten afmeting aan, zoals meten met een schuifmaat.
Relatieve meting: De leeswaarde geeft alleen de afwijking van de gemeten afmeting van de standaardhoeveelheid aan. Als u een comparator gebruikt om de diameter van de as te meten, moet u eerst de nulpositie van het instrument afstellen met een maatblok, en daarna de meting uitvoeren. De gemeten waarde is het verschil tussen de diameter van de zijas en de afmeting van het maatblok. Dit is een relatieve meting. Over het algemeen is de relatieve meetnauwkeurigheid hoger, maar de meting is lastiger.
(3) Volgens of het gemeten oppervlak in contact is met de meetkop van het meetinstrument, wordt het verdeeld in contactmeting en niet-contactmeting.
Contactmeting: De meetkop is in contact met het aan te raken oppervlak, en er is een mechanische meetkracht. Zoals meten van onderdelen met een micrometer.
Niet-contactmeting: De meetkop is niet in contact met het oppervlak van het gemeten onderdeel. Niet-contactmeting kan de invloed van de meetkracht op het meetresultaat vermijden. Zoals het gebruik van projectiemethode, lichtgolfinterferentie, enz.
(4) Volgens het aantal meetparameters, wordt het verdeeld in enkele meting en uitgebreide meting.
Enkele meting: meet elke parameter van het geteste onderdeel apart.
Uitgebreide meting: meet de uitgebreide index die de relevante parameters van het onderdeel reflecteert. Bijvoorbeeld, bij het gebruik van een gereedschapmicroscoop om de draad te meten, kunnen de werkelijke midden-diameter van de draad, de helft-hoekfout van de tandprofiel, en de cumulatieve fout van de draadsteek apart worden gemeten.
Uitgebreide meting is over het algemeen efficiënter en betrouwbaarder om de uitwisselbaarheid van onderdelen te garanderen, en wordt vaak gebruikt voor inspectie van afgeronde onderdelen. Enkele meting kan de fout van elke parameter apart bepalen, en wordt doorgaans gebruikt voor procesanalyse, procesinspectie, en meting van gespecificeerde parameters.
(5) Volgens de rol van meting in het verwerkingsproces, wordt het verdeeld in actieve meting en passieve meting.
Actieve meting: het werkstuk wordt tijdens de verwerking gemeten, en het resultaat wordt direct gebruikt om de verwerking van het onderdeel te controleren, zodat de afvalproductie tijdig wordt voorkomen.
Passieve meting: de meting die wordt uitgevoerd nadat het werkstuk is verwerkt. Dit soort meting kan alleen oordelen of het bewerkte onderdeel gekwalificeerd is, en is beperkt tot het ontdekken en afwijzen van afvalproducten.
(6) Volgens de toestand van het gemeten onderdeel in het meetproces, wordt het verdeeld in statische meting en dynamische meting.
Statische meting: De meting is relatief statisch. Zoals een micrometer om de diameter te meten.
Dynamische meting: Het gemeten oppervlak en de meetkop bewegen relatief ten opzichte van elkaar in de gesimuleerde werktoestand tijdens de meting.
De dynamische meetmethode kan de situatie van het onderdeel dicht bij de gebruiksstaat weerspiegelen, wat de ontwikkelingsrichting van meettechnologie is.
Productieproces
- Precisie bewerking: Bewezen technieken voor het bereiken van werkstucknauwkeurigheid
- 11 essentiële feiten over CNC-graveren die u moet weten
- De essentiële gids voor deelmarkering: 3 bewezen methoden voor kwaliteit en veiligheid
- Verbindingsstangen Uitgelegd: De Cruciale Schakeling in Motorprestaties
- Essentiële Gids voor Motoroliekoelers: Waarom Ze Belangrijk Zijn & Hoe Te Kiezen
- Essentiële Gids voor Uw Auto Thermostaat: Functie, Plaatsing en Onderhoud
- Top 6 productietrends voor 2022 om uw bedrijf competitief te houden
- Precisie CNC-bewerking voor de halfgeleiderindustrie: Cruciale inzichten
- CNC-Bewerking 101: De Basis van Precisieproductie Onder De Knie
- CNC-bewerkingskosten ontcijferd: sleutelfactoren & expert tips
- CNC-bewerking vs. 3D-printen: Essentiële inzichten voor productontwerpers