



Precisie Garanderen: Bewerkingsnauwkeurigheid & Best Practices voor Dunwandige Onderdelen
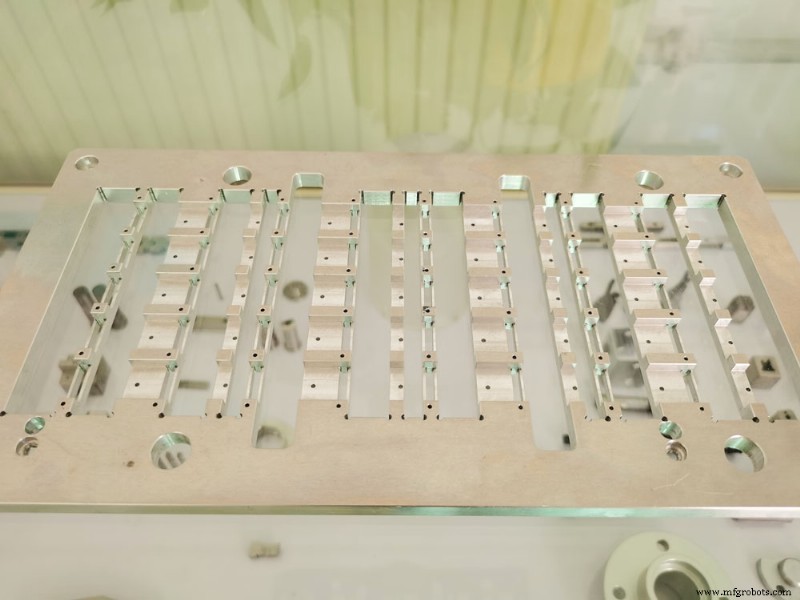
Dunwandige onderdelen kenmerken zich door licht gewicht, materiaalbesparing en compacte structuur. Bij bewerking is begrip van nauwkeurigheid en voorzorgsmaatregelen essentieel. Hieronder volgen de bewerkingsnauwkeurigheid en voorzorgsmaatregelen voor dunwandige onderdelen.
Factoren die de Bewerkingsnauwkeurigheid van Dunwandige Onderdelen Beïnvloeden
(1) Gemakkelijk Vervormd door Kracht
Vanwege de dunne wand vervormt het werkstuk onder spankracht, wat dimensionele en vormnauwkeurigheid beïnvloedt.
(2) Vatbaar voor Thermische Vervorming
De dunne wand zorgt ervoor dat snijwarmte thermische vervorming veroorzaakt, waardoor afmetingscontrole moeilijk wordt.
(3) Gemakkelijk Trillen en Vervormen
Onder snijkracht (vooral radiale) ontstaan trillingen en vervorming, wat dimensionele nauwkeurigheid, vorm-, liggingnauwkeurheid en oppervlakteruwigheid beïnvloedt.
Hoe de Bewerkingsnauwkeurigheid van Dunwandige Onderdelen te Verbeteren
Om de kwaliteitsrendement te verhogen, overwegen we werkstukspanning, gereedschapsgeometrie, programmering, etc. De praktijk bewijst dat de nauwkeurigheid effectief verbetert en productkwaliteit gewaarborgd wordt.
1. Gebruik de Algehele Stevigheid van het Onderdelen om Dunwandige Onderdelen te Bewerken
Naarmate wanddikte afneemt, daalt stevigheid en neemt verwerkingsvervorming toe. Gebruik onbewerkte delen zo veel mogelijk als steun tijdens snijden, zodat het snijproces in een betere stevigheidstoestand verloopt. Bij holteonderdelen met ribben in de holte: frees vanaf het midden van de ruwstof in spiraal, verminder drukkracht op ribben, frees tot diepte, dan naar buiten naar de zijwand. Bij diepe holtes: meervoudige lagen volgens bovenstaande methode. Dit vermindert snijvervorming en trillingen door verminderde stevigheid.
2. Hulpsteun Toepassen
Bij bewerking van dunwandige holteonderdelen is vervorming door spankracht het kernprobleem. Een band (rubber of dura) in de holte verhoogt stevigheid en onderdrukt vervorming; of paraffine, laagsmeltpuntlegering vullen als versterkende steun. Doel: vervorming verminderen, nauwkeurigheid verbeteren.
3. Procesversterkingsribben Ontwerpen voor Verbeterde Stevigheid
Toevoegen van procesribben aan dunwandige onderdelen is een gangbare methode in procesontwerp om stevigheid te verhogen.
4. Symmetrische Laagsgewijze Frezen, zodat Spanning Uniform Vrijkomt
De initiële restspanning van de ruwstof wordt symmetrisch vrijgemaakt, wat bewerkingsvervorming effectief vermindert. Bij platen die aan beide kanten bewerkt moeten worden: gelijkmatige afname boven/onder, afwisselend bewerken. Eerst δ overslag boven, omkeren, δ overslag onder. Opeenvolgend afnemende overslag: hoe meer passes, hoe beter de spanning vrijkomt, hoe kleiner de vervorming na bewerking.
5. Optimalisatie van de Snijmethode van het Gereedschap
De snijmethode beïnvloedt bewerkingsvervorming direct. Verticaal voeden: neerwaartse druk op rib, buiging. Horizontaal voeden: uitdijging op zijwand, bij onvoldoende gereedschapsstevigheid verlies van nauwkeurigheid.
6. CNC Hoogsnelheidsbewerking Gebruiken
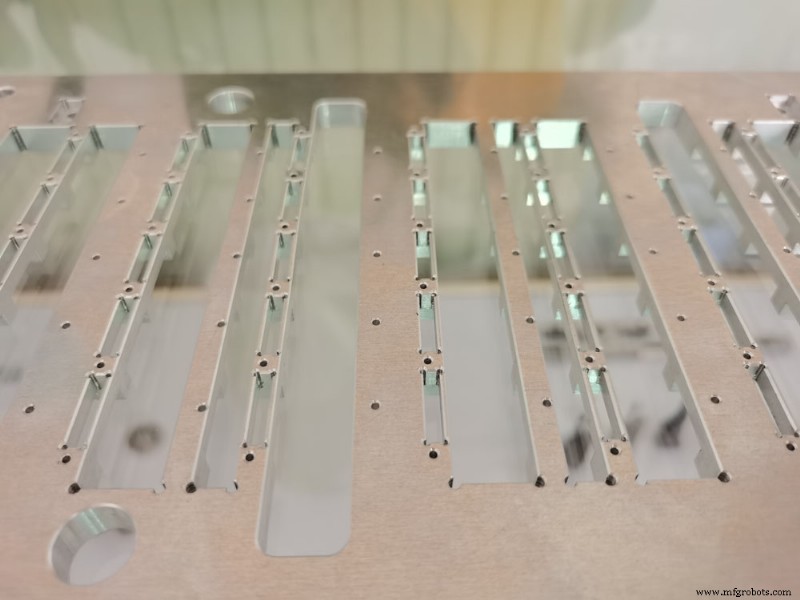
Met de popularisering van CNC-machines kunnen veel maatregelen voor vervormingscontrole van dunwandige onderdelen in programma's worden vastgelegd, om kwaliteitsverschillen door operators te vermijden. Voor hoge precisie: CNC hoogsnelheidsbewerking. "Kleine snijdiepte, snelle snijden": bij hoge toer wordt werkstuk momentaan zacht bij contact, span wordt korrelvormig, snijkracht daalt snel, bewording wordt licht en snel; snijwarmte wordt direct afgedragen, werkstukoppervlak blijft bij kamertemperatuur, eliminerende thermische vervorming.
7. Warmtebehandeling om Spanning te Verwijderen
Dunwandige onderdelen vervormen door spanningsvrijmaking tijdens bewerking. Proces scheiden in ruw- en fijnbewerking, met spanningsvrijmaking na ruwbewerking: ruwbewerking - spanningsvrijmaking warmtebehandeling - fijnbewerking. Bij ernstig vervormende hoogprecisie onderdelen: half-fijnbewerking tussenvoegen en herhaalde spanningsvrijmaking. Trillingen en cryogene behandeling helpen ook, maar toepassingsbereik moet uitgebreid worden.
8. Redelijke Keuze van Werkstukpositionering en -spanning
Naast procesoptimalisatie: redelijke spanningselectie om invloed van spankracht op vervorming te minimaliseren.
Productieproces
- CNC-bewerking: Precisie, nauwkeurigheid en tolerantie in de productie onder de knie krijgen
- Voorkomen van vervorming van aluminium CNC-onderdelen: Bewezen strategieën
- Bewezen technieken voor het bereiken van nauwkeurige dimensionele precisie bij bewerking
- Metaalbeplating uitgelegd: Typen, voordelen en impact op bewerkte onderdelen
- Maataanzijn CNC-bewerking uitgelegd: wanneer en waarom u precieze CNC-onderdelen nodig heeft
- Uitgebreide Gids voor Bewerkingsslijtage: Oorzaken, Effecten en Oplossingen
- Geavanceerde CNC-bewerkingstechnieken voor dunwandige onderdelen
- Optimale CNC-bewerkingsgereedschappen kiezen voor aluminiumonderdelen
- Frezen van Rechthoekige en Spiraalgroeven in Precisie-onderdelen: Kenmerken & Best Practices
- Plasma-boogmachineren uitgelegd: componenten, werking en toepassingen
- Precisie-onderdelen & componentafwerkingsservices