



Meesterworden in draadbewerking op CNC-draaibanken
Vier standaarddraaden van metrisch, inch, modulaire en diametercontrole kunnen op een CNC-draaibank gedraaid worden. Ongeacht welke draad gedraaid wordt, moet een strikte bewegingsrelatie tussen de draaibankspindel en het gereedschap worden gehandhaafd: dat wil zeggen, elke omwenteling van de spindel (dat wil zeggen, het werkstuk één keer), het gereedschap moet gelijkmatig een leidingsafstand verplaatsen (van het werkstuk). De volgende analyse van gewone draaden zal het begrip van gewone draaden versterken om gewone draaden beter te verwerken.
Afmetingsanalyse van gewone draad
CNC-draaimachine vereisen een reeks afmetingen voor de bewerking van gewone draaden. De berekening en analyse van de benodigde afmetingen voor gewone draadbewerking omvatten voornamelijk de volgende twee aspecten:
1. Werkstukdiameter voor draad bewerking
Rekening houdend met de expansie van het draadprofiel, is de diameter van het werkstuk voor het draaien D/D-0,1P, dat wil zeggen, de buitendiameter van de draad wordt verminderd met 0,1 pitch, wat doorgaans 0,1 tot 0,5 kleiner is dan de buitendiameter van de draad volgens de materiaal vervormbaarheid.
2. Draad bewerking voeding
De voerhoeveelheid van de draad kan verwijzen naar de kerndiameter van de draad, dat wil zeggen, de uiteindelijke voerpositie van de draadsnijder.
De kerndiameter van de draad is: buitendiameter - 2 keer de tandhoogte, tandhoogte = 0,54P (P is de pitch)
De voerhoeveelheid van draadverwerking moet continu worden verminderd, en de specifieke voerhoeveelheid moet worden geselecteerd volgens het gereedschap en het werkmateriaal.
Gereedschap instellen en instellen van gewone draadsnijder
Als de draaisnijder te hoog of te laag of te hoog geïnstalleerd is, wanneer het gereedschap tot een bepaalde diepte wordt gegeten, zal de flank van de draaisnijder het werkstuk weerstaan, de wrijvingskracht verhogen, en zelfs het werkstuk buigen, wat het fenomeen van knagen veroorzaakt; Spanen zijn niet gemakkelijk te ontladen. De richting van de radiale kracht van de draaisnijder is het centrum van het werkstuk. Bovendien is de ruimte tussen de dwarsspindel en de moer te groot, wat ertoe leidt dat de diepte van het gereedschap continu en automatisch dieper wordt, zodat het werkstuk wordt opgetild en het gereedschap knaagt. Op dat moment moet de hoogte van de draaisnijder tijdig worden aangepast om de top van het gereedschap dezelfde hoogte te maken als de as van het werkstuk (de top van de contradreun kan worden gebruikt voor gereedschapsinstelling). Bij ruw- en halfafdraaien is de positie van de gereedschaptop ongeveer 1% D hoger dan het centrum van het werkstuk (D stelt de diameter van het te bewerken werkstuk voor).
Onvoldoende spanning van het werkstuk. De stevigheid van het werkstuk zelf kan de snijkracht tijdens draaien niet weerstaan, wat resulteert in extreme buiging, wat de middelste hoogte van de draaisnijder en het werkstuk verandert (het werkstuk wordt opgetild), wat resulteert in een plotselinge toename van de snijdiepte en gereedschapsknagen. Op dat moment moet het werkstuk stevig worden gespannen, en de contradreuncentrum kan worden gebruikt om de stevigheid van het werkstuk te verhogen.
Gewone draadgereedschap instelmethoden omvatten proefsnijden en automatische gereedschapsinstelling met een gereedschapsinstelinstrument. Je kunt direct het gereedschap gebruiken om het gereedschap te testen, of G50 gebruiken om het werkstuk nulpunt in te stellen, en de werkstukverschuiving gebruiken om het werkstuk nulpunt in te stellen voor gereedschapsinstelling. De gereedschapsinstellingseisen voor draadverwerking zijn niet erg hoog, met name de Z-richting gereedschapsinstelling heeft geen strikte beperkingen, wat kan worden bepaald volgens de programmeerverwerkingsvereisten.
Programmering en verwerking van gewone draaden
In de huidige CNC-draaibanken zijn er doorgaans drie verwerkingsmethoden voor draadsnijden: G32 lineaire snijmethode, G92 lineaire snijmethode en G76 schuine snijmethode. Vanwege verschillende snijmethoden en verschillende programmeermethoden, worden bewerkingsfouten ook veroorzaakt. anders. We moeten de bediening en het gebruik zorgvuldig analyseren, en streven ernaar om hoge-precisie onderdelen te verwerken.
- Met de G32 rechte snijmethode, aangezien beide zijkanten van de snijrand tegelijkertijd werken, is de snijkracht groot en is het snijden moeilijk, zodat de twee snijranden gemakkelijk slijten tijdens het snijden. Bij het snijden van een draad met een grotere pitch, vanwege de grotere snijdiepte, slijpt de snijrand sneller, wat resulteert in een fout in de flankdiameter van de draad, maar de verwerkte tandprofielnauwkeurigheid is hoger, dus het wordt doorgaans gebruikt voor kleine pitch draadverwerking. Aangezien het snijden van het gereedschap wordt voltooid door programmeren, is de verwerkingsprocedure lang, en het snijrand is gemakkelijk te slijten, dus frequente meting moet tijdens verwerking worden gedaan.
- De G92 lineaire snijmethode vereenvoudigt de programmering en verbetert de efficiëntie ten opzichte van het G32-commando.
- G76 schuine snijmethode, omdat het eenzijdig snijden is, is de snijrand gemakkelijk beschadigd en geslepen, zodat het verwerkte draadoppervlak niet recht is, de snijpunt hoek verandert, en de tandprofielnauwkeurigheid slecht is. Echter, vanwege zijn eenzijdige randwerk, is de gereedschapsbelasting klein, spanontlasting is gemakkelijk, en de snijdiepte neemt af. Daarom is deze verwerkingsmethode doorgaans geschikt voor grote pitch draadverwerking. Omdat deze verwerkingsmethode gemakkelijk spanten kan verwijderen en de snijrandverwerkingsomstandigheden beter zijn, is deze verwerkingsmethode gemakkelijker wanneer de draadnauwkeurigheidsvereisten niet hoog zijn. Bij het verwerken van hogere-precisie draaden, kan het worden afgerond door tweegereedschapsbewerking, eerst G76 bewerkingsmethode voor ruw draaien, en dan G32 bewerkingsmethode voor afwerken. Maar let op het nauwkeurige startpunt van het gereedschap, anders is het gemakkelijk om willekeurig te knopen en de onderdelen te laten schrotten.
- Na voltooiing van de draadverwerking, kun je de draadkwaliteit beoordelen door het draadprofiel te observeren en tijdig maatregelen te nemen. Wanneer de draadtop niet scherp is, zal het verhogen van de snijhoeveelheid van het mes de buitendiameter van de draad vergroten. De toename hangt af van de plasticiteit van het materiaal. Wanneer de tandtop is geschärpt, als de snijhoeveelheid van het mes wordt verhoogd, wordt de grote diameter proportioneel verminderd. Volgens deze eigenschap moet de snijhoeveelheid van de draad correct worden behandeld om schroot te voorkomen.
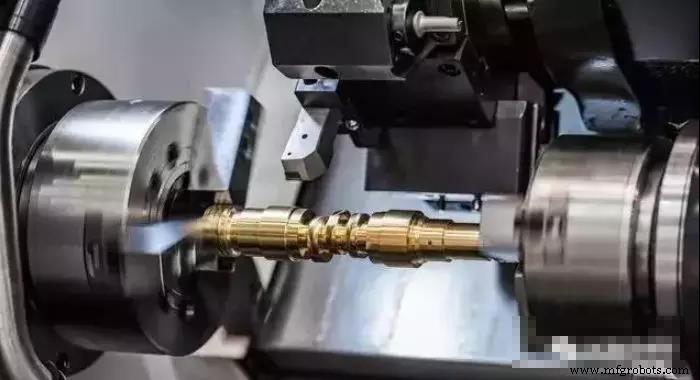
Gewone draaddetectie
Voor algemene standaarddraaden worden draadringmeters of plugmeters gebruikt om te meten. Bij het meten van buitendraaden, als de „over-eind” ringmeter van de draad net ingeschroefd kan worden, maar de „eind-stop” ringmeter niet ingeschroefd kan worden, betekent dat dat de verwerkte draad aan de eisen voldoet, anders is het ongekwalificeerd. Bij het meten van binnendraaden, gebruik draadplugmeters en meet op dezelfde manier. Naast de draadringmeter of plugmeter meting, kunnen ook andere meetinstrumenten worden gebruikt om de flinkdiameter van de draad te meten met een draadmicrometer, en de flankdikte van de trapeziumdraad en de flinkdiameter van de worm met de tanddikte schuifmaat. De meetnaald wordt volgens de drie naalden. De meetmethode meet de flinkdiameter van de draad.
Productieproces
- 6 Essentiële Tips voor Optimale CNC-draaiprestaties
- 5 Belangrijke Indicatoren dat Uw CNC-bewerkingsgereedschap Versleten Is
- Precisie gaataanmaak operaties in CNC-bewerking
- CNC-draaien Beheersen: Uitgebreide Gids voor Hoogprecieze Onderdelen
- Snelle CNC-bewerking: 2 bewezen methoden om productietijd te verkorten
- Draadbearbeiding op CNC-draaibanken: presize technieken voor nauwkeurig snijden
- CNC-bewerking Beheersen: Expert Tips & Best Practices
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- CNC-draaien onder de knie krijgen: de essentiële gids voor precisiebewerking
- Geavanceerd CNC Draaicenter – Hogesnelheid Metaalverwijdering & Precisie Bewerking