



Revolutioneren van CNC-draaien: High Dynamic Turning & FreeTurn-hulpmiddelen
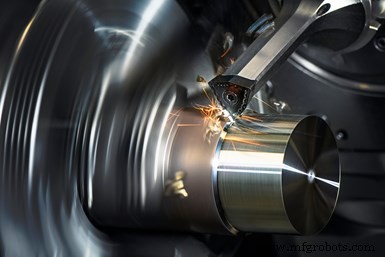
High Dynamic Turning gecombineerd met het FreeTurn-hulpmiddelensysteem van Ceratizit gebruikt de B-as/freespindel van een draai-freescentrum om het draaiproces uit te voeren.
Foto: Ceratizit
Ceratizit USA, onderdeel van de Luxemburgse Ceratizit Group, heeft een alternatieve benadering van draaien ontwikkeld die High Dynamic Turning (HDT) wordt genoemd. Gecombineerd met het dynamische FreeTurn-hulpmiddelensysteem van het bedrijf, gebruikt deze de B-as freespindel van een draai-freescentrum om het draaiproces uit te voeren. In tegenstelling tot conventioneel draaien met een plaatje onder een vaste hoek van benadering tot het werkstuk, biedt deze oplossing 360 graden vrijheid voor de benaderingshoek van het hulpmiddel, en het contactpunt in de machine kan tijdens de bewerking worden gevarieerd.
Ceratizit presenteerde de draaitechnologie voor het eerst in 2019 tijdens een open dag in Reutte, Oostenrijk, op een Emco Hyperturn 665 MCplus draai-freesmachine. Volgens Dr. Uwe Schleinkofer, hoofd R&D snijhulpmiddelen bij Ceratizit Oostenrijk, maakt HDT alle traditionele draaibewerkingen mogelijk zoals ruw- en finaaldraaien, contourdraaien en plandraaien met slechts één hulpmiddel.
Hoe HDT werkt
In plaats van de klassieke, statische positie van het snijplaatje in een draaihulpmiddelhouder van een draaibank, gebruikt HDT de B-as freespindel van een draai-freesmachine om de benaderingshoek van het hulpmiddel tot het werkstuk te veranderen, in combinatie met het smalle ontwerp van de FreeTurn-hulpmiddelen van Ceratizit om het risico op botsing te minimaliseren. Door de rotatie van het hulpmiddel om zijn eigen lengteas, kan het actieve snijvlak van het plaatje op elk moment tijdens het bewerkingsproces worden gewijzigd.
Daarnaast is de benaderingshoek op elk moment tijdens het snijproces vrij variabel. Volgens Schleinkofer maakt dit concept de bewerking van onderdrukken mogelijk, bijvoorbeeld door de benaderingshoek te veranderen, in één opspanning. Dit biedt niet alleen flexibele bewerking van diverse werkstukcontouren, maar ook optimale spaanvorming, hogere voedsnelheden en een verhoogde standtijd van het hulpmiddel, legt Schleinkofer uit.
Het hulpmiddel en de hulpmiddelhouder
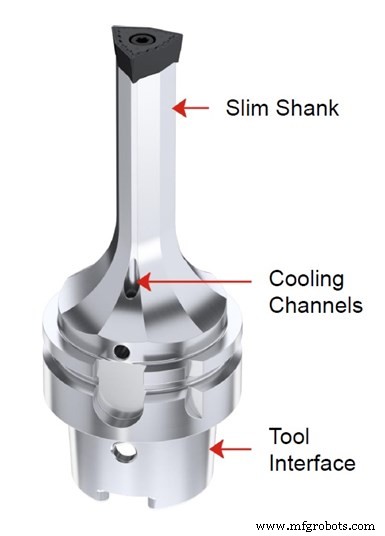
Zoals de naam al doet vermoeden, worden bij High Dynamic Turning statische draaihulpmiddelen vervangen door dynamische zoals FreeTurn. Het kennmerkende kenmerk van FreeTurn-hulpmiddelen is hun eenvoudige structuur. De hulpmiddelhouder, met zijn smalle steel en axiaal concept (wat de richting van de snijkrachten in de spindel optimaliseert), vormt naar verluidt een stabiele eenheid. Het smalle ontwerp maakt bewerking in smalle werkstukcontouren mogelijk, dicht bij de span, en koelkanalen zorgen ervoor dat koelvloeistof direct naar de bewerkingszone wordt geleid.
Aan de top van de hulpmiddelsteel bevindt zich een veelzijdig plaatje dat uit verschillende snijvlakgeometrieën met verschillende eigenschappen kan bestaan. Hierdoor zijn verschillende benaderingshoeken, hoekradien of spaanbrekers mogelijk, evenals ruw- en finaalbewerkingen in één hulpmiddel. Ook verschillende coatingen en snijmaterialen zijn beschikbaar. Het hulpmiddel kan dus worden aangepast aan specifieke bewerkingsvereisten, met het voordeel dat verschillende verschillende hulpmiddelen worden vervangen. Dit leidt tot significante besparingen, niet alleen wat het aantal benodigde hulpmiddelen om een deel te voltooien betreft, maar ook in termen van het vereiste aantal posities in de automatische hulpmiddelwisselaar (ATC) magazijn en hulpmiddelwissels.
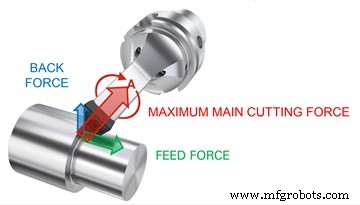
Tijdens het snijden worden trillingen vermeden omdat de hoofdsnijkracht assiaal in de richting van de spindel naar het hulpmiddel wordt geleid.
Om dit punt te bewijzen, demonstreerde Ceratizit het HDT-proces live tijdens de open dag in Reutte. Twee verschillende delen werden bewerkt op een Emco Hyperturn 665 MCplus: een fietsnaaf van AlCuMgPb aluminium en een 42CrMo4 staal koppelingas.
Voor de aluminium rotornaaf werd één hulpmiddel gebruikt voor ruwbewerking (1.500 toer/min, 2 mm axiale snijdiepte) en finaalbewerking (2.000 toer/min, axiale snijdiepte minder dan 1 mm). Omdat de benaderingshoek tijdens de bewerking kon worden aangepast, werden alle contouren in één opspanning bewerkt (zelfs onderdrukken, die niet gerealiseerd kunnen worden met een standaard 90-graden benaderingshoek), en werden lucht sneden geëlimineerd omdat het hulpmiddel in beide richtingen snijdt, van boven naar beneden en vice versa. Volgens Schleinkofer kunnen vergeleken met conventioneel draaien vier hulpmiddelen worden weggelaten en de cyclus tijd werd verkort van 2:10 tot 1:35 minuten voor dit deel.
De staal koppelingas werd bewerkt met dezelfde hulpmiddelen. Ruwbewerking werd uitgevoerd met een snijsnelheid van 200 m/min en axiale snijdiepte van 3 tot 5 mm. Finaalbewerking werd uitgevoerd met dezelfde snijsnelheid, maar met een lagere snijdiepte van 1 tot 2 mm. Deze parameters kunnen normaal leiden tot hoge snijkrachten, die bij conventioneel draaien kunnen resulteren in trilling. Ceratizit stelt echter dat, omdat de maximale hoofdsnijkracht in HDT assiaal naar het hulpmiddel wordt geleid (in de richting van de spindel — zie afbeelding hieronder), trilling wordt geminimaliseerd en de spankracht niet wordt overschreden, wat een stabiel proces garandeert.
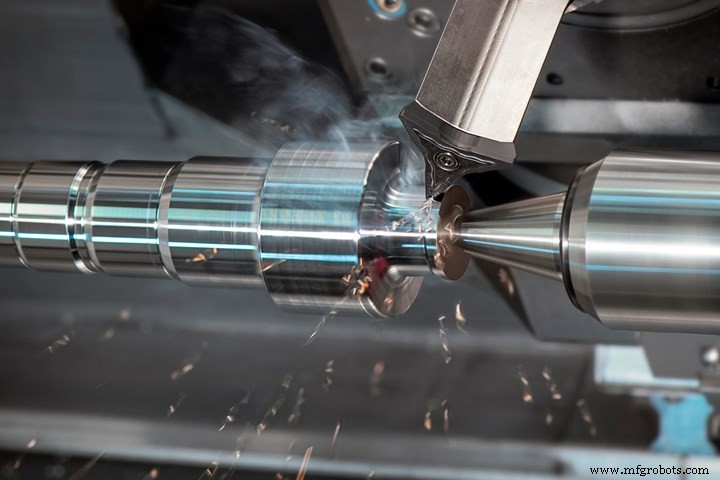
Hier wordt een staal koppelingas (42CrMo4) getoond die wordt bewerkt met High Dynamic Turning. Omdat de benaderingshoek van het hulpmiddel tijdens de bewerking kan worden aangepast, kunnen alle contouren in één opspanning worden afgewerkt, inclusief onderdrukken.
Industrieel materiaal
- CNC Draaien Uitgelegd: Precisie Bewerking voor Hoogwaardige Onderdelen
- Sandvik onthult all-directionele draaisoplossing, verhoogt bewerkingsflexibiliteit
- CNC-draaiparameters beheersen voor precisiebewerking
- Fagor 8050TC CNC Draaibank: Intuïtief, Training-Vrij Bedienen voor Draaien, Plandraaien & Draaien
- Geavanceerd CNC Draaicenter – Hogesnelheid Metaalverwijdering & Precisie Bewerking
- QL300H/M Tweespindels CNC Draaicenter met Volledig Geautomatiseerde Onderdelenafhandeling
- Victory CNC snelle-wissel ganggereedschap – 12-gereedschappen automatisering voor draaiwerk
- Efficiënt continu draaien met geavanceerde frees-draai machines
- Absolute Machine Tools' Ecoca SJ-20 CNC draaicentrum: Precisie & flexibiliteit
- Ganesh Cyclone 32-GT CNC Draaibank: 3-as Precisie & Productiviteitsverhoging
- CNC-draaicentrum vs. CNC-draaibank: Belangrijke verschillen uitgelegd