



Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking
Heb je je ooit afgevraagd waarom na het frezen van een gat of zak het groter meet aan de bovenkant van de snede dan aan de onderkant? Of waarom je gauge pin lekker strak past in het begin van het gat maar niet helemaal doorheen wil? Het simpele antwoord is gereedschapsafbuiging. Alles buigt. En ik bedoel alles. Gereedschapsafbuiging is een alomtegenwoordig maar weinig begrepen probleem. Maak je geen zorgen mijn mede-freesmachinisten, want het is niet jouw fout! Er is geen elimineren van gereedschapsafbuiging, alleen controleren en minimaliseren. Kennis is macht, en hopelijk heb je aan het einde van deze post een werkende kennis van de oorzaken van gereedschapsafbuiging en potentiële oplossingen.
Eenvoudig gezegd, is gereedschapsafbuiging het buigen van het gereedschap. Wanneer je een kenmerk freest, zeggen we voor dit voorbeeld een diepe zak. Tijdens het frezen oefen je krachten uit op het gereedschap en het materiaal. Het materiaal geeft nach, daarom krijg je spannen. Het gaat echter niet zonder strijd. Als het materiaal terugduwt, dwingt het het uiteinde van het gereedschap in de tegengestelde richting van de krachten die op het materiaal worden uitgeoefend. Hoe verder het gereedschap uitsteekt, hoe verder het uiteinde van het gereedschap zal bewegen.
Het is mogelijk om gereedschapsafbuiging te berekenen, maar de wiskunde die betrokken is, is tamelijk ingewikkeld. Als je enige significante tijd in een machinezaak doorbrengt, weet je hoe vaak optimalisatie bereikt wordt met je ogen en oren – ik beschouw die twee dingen als de belangrijkste gereedschappen die een goede freesmachinist kan hebben. Echter, als je graag wat cijfers wilt berekenen voor gereedschapsafbuiging, zijn er meerdere calculators online beschikbaar. Voor de doeleinden van vandaag zullen we ons vertrouwen op onze betrouwbare ogen, oren en een beetje gezond verstand.
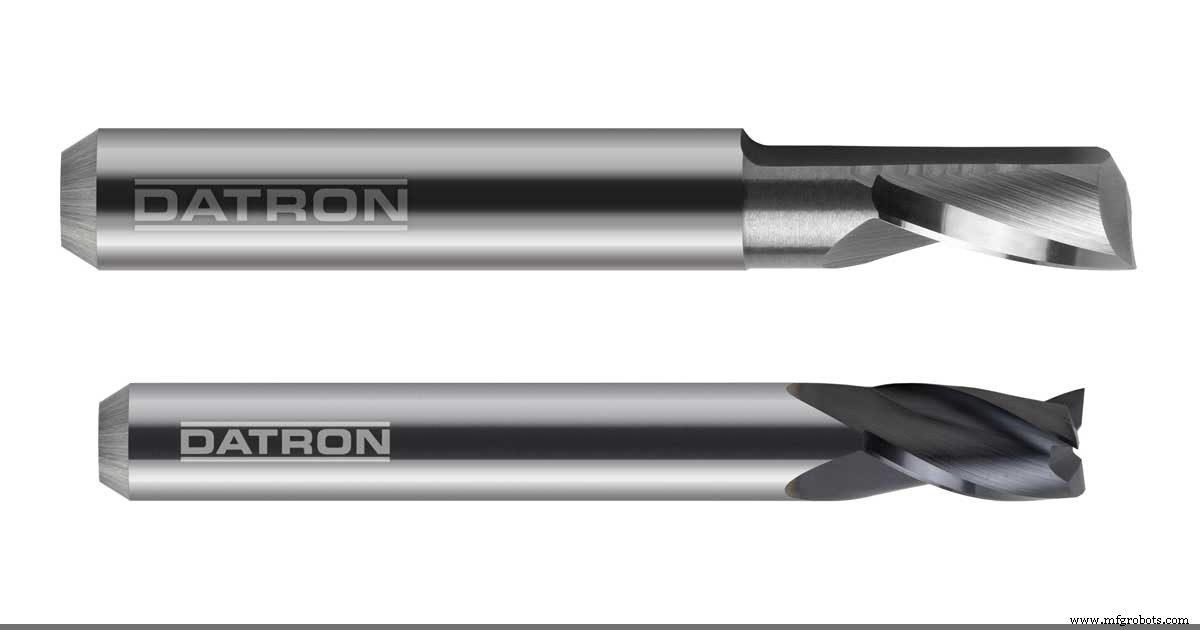
Rigiditeit is de belangrijkste factor. Naarmate je de afstand vergroot dat je gereedschap uit je gereedschapshouder steekt, daalt de rigiditeit exponentieel. Er zijn situaties waarin je de lengte nodig hebt, in welk geval je beste koers is om de grootste diameter met het minste aantal snijkanalen te gebruiken. Naarmate je de diameter van je gereedschap verkleint, verminder je ook de hoeveelheid kracht die nodig is om het te laten buigen. Ook, elk snijkanaal op je frees vermindert de rigiditeit van je gereedschap. Als je een diep kenmerk freest, wil je ervoor zorgen dat je de grootste diameter gebruikt die de tekening toestaat om de gereedschapsprestaties te optimaliseren. Zelfs als je moet ruwfrezen met een grotere diameter gereedschap, en afwerken met een kleiner gereedschap om de specificatie op je hoekstralen te halen, dat is OK. Je wilt ook een gereedschap met het minste aantal snijkanalen, en steek het gereedschap alleen uit zover je echt nodig hebt. Bij het onderzoeken van gereedschappen, zul je ontdekken dat er gereedschappen zijn waarvoor rigiditeit een groot belang is en veel "micro" gereedschappen komen met een getapte schacht om rigiditeit te vergroten.
Hardmetaal Gereedschappen vs. Snelsnijstaal Gereedschappen om Gereedschapsafbuiging te Verminderen
Als je denkt dat gereedschapsafbuiging een issue is, of je sneden uitvoert die agressief genoeg zijn dat het je problemen oplevert, dan is er één ding dat je altijd moet overwegen: hardmetaal tooling. Naast de voordelen zoals hogere SFPM en betere gereedschapslevensduur, is hardmetaal ongeveer drie keer zo rigide als snelsnijstaal. Houd er rekening mee dat hardmetaal extreem bros is – dat is geen goede combinatie als het over gereedschapsafbuiging gaat. Het kost meer om het te buigen, maar als je genoeg kracht uitoefent, is het gereedschap niet zo vergeefs en zal het breken, dus wees gewaarschuwd.
Zoals besproken in mijn blogpost "Opwaarts Frezen vs. Conventioneel Frezen", kan snijstrategie gereedschapsafbuiging beïnvloeden. Het gebruik van dynamische toolpath strategieën (zie mijn blogpost "Dynamisch Frezen") kan helpen bij het minimaliseren van gereedschapsafbuiging door de lichte radiale snede. Als je het kenmerk ruwfreest met een dynamische toolpath en ervoor zorgt dat je opwaarts freest, dan zou je tevreden moeten zijn met je resultaten. Zoals besproken in deze andere posts, voor de afwerking heb je een paar opties – of opwaarts frees de afwerking of conventioneel frees een veerpas, of conventioneel frees een lichte afwerkpas met smering en je zult erg tevreden zijn met je resultaten.
CNC machine
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- Expert Maatwerk CNC-bewerkingsoplossingen – Precisie & Betrouwbaarheid
- Precisie Acryl CNC Machining: Nauwkeurig, Veilig en Efficiënt
- Kwaliteitscontrole in CNC-bewerking verbeteren: Strategieën voor precisie en klanttevredenheid
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- CNC-bewerking van Grote Onderdelen: Strategieën om Groottebeperkingen te Overwinnen
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces
- CNC-bewerking vs. Injectiestorten: De Juiste Methode Kiezen voor Uw Project
- CNC Bewerkingskosten Begrijpen: Belangrijkste Factoren en Optimalisatie
- Precisie CNC-bewerking voor Polymeren: Geavanceerde Technieken & Tips