



Snelle CNC-bewerking: 2 bewezen methoden om productietijd te verkorten
Hoe CNC-bewerkingstijd te berekenen?
Vanaf de meest basale regel is de CNC-bewerkingstijd vergelijkbaar met andere tijden, dat is de afstand of lengte gedeeld door de snelheid of snelheid. Combineert de kenmerken van bewerkingsprocessen, is de algemene formule voor CNC-bewerkingstijdberekening van draaien, frezen, plannen en meer operaties als hieronder. De bewerkingstijd hier verwijst naar snijtijd.
T = L / (f × N)
N = 1000 × V / (π × D)
T = Bewerkingstijd
L = Lengte van snede in mm
N = rpm (omwentelingen van het werk per minuut)
V = snijsnelheid in mpm (meters per minuut)
D = diameter van de staaf in mm
f = voeding in mm/omw (millimeters per omwenteling)
CNC-frees bewerkingstijd berekening
CNC-frezen is een bewerkingsproces dat sleuven of ribben van verschillende dwarsdoorsnedes, vlakke oppervlakken in verticale, horizontale en hellende vlakken, omwentelingsoppervlakken, helicale groeven en meer kan maken. Voor freesoperaties kan de voedsnelheid per tand zijn, wat betekent dat u het aantal snijden, tanden, of flutes op het gereedschap moet weten.
T (CNC-frees bewerkingstijd)
Uiteindelijk, T = L × Aantal passages / (f × N) = 331,79 × 5 / (2 × 111,46) = 1658,95 / 222,92 = 7,44 minuut.
CNC-draai bewerkingstijd berekening
CNC-draaien is een bewerkingsproces waarbij gedraaide onderdelen worden geproduceerd door een enkelpunt gereedschap op draaibanken. Het snijgereedschap wordt lineair gevoed in de richting parallel of loodrecht op de rotatie-as van het werkstuk, of langs een gespecificeerd pad om complexe rotatievormen te produceren. De primaire snijbeweging bij draaien is de rotatie van het werkstuk, en de secundaire snijbeweging is de voedingsbeweging.
Bij het berekenen of schatten van de CNC-bewerkingscyclustijd voor het draaiproces, is de formule ook gebaseerd op
T = L / (voeding × N)
De L of lengte = (gereedschapsaannadering + werklengte + gereedschapsoverschrijding) × Aantal passages.
De N verwijst naar gemiddelde RPM, wat gelijk is aan 1000 × snijsnelheid / (π × gemiddelde diameter).
2 manieren om CNC-bewerkingstijd te verminderen
De bewerkingshulptijd van het bewerkingscentrum is de tijd voor enkele indirecte bewerkingswerkstukken zoals het uitlijnen van het werkstuk, gereedschapsinsteltijd, gereedschapswisseltijd, enz. De tijd die door deze mechanische bewegingen wordt genomen, heet de bewerkingshulptijd. Hoe kunnen we de hulptijd van het bewerkingscentrum verkorten? Voor de uitlijning en gereedschapsinstelling van het werkstuk, kunnen we het proces positioneringsplatform op het bewerkingscentrum gebruiken. Voor gereedschapswissel, kunnen we sommige gereedschapsmagazijnen met snelle gereedschapswisselsnelheden kiezen, zoals de hoed-type gereedschapsmagazijn en het gereedschapsarm-type gereedschapsmagazijn gebruikt op het bewerkingscentrum. Het kiezen van het gereedschapsarm-type gereedschapsmagazijn kan de gereedschapswisseltijd besparen.
Het proces positioneringsplatform kan veel hulptijd besparen
1) Het proces positioneringsplatform elimineert de noodzaak voor tafeluitlijning en gereedschapsinstelling in de x- en y-richtingen bij het installeren van het werkstuk. Vergeleken met de traditionele hulpoperatie, kan het ongeveer 90%-95% van de hulptijd besparen. Het effectieve gebruikspercentage van de machinetool is toegenomen van 57%-68% van de traditionele hulpoperatie tot 92%-96%. De kosten van een dure CNC-freesmachine en de afschrijving van het verwerkingscentrum kunnen ook worden verlaagd.
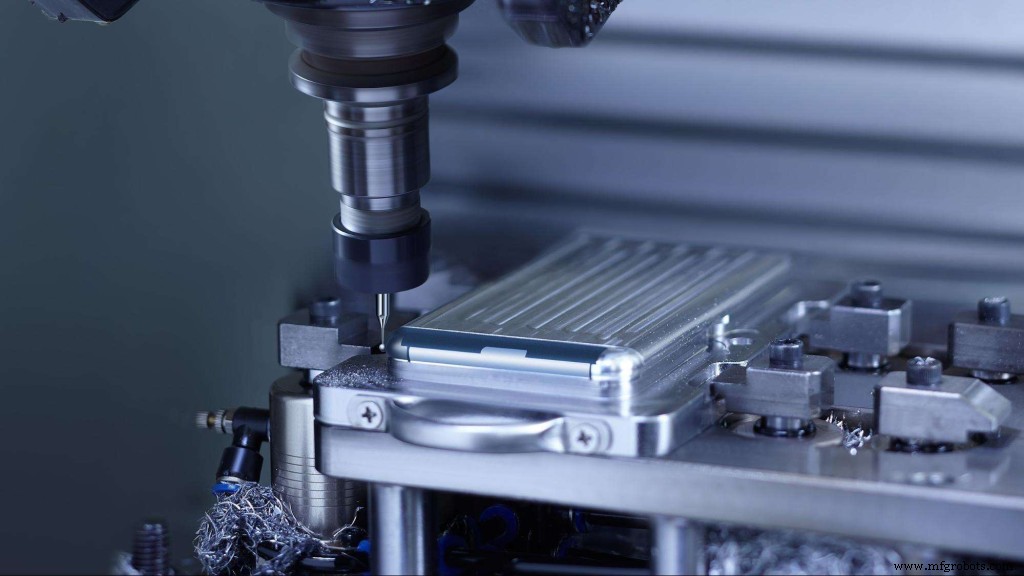
2) Het kan veel werkstukken spannen, met name de verwerking van kleine onderdelen. De traditionele werkstukspanningsmethode moet alle verwerkingswerk voltooien volgens de verwerkingsprocedure na installatie van het werkstuk, terwijl het niet kan worden vervangen met andere werkstukken tijdens dringende verwerking. Na de universele proces positioneringsplatform is aangenomen, zolang het werkstuk of de spanning positioneringsdatum aan de vereisten van het positioneringsplatform voldoet, kunnen andere werkstukken die verwerkt moeten worden, op elk moment worden vervangen voor verwerking. Na voltooiing, positioneer en span het verwijderde werkstuk in het midden om de verwerking te hervatten.
Type gereedschapsmagazijn is ook van belang voor verwerkingssnelheid
Er zijn veel verschillende gereedschapsmagazijnen van een bewerkingscentrum, zoals een hoed-type, een mes-arm-type, een simultaan-type, een vliegende schijf-type, etc. Terwijl gewone verticale bewerkingscentra alleen het hoed-type en het gereedschapsarm-type gebruiken. Het mes-arm magazijn kan 50% van de tijd besparen vergeleken met het hoed-type gereedschapsmagazijn. Het is meer geschikt om de eerste te gebruiken in massaproductie. Het simultaan-bewegende gereedschapsmagazijn en het vliegende schijf gereedschapsmagazijn zijn unieke gereedschapsmagazijnen voor hogesnelheidsbewerkingscentra alsook boor- en taptcentra. Het gereedschapsmagazijn van de hogesnelheidsmachinetool heeft ook een gereedschapsarm-type gereedschapsmagazijn, en de gereedschapswisselsnelheid van deze twee gereedschapsmagazijnen zijn allebei veel.
Industriële technologie
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- CNC-bewerkingskosten verlagen: Bewezen strategieën om tijd te besparen en geld te besparen
- Bewijzen strategieën om warmteopbouw te minimaliseren en snijgereedschapslevensduur te verlengen
- 6 Bewezen Tactieken om CNC-Programma Efficiëntie te Verschärpen
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- Drie manieren waarop CNC machining de wereldwijde productie revolutie teweegbrengt
- CNC-bewerkingskosten Verlagen: Bewaarde Strategieën voor Precisie & Besparing
- CNC-bewerking Cyclus Tijd Berekeningen Meesteren voor Precisieproductie
- Aluminium Wiel Bewerkingstijd Verminderen met Tong‑Tai's Vier-As TVL‑40‑S4W VTL