



Gereedschapsbreuk, slijtage en uitschilfering begrijpen: oorzaken, preventie en oplossingen
Gereedschapsbreuk
De prestaties van gereedschapsbreuk
1) De snijrand knapt iets af
Wanneer de werkstukmateriaalstructuur, hardheid, en toelage ongelijkmatig zijn, de haakhoek te groot is en de snijrandsterkte laag is, het procesysteem niet stijf genoeg is wat trillingen veroorzaakt, of wanneer het snijden wordt onderbroken en de slijpkwaliteit slecht is, is de snijrand geneigd tot uitschilfering. Dat wil zeggen, kleine lawines, knickpunten of afvlakking verschijnen in het mesgebied. Nadat dit gebeurt, zal het gereedschap een deel van zijn snijvermogen verliezen, maar het kan blijven werken. Wanneer het snijden doorgaat, kan het beschadigde deel van het mesgebied snel uitdijen, wat leidt tot grotere schade.
2) Uitschilfering van snijrand of punt
Dit type schade treedt vaak op onder snijcondities die erger zijn dan die die uitschilfering van de snijrand veroorzaken, of is een verdere ontwikkeling van uitschilfering. De grootte en omvang van de instorting zijn groter dan die van de micro-instorting, zodat het gereedschap de snijcapaciteit volledig verliest en moet stoppen met werken. Het gebroken punt van een mes wordt vaak puntval genoemd.
3) Gebroken mes of gereedschap
Wanneer de snijcondities extreem slecht zijn, de snijhoeveelheid te groot is, er een impactsbelasting is, er microkrakken in het mes of gereedschapsmateriaal zijn, door de resterende spanning in het mes door lassen, slijpen, en factoren zoals onzorgvuldige bediening, kan het mes of gereedschap breken. Na dit type schade, kan het gereedschap niet meer gebruikt worden, wat resulteert in schroot.
4) Het oppervlak van het mes schilt af
Voor bros materialen, zoals hardmetaal, keramiek, PCBN, enz. met hoge TiC-inhoud, zijn er resterende spanningen in het oppervlak door defecten of potentiële kraken in de oppervlaktestructuur, of door lassen of slijpen. Het is gemakkelijk om af te schillen wanneer het gereedschapsoppervlak niet stabiel genoeg is of het gereedschapsoppervlak wordt blootgesteld aan wisselende contactspanning. Afschillen kan op het haakvlak voorkomen, het mes kan op het flankvlak voorkomen, het afgeschilde materiaal is in de vorm van vlokken, en het afschilgebied is groot. Het gecoate gereedschap is meer geneigd tot afschillen. Na het licht afschillen van het mes, kan het doorgaan met werken, en de snijcapaciteit zal na ernstig afschillen verloren gaan.

5) Plastische vervorming van het snijdeel
Vanwege lage sterkte en lage hardheid van staal en hoge-snelheid staal, kan plastische vervorming optreden in het snijdeel. Wanneer hardmetaal werkt onder hoge temperatuur en driedimensionale drukkracht, zal het ook oppervlakte plastische stroom produceren, en zelfs de snijrand of de punt van het gereedschap laten plastisch vervormen en instorten. Instorting treedt doorgaans op wanneer de snijhoeveelheid groot is en harde materialen worden bewerkt. De elasticiteitsmodulus van TiC-gebaseerd hardmetaal is kleiner dan die van WC-gebaseerd hardmetaal, dus de weerstand van de eerste tegen plastische vervorming wordt versneld of faalt snel. PCD en PCBN ondergaan basis geen plastische vervorming.
6) Hete barsting van het mes
Wanneer het gereedschap wordt blootgesteld aan wisselende mechanische belasting en thermische belasting, zal het oppervlak van het snijdeel onvermijdelijk wisselende thermische spanning produceren door herhaalde thermische uitdijning en krimp, wat het mes laat vermoeien en barsten. Bijvoorbeeld, wanneer een hardmetaal frees hoge-snelheid freest, worden de messtanden constant blootgesteld aan periodieke impact en wisselende thermische spanning, en kamvormige kraken worden gegenereerd op het haakvlak. Hoewel sommige gereedschappen geen duidelijke wisselende belasting en wisselende spanningen hebben, zal thermische spanning ook worden gegenereerd door de inconsistentie van de oppervlakte- en binnen-temperatuur. Bovendien zijn er onvermijdelijk defecten in het gereedschapsmateriaal, dus het mes kan ook barsten. Na de vorming van de kraak, kan het gereedschap soms nog een periode lang doorgaan met werken, en soms veroorzaakt de snelle groei van de kraak het mes te breken of het mesvlak ernstig af te schillen.
Hoe gereedschapsbreuk te voorkomen
1) Volgens de kenmerken van de verwerkte materialen en onderdelen, selecteer redelijk verschillende typen en graden van gereedschapsmaterialen. Op de voorwaarde van een zekere mate van hardheid en slijtvastheid, moet het gereedschapsmateriaal gegarandeerd worden om de benodigde zwaarte te hebben.
2) Redelijk de geometrische parameters van het gereedschap kiezen. Door de voor- en achterhoeken, hoofd- en hulpafbuigingshoeken, meshellingshoeken, enz. aan te passen, om te waarborgen dat de snijrand en de punt goede sterkte hebben. Een negatieve fasering op de snijrand slijpen is een effectieve maatregel om gereedschapsinstorting te voorkomen.
3) De kwaliteit van lassen en slijpen waarborgen, en verschillende defecten vermijden die door onjuist lassen en slijpen worden veroorzaakt. Het snijgereedschap dat in het sleutelproces wordt gebruikt, moet worden geschreven om de oppervlaktekwaliteit te verbeteren en op kraken te controleren.
4) De snijhoeveelheid redelijk kiezen om overmatige snijkracht en hoge snijtemperatuur te voorkomen om gereedschapsschade te voorkomen.
5) Zo veel mogelijk waarborgen dat het procesysteem betere stijfheid heeft en trillingen verminderen.
6) De correcte bedieningsmethode nemen, proberen het gereedschap niet te laten dragen of zo min mogelijk de plotselinge belasting te laten dragen.
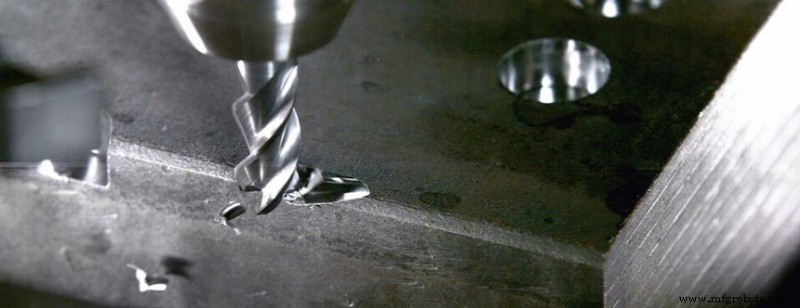
Gereedschapslijtage
De oorzaken van lijtage kunnen worden verdeeld in:
1) Slijtlijtage
Er zijn vaak kleine deeltjes met extreem hoge hardheid in het verwerkte materiaal, die golven op het oppervlak van het gereedschap kunnen trekken, wat de slijtlijtage is. Slijtlijtage bestaat op alle kanten, en het haakvlak is het meest duidelijk. Bovendien kan hemp-lijtage bij verschillende snijsnelheden optreden, maar voor lage-snelheid snijden, vanwege de lagere snijtemperatuur, is de lijtage veroorzaakt door andere redenen niet duidelijk, dus slijtlijtage is de hoofdoorzaak. Bovendien, hoe lager de hardheid van het gereedschap, hoe erger de slijtlijtage.
2) Koud letsel lijtage
Bij het snijden, is er veel druk en sterke wrijving tussen het werkstuk, het snijden en de voor- en achtervlakken, dus koud letsel zal optreden. Vanwege de relatieve beweging tussen de wrijvingsparen, zal het koud letsel kraken produceren en door één kant worden meegenomen, wat resulteert in koud letsel lijtage. Koud letsel lijtage is doorgaans erger bij matige snijsnelheden. Volgens experimenten, zijn bros metalen sterker dan plastische metalen in koud letsel weerstand; meervoudige metalen zijn kleiner dan eenrichtings metalen; metaalverbindingen hebben een lagere neiging tot koud letsel dan eenvoudige stoffen; en de B-groep elementen in het periodieke systeem van chemische elementen hebben een lagere neiging tot koud letsel met ijzer. Koud letsel van hoge-snelheid staal en hardmetaal is erger tijdens lage-snelheid snijden.
3) Diffusielijtage
In het proces van snijden bij hoge temperatuur en het contact tussen het werkstuk en het gereedschap, diffunderen de chemische elementen van de twee partijen elkaars in de vaste staat, wat de samenstelling en structuur van het gereedschap verandert, het oppervlak van het gereedschap bros maakt, en de lijtage van het gereedschap vergroot. Het diffusiefenomeen behoudt altijd de continue diffusie van objecten met hoge dieptegradienten naar objecten met lage dieptegradienten.
4) Oxidatielijtage
Wanneer de temperatuur stijgt, wordt het oppervlak van het gereedschap geoxideerd om zachtere oxiden te produceren en de lijtage gevormd door de wrijving van de span wordt oxidatielijtage genoemd. Bijvoorbeeld, bij 700℃~800℃, zal de zuurstof in de lucht oxideren met het kobalt, carbide, en titaniumcarbide in het hardmetaal om een zachter oxide te vormen; bij 1000℃, zal PCBN chemisch reageren met waterdamp.
Volgens de vorm van lijtage, kan het worden verdeeld in:
1) Haakvlakschade
Bij het snijden van plastische materialen bij hogere snelheden, zullen de delen op het haakvlak dicht bij de snijkracht onder de werking van span in een ingehakte halvormige vorm lijten, dus het wordt ook kuillijtage genoemd. In het vroege stadium van lijtage, neemt de haakhoek van het gereedschap toe, wat de snijcondities verbetert en het krullen en breken van de span vergemakkelijkt. Echter, wanneer de halvormige kuil verder toeneemt, wordt de sterkte van de snijrand sterk verzwakt, wat uiteindelijk kan leiden tot het instorten en beschadigen van de snijrand. Bij het snijden van bros materialen, of het snijden van plastische materialen met een lagere snijsnelheid en dunne spandikte, zal kuillijtage doorgaans niet optreden.
2) Mes punt lijtage
Mes punt lijtage is de lijtage op het flankvlak van de puntboog en het aangrenzende secundaire flankvlak, en het is de voortzetting van de lijtage op het flankvlak van het gereedschap. Vanwege de slechte warmteafvoervoorsomstandigheden en de concentratie van spanning, is de lijtagesnelheid sneller dan het flank. Soms wordt een reeks kleine golven met een afstand gelijk aan de voeding gevormd op het secundaire flankvlak, wat groeflijtage wordt genoemd. Ze worden voornamelijk veroorzaakt door de verharde laag en snijlijnen op het bewerkte oppervlak. Bij het snijden van moeilijk te snijden materialen met een hoge neiging tot werkverharding, is het het meest waarschijnlijk om groeflijtage te veroorzaken. Mes punt lijtage heeft de grootste invloed op de oppervlakteroughness en bewerkingsnauwkeurigheid van het werkstuk.
3) Flanklijtage
Bij het snijden van plastische materialen met een grote spandikte, kan het flankvlak van het gereedschap het werkstuk niet contact maken vanwege het bestaan van opgebouwde rand. Bovendien, meestal zal het flankvlak in contact komen met het werkstuk, en een lijtagezone met een vrijheidshoek van 0 wordt gevormd op het flankvlak. Over het algemeen, in het midden van de werklengte van de snijrand, is de flanklijtage redelijk uniform, dus de lijtagegraad van het flank kan worden gemeten door de breedte VB van de flanklijtagezone van de snijrand. Aangezien bijna alle typen gereedschappen flanklijtage hebben onder verschillende snijcondities, met name bij het snijden van bros materialen of het snijden van plastische materialen met een kleinere spandikte, is de gereedschapslijtage voornamelijk flanklijtage, en de meting van de breedte VB van de lijtagezone is relatief eenvoudig, dus VB wordt meestal gebruikt om de graad van gereedschapslijtage aan te duiden. Hoe groter de VB, niet alleen zal de snijkracht toenemen en snijtrillingen veroorzaken, maar ook de lijtage van de boog van het mespunt beïnvloeden, waardoor de bewerkingsnauwkeurigheid en de kwaliteit van het bewerkte oppervlak beïnvloed worden.
Gereedschapsuitschilfering
Oorzaken en oplossingen van gereedschapsuitschilfering
1) De mesgraden en specificaties zijn onjuist geselecteerd, zoals de dikte van het mes is te dun of de graden die te hard en bros zijn voor ruwbewerking worden geselecteerd.
Oplossingen: Verhoog de dikte van het mes of installeer het mes rechtop, en kies een graad met hogere buigsterkte en zwaarte.
2) Onjuiste selectie van gereedschapsgeometrische parameters (zoals te grote voor- en achterhoeken, enz.).
Oplossingen: Het gereedschap kan worden herontworpen vanuit de volgende aspecten.
① Verminder de voor- en achterhoeken passend.
② Gebruik een grotere negatieve meshellingshoek.
③ Verminder de invalshoek.
④ Gebruik grotere negatieve fasering of snijrandboog.
⑤ Scherpen de overgangssnijrand om de mespunt te versterken.
3) Het lasproces van het mes is onjuist, wat overmatige lassingsspanning of lassingkraken veroorzaakt.
Oplossingen:
① Vermijd het gebruik van een mesgrofstructuur met drie zijden gesloten.
② Selecteer correct lotting.
③ Vermijd het gebruik van zuurstofaceteenvlam om te lassen, en houd warm na lassen om interne spanning te elimineren.
④ Gebruik zoveel mogelijk mechanische klemstructuur.
4) Onjuiste slijpmethode zal slijpspanning en slijpkraken veroorzaken; na het slijpen van de PCBN-frees, is de trilling van de tanden te groot, wat individuele tanden overbelast en het mes laat botsen.
Oplossingen:
① Gebruik intermittierend slijpen of diamantwiel slijpen.
② Kies een zachter slijpwiel en dress het vaak om het slijpwiel scherp te houden.
③ Let op de kwaliteit van slijpen, en controleer strikt de trilling van de messtanden.
5) De selectie van snijhoeveelheid is onredelijk. Als de hoeveelheid te groot is, wordt de machine verstopt; bij onderbroken snijden, is de snijsnelheid te hoog, de voedingssnelheid te groot, en de ruwe toelage oneffen, de snijdiepte is te klein; snijden van hoog mangaan staal Voor materialen met hoge werkverhardingstendens, is de voeding te klein, enz.
Tegenmaatregel: Herselecteer de snijhoeveelheid.
6) Structurele redenen zoals het oneffen bodemvlak van de groef van de mechanische klemgereedschap of het excessief uitgezette mes.
Oplossingen:
① Trim het bodemvlak van de mesgrof.
② Redelijk de positie van de koelvloeistofmondstuk rangschikken.
③ De geharde staaf voegt een hardmetaalgasket onder het mes toe.
7) Overmatige gereedschapslijtage.
Oplossingen: Verander het gereedschap of de snijrand tijdig.
8) De koelvloeistofstroom is onvoldoende of de vulmethode is onjuist, wat ertoe leidt dat het mes heet wordt en barst.
Oplossingen:
① Verhoog de stroom van koelvloeistof.
② Rangschik de positie van de koelvloeistofmondstuk redelijk.
③ Gebruik effectieve koelmethoden zoals spuitkoeling om het koeleffect te verbeteren.
④ Gebruik * snijden om de impact op het mes te verminderen.
9) Het gereedschap is onjuist geïnstalleerd, zoals: het snijgereedschap is te hoog of te laag geïnstalleerd; het vlakfrees gebruikt asymmetrische neerfrezen, enz.
Tegenmaatregel: Herinstalleer het gereedschap.
10) De stijfheid van het procesysteem is te slecht, wat resulteert in overmatige snijtrilling.
Oplossingen:
① Verhoog de hulpondersteuning van het werkstuk om de stijfheid van de werkstukspanning te verbeteren.
② Verminder de uitsteeksel lengte van het gereedschap.
③ Passend de vrijheidshoek van het gereedschap verminderen.
④ Gebruik andere anti-trillingsmaatregelen.
11) Onzorgvuldige bediening, zoals: wanneer het gereedschap van het midden van het werkstuk insnijdt, is de actie te heftig; het gereedschap is niet ingetrokken, en het stopt onmiddellijk.
Tegenmaatregel: Let op de bedieningsmethode.
Productieproces
- Pon Gereedschapsfalings Begrijpen: Oorzaken, Preventie en Reparatiestrategieën
- Slug Pulling in Ponsoperaties Voorkomen: Oorzaken & Oplossingen
- Pon & Matrijs Chipping Voorkomen en Repareren: Bewezen Oplossingen
- Schaarvlak vs. Vlak: Snijgereedschappoppervlakken Begrijpen voor Optimale Bewerking
- Haalhoek vs. Vrijheidshoek: Hoe Ze Snijgereedschapprestaties Bepalen
- Snijgereedschappen vs. Slijpschijven: Hun Belangrijkste Verschillen Begrijpen
- Verschillen begrijpen: Machine, werktuigmachine en snijgereedschap uitgelegd
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Maximaliseer Standtijd & Verhoog Productiviteit: 5 Bewezen Strategieën
- Expert handleiding voor frees snijden troubleshooting: voorkom slijtage en breuk
- Kunststof Slijtage: Oorzaken, Mechanism en Ontwerpen voor Duurzaamheid