



21 Essentiële CNC-gravureer bewerkingsprincipes
21 Basis Kennis van CNC Gravureer Bewerking (1)
13. Er is een achteruitgangsfenomeen tijdens de verwerking van een nieuw mes, en de verwerking is zeer zwaar. Welke parameters moeten op dat moment worden aangepast?
De reden waarom de verwerking zeer zwaar is, is dat het vermogen en het koppel van de hoofdas de huidige snijhoeveelheid niet kunnen aan. Een redelijke aanpak is om het pad opnieuw te maken om de snijdiepte van het mes, de groefdiepte, en de afwerkingshoeveelheid te verminderen. Als de totale verwerkingstijd minder dan 30 minuten is, kunt u ook de snijsnelheid aanpassen om de snijtoestand te verbeteren.
14. Wat is de rol van snijvloeistof?
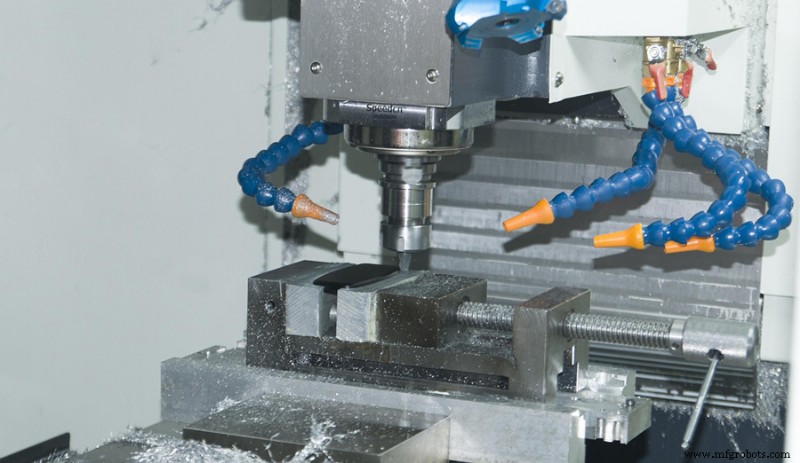
Let op koelolie voor metaalbewerking. De rol van het koelsysteem is om de snijwarmte en vliegende spaan weg te nemen, en de verwerking te smeren. De koelvloeistof zal de snijwarmte wegnemen, de warmteoverdracht aan het gereedschap en de motor verminderen, en hun levensduur verhogen. Vliegende spaan wegnemen om secundaire snijden te voorkomen. Smering kan de snijkracht verminderen en de verwerking stabieler maken. Bij de koperverwerking, kan de selectie van olijzige snijvloeistof de oppervlakkwaliteit verbeteren.
15. Wat zijn de stadia van gereedschapslijtage?
Gereedschapslijtage is verdeeld in drie stadia: initiële slijtage, normale slijtage, en scherpe slijtage.
In het initiële stadium van slijtage, is de hoofdoorzaak van gereedschapslijtage dat de temperatuur van het gereedschap laag is, en de optimale snijtemperatuur niet bereikt is. Op dit moment is de slijtage van het gereedschap voornamelijk abrasieve slijtage. Zulke slijtage heeft een redelijk grote impact op het gereedschap, en het is gemakkelijk om het gereedschap te laten instorten (messen).
Dit stadium is een heel gevaarlijk stadium. Als het niet goed wordt behandeld, kan het direct leiden tot instorting en falen van het gereedschap. Wanneer het gereedschap de initiële slijtageperiode passeert, bereikt de snijtemperatuur van het gereedschap een zekere waarde. Dit is de hoofdslijtage is diffusieslijtage, en zijn functie is voornamelijk om lokale afschilfering te veroorzaken. Daarom is slijtage kleiner en langzamer. Wanneer de slijtage een zeker niveau bereikt, faalt het gereedschap en gaat het een periode van snelle slijtage binnen.
16. Waarom moeten gereedschappen ingelopen worden en hoe in te lopen?
We hebben hierboven vermeld dat het gereedschap gemakkelijk instort in de initiële slijtagefase. Om het fenomeen van instorting te vermijden, moeten we het gereedschap inlopen. De snijtemperatuur van het gereedschap wordt geleidelijk verhoogd tot een redelijke temperatuur. Het is geverifieerd door experimenten dat dezelfde verwerkingsparameters worden gebruikt voor vergelijking. Het kan worden gezien dat na inlopen, de gereedschapslevensduur met meer dan 2 keer is toegenomen. De methode van inlopen is om de voedsnelheid te halveren terwijl een redelijke hoofdasnelheid behouden blijft, en de verwerkingstijd is ongeveer 5-10 minuten. Gebruik een kleine waarde bij het verwerken van zachte materialen, en een grote waarde bij het verwerken van harde metalen.
17. Hoe ernstige gereedschapslijtage te beoordelen? De methode om ernstige gereedschapslijtage te beoordelen is:
1) Bij het luisteren naar het verwerkingsgeluid, is er een schril roep;
2) Luisteren naar het geluid van de hoofdas, de hoofdas houdt duidelijk op;
3) Het voelt alsof de trilling toeneemt tijdens verwerking en de machine hoofdas duidelijke trilling heeft;
4) Kijken naar het verwerkingseffect, de messen op de bewerkte bodem zijn soms goed en soms slecht (als dit vanaf het begin het geval is, betekent dit dat de snijdiepte te diep is).
18. Wanneer moet ik het gereedschap wisselen?
We moeten het gereedschap wisselen op ongeveer 2/3 van de gereedschapslevensduur limiet. Bijvoorbeeld, als het gereedschap ernstig gesleten is in 60 minuten, moet de volgende keer het gereedschap binnen 40 minuten worden gewisseld, en de gewoonte van regelmatig wisselen van het gereedschap aanleren.
19. Mogen ernstig gesleten gereedschappen verder worden verwerkt?
Na het gereedschap ernstig gesleten is, kan de snijkracht tot 3 keer de normale waarde toenemen. De snijkracht heeft grote invloed op de levensduur van de hooftas elektrode, en de levensduur van de hoofdas motor is omgekeerd evenredig tot de derde macht. Bijvoorbeeld, wanneer de snijkracht met 3 keer toeneemt, is verwerken gedurende 10 minuten equivalent aan de hoofdas die 10×3³=270 minuten onder normale condities gebruikt.
20. Hoe de uittstekende lengte van het gereedschap tijdens ruwbewerking te bepalen?
Hoekorter de uittsteking van het gereedschap, hoe beter. Echter, in de daadwerkelijke verwerking, als het te kort is, moet de lengte van het gereedschap frequent worden aangepast, wat de verwerkingsefficiëntie te veel beïnvloedt. Hoe moet de uittstekende lengte van het gereedschap in de daadwerkelijke verwerking worden gecontroleerd?
Het principe is als volgt: een Ø3 diameter messtaaf kan normaal worden verwerkt als het 5 mm uittsteekt. De Ø4 diameter gereedschapstaaf kan normaal worden verwerkt als het 7 mm uittsteekt. De Ø6 diameter messtaaf kan normaal worden verwerkt als het 10 mm uittsteekt. Probeer onder deze waarden te blijven bij het laden van het mes. Als de lengte van het bovenste mes groter is dan de bovenstaande waarde, probeer de snijdiepte te controleren wanneer het gereedschap gesleten is. Dit is een beetje moeilijk te begrijpen en vereist meer oefening.
21. Wat te doen als het gereedschap plotseling breekt tijdens verwerking?
1) Stop verwerking en controleer het huidige serienummer van verwerking.
2) Controleer het gebroken mes om te zien of er een gebroken meslichaam is, en verwijder het als er een is.
3) Analyseer de redenen voor mesbreuk. Dit is het belangrijkste. Waarom brak het mes?
Als we willen analyseren, moeten we de diverse factoren analyseren die de bovenstaande verwerking beïnvloeden. Maar de reden voor het gebroken mes is dat de kracht op het mes plotseling toeneemt. Of het padprobleem, of de gereedschapstrilling te groot is, of het materiaal hard is, of de hoofdas motor snelheid onjuist is.
4) Na analyse, wissel het gereedschap voor verwerking. Als het pad niet wordt gewijzigd, moet het oorspronkelijke serienummer één serienummer worden voorgezet voor verwerking. Op dit moment moet de voedsnelheid worden verlaagd. Een is omdat het gebroken mes zwaar verharde is, en de ander is het inlopen van het gereedschap.
Gerelateerd bericht 21 Basis Kennis Van CNC Gravureer Bewerking (1)
Productieproces
- Effectieve oplossingen voor veelvoorkomende CNC-bewerkingscentrum uitdagingen
- CNC-precisie onder de knie krijgen: Bewijzen strategieën om ratelen en trillingen te elimineren
- 21 Essentiële beginselen van CNC-gravureer bewerking
- CNC-bewerkingscentra: veelvoorkomende fouten identificeren en effectieve onderhoudsstrategieën
- Gewindesnijden op CNC-centra beheersen: bewezen technieken en best practices
- CNC-bewerkingsgereedschapsslijtage: Typen, Oorzaken en Effectieve Oplossingen
- Minimaliseren van Gereedschapsafbuiging bij CNC-bewerking voor Precisie en Oppervlaktekwaliteit
- 5 Belangrijke Indicatoren dat Uw CNC-bewerkingsgereedschap Versleten Is
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- Uitgebreide A-Z Glossaar van Essentiële CNC Termen
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking