



21 Essentiële beginselen van CNC-gravureer bewerking
CNC-gravureermachine is goed in fijn bewerking van kleine gereedschappen, met de mogelijkheid van frezen, slijpen, boren en hoge-snelheid tappen. Het wordt breed gebruikt in 3C-industrie, matrijsindustrie, medische industrie en andere velden.
Dit artikel richt zich op 21 basiskennis over CNC-gravureer.
1. Wat is het hoofdverschil tussen CNC-gravureer en CNC-frezen?
Zowel CNC-gravureer als CNC-frezen gebruiken het freesprincipe.
Het hoofdverschil ligt in de diameter van het gebruikte gereedschap. Hierbij is de algemeen gebruikte gereedschapsdiameter voor CNC-frezen 6-40 mm, terwijl de gereedschapsdiameter voor CNC-gravureer 0,2-3 mm is.
2. Kan CNC-frezen alleen ruwbewerking doen, en CNC-gravureer alleen fijnbewerking?
Laten we eerst het concept van het proces leren. Het ruwbewerkingsproces vereist een grote hoeveelheid bewerking, maar de afwerkingshoeveelheid is klein, dus sommige mensen gewoonlijk ruwbewerking beschouwen als "zware snijden" en afwerken als "lichte snijden". Feitelijk zijn ruwbewerking, half-afwerking, en afwerking procesconcepten, die verschillende verwerkingsstadia vertegenwoordigen. Daarom is het nauwkeurige antwoord op deze vraag dat CNC-frezen zware snijden of lichte snijden kan doen, terwijl CNC-gravureer alleen lichte snijden kan doen.
3. Kan CNC-gravureer gebruikt worden voor ruwbewerking van staalmaterialen?
Om te beoordelen of CNC-gravureer een bepaald materiaal kan verwerken, hangt het voornamelijk af van hoe groot een gereedschap kan worden gebruikt. Het gereedschap dat in CNC-gravureer wordt gebruikt, bepaalt zijn maximale snijvermogen. Als de matrijsvorm het gebruik van gereedschappen met een diameter van meer dan 6 mm toelaat, wordt ten zeerste aangeraden om eerst CNC-frezen te gebruiken, en daarna de gravureermethode te gebruiken om het overgebleven materiaal te verwijderen.
4. Kan het CNC-bewerkingscentrum een versnellingskop toevoegen om het gravureerproces te voltooien?
Kan niet voltooien. Dit soort product is op de tentoonstelling verschenen, maar het gravureerproces kan niet worden voltooid. De hoofredenen is dat het ontwerp van CNC-bewerkingscentrum rekening houdt met zijn eigen bereik van gereedschappen, en de algehele structuur niet geschikt is voor gravureerverwerking. De hoofredenen voor dit verkeerde idee is dat ze de hoge-snelheid elektrische hoofdas ten onrechte beschouwen als het enige kenmerk van de gravureermachine.
5. CNC-gravureer kan gereedschappen met een kleine diameter gebruiken. Kan het EDM vervangen?
Geen vervanging. Hoewel gravureer het bereik van gereedschapsdiameters voor frezen heeft vernauwd, kunnen kleine matrijzen die alleen door EDM konden worden verwerkt, nu door gravureer worden geïmplementeerd. Echter, de lengte/diameter verhouding van het gravureergereedschap is doorgaans rond 5:1. Bij gebruik van kleine-diameter gereedschappen, kunnen alleen ondiepe kaviteiten worden bewerkt, en er is bijna geen snijkracht in het EDM-proces. Zolang de elektrode kan worden geproduceerd, kan de kaviteit worden bewerkt.
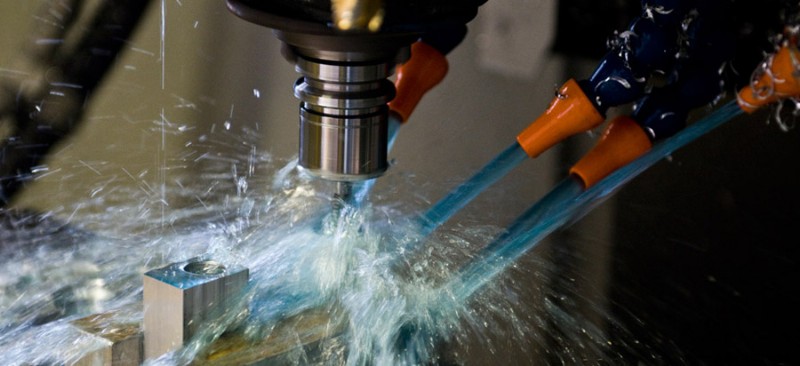
6. Wat zijn de hoofdfactoren die gravureer bewerking beïnvloeden?
Bewerking is een redelijk complex proces, en er zijn veel factoren die het beïnvloeden, met name de volgende punten: werktuigmachine kenmerken, snijgereedschappen, besturingssystemen, materiaalkenmerken, verwerkingsproces, hulpframen en omgevende omgeving.
7. Wat zijn de eisen aan het besturingssysteem van CNC-gravureer bewerking?
CNC-gravureer verwerking is allereerst freesverwerking, dus het besturingssysteem moet de capaciteit hebben om freesverwerking te controleren. Voor de verwerking van kleine gereedschappen, moet de feedforward-functie tegelijkertijd worden geboden om de snelheid van het pad van tevoren te verlagen om de breukfrequentie van de kleine gereedschappen te verminderen. Tegelijkertijd is het nodig om de snijsnelheid in een redelijk gladde padsectie te verhogen om de efficiëntie van gravureerverwerking te verbeteren.
8. Welke kenmerken van het materiaal beïnvloeden de verwerking?
De hoofdfactoren die de gravureerprestaties van het materiaal beïnvloeden, zijn de materiële categorie, hardheid en zachtheid. De materiële categorie omvat metaalmaterialen en non-metaalmaterialen. Over het algemeen, hoe groter de hardheid, hoe slechter de bewerkbaarheid, hoe groter de viscositeit, hoe slechter de bewerkbaarheid. Hoe meer onzuiverheden, hoe slechter de bewerkbaarheid, hoe groter de hardheid van de deeltjes binnenin het materiaal, en hoe slechter de bewerkbaarheid. Een algemene standaard is: hoe hoger het koolstofgehalte, hoe slechter de bewerkbaarheid, hoe hoger het legeringsgehalte, hoe slechter de bewerkbaarheid, hoe hoger het gehalte aan non-metaalelementen, hoe beter de bewerkbaarheid (maar het non-metaalgehalte in algemene materialen is strikt gecontroleerd).
9. Welke materialen zijn geschikt voor gravureer bewerking?
Non-metaalmaterialen geschikt voor gravureer zijn onder andere acrylaat, hars, hout, etc., en non-metaalmaterialen niet geschikt voor gravureer zijn natuurlijk marmer en glas. Metaalmaterialen geschikt voor gravureer zijn koper, aluminium, en zacht staal met een hardheid minder dan HRC40. Metaalmaterialen niet geschikt voor gravureen zijn aangebrand staal.
10. Wat is de impact van het gereedschap zelf op de verwerking, en hoe?
De gereedschapsfactoren die gravureerverwerking beïnvloeden, omvatten gereedschapsmateriaal, geometrische parameters, en slijptechnologie. Het gereedschapsmateriaal dat in gravureer wordt gebruikt, is hardmetaalmateriaal, wat een poederlegering is. De hoofprestatie-index die de materiaalprestaties bepaalt, is de gemiddelde diameter van het poeder. Hoe kleiner de diameter, hoe meer slijtvast het gereedschap, en hoe hoger de duurzaamheid van het gereedschap. De scherpte van het gereedschap beïnvloedt voornamelijk de snijkracht. Hoe scherper het gereedschap, hoe kleiner de snijkracht, hoe soepeler de verwerking, hoe hoger de oppervlakkwaliteit, maar hoe lager de gereedschapsduurzaamheid. Daarom moet bij het verwerken van verschillende materialen verschillende scherpte worden geselecteerd. Bij het verwerken van relatief zachte en klebrige materialen, moet het snijgereedschap scherper zijn. Wanneer het verwerkingsmateriaal harder is, moet de scherpte worden verlaagd om de duurzaamheid van het snijgereedschap te verbeteren. Maar het mag niet te bot zijn, anders zal de snijkracht te groot zijn en de verwerking beïnvloeden. De sleutelfactor in het slijpen van het gereedschap is het maasnummer van de fijnslijpsteen.
Een hoge-maas slijpsteen kan een fijner snijrand slijpen, wat de duurzaamheid van het gereedschap effectief kan verbeteren. Een hoge-maas slijpsteen kan een gladder flankvlak slijpen en de snijoppervlakkwaliteit verbeteren.
11. Wat is de gereedschapslevensduur formule?
Gereedschapslevensduur is voornamelijk de gereedschapslevensduur in de verwerking van staalmaterialen. De empirische formule is: (T is de gereedschapslevensduur, CT is de levensparameter, VC is de snijlijnsnelheid, f is de hoeveelheid mesaanval per omwenteling, en P is de mesdiepte). Hierbij is de snijlijnsnelheid de grootste invloed op de gereedschapslevensduur. Daarnaast zullen ook gereedschap radiale uitloopt, gereedschap slijpkwaliteit, gereedschapsmateriaal en coating, en koelvloeistof de gereedschapsduurzaamheid beïnvloeden.
12. Tijdens de verwerking, hoe de gravureermachine apparatuur te beschermen?
1) Bescherm het meszetinstrument tegen overmatige olie-erosie.
2) Let op de controle van vliegend spaan. Vliegend spaan is zeer schadelijk voor de werktuigmachine. Vliegen in het elektriciteitskastje zal kortsluiting veroorzaken. Vliegen in de geleidingsschuif zal de levensduur van de spindel en de geleidingsschuif verminderen. Daarom moet de werktuigmachine het hoofddel goed afgedicht zijn.
3) Bij het verplaatsen van de lamp, trek niet de lampkap, het is gemakkelijk om de lampkap te beschadigen.
4) Tijdens het bewerkingsproces, observeer niet in de buurt van het snijgebied om vliegende spaan in je ogen te voorkomen. Wanneer de hoofdas motor draait, is geen bediening toegestaan op het werkoppervlak.
5) Bij het openen en sluiten van de deur van de werktuigmachine, open en sluit niet gewelddadig. Tijdens het afwerkingsproces, zal de schok en trilling tijdens het openen van het proces de bewerkte oppervlakte mesmerken laten hebben.
6) De hoofdas snelheid moet worden ingesteld, en dan pas verwerking starten. Anders, omdat de hoofdas langzaam begint te draaien, zal het verwerking starten zonder de gewenste snelheid te bereiken, wat de motor laat stikken.
7) Het is verboden om enig gereedschap of werkstuk op de balk van de werktuigmachine te plaatsen.
8) Het is streng verboden om magnetische gereedschappen zoals magneetzuignappen en dialindicatorhouders op het elektriciteitskastje te plaatsen, anders zal het display beschadigd worden.
Productieproces
- 11 essentiële feiten over CNC-graveren die u moet weten
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- CNC-bewerkingsefficiëntie verhogen met essentiële ontwerprincipes
- 5-as CNC-bewerking uitgelegd: Precisie en efficiëntie voor complexe onderdelen
- 3D-printen vs CNC-bewerking vergelijken: Wat is het beste voor je projecten?
- 5 veelvoorkomende myths over CNC-bewerking ontkracht
- 5-As CNC-Bewerking Beheersen: Precisie, Snelheid en Industriële Voordelen
- CNC-bewerking & graveren: Expert overzicht van centra, frezen & precisiemachines
- Precisie Acryl CNC Machining: Nauwkeurig, Veilig en Efficiënt
- Precisie CNC-bewerking voor Polymeren: Geavanceerde Technieken & Tips
- Precisie CNC Lasergravuren: Prototypes & Productie Verbeteren