



CNC-precisie onder de knie krijgen: Bewijzen strategieën om ratelen en trillingen te elimineren
Ratelen is een probleem waar elke CNC-machineoperator af en toe mee te maken krijgt. Bewerkingstrilling is een veelvoorkomend probleem in CNC-productie. Frezen, draaien of boren zullen allemaal onderdelen dit lijden toebrengen. Het beïnvloedt de kwaliteit en efficiëntie van bewerking, zal de afwerking van de onderdelen laten dalen, en zal het eindfreeskort beschadigen en de levensduur aanzienlijk verkorten. Het verminderen van ratelen in CNC-bewerking is de hoofdinhoud die we zullen bespreken.
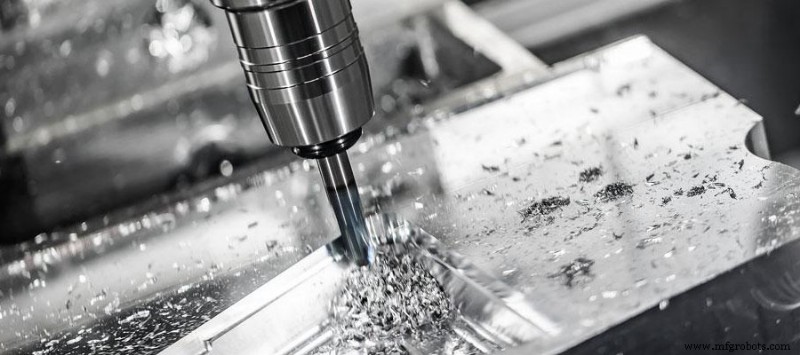 Wat is bewerkingsratelen?
Bewerkingstrilling, ook bekend als ratelen, verwijst naar het fenomeen van ongewenste trilling die gegenereerd wordt tijdens snijbewerkingen in bewerkingsprocessen zoals CNC-frezen, draaien en boren, wat fluctuaties produceert op het oppervlak van de bewerkte onderdelen. Dit gebeurt wanneer het werkstuk en het snijgereedschap trillen op verschillende frequenties, en het kan worden getriggerd door veel procesomstandigheden: gereedschaphouders, snijgereedschappen, onderdeelspanningen, en machineomstandigheden.
Deze trillingen kunnen non-resonant zijn, bijvoorbeeld bij het gebruik van oneffen versleten gereedschappen. Non-resonante trillingen zijn meestal constant gedurende de bewerkingscyclus en hebben meestal mechanische oorzaken die gemakkelijk te diagnosticeren zijn.
Wanneer u gereedschappen, werkstukspanning, bewerkingsstrategieën en machine-instellingen correct combineert om trillingen te produceren die gelijk zijn aan of dicht bij de natuurlijke frequentie van de machine, zult u resonantie-geïnduceerde trillingen vinden. Dit type ratelen kan alleen op specifieke punten in het gereedschappad optreden, zoals bij ingeschoven hoeken.
Typen ratelen in bewerking - Gereedschapsratelen en Werkstukratelen
Er zijn twee typen ratelen om zich bewust van te zijn: gereedschapsratelen en werkstukratelen. Bij Gereedschapsratelen beginnen uw machine en gereedschappen te trillen, wat vervolgens wordt overgedragen aan het werkstuk.
Bij werkstukratelen zal de werkstukwand trillen. Het laatste treedt meestal alleen op bij het omgaan met dunne wanden, maar het kan meer of grotere problemen veroorzaken dan Gereedschapsratelen. In dit artikel richten we ons op "gereedschapsratelen", maar u kunt proberen deze zelfde technieken te gebruiken om "werkstukratelen" te verminderen.
Waarom ratelen verminderen?
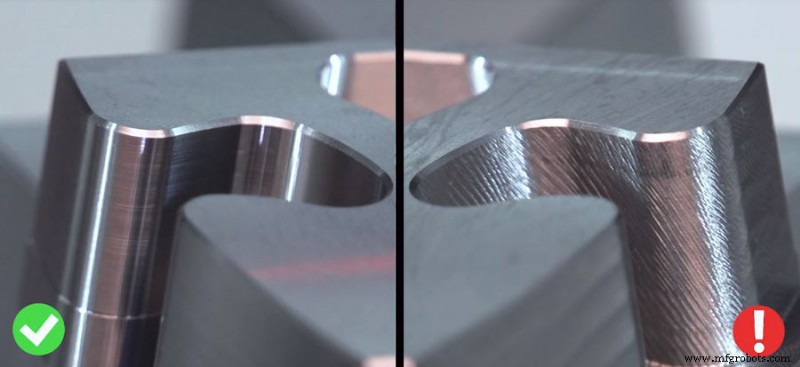
Ratelen tijdens bewerking kan subcriterium oppervlakte-afwerking veroorzaken en de levensduur van het gereedschap verkorten. Trillingsmerken zijn zichtbaar op het bewerkte oppervlak, meestal golvende patronen of regelmatige merken weergevend. Constant trillen kan oneffen gereedschapslijtage en zelfs schade veroorzaken.
De trilling van CNC-werktuigmachines kan meestal gehoord worden. Een ervaren monteur kan herkennen wanneer ratelen optreedt door zijn unieke geluid.
Meestal wordt 100μm gebruikt als criterium om te beoordelen of de trilling acceptabel is. Als de trillingsamplitude van snijden 100μm overschrijdt, kan dit ertoe leiden dat het gereedschap of werkstuk losraakt, en frezen kan niet worden voortgezet. Wanneer de trilling minder dan 100μm is, hoewel bewerking kan worden uitgevoerd, zullen er duidelijke trillingskrassen op het oppervlak van het onderdeel zichtbaar zijn, wat niet toegestaan is op het oppervlak van het eindproduct. Daarom moet bewerkings trilling binnen een redelijke bereik worden beperkt.
Hoe ratelen in CNC-bewerking te verminderen?
1. Bepaal het juiste gereedschappad
Dit is een heel belangrijke stap in het snijden. Volgens de instructies kan frezen worden ingedeeld in opwaarts frezen en conventioneel frezen. Als de richting van de freeskracht consistent is met de spanningsrichting van het werkstuk, kan de trilling van het gebogen onderdeel worden geëlimineerd. Een CNC-freesa machine uitgerust met een bal of een balspindel, en een verticaal bewerkingscentrum zijn heel behulpzaam bij het elimineren van rateltrilling tijdens CNC-frezen.
Bij het gebruik van conventionele gereedschappaden op een CNC-freesa machine, zal de invalshoek van de gereedschappen variëren. Dit kan ertoe leiden dat extreme kracht wordt toegepast op de frees op specifieke punten in het gereedschappad, wat ratelen kan veroorzaken. Het gebruik van een constant invalshoek gereedschappad of het verminderen van de snijdiepte kan deze situatie verlichten.
2. Snijden op de juiste manier
Wanneer een CNC-freesa machine een lange en dunne eindfrees gebruikt om een diepe holte te frezen, gebruikt het meestal duikfrezen, waarbij de frees axiaal voedt als een boor. Bij het frezen van diepe holtes is de uithang van de lange staaf meestal meer dan 3 keer de diameter van de staaf. Alleen wanneer de snijtrilling niet erg is, kan de aanpassing van snijparameters effectief zijn. Conventionele aanpassingsmethoden: verlaag de snelheid van het gereedschap of werkstuk, verlaag de snijdiepte en verhoog de hoeveelheid snede per omwenteling. Daarnaast worden mesjes met grote voor- en achterhoeken gebruikt met lichte spanbrekers. De snijhoek van de inleg is de kleinste bij frezen.
3. Kies het juiste freesgereedschap
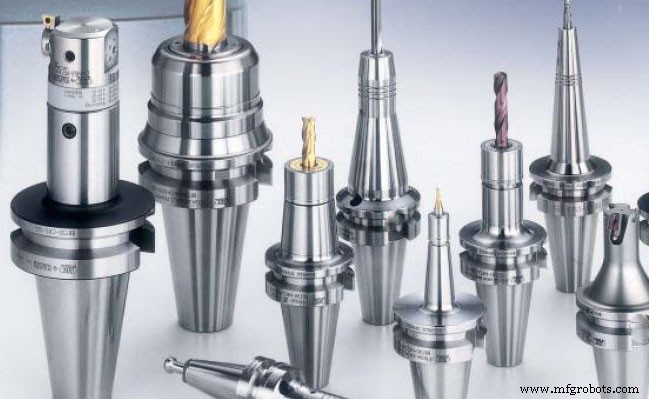
Freesgereedschap kan ratelen sterk beïnvloeden. Overwegingen omvatten het juiste substrata, geometrie, coating en lengte-diameterverhouding. Programmeurs neigen ertoe het grootste gereedschap te gebruiken dat past, maar dit is misschien niet de ideale gereedschapsgrootte. Lange, dunne gereedschappen zijn geneigder tot trillen (en afbuigen) dan korte, dikke gereedschappen. Kies daarom het gereedschap met de grootste diameter. Minimaliseer het aantal gereedschappen dat uit de gereedschaphouder steekt, en zorg ervoor dat ze stevig vastzitten met vaste uitleer nauwkeurigheid. Het combineren van meerdere gereedschappen met variable gleufvormen is een effectieve manier om trilling te verminderen.
Daarnaast zal het gebruik van scherpe mesjes de snijkkracht van de CNC-freesa machine verminderen, en tijdig onderhoud van de stabiliteit van het gereedschap en de bewerkingsomgeving is een bewerkingsvoorwaarde die niet genegeerd kan worden.
Het is ook belangrijk om continu de juiste gereedschapsdruk of spaanbelasting toe te passen. Op CNC-freesa machines kunnen extreme spangaten ratelen veroorzaken. Minder spangaten en variable pitch eindfrezen kunnen worden gebruikt om resonantie-getriggerde trilling door spaanbelasting te helpen verminderen.
4. De juiste gereedschaphouder:
Gewone gereedschaphouders (zijslot, dubbelhoekspanning en standaard ER-spanning) kunnen de precisie of stijfheid niet bieden die vereist is voor hoge-prestatiebewerking. Een betere keuze is een gereedschaphouder die eindvlak en kegelcontact combineert om hoge precisie en hoge stijfheid te bieden. Dit type houder koppelt met het precisiegeschoven oppervlak van de spil terwijl het in contact is met de kegel, wat de vereiste extra stijfheid biedt en ook bijdraagt aan demping. De balans van alle gereedschappen moet worden geëvalueerd, en de oppervlakte-kwaliteit kan zelfs bij lagere RPM verbeteren.
5. De juiste werkstukspanning:
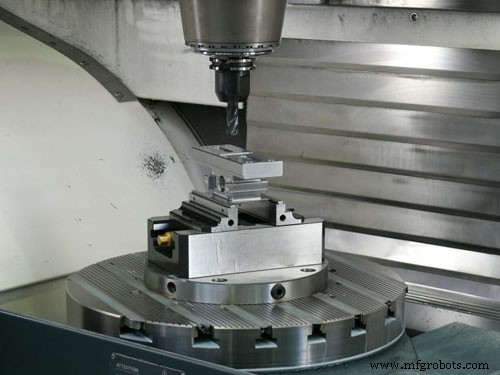
Als het onderdeel niet correct bevestigd is, kan het onderdeel zelf trillen en ratelen veroorzaken. Controleer of de klem, schroefbank, vacuümtabel of ander werkstukvasthoudingsapparaat voldoende druk op het werkstuk uitoefent. Probeer een werkstukvastzetting van de juiste grootte te gebruiken om de spanningsdruk zo gelijkmatig mogelijk op het onderdeel toe te passen.
Vermijd het spannen van slechts één uiteinde van een lang dun materiaal. Als dit een probleem kan zijn, overweeg een groter werkstukvastzetting of ander vastzetting op de freesbank. Overweeg een staartstok of een steunraam op de draaibank.
Bij het gebruik van dunwandige onderdelen, kan de trilling van de dempende onderdelen bijzonder uitdagend zijn. Een manier om dit type ratelprobleem op te lossen, is het gebruik van vulmaterialen om de stijfheid van het onderdeel te verhogen.
6. Machine-instelling en onderhoud:
De CNC-machine moet op een massief betonnen vloer zonder naden, scheuren of andere discontinuiteten geplaatst worden. Losse, zachte, elastische of beschadigde vloeren zullen de trilling van CNC-machines verergeren. Correct geïnstalleerde ankers of correct aangepaste voeten zijn ook basisvereisten voor het verminderen van trillingen.
Als u goede oppervlakte-kwaliteit en strakke toleranties op slecht onderhouden machines wilt behouden, moet u mechanische problemen overwinnen die verder gaan dan de hier vermelde. Houd de apparatuur regelmatig onderhouden om optimale prestaties te garanderen.
Productieproces
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- CNC-bewerkingskosten verlagen: Bewezen strategieën om tijd te besparen en geld te besparen
- Hoe Hoekradius CNC-bewerkingsnauwkeurigheid Beïnvloedt
- CNC-gereedschapsbreuk voorkomen: bewaarde strategieën om toolfalings te reduceren
- CNC-bewerkingskosten verlagen: Een bewezen gids voor beginners
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- CNC-bewerking Meesteren: Bewezen Ontwerpstrategieën voor Optimale Onderdelen
- Strakke Toleranties in CNC-bewerking Halen: Een 10-jarig Bewezen Proces
- CNC-bewerkingskosten Verlagen: Bewaarde Strategieën voor Precisie & Besparing