



Wrijvingslassen uitgelegd: werking & sleuteltoepassingen
Wat is wrijvingslassen?
Wrijvingslassen is een vastestof-lastechniek die werkstukken last door warmte te genereren door mechanische wrijving tussen werkstukken in relatieve beweging ten opzichte van elkaar, met de toevoeging van een laterale kracht genaamd "upset" om de materialen plastisch te verplaatsen en te smeden.
Omdat geen smelting plaatsvindt, is wrijvingslassen geen smeltslasproces, maar een vastestof-lastechniek meer zoals smeden. Wrijvingslassen wordt gebruikt met metalen en thermoplastieken in een brede verscheidenheid aan luchtvaart- en auto-applicaties.
In de realiteit bestaat een ogenschijnlijk glad oppervlak uit veel microscopische projecties, asperiteiten genoemd. Wanneer een oppervlak relatief aan een ander beweegt, interageren deze asperiteiten, genererend wrijving de kracht die beweging weerstaat tussen twee of meer interagerende oppervlakken.
Interactie van deze asperiteiten door elastische en plastische vervorming genereert warmte. Wrijvingslassen gebruikt dit fenomeen voor verbindingsapplicaties. De geïnduceerde mechanische beweging van wrijvingslassen genereert warmte, waardoor de te verbinden materialen verzachten en viskeus worden. Terwijl in de verzachte toestand, mengt de mechanische beweging van het proces de materialen om een binding te creëren.
De manier waarop de wrijvingswarmte en materialenmenging optreden is sterk afhankelijk van het gebruikte wrijvingslasproces, waarvan er vier primaire processen zijn: Wrijvingsroeren (FSW), wrijvingspuntlassen (FSSW), lineair wrijvingslassen (LFW) en rotatief wrijvingslassen (RFW).
Hoe werkt wrijvingslassen?
FSW werkt door een niet-verbruikbare tool te gebruiken, die geroteerd en in de interface van twee werkstukken geduwd wordt. De tool wordt dan door de interface bewogen en de wrijvingswarmte zorgt ervoor dat het materiaal opwarmt en verzacht.
De draaiende tool mengt het verzachte materiaal mechanisch om een binding te produceren. FSSW is een variant van FSW en werkt door te roteren, te duwen, en een niet-verbruikbare tool in twee werkstukken in een overlap-verbinding-configuratie in te trekken om een "punt" letsel te maken. Tijdens FSSW is er geen doorkruising van de tool door de werkstukken.
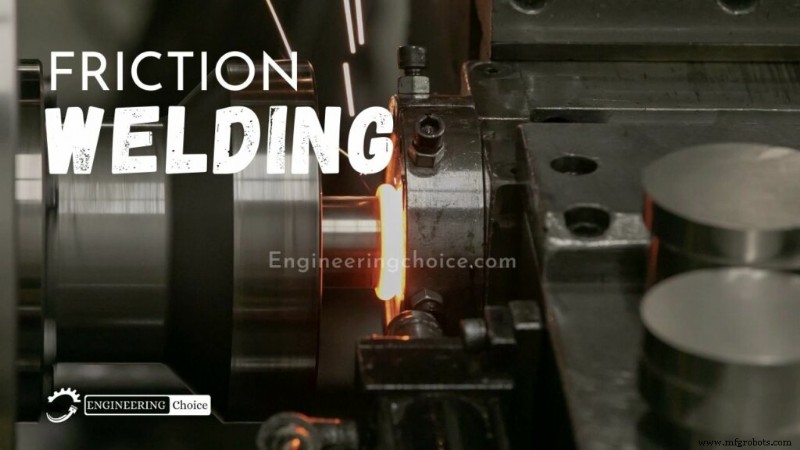
LFW en RFW vereisen geen niet-verbruikbare tool, d.w.z., de individuele werkstukken die verbonden moeten worden, worden gebruikt om de wrijvingswarmte en mechanische menging te genereren. LFW werkt door één werkstuk lineair te oscilleren ten opzichte van een ander onder een compressieve kracht.
De wrijving tussen de oscillerende oppervlakken produceert warmte, wat ervoor zorgt dat het interface-materiaal verzacht en mechanisch mengt. RFW is vergelijkbaar met LFW, behalve dat de werkstukken vaak rond zijn en relatief aan elkaar geroteerd worden. Tijdens LFW en RFW verkorten de werkstukken typisch ("burn-off") in de richting van de compressieve kracht, wat de grat vormt.
Tijdens de burn-off worden interface-verontreinigingen, zoals oxiden en vreemde deeltjes, in de grat uitgeplast. Eenmaal vrij van verontreinigingen, vindt zuiver metaal-tot-metaal menging plaats, wat resulteert in een integraal binding. Hoewel de gegenereerde temperaturen tijdens wrijvingslassen erg heet zijn, blijft het materiaal in een vastestof-toestand (d.w.z., geen smelting treedt op).
Toepassingen
Wrijvingslassen kan gebruikt worden om betere industriële rollen, buizen, en assen te bouwen. Het proces wordt vaak gebruikt om deze sub-assemblages te fabriceren voor industriële printers, materiaalhanteringsapparatuur, alsook auto-, luchtvaart-, maritieme, en olie-toepassingen.
Andere voorbeelden van componenten zijn tandwielen, asbuizen, aandrijflijnen, kleppen, hydraulische zuigerstangen, vrachtwagentrolley-bussen, pompasassen, boorbouten, verbindingsstangen, etc.
Voordelen van wrijvingslassen
- Staat toe ongelijke materialen te verbinden die normaal niet compatibel zijn voor lassen door andere verbindingsmethoden.
- Creëert smalle, warmte-beïnvloede zone
- Consistent en herhaalbaar proces van complete metaalfusie
- Verbondsvoorbereiding is minimaal – zaaggesneden oppervlak meest gebruikt
- Snellere doorlooptijden – vergeleken met de lange levertijd van smedstukken, die momenteel 6 maanden of langer zijn.
- Vergroot ontwerpvrijheid enorm – kies geschikt materiaal voor elk gebied van een blank
- Geschikt voor diverse hoeveelheden – van enkele prototypes tot hoge-volume productie
- Geen fluxes, vullmateriaal, of gassen vereist
- Milieuvriendelijk proces – geen rook, gassen, of rook gegenereerd
- Vastestof-proces – geen mogelijkheid van porositeit of slaginclusies
- Creëert gegoten- of gesmeede-achtige blanks – zonder dure tooling of minimum hoeveelheid vereisten
- Vermindert bewerkingsarbeid, waardoor perishable tooling-kosten verminderd worden en capaciteit toeneemt
- Volledig oppervlakte letsel geeft superieure sterkte in kritieke gebieden
- Vermindert grondstofkosten in bi-metaal toepassingen. Dure materialen worden alleen gebruikt waar nodig in de blank.
Nadelen van wrijvingslassen
- Dit proces wordt alleen gebruikt voor ronde staven van dezelfde doorsnede.
- Beperkt tot hoekige en platte stootverbindingen.
- Opstelkosten zijn erg hoog.
- Voorbereiding van werkstuk is moeilijk.
- Niet-smeedbaar materiaal kan niet gelast worden.
- Het kan alleen gebruikt worden voor kleinere machine-onderdelen; grote onderdelen zijn niet compatibel.
Wrijvingslassen Video
Productieproces
- Werking van Wrijflassen: Professionele Gids
- Plasma Booglassen (PAW): Procesoverzicht, Onderdelen en Werking
- Ionstraalmachineren (IBM): principes, proces en industriële toepassingen
- Laserlassen Uitgelegd: Technieken, Types en Industriële Toepassingen
- Weerstandlassen Uitgelegd: Types, Processen en Voordelen
- Gaslassen Uitgelegd: Proces, Onderdelen en Toepassingen
- Extrusie Uitgelegd: Proces, Typen en Praktische Toepassingen
- Wrijvingsroerlassen (FSW) Uitgelegd: Proces, Voordelen en Toepassingen
- Wrijvingslassen Uitgelegd: Proces, Voordelen en Toepassingen
- Robotlaslassen Uitgelegd: Proces, Voordelen en Toepassingen
- Koolstofbooglassen (CAW): Proces, Uitrusting en Moderne Toepassingen