



Mechanische Eigenschappen Optimaliseren met Thermomechanische Controle in Walserijen
Thermomechanisch gecontroleerde verwerking (TMCP) is een techniek ontworpen om de mechanische eigenschappen van materialen te verbeteren door het warm-vervormingsproces in een walserij te controleren. Dit was oorspronkelijk ontworpen om de vereiste externe vorm van het product te produceren. Gecontroleerd walzen, gecontroleerde afkoeling en direct inkwellen zijn typische voorbeelden van thermomechanisch gecontroleerde verwerking. Zulke verwerking bespaart energie in de fabricage van staal door de warmtebehandeling na warm-vervorming te minimaliseren of zelfs te elimineren, wat de productiviteit voor hoogwaardige stalen verhoogt. Het vereist normaal een verandering in legeringontwerp en verlaagt vaak de productiviteit van het warm-vervormingsproces zelf, maar tegelijkertijd maakt het het mogelijk om de totale hoeveelheid legeringstoevoegingen te reduceren en de lasbaarheid te verbeteren, terwijl het soms nieuwe en gunstige kenmerken in het staal produceert.
Voordelen van TMCP
TMCP-proces heeft diverse voordelen die kunnen helpen bij het overwinnen van problemen gerelateerd aan de toevoeging van grote legeringselementen en conventionele warmtebehandelingen. TMCP-stalen met toegevoegde micro-legeringen zijn ontwikkeld om de conflicterende eisen van sterkte, zwaarte en lasbaarheid door korrelverfijning te managen. TMCP stelt effectief een verlaging van de voorverhittingstemperatuur in, wat de walskosten verlaagt. Omdat TMCP-stalen goede lasbaarheid bieden, worden ze hoog gewaardeerd in industrieën zoals scheepsbouw, offshore constructies, pijpleidingen en bouwconstructies.
TMCP is de gesofistikeerde combinatie van goed gedefinieerde vervormingsoperaties en goed gedefinieerde warmtebehandeling in een enkele productiefase om de microstructuur van het staal dat gewalst wordt te controleren. TMCP produceert stalen met de gewenste externe kwaliteiten (afmetingen, vorm en oppervlaktekwaliteit) en acceptabele mechanische eigenschappen. TMCP wordt normaal beschouwd als de eindfase in de productie van stalen.
Toepassingsgebieden
TMCP wordt doorgaans geassocieerd met warm walzoperaties in warmbandwalserijen, plaatwalserijen en staaf- en stafwalserijen. Bijvoorbeeld, in het geval van productie van warmband van lage koolstof staalkwaliteiten in een warmbandwalserij, worden diverse parameters van gecontroleerd walzen in de afwerktrein met betrekking tot temperatuur, walsnelheid, walsreducties en uloopafkoelpatroon zorgvuldig geselecteerd om de gewenste mechanische eigenschappen van de warmband te produceren. Traditioneel is de focus van zo'n TMCP gelegen op metallurgische aspecten van het produceren van de microstructuur die de gewenste mechanische eigenschappen na warm walzen oplevert. De aspecten van exterieure kwaliteit zoals vorm en vlakheid, maatconsistentie, oppervlaktekwaliteit, etc., hebben veel minder aandacht gekregen hoewel ze nauw verwant zijn aan productmetallurgie en verwerkingspraktijken.
Historische Ontwikkeling
De eerste introductie van thermomechanische verwerking in commerciële productie was gecontroleerd walzen van koolstof (C)-mangaan (Mn) staalplaten van 40 kgf/cm2 kwaliteit voor scheepsbouw in de jaren 1950. Na 1945 werd het concept van zwaarte als onderscheidend van het concept van duktiliteit, en kerfzwaarte een vereiste voor scheepsbouw en andere structurele staalplaten. In de jaren 1950 werden een toename in de Mn/C-verhouding, ontzuring door toevoeging van aluminium (Al) en het normaliseren van Al-ontzurde stalen allemaal geadopteerd om kerfzwaarte te verbeteren. Op dat moment was het concept vastgesteld dat de duktil-naar-bros transitietemperatuur kan worden verlaagd door verfijning van het ferriet (alfa) korrelgrootte.
Vanaf de vroege jaren 1960 werd een uitgebreid volume onderzoek uitgevoerd naar de effecten van walstemperatuur op mechanische eigenschappen. Uit dit onderzoek werd een walsprocedure bij gecontroleerde temperatuur ontwikkeld om de korrelgrootte te verfijnen. Gecontroleerd walzen maakte een grote bijdrage aan de reductie in legeringstoevoeging en de verbetering van lasbaarheid. Deze ontwikkeling leidde tot de productie van aanzienlijke hoeveelheden sterke en zware stalen, voornamelijk gebruikt voor pijpleidingen.
Hoewel gecontroleerd walzen resulteerde in relatief lage productiviteit, kon het bij een vergelijkbaar lage temperatuur worden uitgevoerd om verbeterde niveaus van sterkte en zwaarte te verkrijgen. Aangezien het gecontroleerde walsproces gebaseerd is op korrelverfijning, kan het de strekkingsgrens en zwaarte verbeteren, maar kan de treksterkte niet verbeteren zonder legering. Daarom was er beperkte verbetering van lasbaarheid met dit proces.
Sinds de late jaren 1970 zijn pogingen gedaan om TMCP, wat zowel sterkte als zwaarte verbetert, te combineren met micro-legering, wat lasbaarheid verbetert. Wanneer TMCP wordt gebruikt in combinatie met gecontroleerd walzen, stelt de versnelde afkoeling de austeniet (gamma) naar ferriet (alfa) transformatie in staat te worden gecontroleerd. TMCP wordt nu wijd gebruikt voor de productie van sterker en zwaardere stalen met uitstekende lasbaarheid.
De huidige benadering van het gebruik van water-gekoelde TMCP, wat versnelde afkoeling na lage-temperatuur walzen en direct inkwellen geeft, is in de jaren 1980 aanzienlijk verbeterd. Het continue on-line controleproces dekt een breed bereik van afkoelparameters (d.w.z. warmteoverdrachtscoëfficiënt) en austenietcondities (d.w.z. onbewerkt, herkristalliseerd of niet-herkristalliseerd) en levert een verscheidenheid aan staaleigenschappen op.
Verschillende concepten worden gebruikt in de afkoelapparatuur. In een van de meest gesofistikeerde huidige configuraties, wordt de plaat gevlat door een vlakkenmachine voor waterafkoeling. Deze procedure is effectief over een breed bereik van afkoelsnelheden voor het bereiken van uniforme afkoeling over het hele plaatvlak en voor het realiseren van homogene mechanische eigenschappen.
TMCP Processen
Er zijn verschillende processen voor TMCP. Deze processen vallen ruwweg in de volgende drie hoofdcategorieën:
- Gecontroleerd walzen vanaf de normaliserings temperatuur die nog volledig austenietisch is (boven de Ar3 temperatuur) gevolgd door een snelle afkoeling van ongeveer 10 °C/sec. Het doel van dit proces is de korrelgrootte te verfijnen door gecontroleerd walzen en de sterkte te verhogen door de vorming van ferriet en perlite te onderdrukken ten gunste van een sterke zware bainiet.
- Gecontroleerd walzen zowel boven de Ar3 als onder die temperatuur, in het austeniet-ferriet gemengde gebied. Naast austenietkorrelverfijning, worden de herkristalliseerde korrels vervormd en kernvorming van fijn ferriet aangemoedigd door de vervorming. Bij een temperatuur boven de Ar1, wordt het gecontroleerde walzen onderbroken, en gevolgd door snelle afkoeling tot kamertemperatuur of een intermediaire temperatuur.
- Gecontroleerd walzen wordt uitgevoerd als onderdeel van een voorlopige verwerking, gevolgd door afkoeling en herverwarmen tot net boven de Ar3 temperatuur en dan snelle afkoeling tot ver onder de Ar1 temperatuur. Het doel van deze techniek is om de fijnste gelijkzijdige austenietkorrelgrootte te ontwikkelen voordat de gecontroleerde afkoeling begint.
Door een passende keuze van vervormingstemperatuur en vervormingssnelheid, kan de sterkte van staal worden verhoogd. De sterkte van TMCP-staal is hoger dan voor genormaliseerd staal van dezelfde samenstelling. Dus heeft TMCP-staal een magere samenstelling (lager legeringsgehalte) dan conventioneel genormaliseerd staal van dezelfde sterkte.
Metallurgische Kenmerken van TMCP
Het concept van microstructuurcontrole door TMCP is schematisch weergegeven in Fig. 1. Waarbij TMCP hoge sterkte bereikt door het benutten van de transformatie naar ferriet en bainiet naast verbeterde zwaarte, verbetert gecontroleerd walztechnologie zwaarte voornamelijk door verfijning van de ferrietmicrostructuur. Versnelde afkoeling geeft hogere productiviteit vergeleken met interkritisch (austeniet + ferriet gebied) walzen en minimaliseert elke afname in geabsorbeerde energie door de scheidingsfenomenen. TMCP bestaat uit twee fasen in serie: (i) gecontroleerd walzen en (ii) een daaropvolgende versnelde afkoelingsproces. Tijdens de walsfase worden de austenietkorrels uitgerekt tot een pannenkoekvorm, wat kristallografische discontinuïteiten introduceert zoals ledges en vervormingsbanden. Deze ledges en vervormingsbanden blijven tot de versnelde afkoeling begint wanneer de walstemperatuur voldoende laag is (minder dan 800 °C).
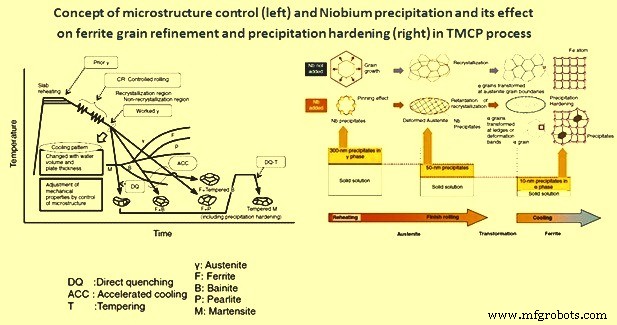
Fig. 1 Concept van microstructuurcontrole en Nb-neerslag en de effecten ervan
Herkristallisatie vindt plaats wanneer de temperatuur voldoende hoog is (meer dan 900 °C) en de meeste ledges en vervormingsbanden geïnduceerd door vervorming verdwijnen. Het behouden van vervormingsledges en banden kan fungeren als potentiële heterogene kernvormingsplaatsen voor de austeniet-naar-ferriet transformaties en bijdragen aan korrelverfijning. Ook de heterogene vervorming van austeniet verhoogt het korreloppervlak en de lengte van korrelranden per eenheidsvolume, terwijl er geen verandering is in het aantal korrelhoeken per eenheidsvolume.
Het additionele kenmerk van TMCP is het afkoelproces. Tijdens de versnelde afkoeling wordt de groei van getransformeerde producten effectief onderdrukt en korrelverfijning bereikt door transformaties waar de bovenstaande kernvormingsplaatsen geïntroduceerd worden. De daling in de transformatietemperatuur veroorzaakt door versnelde afkoeling induceert sterke veranderingen in de intra-granulaire structuur. De transformatie-drijvende krachten dragen ook bij aan verfijning van de korrelgrootte door lage-temperatuur walzen gevolgd door inkwellen met water. De treksterkte kan breed worden gecontroleerd (van 50 kg/mm2 tot boven 80 kg/mm2).
De micro-legeringselementen in het staal controleren de microstructuur. Sporen van elementen zoals niobium (Nb) en titanium (Ti) (concentraties van de orde van 0,01%) laten de microstructuur worden verfijnd van het herverwarmen van staal tot gecontroleerd walzen en versnelde afkoelingsprocessen en versterken de sterkte van het afgewerkte gewalste product. De effecten van Nb (Fig. 1) als voorbeeld van een micro-legeringselement tonen dat de groottes van de Nb-neerslagen gevormd tijdens elk proces ruwweg 300 nm zijn bij de blom herverwarmingstemperatuur voor walzen (meer dan 1000 °C), 50 nm tijdens gecontroleerd walzen (rond 800 °C) en 10 nm bij de transformatietemperatuur (rond 600 °C) tijdens afkoeling. Kortom, de grootte van neerslagen neemt af met daling van de temperatuur naarmate het proces vordert. Dit is nuttig voor microstructuurcontrole. Het is daarom noodzakelijk om Nb in een vaste oplossing te handhaven zodat het in voldoende hoeveelheden in de opvolgende processen kan neerslaan.
Nb neerslaat tijdens het herverwarmen van staal en voorkomt austenietkorrelgroe via het pinnings-effect. Tijdens het daaropvolgende walsproces, onder de herkristallisatietemperatuur (rond 900 °C), vergemakkelijkt de dryvende kracht gegenereerd door de vervormingsenergie geïntroduceerd door zo'n walzen de neerslag van fijn Nb-carbiden en/of nitriden. Deze fijnneerslagen voorkomen austenietkorrel herkristallisatie en dus vergroting.
Tijdens thermomechanisch walzen speelt de vervormingsgeïnduceerde neerslag van micro-legeringselementen zoals Nb een belangrijke rol in het controleren van de microstructuur. Nb vertraagt de aanvang van austeniet herkristallisatie.
Vanwege de niet-herkristalliseerde aard van austeniet, is er een overvloedige voorraad van heterogene ferriet kernvormingsplaatsen (ledges en vervormingsbanden) voor het daaropvolgende afkoelproces. Nb induceert ook andere effecten zoals tijdens de austeniet-naar-ferriet transformatie bij afkoeling neerslaat in de ferrietmatrix en de sterkte versterkt via het neerslagversterkingsmechanisme. De kristalstructuur van de neerslagen past niet goed in het ferrietrooster en deze incoherentie tussen de ferriet en neerslagen resulteert in verhoogde sterkte.
De TMCP-parameters beïnvloeden de microstructuur en eigenschappen van Nb-Ti micro-gelegerd staal. Bijvoorbeeld, de strekkingsgrens en treksterkte nemen toe met een daling in de afwerk-afkoel- of niet-herkristallisatie walstemperatuur.
Het meest opvallende effect van TMCP is dat staal met dezelfde sterkte als conventionele stalen kan worden geproduceerd met een lagere koolstofequivalent (d.w.z. met lagere legeringstoevoeging) door microstructuurcontrole. Het is aangetoond dat de waarde van Ceq vereist voor TMCP-staal om dezelfde sterkte te bereiken 0,04% tot 0,08% lager is dan die vereist voor genormaliseerd staal. Als resultaat is de lasbaarheid (d.w.z. de voorverhittingstemperatuur vereist om koudscheuring in HAZ te voorkomen) aanzienlijk verbeterd in TMCP-stalen. TMCP verhoogd dus de productiviteit tijdens de fabricage van staalconstructies terwijl veiligheid en betrouwbaarheid worden verbeterd.
Apparatuur en Technologieën in TMCP
Voor TMCP zijn diverse typen versnelde afkoelapparatuur voorgesteld en in praktijk gebracht sinds 1980. De noodzakelijke punten in deze ontwikkeling zijn de uniformiteit en controleerbaarheid van de afkoeltemperatuur en de plaatvlakheid na afkoeling, alsook de productiviteit van het proces. Vaak gebruikte versnelde afkoelapparatuur is grondig beoordeeld voor dit doel. Elke staalfabriek voegt specifieke kenmerken toe gerelateerd aan de afkoelmethode, installatielocatie en de beweging van de band/plaat.
Op dit moment is versnelde afkoelapparatuur doorgaans van het continue type, waarin de afkoelzone in de reisdirectie van de band/plaat is verdeeld. In deze opstelling kan waterafkoeling van de boven- en onderkant van de band/plaat onafhankelijk in elke zone worden gecontroleerd.
Naast homogene waterafkoeling, is vooruitgang geboekt in verminderde-vervormings afkoeltechnologie, wat nog meer gesofistikeerde afkoelcontrole vereist. Dit is nodig om zowel de uniformiteit van de afkoeltemperatuur als de vereiste band/plaat vlakheid na afkoeling te garanderen. De kwesties gerelateerd aan band/plaat vervorming (deflecties) zijn ingedeeld in drie grote typen afhankelijk van de richting waarin oneffenmatige afkoeling optreedt, d.w.z., langs de dikte, longitudinale en transversale richtingen. Op basis van thermische spanning en elastische instabiliteitstheorie, worden de uitdrukkingen voor de kritische knikwaarde langs deze drie richtingen als gevolg van oneffenmatige afkoeling gevonden. Een van de oorzaken van plaatvervorming is de onvermijdelijke overkoeling op de vier smalle flanken van de plaat. Om deze temperatuurdaling te vermijden, worden diverse mechanistische maatregelen genomen zoals een waterkroonprofiel kan worden toegepast in de transversale richting, randaafscherming, die de waterstroom langs de randen vermindert, kan worden toegepast in de breedterichting, en kop- en staartafscherming kan worden toegepast om overkoeling aan de respectieve smalle flanken te voorkomen. Om het temperatuurverschil te minimaliseren, is optimalisatie van de sponsorindeling aan de onderkant ook onderzocht, aangezien een ander mechanisme dat vervorming veroorzaakt, de verschillende thermische geschiedenissen van de boven- en onderkant van de band/plaat is. Bij sommige staalfabrieken worden leerfuncties gebruikt zodat de verhouding van waterhoeveelheid toegepast op de boven- en onderkant automatisch kan worden gecontroleerd op basis van de geaccumuleerde gegevens over temperatuur en vlakheid. De vlakheid van de band/plaat voor afkoeling is essentieel voor het garanderen van een uniforme afkoeltemperatuur. Dit is consistent met de recente trend van het optimaliseren van de sequentiële apparatuurconfiguratie door een warme vlakkenmachine voor de versnelde afkoelingsfase te installeren.
Additionele technologieën zijn vereist om de toenemende vraag naar TMCP te beantwoorden sinds de jaren 1990. Een kernkwestie in dergelijke technologieën is het bereiken van hoog uniforme afkoeling om staalvervorming te minimaliseren, wat incidenteel voorkwam met conventionele TMCP-methoden en gecorrigeerd moest worden om de hoeveelheid hervlakken te reduceren. Productkwaliteitseisen zijn ook strenger geworden en stalen moeten minder variatie in hun sterkte hebben. Dit wordt bereikt door verbeterde nauwkeurigheid van de afwerk-afkoeltemperatuur tijdens versnelde afkoeling. Om te reageren op deze eisen, zijn enkele nieuwe TMCP-technologieën, zoals CLC-? en Super OLAC, ontwikkeld en nu in productie gebruikt.
Een van de verbeterde afkoelapparatuursystemen, CLC-?, is ontwikkeld en geïntroduceerd voor commercieel gebruik door Nippon Steel Corporation (NSC). Dit systeem is een technologische doorbraak voor TMCP. Door zijn unieke afkoeltechnologie, alsook de faciliteitsindeling, wordt een breed bereik van afkoelsnelheden en -patronen en uniforme afkoelkenmerken gerealiseerd over de hele band/plaat. NSC voerde experimenten en numerieke analyses uit op thermische geleidingstechniek en vloeistofdynamica en overkwam de heterogeniteit van het afkoelgedrag, wat onvermijdelijk was met conventionele afkoelapparatuur. Ze ontwikkelden een nieuw waterafkoelsysteem met een breed bereik van afkoelvermogens, wat de temperatuurvariatie tot ongeveer de helft van die van conventionele apparatuur reduceerde. Deze nieuwe generatie gecontroleerde afkoeltechnologie wordt nu wijd toegepast op daadwerkelijke producten, waardoor de oplossing van conflicterende eigenschapseisen zoals sterkte en zwaarte mogelijk wordt.
De bovenstaande beschreven maatregelen hebben de uniformiteit van de afkoeltemperatuur en plaatvlakheid na afkoeling verbeterd vergeleken met eerdere TMCP-toepassingen. Echter, de toenemend strenge eisen voor staalvlakheid noodzaken verdere wijzigingen van de versnelde afkoelapparatuur en controlemaatregelen om vlakheid na afkoeling te garanderen. Om dit te bereiken, hebben sommige staalfabrieken onlangs maatregelen genomen zoals het installeren van zware koude vlakkenmachines.
Productieproces
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- Anticonceptiepil: Geschiedenis, Voordelen, Risico's en Productie
- Geautomatiseerd Zwembadvul- en Monitoringssysteem
- Rollende Alarmrobot: Een Slim, Mobiel Wakker-systeem Aangedreven door Raspberry Pi en Google Calendar
- DIY Automatische Treinbesturing met Arduino – Eenvoudig, Betrouwbaar en Aanpasbaar
- Arduino Power Control Center: N-FET, P-FET, Relais & RTC Kit
- Mechanische Persen Begrijpen: Belangrijkste Toepassingen & Voordelen
- Mechanische Persen Uitgelegd: Functie, Typen en Industriële Toepassingen
- Walserij uitgelegd: typen walserijen en veelvoorkomende metaaldefecten
- Walserijen Begrepen: Types, Processen en Toepassingen
- Hoe Walzwerks Staal Vormen: Inzicht in het Proces dat Kracht en Consistentie Garandeert