



Tempcore-proces: Geavanceerde Productie van TMT Wapeningsstaven
Tempcore-proces voor de productie van wapeningsstaaf (rebar) is een geoctrooierd proces waarbij de warmgewalste staaf intensief aan het oppervlak wordt verhard door water, onmiddellijk naarmate de staaf de laatste warmwalstand van de walserij verlaat en tijdens de daaropvolgende luchtkoeling het verhardde buitenste laag wordt aangelaten door de dissipatie van behouden warmte uit de kern.
Tempcore-proces is een van de thermomechanische processen dat in de vroege jaren '70 werd ontwikkeld door Centre de Recherche Metallurgiques (CRM), te Luik, België om hoge strekkracht lasbare wapeningsstaven te produceren uit zachte staalbiljets zonder hun rekbaarheid te beeinträchtigen en zonder de toevoeging van micro-legeringselementen.
Eigenschapsvereisten van wapeningsstaven
De sterkte samen met rekbaarheid, lasbaarheid en vormbaarheid zijn de meest essentiële kwaliteitseisen van wapeningsstaven. Dus strekkracht, samen met trekkracht, is de eerste eis voor wapeningsstaal in normen en de graad van staal wordt geclassificeerd volgens de gespecificeerde minimum strekkracht. Gebruik van hogere graad staal wapeningsstaven is economisch aangezien minder staal nodig is voor dezelfde belastingstoestand, en de totale kosten worden verminderd. Wanneer de gegarandeerde strekkracht van de wapeningsstaven wordt verhoogd, wordt het gewicht van de te gebruiken wapeningsstaven voor een gegeven burgerlijke constructie verminderd en, consequent, worden de wapeningskosten verlaagd. Deze reductie in hoeveelheid verlaagt ook de kosten in transport, hanteren en fixeren van de staven tijdens de burgerlijke constructie.
In veel monteringstechnieken van wapeningsstaven op de bouwplaats is lassen van de wapeningsstaven een noodzaak voor het waarborgen van de vereiste dimensionale nauwkeurigheid. In veel gevallen zijn gebonden verbindingen niet sterk genoeg terwijl mechanische verbindingen niet altijd toepasbaar zijn. Vanwege deze redenen wordt lassen een vereiste en een aanzienlijke hoeveelheid veldlassen vindt plaats. Daarom is de lasbaarheid van de wapeningsstaven ook een groot probleem. Het is bekend dat lasbaarheid van wapeningsstaven laag koolstofgehalte vereist (rond 0,25% of zelfs rond 0,22% voor het takelweerstandsproces) en een laag koolstofequivalent (rond 0,45%) in de stalen. Verschillende typen lassenmethoden kunnen gebruikt worden zoals handmetaalbooglassen (MMAW), gasmetaalbooglassen (GMAW), flitslassen (FW) en weerstandlassen (RW). Onder de verschillende lastechnieken zijn overlaap- en kruislassen de meest gevoelig voor warmtebeïnvloede zone kraken door de lage warminvoer en de snelle warmteafgifte.
Nog een belangrijke eigenschap is de buigbaarheid. Wapeningsstaven die een goede buigbaarheid vertonen, maken het gebruik van een optimaal ontwerp mogelijk en brengen dus een verdere kostenreductie. In het geval van de aanwezigheid van verbindingswapening is een goede terugbuigbaarheid vereist. Feitelijk voorschrijven sommige normen dat wapeningsstaven moeten slagen in buig- en terugbuigoperaties en dit op kleine diameter mandrelen (tot 3 of 4 keer de wapeningsstaafdiameter) of in koud weer (-20 °C).
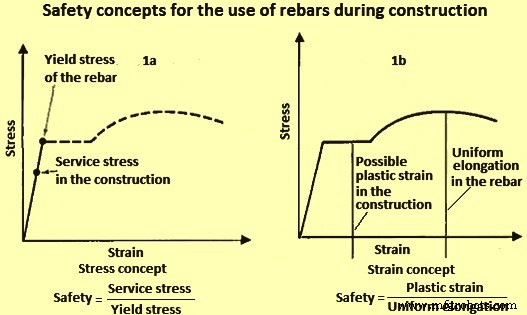
Vroeger was het ontwerp van een betonconstructie gebaseerd op een spanningconcept, d.w.z. op de aanname dat de belasting die normaal in dienst voorkomt, alleen elastische spanningen in het wapeningsstaal induceert. In zo'n geval kan de veiligheid van een constructie gedefinieerd worden in termen van een spanningverhouding, bijv. de verhouding tussen de dienstspanning en de strekkracht van de wapeningsstaaf (Fig. 1a). Echter, recent onderzoek heeft geleid tot de conclusie dat een spanninggebaseerde berekening van het gewapende beton niet voldoende is omdat, in sommige gevallen, lokale plastische vervormingen van een gegeven omvang moeten worden geabsorbeerd zonder breuk van de wapeningsstaven (bijv. bij verdichting). In dergelijke gevallen wordt de veiligheid van een betonconstructie uitgedrukt in termen van een vervormingsverhouding, bijv. de verhouding tussen de lokale plastische vervorming die kan optreden en de uniforme rek van de wapeningsstaaf (Fig. 1b). Een dergelijke ontwerpmethode is nu in veel landen geadopteerd en vereist duktiele wapeningsstaven en een gegarandeerde uniforme rek van maximaal 4% wordt voorgeschreven voor as-geleverde wapeningsstaven en voor gelaste wapeningsstaven.
Nog een belangrijk aspect voor de veiligheid van betonconstructies is het voorkomen van verlies van rekbaarheid na terugbuigen. Dit benadrukt wederom de noodzaak van een goede terugbuigbaarheid. Bovendien kan het gebruik van hoge strekkracht staal wapeningsstaven ook een reductie toelaten in de breedte van hoofdliggers of de afmetingen van kolommen in hoogbouw, wat de kosten van beton en hanteren kan verminderen. Adequate rekbaarheid is nodig tijdens de fabricage voor veiligheidsoverwegingen. Dit is met name belangrijk voor structuren waar de mogelijkheid van aardbevingen onderdeel is van het ontwerp. Vanuit fabrication oogpunt, waar buigen en terugbuigen van wapeningsstaven plaatsvinden, is goede rekbaarheid zeer belangrijk. De zorg omtrent rekbaarheid weerspiegelt zich in alle normen, en normaal worden de minimum diameter van de mandrel voor 180 graden buiging en de totale rek gespecificeerd.
Andere eisen omvatten vermoeidheidsweerstand, hoge en lage temperatureigenschappen, slageigenschappen, corrosieweerstand, maar deze worden over het algemeen niet gespecificeerd door diverse nationale normen hoewel de zorgen toenemen.
Daarom kan gezien worden dat vanuit de vereisten van de wapeningsstaven en vanuit het gebruikersperspectief, de belangrijke eigenschappen die de wapeningsstaaf moet hebben zijn: (i) hoge strekkracht, (ii) goede lasbaarheid, (iii) goede buigbaarheid en terugbuigbaarheid, en (iv) rekbaarheid.
Productieprocessen voor wapeningsstaven
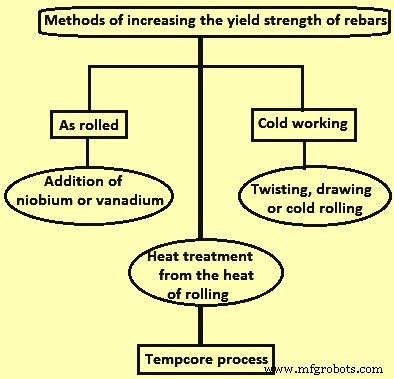
Er zijn verschillende conventionele processen die gebruikt kunnen worden voor de productie van hoge sterkte lasbare wapeningsstaven. Deze methoden kunnen in twee verschillende categorieën worden ingedeeld (Fig. 2) als hieronder gegeven.
Wapeningsstaven kunnen in as-gewalste toestand gebruikt worden na langzame afkoeling in lucht. Voor de productie van deze wapeningsstaven, wordt de strekkracht verhoogd door de chemische samenstelling te wijzigen maar de koolstof- en mangaaninhoud moeten laag gehouden worden om een significante afname in lasbaarheid te voorkomen. Dit wordt gedaan door micro-legering, d.w.z. door toevoeging van toepasselijke hoeveelheden micro-legeringselementen zoals niobium of vanadium.
Wapeningsstaven kunnen geproduceerd worden door de wapeningsstaven een rekverharding te laten ondergaan na warmwalzen, bijvoorbeeld door koude vervorming. Voor dergelijke staven kan de strekkracht verhoogd worden door de mate van rekverharding te verhogen. Deze methode maakt de productie mogelijk van hoge sterkte lasbare wapeningsstaven uit lage koolstof- en mangaanstalen. Voorbeeld van dergelijke wapeningsstaven is koud gedraaide vervormde wapeningsstaven populair bekend als CTD wapeningsstaven.
Tempcore-proces
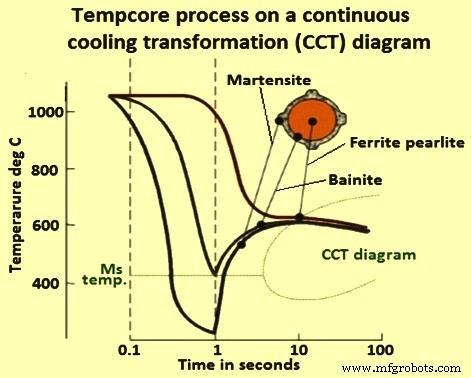
In de walserij producerend wapeningsstaven, worden staalbiljets verwarmd tot ongeveer 1150 °C in herverwarmingsoven en gewalst door een reeks walsstrengen die de biljets progressief reduceren tot de finale grootte en vorm van wapeningsstaven. Bij het verlaten van de laatste streng, wordt een gecontroleerde afkoeling toegepast op een zodanige manier dat de staaf drie fasen metallurgische transformaties ondergaat zoals getoond door een typisch continue afkoeling transformatie (CCT) diagram in Fig. 3. Zoals getoond in CCT diagram, is het Tempcore-proces afhankelijk van temperatuur en tijd.
Een belangrijk kenmerk van het Tempcore-proces is zijn grote veelzijdigheid. De eigenschappen van de wapeningsstaaf voor een gegeven diameter en staalsamenstelling, kunnen in grote mate gevarieerd worden door correct de duur van de eerste fase (afkoeltijd) en de waterdoorstroom in de verhardingsinstallatie (intensiteit van afkoeling) te kiezen. Correct toegepast, laat het proces een toename van de strekkracht van 150 MPa tot 230 MPa toe zonder een verbodende en significante afname in rekbaarheid. Hoge sterkte (lasbare) graden en winst in staalsterkte worden bereikt in de Tempcore staal wapeningsstaven zonder enige toevoeging van legeringselementen.
Tempcore-proces is in staat om hoge sterkte lasbare staal wapeningsstaven te produceren met lage koolstof- en lage mangaaninhoud zonder enige toevoeging van kostbare micro-legeringselementen zoals vanadium of niobium. Aangezien dezelfde biljetsamenstelling kan worden gebruikt voor verschillende staalgraden en diameters, kan een significante rationalisatie in de fabriek worden gedaan. De waterverharding en zelf-aanlating behandeling wordt direct in-lijn na de afwerkstand toegepast zonder enige reductie van walsnelheid of verlies van productiviteit. Door een oordeelkundige combinatie van Tempcore-behandeling en micro-legeringschemie, kunnen nieuwe hogere graden (strekkracht hoger dan 700 MPa en trekkracht hoger dan 800 MPa) geproduceerd worden, met name voor grote diameter wapeningsstaven (tot 75 mm).
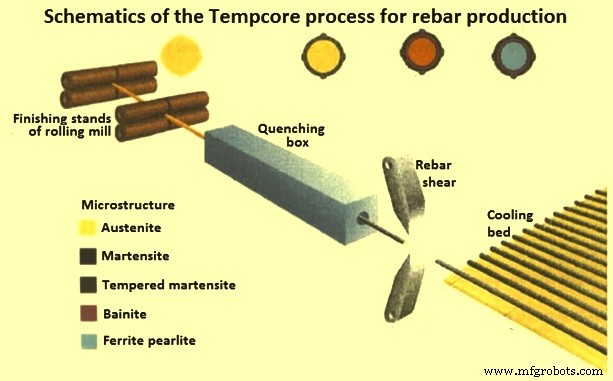
Het Tempcore-proces voor de productie van wapeningsstaven heeft drie fasen. Deze fasen van het Tempcore-proces zijn: (i) verharding van de oppervlaktelaag, (ii) zelf-aanlating van het martensiet, en (iii) transformatie van de kern. Het proces, correct toegepast, leidt tot een toename van de strekkracht van wapeningsstaven en deze toename hangt af van de afkoelintensiteit. Schema's van het proces worden getoond in Fig. 3.
In de eerste fase passeert de wapeningsstaaf die de laatste stand van de warmwalserij verlaat, door een speciale waterafkoelingsectie. De afkoelefficiëntie van deze installatie is zodanig dat de oppervlaktelaag van de wapeningsstaaf wordt verhard tot martensiet terwijl de kern austenitisch blijft. De verhardingsbehandeling wordt gestopt wanneer een bepaalde dikte van martensiet is gevormd onder de huid (buitenste deel van de wapeningsstaafdoorsnede daalt onder de martensiettransformatie starttemperatuur Ms).
In de tweede fase verlaat de wapeningsstaaf de intensieve afkoelingsectie en wordt een temperatuurgradient in zijn doorsnede gevestigd wat zorgt dat warmte vrijkomt van het centrum naar het oppervlak. Deze toename van de oppervlaktelaagtemperatuur resulteert in de zelf-aanlating van het martensiet. De naam Tempcore is gekozen om te illustreren dat de martensitische laag wordt TEMPerd door de warmte die in de CORE overblijft aan het einde van de verhardingsfase.
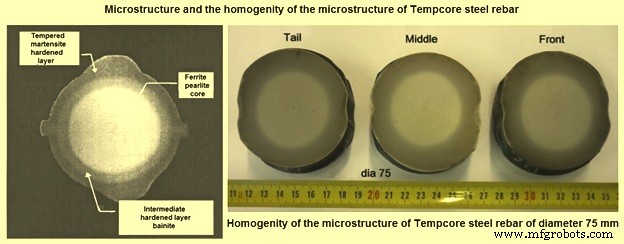
Ten slotte, in de derde fase, tijdens de langzame afkoeling van de wapeningsstaaf op het afkoelbed, transformeert de austenitische kern in ferriet en perliet of in bainiet, ferriet en perliet. Daarom is een Tempcore staal wapeningsstaaf in essentie een composietmateriaal bestaande uit concentrisch aangebrachte harde buitenlaag en zachte kern met een intermediaire laag die intermediair gehard is. Met relatief lage koolstofinhoud, bieden Tempcore staal wapeningsstaven hoge sterkte, uitstekende rekbaarheid en lasbaarheid onder andere voordelen.
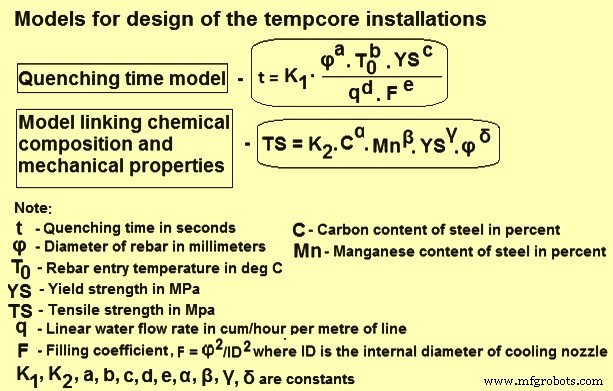
Er zijn twee procesmodellen ontwikkeld voor Tempcore-proces door CRM (Fig. 5). Beide worden continu gebruikt en verbeterd met de inbedrijfstellingresultaten van de nieuwe installaties. Het eerste model wordt gebruikt voor het ontwerp van installaties. Het berekent de verhardingstijd nodig om de graad te verkrijgen die de minimum strekkracht produceert (d.w.z. strekkracht + veiligheidsmarge) uit: (i) de wapeningsstaafgegevens (diameter, afwerktemperatuur), (ii) door selectie van de interne diameter van afkoelmondstukken, en (iii) de specifieke waterdoorstroomsnelheid. Het tweede model koppelt de mechanische eigenschappen aan de chemische samenstelling van het staal en met wapeningsstaafdiameter.
De optimalisatie van elke nieuwe Tempcore-installatie, houdt rekening met de walserijbeperkingen, de wapeningsstaafrechtigheid, en de controleerbaarheid van het proces, en een beste compromis wordt bereikt tussen: (i) totale lengte van de apparatuur, (ii) totale afkoelwaterdoorstroomsnelheid (bij nominale druk van 1,2 MPa), en (iii) aantal bereiken van afkoelmondstukken vereist om het gehele bereik van wapeningsstaafdiameters te dekken.
Een ander belangrijk punt is om de tijd en mankracht nodig tijdens diameterwijzigingen of om non-Tempcore producten te produceren te reduceren. Wanneer de beschikbare ruimte voldoende is, wordt een lateraal verplaatsbaar wateropvangbak gekozen. Voor lange afkoellijn, is een segmentatie in twee of drie waterbakken (elk individueel lateraal verplaatsbaar) ook mogelijk zoals gedaan in een recente installatie voor een grote diameter (tot 75 mm) wapeningsstaaf. Het is de langste Tempcore-installatie van 54 m lengte (3 secties van 18 m elk). Het is uitgerust met remote aan/uit klep op elk afkoelmondstuk. Wanneer de beschikbare ruimte (breedte, paslijn niveau) de hoofbeperking is, kan de wateropvangbak vastzitten met één bereik van afkoelmondstukken.
Tempcore-installatie kan ook ontworpen worden met 4 parallele afkoellijnen voor spleetwalzen van 8 mm tot 12 mm diameter wapeningsstaven. Deze lijn heeft een compacte wateropvangbak, uitgerust op elke streng met individuele controle van afkoellengte en waterdoorstroomsnelheid. Enkele andere specifieke kenmerken worden ook gebruikt zoals de bescherming van de niet-gebruikte afkoelmondstukken tegen oververhitting (vooral bij de ingang van de afkoellijn) door externe volle kegelmondstukken, of door middel van waterjassen langs de downstream afkoelpijpen met water gaande door twee volle kegelmondstukken om de injector te koelen. Een anti-zuigapparaat wordt voor het afkoelmondstuk gebruikt (voor wapeningsstaafdiameters vanaf 25 mm) om zuigen van lucht door de mondstukken te voorkomen en de overeenkomstige afname in afkoelefficiëntie aan het front van de biljets te vermijden.
Controle van het Tempcore-proces
De controleprocedure is gebaseerd op de strekkracht/aanlaattemperatuur relaties, die verkregen worden uit de resultaten van de inbedrijfstellingsproeven. Als er een variatie is van de dikte van de martensietlaag versus de strekkracht, dan moet het vermogen van de verhardingslijnen worden aangepast om de waarde te verkrijgen die vereist is voor de strekkracht (YS van graad + veiligheidsmarge).
De pyrometers zijn het hart van de controle van het proces. De locatie van de aanlatpyrometer is van primary belang om metingen zo dicht mogelijk bij de maximum hersteltemperatuur (maximaal bereikt door het oppervlak) te krijgen. De pyrometer gelegen bij de ingang van de Tempcore-bak is ook belangrijk om de variatie van de afwerktemperatuur langs de biljet of opeenvolgende biljets te meten. Een variatie van 50 °C van de afwerktemperatuur correspondeert met een variatie van ongeveer 8% van de afkoellengte bij gelijke specifieke waterdoorstroomsnelheid, en dus tot variatie van de trek-eigenschappen na behandeling.
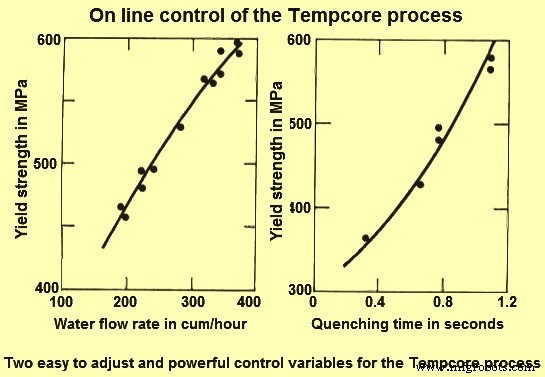
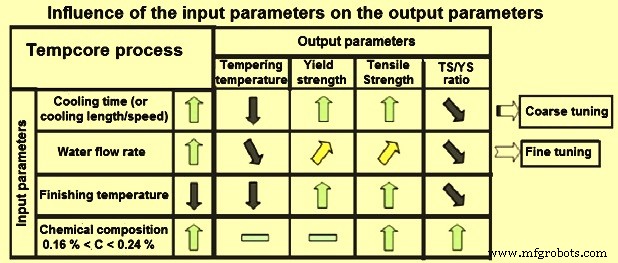
De twee gemakkelijk aan te passen en krachtige controle variabelen in het Tempcore-proces zijn waterdoorstroomsnelheid en de verhardingstijd (Fig. 6). De controle van het afkoelvermogen van een Tempcore-lijn wordt in twee stappen uitgevoerd. In de eerste stap (hoofdcontrole), wordt de lengte van de verhardingslijn (d.w.z. het aantal mondstukken in gebruik) aangepast. Om een efficiënte controle uit te voeren en een goede homogeniteit van de afkoeling te behouden, zijn de mondstukken die uitgeschakeld moeten worden de upstream-eren. In de tweede stap (fijnafstelling), wordt de waterdoorstroomsnelheid aangepast door in te grijpen op de hoofdaanpassingsklep.
De afkoellengte en verhardingstijd zijn gekoppeld door de walsnelheid bij de afwerkstand. Deze snelheid moet constant gehouden worden langs de biljet tijdens de doorpassing van de verhardingsapparatuur, en met name wanneer de staart van de biljet de afwerkstand verlaat. Dat wordt aangenomen door de knijprol gelegen tussen de uitgang van de Tempcore-bak en de deelzaag. Zonder het gebruik van deze knijprol, wanneer de staart de afwerkstand verlaat, worden kleine wapeningsstaafdiameters vertraagd door het water terwijl de grootste diameters versneld worden.
Voor een gegeven diameter, hebben de invoerparameters (afkoellengte, waterdoorstroomsnelheid, afwerktemperatuur, en chemische samenstelling van het staal) invloed op de uitvoerparameter van het proces (aanlaattemperatuur, strekkracht, trekkracht, en TS/YS-verhouding). Deze invloed wordt getoond in Fig. 7.
Correct gebruik van de Tempcore-installatie
Om een homogene behandeling te verkrijgen, moet de intensiteit van de afkoeling (gegeven door de waterdoorstroomsnelheid per meter lijn) hoog genoeg zijn om een complete en regelmatige martensiet buitenste ring te verkrijgen, constant langs de lengte van de biljet. De goede rechtigheid van de wapeningsstaven wordt verkregen met homogene Tempcore-behandeling. Als de martensietring open is, worden golvende staven waargenomen op het afkoelbed. Enkele van de belangrijke punten die niet gedaan mogen worden voor het correct gebruik van de Tempcore-installatie zijn hieronder gegeven.
- Wanneer wapeningsstaven van te kleine diameter behandeld worden door te grote afkoelmondstukken, dan is de vullingscoëfficiënt F erg laag. Dit leidt tot een open martensietring. Dit fenomeen wordt ook waargenomen wanneer de afkoelmondstukken een excessieve slijtage hebben, vaak door misalignering van deze afkoelmondstukken.
- Wanneer de volledige beschikbare afkoellengte gebruikt wordt met lage waterdoorstroomsnelheid per meter, dan is de afkoelintensiteit te laag.
- De vorige methode is nog duidelijker wanneer de ontworpen afkoellengte meer dan tweemaal de benodigde is.
- Een actief afkoelmondstuk altijd aan de ingang van de afkoellijn gebruiken gevolgd door enkele gesloten afkoelmondstukken en tenslotte een gegeven actieve afkoellengte tot de stripper is nutteloos. Dan wordt de afkoelsnelheid onderbroken en wordt te laag om een uniforme martensietlaag te krijgen.
- De vorige verkeerde methode wordt vaak gebruikt om de gesloten afkoelmondstukken te beschermen tegen oververhitting in het geval van de hete staaf (rond 1000 °C) aan de ingang, leidt tot waterlekken. Daarom moet een correct ontwerp zijn om een serieuze bescherming van deze afkoelmondstukken te presenteren om verbranding van de pakkingen te voorkomen.
- Deeltijdige of volledige verstoppingen van sommige afkoelmondstukken kan oneffenmatige afkoeling rond het product veroorzaken.
- Deeltijdige of volledige verstoppingen van de strippers kan over-verharding van de wapeningsstaaf veroorzaken omdat de afkoeling niet gestopt wordt aan de uitgang van de installatie. Water in de downstream geleiders kan ook de fotoceldetectie beïnvloeden die de knijprol of de zaag aandrijft.
- Verkeerde locatie van de aanlatpyrometer kan resulteren in geen zichtbaarheid om het proces te controleren.
- In het geval er geen pyrometer onderhoud is (elektronische bescherming door afkoeling, periodieke reiniging van lens, periodieke controle voor een zwart lichaam oven) dan veroorzaakt dit een temperatuurdrijving en dan worden de geproduceerde wapeningsstaven afgekeurd.
- Als er geen knijprol is aan de uitgang van de verhardingslijn, of er is verkeerde knijping/snelheidsinstelling, dan leidt dit tot grote variaties van mechanische eigenschappen langs de lengte van de biljet.
Kenmerken van Tempcore staal wapeningsstaaf
Verschillende kenmerken van de Tempcore staal wapeningsstaaf worden hieronder beschreven.
Type staal
Stalen voor de Tempcore wapeningsstaven zijn basis laag koolstof stalen gespecificeerd voor strekkracht, rekbaarheid, koolstof of koolstofequivalent en strekkracht-trekkracht verhouding. De maximum en minimum gespecificeerde koolstofinhoud heeft de bedoeling om lasbaarheid en verhardbaarheid te waarborgen. Bij te lage koolstofinhoud is de verhardbaarheid van het staal over het algemeen niet voldoende en dus is strengere verharding nodig wat de walserijontwerp beïnvloedt, bijv., snelheid van walserij, alsmede de lengte en efficiëntie van afkoelkamer. Koolstofstaal met koolstofinhoud in het bereik van 0,13% tot 0,24% en het koolstofequivalent (CE) van minder dan 0,45% is bewezen de beste balans om de bovenstaande overwegingen te voldoen.
Metallurgische fasen en microstructuur
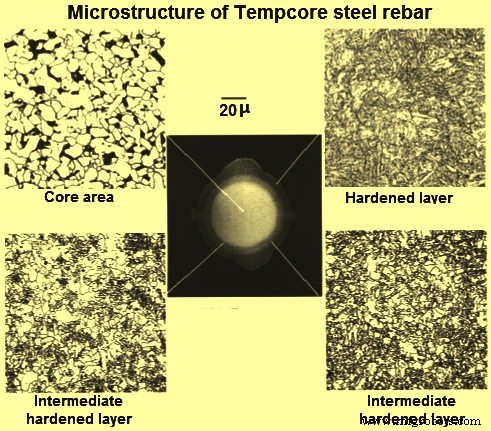
Aangelaten martensiet in de vorm van pakketten van dunne platen met martensitische morfologie karakteriseert de geharde laag. Een mengsel van bainiet en polygonale ferriet zit in de intermediair geharde laag en polygonale ferriet en perliet ontwikkelt in de kern.
De microstructuur is meestal fijn door een relatief snelle afkoeling in de kern en door de thermomechanische behandeling betrokken in Tempcore-proces, bijv., polygonale ferrietkorrels in de kernregio kunnen zo klein zijn als 8 micrometer in diameter en zelfs 3 micrometer in diameter wanneer lagere aanlaattemperatuur gebruikt wordt. Echter, grove conglomeraten van pseudo-eutectoïde en Widmanstätten ferriet in de kern zijn ook mogelijke uitkomst van het proces. De microstructuur van de Tempcore staal wapeningsstaaf wordt getoond in Fig. 8.
Soms wordt Widmanstätten ferriet gevormd door de hogere equalisatietemperatuur. Het is mogelijk dat hoge afwerktemperatuur en misschien ook onvoldoende walsvervorming de belangrijkste redenen zijn voor het vormen van dit type microstructuur. Hoge afwerktemperatuur en onvoldoende walsvervorming resulteren in grote austenitische korrels aan het einde van walzen, en dus grove martensiet en bainiet ontwikkelen in de geharde laag en in de intermediair geharde laag tijdens de daaropvolgende verharding. Grote austeniet korrelgrootte in de kern voorkomt de aanstoting van korrelgrens ferriet, dus laat Widmanstätten ferriet groeien.
Typische geëtste dwarsdoorsnede die de drie metallurgische regio's en typische microstructuren en de homogeniteit van de microstructuur van Tempcore staal wapeningsstaaf toont, worden getoond in Fig. 9.
Effecten van procesparameters en staalsamenstelling
De procesparameters en staalsamenstellingen spelen een rol in de finale eigenschappen. Normaal als de martensietlaag dikker is, is de behouden warmte minder en dus is de aanlating bescheidener zodat de wapeningsstaaf hogere strekkracht en lagere rek toont. Langere verhardingstijd, lagere afwerktemperatuur en hogere intensiteit van verharding resulteren in dikker martensitische laag en lagere aanlaattemperatuur. Hogere koolstof- en mangaaninhoud verhoogt de verhardbaarheid van het staal, en dus wordt meer martensiet gevormd. Bovendien neemt de sterkte van het aangelaten martensiet toe naarmate de koolstofinhoud toeneemt.
De modellen in Fig. 5 beschrijven de relatie tussen strekkracht en alle beïnvloedende parameters. Het model werd oorspronkelijk gebruikt voor het ontwerp van installaties. Hoewel aanlaattemperatuur niet direct in dit model verschijnt, relatieren de afwerktemperatuur, verhardingstijd, staafdiameter en waterdoorstroomsnelheid er sterk mee. De rek van Tempcore staal wapeningsstaven heeft een vrijwel lineaire correspondentie met de strekkracht.
Trek-eigenschappen
Het Tempcore-proces kan de strekspanning voor een gegeven samenstelling verhogen met 150 MPa tot 200 MPa zonder veel rek te verliezen. De trek-eigenschappen van de staven hangen af van de procesparameters en staalsamenstelling. Het bereik van typische strekkracht van Tempcore staal wapeningsstaaf ligt tussen 415 MPa tot 550 MPa en rek op een 5d meetlengte is 30% af naar 25% in dezelfde volgorde. De kenmerken van typische spanning-vervorming curve tonen: (i) elastische modulus is 200.000 MPa, (ii) de staaf heeft gemarkeerd strekpunt en een Lüderstype strekking en dus de 0,01% bewijsspanning samenvalt met 0,2% bewijsspanning, (iii) de verhouding van strekspanning tot trekkracht is rond 0,85, en (iv) de staaf heeft grote rek (25% tot 30%), grote Lüderstrekking en grote uniforme rek.
Tempcore staal wapeningsstaaf heeft twee belangrijke kenmerken wanneer de trek-eigenschappen vergeleken worden met die van conventionele staalstaaf. Deze kenmerken zijn: (i) hogere verhouding van strekkracht tot trekkracht, 0,85 versus 0,65 in geval van conventionele staaf, en (ii) grotere rek, 25% versus 4,5% tot 22% in geval van conventionele staalstaaf.
Vormbaarheid
Een andere opvallende eigenschap van Tempcore staal wapeningsstaaf is dat het uitstekende buig- en terugbuigeigenschappen heeft. Ondanks de geharde buitenlaag, is de minimum buigdiameter voor een 180 graden enkele buiging gespecificeerd als 1d voor 12 mm tot 28 mm diameter staven en 2d voor 32 mm en 36 mm diameter staven.
Sommige van de Tempcore wapeningsstaven (20 mm en 28 mm diameter) kunnen zelfs gebogen worden zonder mandrel. De staven kunnen ook alle buig- en terugbuigtesten na veroudering doorstaan, voldoeend aan de standaardvereisten. Verder vereist buigoperatie minder energie vergeleken met andere typen wapeningsstaven door de lage trekkracht-tot-strekkracht verhouding. Het wordt geschat dat 10% tot 20% energie bespaard wordt in buigen. Vergelijking van de buigeigenschappen van Tempcore wapeningsstaven met conventionele staalstaven is gegeven in Tabel 1.
| Tabel 1 Vergelijking van de buigeigenschappen van Tempcore staal wapeningsstaven met conventionele staalstaven | |||
|---|---|---|---|
| Buigtest | Typische D-waarden | ||
| Conventionele stalen (CE = 0,61%) | Tempcore staal wapeningsstaaf (CE = 0,30%) | ||
| 1 | 180 graden buigen | 3 | 0,5 |
| 2 | 90 graden buigen en terugbuigen na veroudering | 6 | 3,2 |
| 3 | 90 graden buigen na elektrische butslas | 15 | 4 |
| 4 | 90 graden buigen na elektrische kruislassen | Hoger dan 20 | 7 |
| Opmerking: Buigbaarheid wordt uitgedrukt in termen van minimum buigdiameter D. (D is de verhouding van de minimum mogelijke buigdiameter tot de wapeningsstaafdiameter) | |||
Lasbaarheid
Lasbaarheid van staal is erg gevoelig voor de chemische samenstelling, met name voor de koolstofinhoud en koolstofequivalent (CE). Twee populaire formules worden gebruikt, een wordt gevolgd door het Internationaal Instituut voor Lassen (IIW) en de andere wordt gegeven door Ito en Besseyo, die de hoge en lage bereiken van koolstof respectievelijk dekken.
IIW formule is CE = C + (Mn + Si)/6 + (Cr + Mo + V)/5 + (Cu + Ni)/15 voor koolstof hoger dan 0,18%, terwijl de formule van Ito en Besseyo is CE = C + Si/30 + (Mn + Cu + Cr)/20 + Ni/60 + Mo/15 + V/10 + 5B voor koolstof lager dan 0,18%. De IIW koolstofequivalent formule toont minder tolerantie voor substitutieve legeringselementen dan de Ito-Besseyo vergelijking. Voor de lasbaarheid van staal wapeningsstaven, wordt normaal de IIW formule of vereenvoudigde IIW formule (CE = C + Mn/6) gebruikt vanwege de koolstofinhoud.
Met de IIW formule, wanneer CE minder dan 0,45% is, wordt het staal als lasbaar beschouwd met moderne technieken. De CE van de Tempcore staal wapeningsstaven is goed onder de kritieke waarde van 0,45% en is dus weer superieur aan andere typen wapeningsstaven.
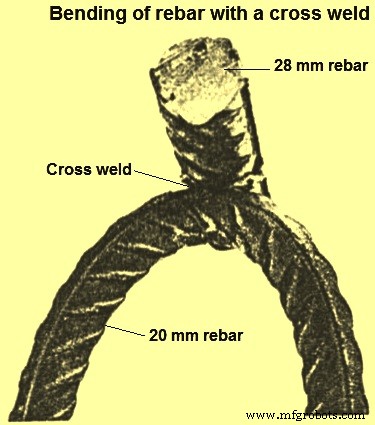
De uitstekende lasbaarheid van de Tempcore staal wapeningsstaven wordt goed gedemonstreerd door de buigtest op een kruislas (Fig. 10). Er is geen teken van HAZ-kraken in de las van een 20 mm diameter staaf wanneer het gebogen wordt onder een hoek van 180 graden op een 3d mandrel. De Tempcore staal wapeningsstaven in lage temperatuur en/of in natte toestand tonen opmerkelijke lasbaarheid. Geen voorverarming en geen naverarming is nodig.
De uitstekende lasbaarheid wordt ook gedemonstreerd door de trek-eigenschappen verkregen na lassen. In doorsnede butslas wordt over het algemeen geen afname in strekkracht opgemerkt met de breuk buiten de las gelegen. Ook wordt gezien dat onder verschillende las- en letselprocessen, geen kraken in de las optreden.
Andere eigenschappen
Naast hoge trekkracht, uitstekende rekbaarheid en opmerkelijke lasbaarheid, tonen Tempcore staal wapeningsstaven goede lage temperatuur zwaarte, minder gevoeligheid voor oppervlakteschade, en de vermoeidheidsweerstand en gevoeligheid voor warmte zijn ook erg concurrerend. Het is gedemonstreerd dat bij -60 °C een 20 mm diameter staaf met een 1 mm diepe snede 190 calorieën absorbeerde in valgewichttest zonder te breken. Valgewichttesten op booglas beschadigde 12 mm, 16 mm en 20 mm diameter Tempcore staal wapeningsstaven tonen aan dat er geen breuk is bij -75 °C. Op dezelfde manier overleven kerf beschadigde en rekverouderde staven in valgewichttest bij -60 °C.
Een beperkt aantal vermoeidheidstesten zijn uitgevoerd op de Tempcore staal wapeningsstaven. Deze testen wijzen erop dat de vermoeidheidseigenschappen van de Tempcore staal wapeningsstaven voldoen aan de eisen van normen. Een vermoeidheidstest uitgevoerd op een 12 mm diameter Tempcore staal wapeningsstaven heeft superieure vermoeidheidseigenschappen getoond over koudvervormde staven. Onderzoeken zijn ook uitgevoerd op de vermoeidheidseigenschappen van de Tempcore staal wapeningsstaven met belangstelling voor de effecten van galvaniseren. Alle testresultaten gaven aan dat de vermoeidheidssterkte van de Tempcore staal wapeningsstaven net zo goed is als die van andere typen staal wapeningsstaven met equivalente strekkracht.
Eigenschappen van warmteweerstand van de Tempcore staal wapeningsstaven zijn van belang vanwege de mogelijkheid van brandschade. Deze weerstand is geëvalueerd op twee manieren: (i) trekkrachtverlies bij kamertemperatuur na eerdere warmte toepassing, en (ii) trekkrachtverlies bij verhoogde temperatuur. Het is getoond dat na verwarmen in laboratoriumcondities bij temperaturen tussen 250 °C en 900 °C voor half uur, de kamertemperatuur trekkracht licht toeneemt met voorverarming tot 500 °C en significante daling optreedt boven die temperatuur. Deze eigenschap is net zo goed als koudgedraaide wapeningsstaven en beter dan die getoond door sommige warmgewalste staven. Koud-vervormde wapeningsstaven beginnen sterkte te verliezen bij 300 °C tot 400 °C. Warmgewalste staalstaven verliezen aanzienlijke sterkte vanaf 350 °C en warmgewalst laag koolstof micro-gelegerd staal wapeningsstaaf begint verlies in sterkte te tonen vanaf 600 °C. Trekkracht van Tempcore staal wapeningsstaven bij verhoogde temperatuur is vergelijkbaar met koudvervormde en micro-gelegerde wapeningsstaven met een 20% en 40% reductie in strekkracht bij 300 °C en 500 °C respectievelijk.
Productieproces
- TMT-wapeningsstaven – Aangebrande en aangedund voor ultieme sterkte en duurzaamheid
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Uitgebreide Gids voor het Fabriceren van Vormgegeven Refractairen
- Meesterworden in Matrijs, Pon, en Mes Productie voor Pon & Schaarmachines
- Wrijflassen: Technieken, Voordelen en Toepassingen
- 11 Lastechnieken in Beeld: Uitgebreide Gids
- Gaslassen: Technieken, Toepassingen, Voors en Tegen
- De reis van prototype naar productie stroomlijnen: Essentiële voorbereidingsstappen
- Van prototypes naar productie: Het productieproces meesteren