



TMT-wapeningsstaven – Aangebrande en aangedund voor ultieme sterkte en duurzaamheid
Wat zijn TMT-wapeningsstaven?
Wapeningsstaven (rebar) worden tegenwoordig geproduceerd met behulp van de technologie van aansmeren en aanden tijdens de productie in de walserij. De door deze technologie geproduceerde wapeningsstaven zijn populair bekend als TMT- (thermomechanisch behandelde) wapeningsstaven.
TMT-wapeningsstaven worden in wezen vervaardigd uit gewone koolstofarme stalen en worden gespecificeerd voor trekkracht, duktiliteit, koolstof of koolstofequivalent en trekkracht-treksterkteverhouding. De maximale en minimale gespecifieke koolstofinhoud is bedoeld om de lasbaarheid en verhardbaarheid te garanderen. Bij een te lage koolstofinhoud is de verhardbaarheid van het staal waarschijnlijk niet voldoende, waardoor een strengere aansmuring nodig is die van invloed is op het ontwerp van de walserij, zoals de walserijsnelheid, evenals de lengte en efficiëntie van de koelkamer. Koolstofstaal met een koolstofinhoud in het bereik van 0,13 % – 0,24 % en een koolstofequivalent (CE) van minder dan 0,48 % heeft zich als de beste balans bewezen om aan de bovengenoemde overwegingen te voldoen.
Toepassingen en voordelen
TMT-wapeningsstaven zijn een geschikt materiaal voor het wapenen van betonconstructies, omdat de thermische uitdijning van het materiaal vergelijkbaar is met die van beton. Bovendien is het materiaal compatibel wanneer het met beton wordt verbonden. De wapeningsstaaf heeft ook de capaciteit om de maximale trekkingsspanning die op de constructie werkt, op te vangen. Naast een sleutelproduct voor de bouwindustrie zijn TMT-wapeningsstaven ook hoogwaardige materialen die kunnen voldoen aan de eisen van consumenten betreffende de standaard mechanische eigenschappen voor deze toepassing. TMT-wapeningsstaven zijn ook nuttig in algemene constructiewerken, waar buigen, bewerken en lassen nodig is.
Productieproces en economie
Het productieproces voor TMT-wapeningsstaven is een economische methode voor het produceren van hoogsterkte wapeningsstaven. Vergeleken met koudgedraaide vervormde (CTD) wapeningsstaven, heeft het productieproces voor TMT-wapeningsstaven duidelijke voordelen in het besparen van de kosten van de mechanische draaibehandeling, die duur is, met name voor wapeningsstaven met kleine diameter. Een nadeel voortkomt uit verminderde vereisten aan legeringselementen, off-grade hitte, off-grade producten, voorradenkosten en enkele andere geringere stalenproductiefactoren. De enige factor die de kosten verhoogt, is de walsoperatie met betrekking tot de installatie en exploitatie van de aansmuring.
Er zijn twee hoofpprocessen voor de productie van TMT-wapeningsstaven die populair zijn: het Tempcore-proces en het Thermex-proces. Het Tempcore-proces voor de fabricage van wapeningsstaven is in de jaren 1970 ontwikkeld door het Centre de Recherches Métallurgiques (CRM) in België om hoge trekkracht, lasbare betonwapeningstaven te produceren uit zachte stalen billetten. Het Thermex-proces werd ontwikkeld en gemerkte door het Duitse ingenieursbureau Hennigsdorfer Stahl Engineering (HSE), eveneens in de jaren 1970.
Principe van thermomechanische behandeling
Het productieproces van TMT-wapeningsstaven is gebaseerd op thermomechanische verwerking. Thermomechanisch proces is een metallurgisch proces dat plastische vervorming combineert met thermische processen zoals warmtebehandeling, wateraansmuring, verwarmen en afkoelen met verschillende snelheden in één enkel proces. Het proces verleept hoge sterkte aan de wapeningsstaven door de techniek van thermomechanische behandeling, in tegenstelling tot mechanische bewerking door koud draaien die wordt gebruikt voor de fabricage van Torsteel-wapeningsstaven. De sterkte van de wapeningsstaaf komt door de aangedunde martensietlaag, terwijl de duktiliteit van de wapeningsstaaf komt door de ferriet-perlietlaag.
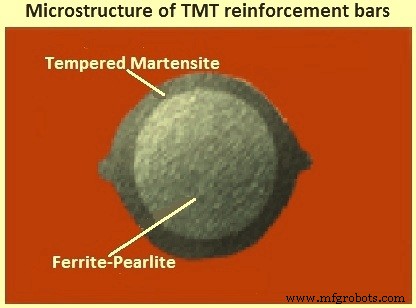
De thermomechanische behandeling zet het oppervlak van de wapeningsstaaf om in een verharde structuur (martensiet) en vervolgens evolveert de fase door afkoeling bij omgevingstemperatuur, waardoor de warme kern het oppervlak kan aanden door thermische uitwisseling. Dit resulteert in een unieke composietmicrostructuur bestaande uit aangedund martensiet in de periferiezone/schil, een overgangszone van perliet en bainiet net na de martensietperiferie, en een fijnkorrelig ferriet-perliet in de centrale zone/kern (Fig. 1). Vanwege het aansmuren en zelf-aanden productieproces worden de geproduceerde wapeningsstaven ook 'aangesmoren en zelf-aangedund (QST) wapeningsstaven' genoemd.
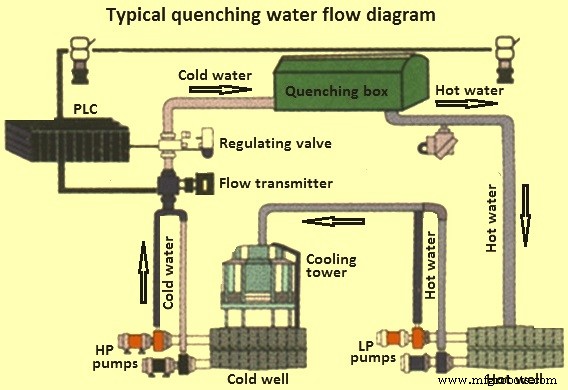
Zowel het Tempcore- als het Thermex-proces zijn van aard vergelijkbaar en gebaseerd op het bovengenoemde thermomechanische behandelingsprincipe. Het Tempcore-proces heeft een aansmurgkast waarin water van de ene naar de andere kant stroomt, terwijl bij het Thermex-proces water op de heetgewalste staaf in de aansmurgkast wordt gesproeid.
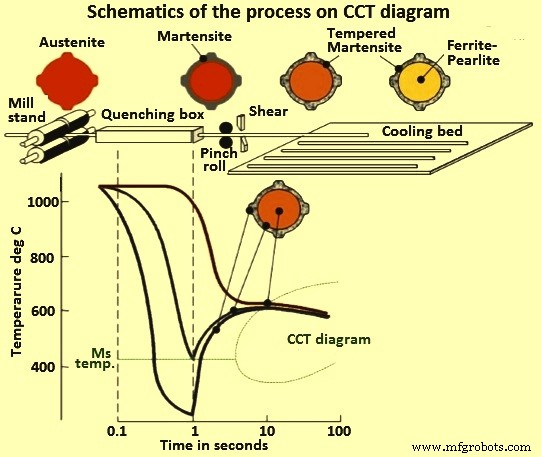
Processtappen
De thermomechanische behandeling van de wapeningsstaven vindt plaats nadat de verwarmde stalen billetten in de walserij zijn gewalst tot de eindafmetingen en vorm van de wapeningsstaaf. De operationele parameters die dit proces beïnvloeden, zijn de temperatuur aan het einde van de walsing, de afkoelsnelheid, de tijd tijdens snelle afkoeling en de chemische samenstelling van het staal. De processtroom wordt weergegeven in Fig. 2 en wordt uitgevoerd in drie opeenvolgende fasen:
Fase 1: Snelle waterafkoeling (aansmuring)
De eerste fase begint zodra de wapeningsstaaf de laatste walsstand verlaat. Het omvat snelle waterafkoeling van het heetgewalste product. De wapeningsstaaf wordt snel en energiek afgekoeld (aangesmoren) met water door een koelinstallatie, waarbij het oppervlak verhardt. De effectiviteit van de koelinstallatie moet hoog genoeg zijn om een afkoelsnelheid van het oppervlak van de wapeningsstaaf te bereiken die hoger is dan de kritische snelheid voor martensietvorming. Aan het einde van deze operatie heeft de wapeningsstaaf een microstructuur bestaande uit een austenitische structuur die omgeven wordt door een laag van het martensiet-austeniet mengsel. Het verkrijgen van de martensietische laag van de vereiste dikte is het doel van deze procesfase.
Fase 2: Zelf-aanden
De tweede fase begint zodra de wapeningsstaaf de waterafkoelingszone (aansmurgkast) verlaat en naar de luchtkoelingszone beweegt. Op dit moment is de temperatuur van de kern hoger dan die van het oppervlak. Vanwege dit temperatuurgradient begint warmte van de kern naar het oppervlak te stromen, waardoor de in de eerste fase gevormde martensietlaag wordt aangedund. Hierdoor wordt de oppervlaktemartensietlaag aangedund door de restwarmte die in de kern van de wapeningsstaaf overblijft (zelf-aanden van de martensietlaag). Het Tempcore-proces heeft zijn naam te danken aan deze stap (de naam Tempcore illustreert het feit dat de martensietlaag 'TEMPered' wordt door de warmte die in de 'CORE' overblijft aan het einde van de aansmuring). De kern blijft op dit moment nog in de austenitische fase. Het aandenproces zorgt voor de juiste duktiliteit van het materiaal, terwijl de hoge trekkracht behouden blijft.
Fase 3: Vrije afkoeling op het koelbed
De derde fase treedt op tijdens de vrije afkoeling van de wapeningsstaven op het koelbed en bestaat uit de transformatie van austeniet in duktil ferriet- en perlietstructuur in de kern van de staaf. Daarom is een TMT-stalen wapeningsstaaf in wezen een composietmateriaal bestaande uit concentrisch aangebrachte harde buitenlaag en zachte kern met een intermediaire en intermediër verharde laag.
De eindstructuur bestaat uit een sterke aangedunde martensietstructuur in de buitenlaag aan het oppervlak en een duktiele ferriet-perlietstructuur in de kern. Dit geeft de wapeningsstaven een unieke eigenschap van sterkte in combinatie met duktiliteit. De morfologie van de structurele componenten hangt af van de chemische samenstelling van het staal, de staafdiameter, de tijd en de effectiviteit van de afkoeling.
Eigenschappen van TMT-wapeningsstaven
TMT-wapeningsstaven die door het bovenstaande proces zijn geproduceerd, hebben uitstekende eigenschappen die superieur zijn aan die van CTD-wapeningsstaven. De eigenschappen van TMT-wapeningsstaven zijn:
- Hoge sterkte door de aangedunde martensietlaag aan de periferie van de staaf. De sterkte kan worden gevarieerd door de dikte van deze laag te controleren.
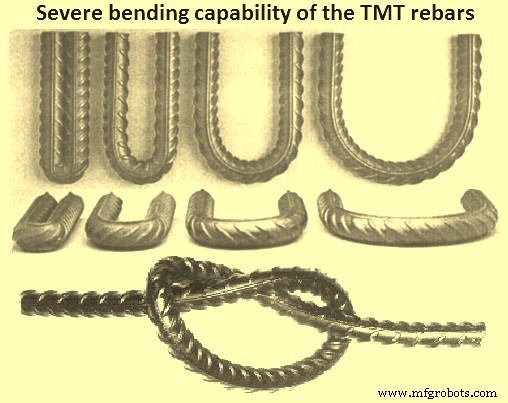
- Hoge duktiliteit door de ferriet-perlietstructuur in de kern. Hierdoor kunnen de wapeningsstaven gemakkelijk op de bouwplaats worden gebogen. De wapeningsstaven hebben de capaciteit om gebogen en opnieuw gebogen, verzinkt en gestrekt te worden zonder scheuren of verlies van trekeigenschappen. De extreme buigcapaciteit wordt getoond in Fig. 4.
- Goede hechtsterkte, ideaal voor gebruik in betonconstructies.
- Hoge duktiliteit en zwaarte bij lage temperaturen, zelfs wanneer ze mechanisch beschadigd zijn of door lasbooginslagen.
- Afwezigheid van significante rekveroudering na buigen en verzinken.
- Volledig lasbaar. De wapeningsstaven worden geproduceerd uit stalen met een laag 'koolstofequivalent' (CE).
- Compatibel met alle mechanische wapeningsstaafkoppelingen die normaal beschikbaar zijn om wapeningsstaven te verbinden voor zowel druk- als trekkingbelasting.
- Weerstand tegen sterkteverlies bij verhoogde temperaturen. Dit is cruciaal bij brand. Praktijkresultaten tonen aan dat TMT-wapeningsstaven meer dan 70 % van hun trekkracht behouden bij een trekkracht van 415 N/mm² en 40 % bij 500 N/mm².
- Voldoen aan de vermoeidheidssterkteeisen volgens Europese normen.
- Schuifsterkte bovenaan het bereik. Voor de meeste stalen valt de schuifsterkte binnen 60 % tot 80 % van de treksterkte. TMT-wapeningsstaven hebben een schuifsterkte die naar het bovenste einde van het bereik wijst.
- Geen torsiespanningen zoals bij CTD-wapeningsstaven, wat resulteert in betere corrosieweerstand. Omdat de wapeningsstaven niet aan mechanische bewerking worden onderworpen, blijft de blauwe secundaire schil op het oppervlak behouden, wat beschermt tegen atmosferische corrosie.
- Superieure aardbevingsbestendige eigenschappen. Tests tonen aan dat hun prestaties onder herhaalde omgekeerde belasting met inelastische rekken (normaal tijdens een aardbeving) beter zijn, aangezien de energie-dissipatie bijna hetzelfde is voor elke cyclus en uniforme duktiliteit wordt behouden tot breuk.
- Overige eigenschappen: goede zwaarte bij lage temperaturen en minder gevoeligheid voor oppervlakteschade.
Een typische geetste dwarsdoorsnede van TMT-wapeningsstaven toont drie metallurgische regio's. Aangedund martensiet in de vorm van pakketten dunne platen met martensietische morfologie kenmerkt de verharde laag. Een mengsel van bainiet en polygonale ferriet bevindt zich in de intermediaire verharde laag en het gebied waar polygonale ferriet en perliet zich ontwikkelen, is de kern. De microstructuur is doorgaans fijn door de relatief snelle afkoeling in de kern en de betrokken thermomechanische behandeling.
Als de martensietlaag dikker is, is de behouden warmte minder tijdens de aansmuring van de wapeningsstaaf, waardoor de aanden bescheiden is en de wapeningsstaaf een hogere trekkracht en lagere rek toont. Procesparameters en staalsamenstelling spelen een rol in de eindige eigenschappen. Langere aansmuringstijd, lagere afwerktemperatuur en hogere intensiteit van aansmuring resulteren in een dikker martensietische laag en lagere aanden temperatuur. Hogere koolstof- en mangaaninhoud verhogen de verhardbaarheid van het staal, en dus wordt meer martensiet gevormd. Bovendien neemt de sterkte van aangedund martensiet toe naarmate de koolstofinhoud toeneemt.
Het typische bereik van de trekkracht van TMT-wapeningsstaven ligt tussen 415 N/mm² en 550 N/mm² en de rek op een 5d meetlengte is 30 % tot 25 % in dezelfde volgorde. De verhouding van trekkracht tot treksterkte is ongeveer 0,85.
Voordelen van TMT-wapeningsstaven
Wapeningsstaven geproduceerd door het aansmuren- en aandenproces hebben verschillende voordelen:
- Consistente kwaliteit doordat ze geproduceerd worden in een online proces.
- De combinatie van hoge sterkte met hoge duktiliteit geeft veiligheid aan constructies gemaakt met deze wapeningsstaven.
- Fabricageactiviteiten met deze wapeningsstaven zijn eenvoudig en makkelijk.
- De hoge sterkte van de wapeningsstaven resulteert in staalbesparing.
Productieproces
- EN 10137-2 Gehalte S890QL – Hoogsterkte Vergulde & Aangelaten Staal voor Zware Toepassingen
- EN 10137-3 Gehalte S500A: Aangehaarde en Afgeloten Fijnkorrelig Staal voor Structurele Toepassingen
- DIN 1.5217 Aanhard- en Aangelaagd Staal: Belangrijkste Eigenschappen en Prestatiegegevens
- JIS G4311 SUH600: Aangeharden en aangeleden martensitisch roestvrij staal – Prestaties & Eigenschappen
- JIS G4311 SUH616: Premium martensitische gehalte – Aangeharden & Aangeleden
- JIS G4311 Grad SUH1 – Aangetrokken & Afgeloten Martensitisch Roestvrij Staal Specificaties
- JIS G4303 Graad SUS 431 Verguld & Aangehaard – Premium Martensitisch Roestvrij Staal
- JIS G4303 Graad SUS403: Aangebrande & Aangelaaide Martensitische Roestvrij Staal
- ASTM A541 Graad 1A Afgeschrokken & Aangelaagd Roestvrij Staal – Hoge Sterkte, Uitstekende Slagzwaardigheid & Corrosiebestendigheid
- ASTM A288 Klasse 4 Afkool & Aangelaten Staal – Specificaties & Eigenschappen
- ASTM A288 Klasse 5 Afkool & Aangelaten Staal – Eigenschappen & Standaarden