



Productieprocessen voor Gelaste Staalbuizen: Nahttypes & Afmetingen
Staalbuizen zijn lange, holle buizen die voornamelijk gebruikt worden om vloeistoffen of gevloeistofde producten van de ene locatie naar de andere te transporteren. Ze worden voornamelijk geproduceerd door twee verschillende productieprocessen die resulteren in of een gelaste buis of een naadloze buis.
Gelaste staalbuizen worden geproduceerd met of een longitudinale naad of een spiraal (helicale) naad. De diameters van deze buizen variëren van ongeveer 6 mm tot 2.500 mm met wanddikten in het bereik van 0,5 mm tot ongeveer 40 mm.
Het startmateriaal voor de productie van de gelaste buizen is gewalst plat product wat afhankelijk van het buisproductieproces, buisafmetingen en toepassing, warmgewalst (WG) of koudgewalst (KG) staalstrook/skelp, en WG brede strook of plaat kan zijn. Dit startmateriaal kan in of warme of koude toestand in buisvorm worden gevormd. Het vormproces kan of een continu proces of een enkele buis vormproces zijn.
In continu buisvormproces, wordt ongerolde strookmateriaal genomen van een accumulator, met het voorste einde en het achterste einde van de opeenvolgende rollen samen gelast. In enkel buisvormproces, wordt de buisvorming en lasoperatie uitgevoerd in enkele buislengte.
Er zijn twee typen lasprocessen die voornamelijk gebruikt worden voor de gelaste buisproductie. Deze zijn: (i) druk lasprocessen, en (ii) smelt lasprocessen. De algemeen gebruikte druk lasprocessen zijn: (i) druk lasproces bijv. Fretz-Moon proces, (ii) DC (gelijkstroom) weerstandlassen (ERW), (iii) lage frequentie (LF) weerstandlassen, (iv) hoge frequentie (HF) inductielassen, en (v) HF geleidingslassen. De algemeen gebruikte smelt lasprocessen zijn: (i) ondergeslagen booglassen (SAW), en (ii) gasbeschermd lassen.
| Tabel 1 Gelaste buis productieprocessen | |||||
|---|---|---|---|---|---|
| Vormproces | Lasproces | Type las | Naadtype | Buisgrootte bereik (AD) in mm | |
| Continu proces | Hoge druk lassen | Fretz-Moon | Longitudinaal | 13-115 | |
| Weerstandlassen (ERW) | 1. Gelijkstroom (DC) 2. Lage frequentie (LF) 3. Hoge frequentie (HF) |
Longitudinaal | 10-20 | ||
| 10-115 | |||||
| 20-600 | |||||
| Booglassen (smelt lassen) | 1. Ondergeslagen boog (SAW) 2. Gas metaal boog (MAG) (voor takellas) 3. Gas metaal boog (TIG, MIG, ERW)* |
Spiraal Spiraal/ longitudinaal | 168-2.500 | ||
| 405-2030 | |||||
| 30-500/ 10-420 | |||||
| 1. Enkel vormoperatie 2. 3-rol buigmachine 3. C-vorm pers |
1. Ondergeslagen boog (SAW) 2. Gas metaal boog (TIG, MIG, ERW)* |
Longitudinaal | 500 en hoger | ||
| 200-600 | |||||
| 1. Enkel vormoperatie 2. U/O-vorm pers |
1. Ondergeslagen boog (SAW) 2. Gas metaal boog (MAG) (voor takellas) |
Longitudinaal | 455-1625 | ||
| *Roestvrij staal (RV) buis | |||||
Druk lasprocessen
Het populaire druk lasproces is het Fretz-Moon proces.
Fretz-Moon proces
Fretz-Moon is de naam van de uitvinder van het proces. In dit proces wordt staalstrook in de vorm van continue strook verwarmd tot de lastemperatuur in een vorm- en laslijn (Fig. 1). De rollen vormen continu de strook in een open naad buis. Daarna worden de aanliggende randen samengeperst en gelast door een proces dat gebaseerd is op de smeelas techniek. Buizen van 40 mm tot 115 mm buiten diameter (AD) kunnen door deze methode geproduceerd worden. De lassnelheid varieert van 200 m/min (meter per minuut) tot 100 m/min respectievelijk.
Deze dagen wordt de eindeloze buis van de Fretz-Moon installatie direct gevoed aan een rek-reduceer walserij. Deze walserij wordt in de uitlooplijn geplaatst voor het walzen van de buis van dezelfde hit naar diverse diameters tot ongeveer 13 mm. De buis wordt vervolgens in individuele lengten gesneden voor plaatsing op de afkoelbedden. Deze combinatie biedt het voordeel dat de Fretz-Moon installatie gebruikt kan worden voor een enkele, constante buisdiameter, dus duur rolwisselen en herinstellen werk eliminerend.
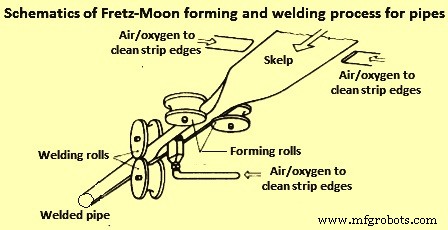
De WG rollen worden gebruikt als startmateriaal. De rollen worden ongerold bij hoge snelheid en de strook wordt opgeslagen in lus accumulator. Het opgeslagen materiaal fungeert als buffer tijdens het continue productieproces. Dit stelt het staarteinde van de lopende strook in staat om butslas te maken met het vooreinde van de strook van de volgende rol. De continue strook wordt vervolgens naar een tunnelooven gebracht waar het op een hoge temperatuur wordt verwarmd. Lateraal gerangeerde burners verhogen de temperatuur aan de strookranden tot een lastemperatuur die ongeveer 100 °C tot 150 °C hoger is dan de temperatuur die heerst op het strookcentrum. De vormwalsstand vormt continu de binnenkomende strook in een open naad buis, de omtrek van welke iets wordt verminderd (met ongeveer 3%) in de downstream knijprol lasstand. De lasstand is 90 graden verspring ten opzichte van de voorgaande stand. De lasstand produceert de opzetdruk wat ervoor zorgt dat de randen samengeperst en gelast worden. De lasstructuur wordt verder gecomprimeerd in de downstream reducerende walsstanden weer verspring 90 graden. Deze reducerende walsstanden dimensioneren de buis. In het geval er geen rek-reduceer walserij is, snijdt een vliegende zaag gelegen downstream de eindeloze buis in individuele lengtes. Deze gesneden buizen worden via afkoelbed naar buisafwerksectie vervoerd.
ERW buis productieprocessen
Zowel de gelijkstroom (DC) als de wisselstroom (AC) worden gebruikt voor ERW buisproductie. In AC lasprocessen worden of LF stroom of HF stroom gebruikt.
DC proces
DC proces gebruikt het quasi-gelijkstroom effect (vierkante golf systeem). Het belangrijkste kenmerk van een vierkante golf lasser is dat alleen hoge spanning/lage stroom wordt gebruikt tot het laspunt bereikt is. Elektrisch is het hoofdverschil tussen de DC en de vierkante golf dat de lijnstroom gerectificeerd wordt (door een golfrectificatie) zonder door een aftrafo te gaan. DC proces wordt gebruikt voor de longitudinale las van kleine buizen tot 20 mm AD (30 mm AD in speciale gevallen), met dunne wanddikten variërend van 0,5 mm tot 2 mm. KG strook wordt gebruikt als startmateriaal voor dit proces vanwege de tolerantievereisten.
Het voordeel van DC lassen vergeleken met de LF en HF lasmethoden is de gladde afwerking van de binnenste pas met kleine oprijzing (versterking). Dit is belangrijk wanneer de buis een gladde binnenlas nodig heeft en waar het niet mogelijk is om de lasflits te verwijderen (bijv. warmtewisselaar buizen).
Het toepassingsbereik voor het DC proces wordt beperkt door het elektrische vermogen dat kan worden overgedragen door de schijfelektrodes gebruikt in het proces. De lassnelheid die in het proces verkregen wordt, varieert van 50 m/min tot 100 m/min. Buizen die geproduceerd worden door het DC proces zijn normaal achteraf koud gerekt-gerepliceerd. Door dit is de dikte van de hoofdlengte van de buis iets meer verhoogd dan die van de laszone resulterend in buis die vrijwel geen interne lasuitsteking toont.
LF proces
In het LF proces wordt gelast met AC in het frequentiebereik tussen 50 Hz (hertz) tot 100 Hz. Een elektrode bestaande uit twee geïsoleerde schijven van een legering van koper (Cu) wordt niet alleen voor de stroomvoorziening gebruikt maar ook als het vormgereedschap en het element dat de vereiste lasdruk genereert (Fig. 2). Het proces wordt gebruikt om longitudinale gelaste buizen te produceren in het diameterbereik van 10 mm tot 115 mm bij lassnelheden van tot 90 m/min afhankelijk van de wanddikte.
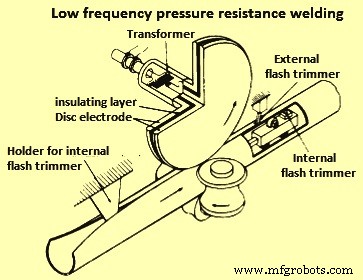
De elektroden zijn het kritische component van het proces aangezien ze voorzien moeten zijn van een groef die overeenkomt met de diameter van de te produceren buis. Ook moet deze groef constant gecontroleerd worden op slijtage tijdens de werking.
Het materiaal tijdens het druk lasproces vormt een binnenste en buitenste flits langs de laszone wat downstream in lijn door interne en externe trimmer moet worden verwijderd. Het proces kan lassen van een hoge graad van perfectie produceren mits het proces zorgvuldig gecontroleerd wordt om de diverse vereisten te voldoen.
HF processen
HF weerstandlassen proces voor de productie van buis werd geïntroduceerd in de jaren '60. Het proces omvat toepassing van HF AC elektrische stroom in het bereik van 200 kHz (kilo hertz) tot 500 kHz. De buisvorming en energie-invoer operaties worden uitgevoerd door afzonderlijke eenheden. De strook wordt gevormd in een rolvormwalserij of in een instelbare rolstand (natuurlijke functie vorming) in een open naad buis voor een breed bereik van buisproducten. Deze omvatten leidingbuizen en structurele buizen in de groottebereiken van ongeveer 20 mm tot 600 mm AD en wanddiktebereik van 0,5 mm tot 16 mm, en buisblanks voor een downstream rek-reduceer walserij. Het startmateriaal is WG brede staalstrook of skelp. Afhankelijk van de buisafmeting en toepassing, en met name in het geval van precisiebuizen, kan de staalstrook een upstream beitsoperatie ondergaan, of KG strook wordt gebruikt. De rollen worden ongerold bij hoge snelheid en de strook wordt opgeslagen in lus accumulator. Het opgeslagen materiaal fungeert als buffer tijdens het continue productieproces. Dit stelt het staarteinde in staat om butslas te maken met het vooreinde van de strook van de volgende rol. De buislasserij werkt continu met een snelheid variërend van 10 m/min tot 120 m/min door strook te trekken van de lus accumulator.
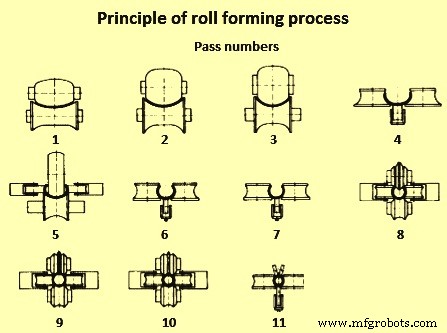
Fig. 3 toont het principe van een rolvormwalserij. De rolvormwalserij wordt gebruikt voor buisdiameters tot 600 mm maximum. Het bestaat normaal uit 8 tot 10 grotendeels aangedreven rolvormstanden waarin de strook geleidelijk in stadia (1 tot 7 standen) in een open naad buis wordt gevormd. De laatste drie passen (8-10 standen) zijn meestal afwerkpassen die de open naad buis naar de lastafel (11) leiden. De vormrollen moeten precies overeenkomen met de finale buisdiameter. In het geval van grote diameter buis, kan het natuurlijke functie vormproces ook toegepast worden.
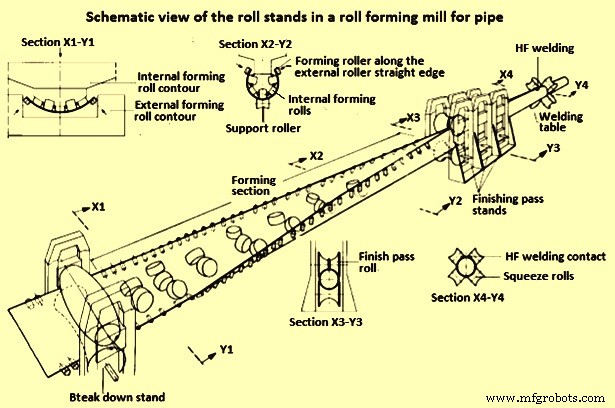
De hoofdkenmerken van een vormrolstand is dat een aantal niet-aangedreven interne en externe vormrollen, instelbaar in een breed productdiameterbereik, in een trechtervormige vormlijn gerangschikt zijn die de strook geleidelijk in een open naad buisvorm buigt. Alleen de afbraakstand aan de ingang en de afwerkpasstanden aan het uiteinde zijn daadwerkelijk aangedreven. Een schematisch overzicht van de rolstanden in een rolvormwalserij is gegeven in Fig. 4. In de figuur worden bepaalde dwarsdoorsnede details getoond die de graad van vervorming n en de rangschikking van de vormrollen aan verschillende secties langs de lijn aanwijzen.
Het lasproces gebruikt simultaan druk en warmte om de strookranden van de open naad samen te voegen zonder het gebruik van een vulmateriaal. Knijp- en drukrollen in de lasstand brengen de randen van de open naad buis geleidelijk samen en oefenen de voor het lassen benodigde druk uit. Er zijn diverse voordelen met het gebruik van HF AC elektrisch vermogen als energiebron voor het genereren van de voor het lasproces benodigde warmte. Als voorbeeld, het heeft het voordeel ten opzichte van normale AC vermogen van het genereren van een zeer hoge stroomdichtheid (flux) over de dwarsdoorsnede van de geleider. Vanwege zijn HF, heeft de HF stroom het effect van het opbouwen van een magnetisch veld in het kerncentrum van de geleider. De ohmse weerstand van de geleider is het hoogst in dit veld, zodat de elektronen het pad van minste weerstand aan de buitenste oppervlakte regio van de geleider volgen (huid-effect). Daarom stroomt de stroom langs de strookranden van de open naad buis naar het punt waar de strookranden aansluiten (laspunt), en de resulterende concentratie, bevorderd door de nabijheid van de negatieve geleider, resulteert in een hoog niveau van energiebenutting. Onder het Curie-punt (768 °C), bedraagt de diepte van de stroomdoordringing slechts enkele honderdsten van een mm. Eenmaal het staal boven deze temperatuur is verhit, wordt het niet-magnetisch en de stroomdoordringingsdiepte stijgt tot verschillende tienden van een millimeter bij frequenties in de regio van 450 kHz.
De lasstroom kan in de open naad worden geïntroduceerd zowel door geleidende middelen door gebruik van glijcontacten of door inductieve middelen door gebruik van enkele of multi-wind spoelen. Daarom wordt in de nomenclatuur een onderscheid gemaakt tussen HF inductie (HFI) lassen en HF geleidingslassen. Een schematisch overzicht van HF lassen van buis wordt getoond in Fig. 5.
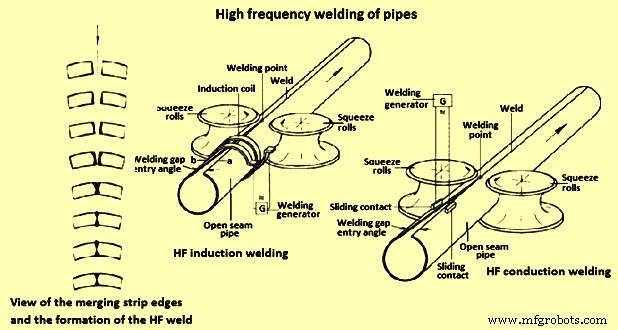
In recente tijden, om kleine productiebatches, hoge sterkte laaggelegerde (HSLA) staalkwaliteiten, en extreme wanddikte/diameter verhoudingen te accommoderen, is een rechte rand vormproces ontwikkeld. In dit proces, in plaats van de bodem vormrollen, worden rol rechte randen gebruikt. Dit heeft geresulteerd in een substantiële reductie in de lengte van de vormlijn. Dit proces kan buizen vormen met wanddikte/diameter verhoudingen variërend van 1:8 tot 1:100.
De toename van de walserijefficiëntie wordt bereikt door de conversietijd van de ene buisgrootte naar de andere buisgrootte te reduceren door de invoering van gecentraliseerde gereedschapsaanpassing (CTA) vormproces. Alle rollen van de vormlijn gemonteerd in een balk en worden aangepast door het CTA proces door een enkele motor. Dit betekent dat door het gehele groottebereik geen vormrol (gereedschap) wijzigingen nodig zijn. Dit resulteert in aanzienlijke reductie in grootte conversie en insteltijd.
Vóór de ingang van de strook in de vormsectie, wordt de strook gerechtigd en getrimd tot een constante breedte door een longitudinale kanttrimmer. De gesneden randen kunnen additioneel afgeschraagd worden voor de lasvoorbereiding. De strook wordt vervolgens gevormd in een open naad buis en met de opening nog relatief breed, wordt door de afwerkpasstanden naar de lastafel gevoerd. De overheide afwerkrollen, de breedte van welke afneemt naar het laspunt, bepalen de opening insteekhoek en controleren zijn centrale positie in de lastafel. Daar worden de convergerende strookranden tegen elkaar geduwd door de gevormde knijprollen en vervolgens gelast door middel van het HF weerstandsproces. De stroom kan of inductief overgedragen worden door een inductiespoel gerangschikt rond de open naad buis of geleidend door glijcontacten die rond de open naad buis lopen.
De externe en interne rijgen die optreden tijdens het druk lassen van buizen met (BD van ongeveer 30 mm en hoger), worden normaal getrimd door afhobelen of afschrapen van het materiaal wanneer het nog heet is. De buis wordt vervolgens gerond en gedimensioneerd in twee tot zes dimensioneringsstanden. Deze standen zijn meestal ontworpen voor omtreksreductie. Het proces veroorzaakt ook rechtzeteffect op de buis. De toevoeging van een multi-streng vormrol dimensioneringseenheid in de buis uitloopssectie van de walserij kan ook de ronde buis direct in specialiteitsprofielen vormen.
De getrimde las wordt onderworpen aan niet-destructieve testen en de buis wordt in de gewenste lengtes gesneden door een vliegend afsnijmachine. Het snijden van de buis kan op een van de methoden gedaan worden namelijk: (i) door de buis af te breken bij een smalle inductief verwarmde zone, (ii) rotatie snijden door schijfvormige messen, of (iii) door koude of wrijving afsnij zagen.
De HF druklas kan of in zijn as-gewalste toestand worden gelaten of vervolgens warmtebehandeld in het normaliseerbereik afhankelijk van de toepassing van de buis. Deeltijdige inductieve aanlating van de las kan ook uitgevoerd worden op de continue buis, of de individuele buis kan aan een afzonderlijke warmtebehandeling onderworpen worden na het snijden tot lengte.
In het HF inductielasproces kunnen lassnelheden van tot 120 m/min verkregen worden afhankelijk van de wanddikte en de toepassing. Het proces wordt getoond in Fig. 5. De HF geleidingslassen is ook bekend als 'Thermatool' proces. In dit proces kunnen lassnelheden van tot 100 m/min bereikt worden afhankelijk van de wanddikte en de toepassing. Het proces wordt ook getoond in Fig. 5.
Smelt lasprocessen
Smelt gelaste staalbuis wordt normaal gebruikt voor de productie van grote diameter buis voor leidingconstructie. De buisvormprocessen gebruikt in het geval van smelt lassen zijn: (i) de drie-rol buigproces voor plaatvorming, toegepast als of koude of warme vormproces, (ii) het C-vorm persproces voor koude vorming van plaat, (iii) het U-vorm en O-vorm persproces voor koude vorming van plaat, en (iv) het spiraal buisvormproces voor koude vorming van brede strook of plaat. Deze processen worden getoond in Fig. 6.
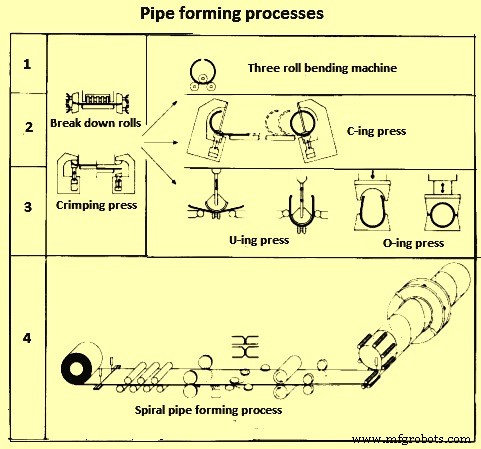
Van de bovenstaande vier processen, zijn de laatste twee processen namelijk: (i) het U-vorm en O-vorm persproces voor koude vorming van plaat, en (ii) het spiraal buisvormproces voor koude vorming van brede strook of plaat de frequent gebruikte processen in de meeste productiefaciliteiten van vandaag.
Het ondergeslagen booglassen (SAW) proces of een combinatie van gasbeschermde takellas met downstream ondergeslagen booglassen wordt breed geaccepteerd als de standaardmethode voor het lassen van de grote diameter buis. De smelt lasprocessen worden ook gebruikt in de productie van spiraal en longitudinale gelaste buis van hoge legering roestvrije stalen. Het product in dit geval is in de vorm van dunwandige buis in het diameterbereik van ongeveer 10 mm tot 600 mm. Behalve pure TIG (wolfram inerte gas lassen) proces, worden diverse gecombineerde lasmethoden ook gebruikt. Bijvoorbeeld, dit zijn TP (wolfram plasma) booglassen + TIG, TP + MIG (metaal inerte gas) lassen, en TP + SAW processen.
SAW proces
Het SAW proces is een elektrische smelt lasmethode die uitgevoerd wordt met een verborgen boog. In vergelijking met booglassen met laselektroden, is de boog in het SAW proces verborgen onder een deken van slak en flux. Een van de karakteristieke kenmerken van het SAW proces is zijn hoge afzettingsnelheid, wat essentieel voortvloeit uit de hoge stroomsterkte die toegepast wordt gecombineerd met een gunstige warmtebalans.
Het vulmateriaal gebruikt neemt de vorm aan van gerolde, blank lasdraad wat continu in het vloeibare metaalbad wordt gevoerd gedicteerd door de afzettingsnelheid. Net boven het basismetaal (buis), wordt de lasstroom geleid door glijcontacten in de draadelektrode en teruggevoerd via de aardleiding verbonden met het buismateriaal (Fig. 7)
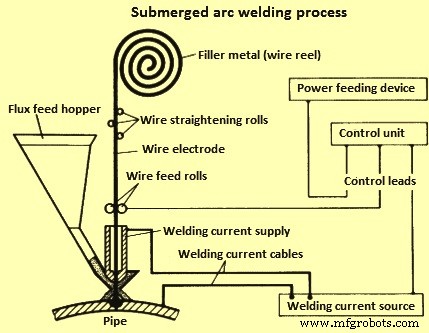
De boog zorgt ervoor dat de binnenkomende draad en de open naad randen smelten. Een deel van de continu gevoerde lasflux wordt ook gesmolten door de warmte van de boog, wat ervoor zorgt dat het een vloeibare bedekking van slak vormt die het lasbad, de smeltende draadelektrode, en de boog zelf beschermt tegen atmosferische invloeden.
Bovendien vergemakkelijkt de lasflux ook de vorming van de lasnaad en dient als donator van de legeringselementen om te compenseren voor de smelt- en oxidatieverliezen. In veel gevallen wordt het ook specifiek gebruikt om het lasmetaal te legeren om het specifieke chemische en mechanische eigenschappen te geven. Na de beweging van de boog, verstardt de vloeibare slak, die achterblijft. De lasflux die niet smelt, wordt door vacuümonttrekking herwonnen en hergebruikt. De slak wordt gemakkelijk verwijderd zodra het verstard is. De chemische samenstelling van de draadelektrode en de lasflux moet overeenkomen met het te lassen materiaal. Het SAW lassen van buizen wordt normaal gedaan door twee-pas methode (d.w.z. eerste loop gevolgd door afdichting of achterloop) en wordt over het algemeen uitgevoerd met de binnenpas eerst gevolgd door de buitenpas tweede. Dit zorgt ervoor dat de twee passen voldoende overlappen.
Het resultaat is een smeltlas wat over het algemeen geen verdere warmtebehandeling nodig heeft. Lassen met SAW kan zowel met AC als DC gedaan worden en in multi-draad systemen waar een combinatie van AC en DC kan worden gebruikt. De efficiëntie van het SAW proces wordt gegeven door de snelheid van het vulmateriaal gezet per eenheid tijd (afzettingsnelheid). Als resultaat is een zeer hoge lassnelheid mogelijk.
De afzettingsnelheid kan verhoogd worden door de lasstroom te verhogen. Echter, vanwege de beperkte stroomdraagcapaciteit van de flux, kan de prestatie in enkelvoudige draad lassen verhoogd worden tot een maximum invoer van ongeveer 1200 A (ampere). Elke toename in de snelheid boven deze limiet vereist de inzet van meerdere draadelektroden. Dit stelt dan een hogere totale stroom toe te laten voor het laswerk zonder het gevaar dat de stroomdraagcapaciteit van de flux op een van de individuele draadelektroden wordt overschreden. In praktische operaties wordt verhoogde prestatie verkregen door een multi-draad lasconfiguratie met 2, 3 of 4 elektroden te gebruiken. De hogere afzettingsnelheid bereikt met multi-draad lassen resulteert in een hogere lassnelheid onder praktische lascondities.
Met het gebruik van hoge prestatie fluxes, is het driedraad lasproces normaal voldoende efficiënt voor wanddikte tot 20 mm. In het geval van wanddiktes hoger dan 20 mm; is een vierdedraad nodig voor het behoud van de lassnelheid en dus voor het bereiken van de productie-efficiëntie. Een vereiste voor de kosteneffectieve toepassing van de multi-draad las is dat de procesparameters geoptimaliseerd moeten zijn voor het waarborgen van betrouwbare bereiking van de gespecificeerde kwaliteitseisen van de las. In de praktijk kunnen lassnelheden variërend tussen 1 m/min tot 2,5 m/min bereikt worden afhankelijk van het lasproces, wanddiktes, en type flux gebruikt.
Gasbeschermde booglassen
Het is ook een elektrisch smelt lasproces. In dit proces wordt het lasbad geproduceerd door de effecten van een elektrische boog. De boog is behoorlijk zichtbaar aangezien het brandt tussen de elektrode en het werkstuk. De elektrode, boog, en lasbad wordt beschermd tegen de atmosfeer door een inerte of actieve schildgas wat constant in het lasgebied wordt gevoerd.
De gasbeschermde booglassenprocessen worden geclassificeerd volgens het type elektroden en het gas gebruikt. Deze zijn normaal verdeeld in twee hoofdcategorieën. De categorieën zijn: (i) gas wolfram booglassen (GTAW) namelijk TIG, TP, en THG (waterstof gas) booglassen, en (ii) gas metaal booglassen (GMAW) namelijk MIG, en MAG (metaal actief gas) lassen. De processen voornamelijk gebruikt voor de productie van buizen zijn TIG, MIG, en MAG lasprocessen. TIG en MIG lasprocessen worden voornamelijk gebruikt voor RV buisproductie. In het TIG lasproces brandt de boog tussen een niet-smeltende wolframelektrode en het werkstuk. Elk vulmateriaal wordt voornamelijk zonder enige DC invoer gevoerd. Het schildgas stroomt van een gasmondstuk en beschermt de elektrode, vulmateriaal, en het vloeibare bad tegen contact met de atmosferische lucht.
Het schildgas is inert normaal argon (Ar), helium (He), of een mengsel van deze gassen. In de MIG en MAG processen, in tegenstelling tot het TIG proces, brandt de boog tussen het werkstuk en een smeltende, consumptieve elektrode wat het vulmateriaal levert. Het schildgas gebruikt in de MIG lassen is inert normaal Ar, He, of een mengsel van deze gassen. In het geval van MAG lasproces, is het schildgas actief en bestaat uit zuiver CO2 (koolstofdioxide), of uit een gasmengsel opgebouwd uit CO2, Ar, en O2 (zuurstof). MAG proces wordt steeds vaker gebruikt voor takellas in de productie van grote diameter longitudinale en spiraal gelaste buizen. De takellas dient ook als het lasbad achtersteunen voor het daaropvolgende SAW proces. De vereisten van een optimale las zijn een nauwkeurige randvoorbereiding (dubbele V but joint met brede wortelvlakken), en een goede, continue takellas. In grote diameter buisproductie, variëren de lassnelheden voor de takellas van ongeveer 5 m/min tot 12 m/min.
Productie van longitudinale gelaste buis (U-vorm/O-vorm proces)
De platen gebruikt voor de longitudinale gelaste buizen worden gevormd op pressen met open dijken voor de U-vorm en gesloten dijken voor de O-vorm operaties. Het proces wordt ook UOE vormproces genoemd (U-vorm, O-vorm en expanderen) en wordt gebruikt voor de productie van longitudinale gelaste grote diameter buis in individuele lengtes tot 18 m. Moderne installaties die dit proces gebruiken zijn ontworpen voor een buisdiameter variërend van ongeveer 400 mm tot 1.620 mm, en de wanddikten variërend van 6 mm tot 40 mm. Het startmateriaal is staalplaten. De materiële stroom in het proces die de belangrijke operationele en inspectiefasen aangeeft tijdens de productie van grote diameter buizen door UOE vormmethode wordt getoond in Fig. 8.
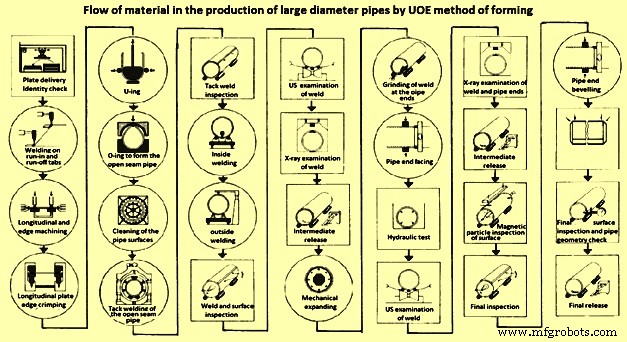
Aan het begin van het lasproces, worden inloop- en uitlooptabbladen gelast op de platte platen om te waarborgen dat de lead en tail fenomenen geassocieerd met SAW proces buiten het buismetaal plaatsvinden. Voordat de plaat in een open naad buis wordt gebogen door de verschillende stadia en de vormpressen gebruikt, ondergaan de twee longitudinale randen bewerking door een hobelmachine voor het waarborgen dat ze parallel zijn. De lasafschraging nodig voor de betrokken plaatdikte wordt ook gesneden.
In de eerste vormfase, wordt de plaat gekrimpt in het gebied van zijn longitudinale randen. De buigverhouding komt ruwweg overeen met de diameter van de open naad buis. Krimpen wordt uitgevoerd in de speciale vormpressen. In de tweede fase, wordt de plaat in één operatie in een U-vorm gebogen met een cirkelvormige radius tool die de plaat duwt tussen twee steunen. Naar het einde van de operatie, wordt de afstand tussen de steunen verminderd om een kleine mate van overbuiging toe te passen voor het tegengaan van het terugveer effect. In de derde vormoperatie, wordt de U-vorm in de O-vorm pers geplaatst om in een enkele operatie, de ronde open naad buis te produceren.
De vormprocessen uitgevoerd in de U-vorm en de O-vorm pressen zijn gecoördineerd om te waarborgen dat het terugveer effect effectief getegen wordt en de open naad buis zo circulair mogelijk is met de longitudinale randen flush. Deze operaties hebben hoge persbelasting nodig.
De randen van de open naad worden vervolgens samengeperst (elke offset eliminerend) in takel- lasstanden, wat normaal ontworpen is in de vorm van rolkooien, en vervolgens verbonden door een continue naad gedeponeerd door automatische MAG lasmachines. Afhankelijk van de dikte van de buizen, kunnen de toegepaste lassnelheden in het bereik van 5 m/min tot 12 m/min zijn.
De takelgelaste buizen worden vervolgens vervoerd door een rollenbank en distributiesysteem naar de SAW standen, waar, op afzonderlijke lijnen, ze eerst voorzien worden van de binnen- en daarna de buitenpas. Deze loops worden gedeponeerd door de buis te verplaatsen op een wagentje onder een stationaire laskop. Voor binnenpas, is de laskop gemonteerd op een arm die zich binnen de buis uitstrekt. Om de mogelijkheid van lasoffset uit te sluiten; worden zowel de buiten- als binnenkoppen continu gecontroleerd en geregeld voor perfecte uitlijning met de lasmiddellijn. Elk van de multi-draad SAW processen kan gebruikt worden, afhankelijk van de buisafmetingen (diameter en wanddikte). Na lassen, worden de buizen naar de afwerksectie gestuurd.
De buizen na lassen voldoen normaal niet aan de tolerantievereisten met betrekking tot diameter en rondheid. Daarom ondergaan de buizen in de afwerksectie een grondige inspectie, en worden gedimensioneerd door koude expansie. Deze operatie wordt uitgevoerd door mechanische of hydraulische expandeerders. De hoeveelheid expansie die toegepast is, is ongeveer 1%, en deze waarde wordt overwogen bij het bepalen van de initiële omtrek van de open-naad buis. Het productieproces wordt voltooid in de afwerksectie met de bewerking van de buiseinden en het uitvoeren van eventueel noodzakelijke herwerk.
De buizen worden aan een hydraulische test onderworpen voor de buiseind bewerking. Dan wordt een finale ultrasonische (US) onderzoek uitgevoerd over de gehele lengte van de laszone. Indicaties onthuld door deze automatische US onderzoek en ook de lasgebieden aan het einde van de buizen worden verder gecontroleerd door Röntgeninspectie. Alle buiseinden worden ook US geïnspecteerd voor overlappingen en laminaties.
Productie van spiraalbuizen
De spiraalbuizen zijn ook bekend als helicale naad buizen. Tijdens de productie van spiraalbuizen, wordt de warmstrook of plaat continu in een buis gevormd door een spiraal vormfaciliteit die een constante buigstraal toepast, met aanliggende strookranden ook continu in lijn gelast.
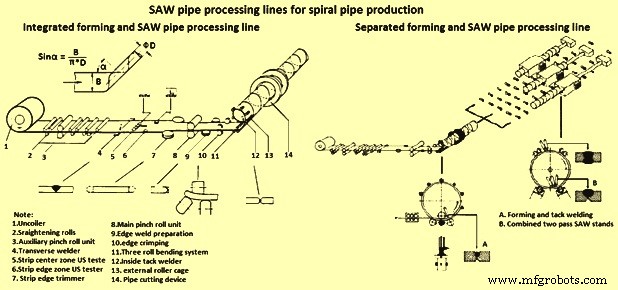
In vergelijking tot de longitudinale gelaste buisproductie, waarin elke buisdiameter een bepaalde breedte van de strook nodig heeft, wordt spiraalbuisproductie gekenmerkt door het feit dat buizen met verschillende diameters geproduceerd kunnen worden van een enkele strookbreedte. Dit is omdat de insteekhoek van de strook als het naar de vormeenheid wordt gevoerd, kan worden gewijzigd. Hoe kleiner deze insteekhoek, hoe groter de diameter van de buis van dezelfde strook. De technische optimale verhouding van de buisdiameter en de strookbreedte varieert van 1:2 tot 1:2,2. Er is wiskundige afhankelijkheid tussen insteekhoek, strookbreedte, en buisdiameter die gelden in het geval van spiraalbuisproductie. Deze wiskundige afhankelijkheid wordt getoond in Fig. 9.
Het bereik van buisdiameters geproduceerd door de spiraallasproces technologie ligt in het bereik van ongeveer 500 mm tot 2.500 mm. Het startmateriaal gebruikt voor spiraal gelaste buisproductie is normaal brede WG strook met tot 20 mm wanddiktes. Voor buisdiktes in overmaat van 20 mm, zijn platen in individuele lengtes tot 30 mm over het algemeen nodig.
Er zijn twee typen faciliteiten geassocieerd binnen de productie van spiraalbuizen. Deze faciliteiten kunnen bestaan uit: (i) geïntegreerde vorming en SAW buisverwerkingslijn, en (ii) gescheiden vorming en SAW buisverwerkingslijnen (Fig. 9).
Geïntegreerde vorming en SAW laslijn
De geïntegreerde vorming en SAW laslijn is de conventionele productiefaciliteit voor de spiraalbuisproductie. In dit type faciliteit, bestaat het productieproces uit: (i) een strookvoorbereidingsfase, en (ii) een buisvormoperatie gecombineerd met simultane binnen- en buitenpas SAW eenheid. Behalve het lassen van de stroken samen, rechtigt de strookvoorbereidingsfase ook de strook en trimt het tot de exacte breedte. De strookranden moeten nauwkeurig binnen nauwe toleranties bewerkt worden, en een gedefinieerde randkrimping moet ook uitgevoerd worden om ontoelaatbare rugvorming/pieken te voorkomen als buisvorming succesvol moet zijn.
De strook die vanaf de onwikkelaar wordt gevoerd, wordt verbonden met het staarteinde op de vorige rol door SAW proces. De las wordt gedeponeerd langs het gezicht wat later de binnenkant van de buis gaat vormen. De buiten SAW pas wordt gedeponeerd in een afzonderlijke lijn op de afgeronde buis. De strook loopt dan door een rechtzetwalserij en wordt gesneden tot een constante breedte door een kanttrimmer. Additioneel apparaat bevelt ook de randen in voorbereiding voor de hoofd SAW lasoperatie. Vóór de ingang in de vormsectie, worden de strookranden gekrimpt om rugvorming/pieken bij de verbinding te voorkomen.
In de geïntegreerde lijn, wordt de strookvoorbereidingsfase onmiddellijk gevolgd door het vormproces met simultane binnen- en buitenlassen door het SAW proces. Een knijprol eenheid voedt de strook bij een vooraf bepaalde insteekhoek in de vormsectie van de machine.
Het doel van de vormsectie is om de precies voorbereide strook van breedte 'A' bij een bepaalde insteekhoek in een cilindrische buis van diameter 'D' te buigen in lijn met de wiskundige relaties zoals gegeven in Fig. 9.
Er zijn veel vormmethoden die gebruikt worden om de spiraallas buizen te produceren. Behalve de directe schoen methode wat zijn beperkingen heeft, zijn de twee hoofd spiraallas technieken (Fig. 10) die normaal gebruikt worden: (i) drie-rol buigen met een binnen diameter rolkooi, en (ii) drie-rol buigen met een buiten diameter rolkooi. In een drie-rol buigsystem, worden verschillende individuele en geleiderollen gebruikt in plaats van een enkele vormrol.
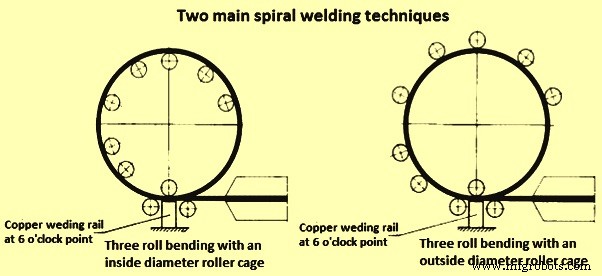
De rolkooi dient om de buisas te fixeren en de rondheid van de buis te maximaliseren om offset-vrije convergentie van de strookranden aan het laspunt te waarborgen. Dit vergemakkelijkt het bereiken van nauwkeurige buisafmetingen, zodat de buis die de machine verlaat al geproduceerd is binnen de gestandaardiseerde diameter, rondheid, en rechtheidstoleranties. Daarom is expansie/dimensionering van de buizen na lassen niet nodig.
In de spiraal buisvorm en SAW machine, worden de convergerende strookranden eerst binnen gelast op ongeveer de 6 uur positie en dan, een halve buisdraai verder, buiten gelast in de 12 uur positie. Laskop uitlijning tot de lasmiddelijn en openingcontrole wordt automatisch uitgevoerd.
De geproduceerde buisstring wordt vervolgens tot lengte gesneden door een vliegend afsnijapparaat. De individuele buis wordt vervolgens naar de afwerksectie gestuurd waar het productieproces voltooid wordt door bewerking van de buiseinden en door de uitvoering van eventueel herwerk. Vóór de buiseind bewerking, wordt een hydraulische test uitgevoerd op de buis. De gehele lasregio wordt dan US geïnspecteerd, met de laszone aan de buiseinden ook onderzocht door Röntgen. Bovendien wordt elke buis US geïnspecteerd over zijn volledige omtrek voor overlappingen/laminaties. Indien nodig, worden de laszone en het basismetaal ook US geïnspecteerd voor de hydraulische test.
De productiviteit van dit proces wordt bepaald door de snelheid van de SAW operatie. De buisvorming is normaal in staat aanzienlijk hogere productiesnelheden. Om de efficiëntie van de spiraalbuisvormsectie te benutten, worden de installaties nu ontworpen op basis van gescheiden vorming en SAW lijnen. In dergelijke installaties, heeft de vormlijn een takellasfaciliteit wat een productiesnelheid heeft die overeenkomt met de snelheid van de vormlijn. De SAW lijn voert de naadlas off-line uit in een aantal afzonderlijke lasstanden die de vormlijnproductiviteit matchen.
Gescheiden vorming en SAW laslijnen
Het hoofkenmerk van installaties met gescheiden vorming en SAW laslijnen is dat er twee onafhankelijke productie-eenheden zijn bestaande uit: (i) buisvorming met interne takellas, en (ii) binnen- en buiten SAW operatie op afzonderlijke lasstanden.
Behalve hogere kostenefficiëntie van dergelijke installatie bereikt door de snellere vorming en takeloperatie, zijn er ook technische voordelen van het scheiden van de twee operaties. Deze voordelen zijn omdat beide operaties individueel geoptimaliseerd kunnen worden.
In de spiraalbuisvormsectie, worden de samensmelende strookranden (een op de al gevormde buissectie en de tweede op de binnenkomende strook) continu verbonden door de binnen takellas. Het takelasproces wordt uitgevoerd door MAG lassen met een snelheid van 12 m/min in de regio van 6 uur positie. CO2 wordt normaal gebruikt als schildgas. De lasranden onder de laspositie lopen met praktisch geen opening over een rigide vaste geleiderol.
Een afsnijapparaat snijdt de takelgelaste buisstring in de vereiste individuele lengtes. Dit buissnijproces is de laatste operatie uitgevoerd in de spiraalvormlijn. Aangezien de takellasnelheid hoog is, is het nodig om hoge snelheid plasma brander te gebruiken met waterinjectie in plaats van conventionele zuurstof-acetyleen brander. De gesneden tot lengte buizen worden naar de SAW operatie downstream gestuurd wat uitgevoerd wordt in gecombineerde twee-pas SAW standen voor finale lassen.
Een speciaal rollenbank roeit de buis in precieze overeenstemming met zijn spiraalnaad, wat SAW koppen in staat stelt eerst de binnenlassen en dan de buitenlassen uit te voeren. Nauwkeurige lasmiddellijn uitlijningscontrole van de binnen- en buitenlaskoppen is nodig in deze operatie om lasoffset te minimaliseren. De tweedraad of driedraad methoden worden gebruikt voor de binnen- en buitenpas lasoperaties.
Behalve een paar wijzigingen, zijn de daaropvolgende productiefases zoals buiseind bewerking, hydraulische testen alsook niet-destructieve onderzoeken en mechanische testen in principe dezelfde als die gebruikt in de geïntegreerde spiraallaslijnen. De feedbacks van deze testen en inspecties worden onmiddellijk gegeven aan de individuele productiefasen om continue productiekwaliteitsoptimalisatie te waarborgen.
Productieproces
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- Geoptimaliseerde spleetwalztechnieken voor efficiënte staafproductie
- Lasprocessen Begrepen: Types, Technieken en Toepassingen
- Taiwan CNC Coördinaatmeetmachines – Precisie voor hoge-kwaliteit productie
- Kritieke veiligheidsrichtlijnen voor lasbrandstoftanks
- Professionele gids voor het kiezen van een weerstandspuntlasmachine
- Puntlasmachines: Wat ze zijn en waarom ideaal voor kastenbouw
- 5 Bewezen strategieën om metaalfabricage levertijden te verlagen
- Pijplegging: het essentiële proces voor het installeren en verbinden van pijpleidingen
- Pijpverbindingen (Pipe Unions) Begrijpen: Definitie, Gebruik En Voordelen