



Electroslagherstichting (ESR): Precisie Staalverfijning voor Kritische Toepassingen
Electroslagherstichting (ESR) is de afgekorte benaming voor electroslag-consumptieve elektrode herstichting en secundaire veredelingsproces. Het is een secundaire staalvervaardigingsproces dat wordt gebruikt voor het herstichten en verfijnen van stalen en speciale legeringen die normaal worden toegepast in kritische toepassingen in vliegtuigen, thermische en kernenergiecentrales, en defensiehardware. Het hoofddoel van het ESR-proces is het controleren van niet-metaalme inclusies in het staal, het verwijderen van segregaties en krimp, en het produceren van meer homogene blokken. Het ESR-proces is normaal essentieel voor zware staalblokken.
ESR is bekend sinds de jaren '30, maar het duurde ongeveer 30 jaar voordat het een erkend proces werd voor de massaproductie van hoogwaardige blokken. Aan het einde van de jaren '60 kreeg het concept van het gebruik van ESR-installaties voor de productie van grote smeerblokken acceptatie. De toenemende vraag naar grotere elektrische opwekkingseenheden vereiste smeerblokken van 100 ton of zwaarder voor de productie van generator- en turbineassen. De ESR-technologie is niet alleen van belang voor de productie van kleinere blokken van gereedschapsstalen en superlegeringen, maar ook voor zware smeerblokken. Een grote ESR-oven, in gebruik genomen in de vroege jaren '70, maakt de productie mogelijk van blokken met een diameter van 2.300 mm en een lengte van 5.000 mm met een gewicht tot 165 ton. De oven werkt met blokonttrekking waarbij vier consumptieve elektrodes simultaan worden hersticht in de grote diameter gietvorm en de verbruikte elektrodes worden vervangen door opvolgende zolang nodig is om het gewenste blokgewicht te bereiken.
Het ESR-proces is een van de belangrijkste nieuwe processen die zijn ontwikkeld. Het belangrijkste voordeel van het proces is de veredeling die kan worden bereikt door te smelten door een slak van gecontroleerde samenstelling, en de speciale controle over de verstarding. Deze controle verlaagt de dendrietarm-afstand, microsegregatie, en porositeit, wat leidt tot een gezonde blok. Ook het automatische smeltcontrolesysteem (AMC) met zijn inherente kenmerken, gemak van bediening en zijn nauwkeurigheid en herhaalbaarheid van controle, helpt bij het produceren van blokken met uitstekende eigenschappen, waaronder: (i) homogene, gezonde en gerichte verstardingsstructuur, (ii) hoge graad van zuiverheid, (iii) vrij van interne fouten (bijv. waterstofvlakken), (iv) vrij van macro-segregatie, en (v) gladde blokoppervlakte resulterend in een hoge blokopbrengst.
Daarom is het ESR-proces een geschikt proces voor hoogwaardige materialen die omvatten: (i) kogellagerstalen, staalrollen, gereedschapsstalen, slijtvaste stalen voor lage en hoge werktemperaturen, en hogesnelheidsstalen voor hoge prestaties, (ii) hooggelegerde roestvrije stalen, corrosie- en zuurbestendige stalen, en stalen gebruikt voor hoge-temperatuuretoepassingen, (iii) stalen gebruikt in defensie alsook in luchtvaart- en ruimtevaarttechnologie, (iv) stalen gebruikt voor medische, farmaceutische, en chemische industrieën, en (v) stalen gebruikt in offshore, energie- en luchtvaarttechniek, kernreactorcomponenten.
De diverse voordelen van het ESR-proces vergeleken met conventioneel gegoten blokken omvatten: (i) dichte structuur van de blok zonder inwendige krimpholtes of porositeit, (ii) hogere zuiverheid (minder en kleinere inclusies), (iii) homogene structuur en chemische analyse over de hele bloklengte, (iv) hogere opbrengst van hersticht materiaal tot eindproduct, (v) algemene verbetering van mechanische eigenschappen, (vi) gladde oppervlakte (in het algemeen geen oppervlaktebehandeling voor warmvervorming nodig), (vii) gecontroleerde verstarding (verbeterde macro- en microstructuur), en (viii) bescherming van hersticht materiaal tegen de oxideerende atmosfeer door middel van het slakbad.
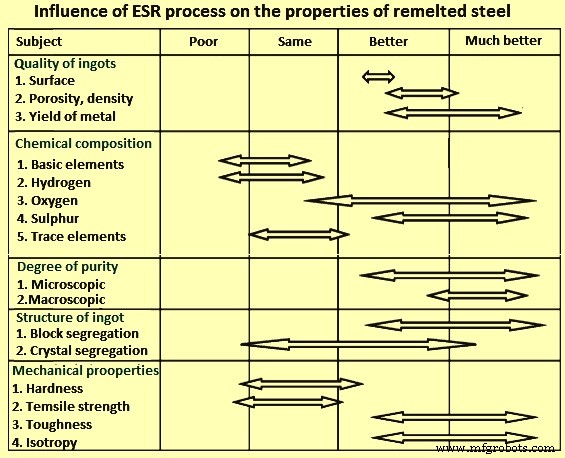
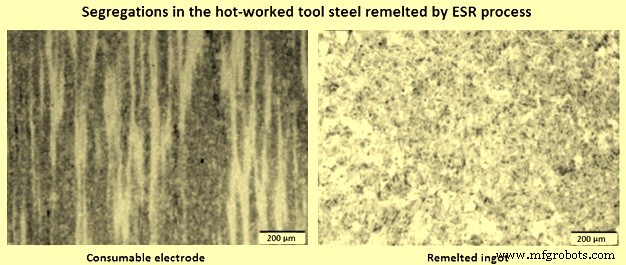
Tegenwoordig is de staalvervaardigingstechnologie veel verbeterd en maakt het de productie van hoogzuiver vloeibaar staal mogelijk. Tijdens het blokgieten treedt echter re-oxidatie van het vloeibare staal op, wat de inclusie-inhoud verhoogt. Segregaties op macro- en microschaal zijn ook kenmerkend voor het blokgieten. Deze veroorzaken anisotropie in de mechanische eigenschappen van het staal. Het ESR-proces verwijdert het macro-segregatie-fenomeen in zware staalblokken bijna volledig, en zorgt voor een meer homogene chemische samenstelling en een fijner microstructure met minder en meer gelijkmatig verdeelde niet-metaalme inclusies dan in gegoten blokken. De lage herstichtingssnelheid, gecombineerd met de watergekoelde koperen gietvorm in het ESR-proces, zorgt voor een bijzonder homogene en gebalanceerde, stabiele verstarding. De segregaties binnen een door het ESR-proces geproduceerde blok zijn dus veel lager (of zelfs geëlimineerd) vergeleken met open gegoten continu gegoten billetten of conventioneel gegoten blokken. Om deze reden worden de meeste segregatiegevoelige stalen ESR-verwerkt voor homogenisatie. De invloed van ESR op hersticht staal wordt weergegeven in Fig. 1.
ESR-proces
Het ESR-proces is een continu proces. Tijdens de herstichting van de consumptieve elektrode vinden veredeling en verstarding van het staal gelijktijdig plaats. Gegoten, gewalste of gesmeede staalblokken kunnen worden gebruikt als consumptieve elektrode. Het ESR-proces is gebaseerd op een elektrische stroom die loopt door een elektrode door het vloeibare slak en de blok. Vanwege de hoge elektrische weerstand van het slak, hit het slak op en smelt. Het complete herstichtingsproces wordt uitgevoerd in een watergekoelde koperen gietvorm, waardoor het herstichte blok snel en zeer uniform kan verstarden.
De consumptieve elektrode wordt gedoopt in een bad van vloeibaar slak in een watergekoelde gietvorm waar de slakwarmte geleidelijk de top van de elektode doet smelten. Een elektrische stroom (meestal AC) passeert door het slak, tussen de elektrode en de blok die wordt gevormd en verhit het slak zodanig dat druppels metaal van de elektrode smelten. Deze druppels reizen door het slak naar de bodem van de watergekoelde gietvorm waar ze verstarden. De gietvorm met het slakbad beweegt omhoog naarmate de nieuwe blok wordt gevormd. De nieuwe blok van verfijnd materiaal bouwt zich langzaam op vanaf de bodem van de gietvorm. Het is een homogene, gericht verstardigde massa en vrij van de centrale ongeluisterdheid die kan optreden in conventioneel gegoten blokken naarmate ze verstarden van buiten naar binnen.
Gerichte verstarding moet in het proces over de gehele blokdwarsdoorsnede en -lengte worden gewaarborgd om interne defecten te voorkomen, zoals macro-segregatie, krimpholtes en niet-uniforme verdeling van inclusies. Door de juiste herstichtingssnelheid en slaktemperatuur te handhaven, kan gerichte verstarding worden bereikt voor blokken met zeer grote diameters.
Normaal biedt het ESR-proces zeer hoge, consistente en voorspelbare productkwaliteit. Fijn gecontroleerde verstarding verbetert geluidheid en structurele integriteit. De blokoppervlakte-kwaliteit wordt verbeterd door de vorming van een verstardigde dunne slakhuid tussen blok en gietvormwand tijdens de herstichtingsoperatie. Dit is de reden waarom ESR erkend is als de voorkeursproductiemethode voor hoogprestatiestalen. Vloeibaar staal druipt van de elektrodetop en wordt verfijnd bij het doorlopen van het vloeibare slak, waarbij oxiden en zwavel in het slak gebonden worden. Na het doorlopen van het slak, koelt het staal af en verstardt weer tot een herstichte blok.
Het ontwerp van de gietvorm kan de vorm hebben van vaste lange gietvormen of kraagtype gietvormen. Het gebruik van kraagtype gietvormen met bewegbare gietvormen of een bewegbare basisplaat, geeft de mogelijkheid om blokken van elke vereiste lengte te produceren (Fig. 2). Verder maakt het ESR-proces de productie mogelijk van blokken: (i) met AC-stroom gebruikt als herstichtingsenergie (van 3 kA tot 92 kA), (ii) met blokgewichten van 100 kg tot boven de 200 ton afhankelijk van het te herstichten materiaal, en (iii) met blokdiameters variërend van 80 mm tot meer dan 2000 mm. Ook blokken van ronde, vierkante, en rechthoekige (plaat) vormen kunnen door het proces worden geproduceerd.
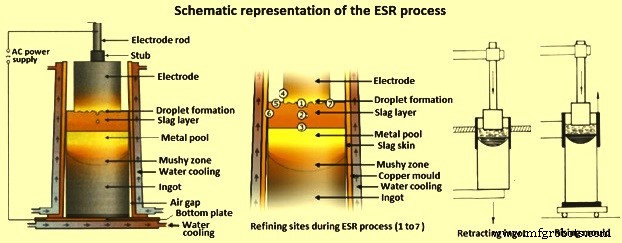
Vanwege het oververhit slak dat continu in contact is met de elektrodetop, vormt zich een vloeibare metalen film aan de elektrodetop. Naarmate de ontwikkelende druppels door het slak passeren, wordt het staal gereinigd van niet-metaalme onzuiverheden die worden verwijderd door chemische reactie met het slak of door fysieke drijving naar de top van het vloeibare bad. De overgebleven inclusies in ESR zijn erg klein in formaat en gelijkmatig verdeeld in de herstichte blok.
Ondanks gerichte dendritische verstarding kunnen verschillende defecten, zoals de vorming van boomringpatronen en vlekken, optreden in herstichte blokken. Het is belangrijk op te merken dat witte vlekken normaal niet voorkomen in een ESR-blok. De dendriet-skeletten of kleine gebroken stukken van de elektrode moeten het oververhit slak passeren en hebben voldoende tijd om vloeibaar te worden voordat ze de verstardingsfront bereiken. Dit voorkomt witte vlekken in de blokken.
De blokoppervlakte is bedekt met een dunne slakhuid en heeft daarom geen conditionering nodig voor het smeden. Elektroden voor herstichting kunnen in de as-gegoten toestand worden gebruikt.
Er zijn in het algemeen drie mogelijke bronnen voor niet-metaalme oxide-inclusies. Deze zijn: (i) inclusies binnen de elektrode, (ii) opgeloste zuurstof (O2) en ontgiftingsmiddelen zoals aluminium (Al) en silicium (Si), en (iii) reacties tussen elektrode en het proces-slak.
De meest kritische inclusies in staal zijn oxiden. In principe worden de chemische samenstellingen van inclusies beïnvloed door de zeven veredelingsplaatsen getoond in Fig. 2, maar de drie belangrijkste veredelingsplaatsen zijn drie (plaats 1 tot plaats 3). Reactieplaats 1 wordt beschouwd als de fasengrens met het grootste veredelingspotentieel, vanuit een kinetisch oogpunt. Terwijl voorgesteld wordt dat inclusies oplossen in het omringende materiaal, zijn temperaturen van ongeveer 1800 °C tot 2000 °C nodig. Volgens plaats 1 worden deze temperaturen niet bereikt aan deze fasengrens. In plaats daarvan lossen de metaaldruppels kort na het bereiken van de liquidustemperatuur en worden vervolgens oververhit in het slakbad. De verblijftijd voor het vloeibare staal onder de elektrode is echter met ongeveer 10 seconden significant hoger dan in het slakbad zelf (ongeveer 0,1 seconde). Hierdoor is er voldoende tijd voor chemische veredelingsreacties om onder de elektrode plaats te vinden in plaats van in het slakbad. Daarom speelt in het statische ESR-proces reactieplaats 2 alleen een ondergeschikte rol.
Wat betreft veredelingsplaats 3, moeten verschillende verschijnselen worden overwogen in het geval van inclusiegedrag. Aan de ene kant treden er uitwisselingen van O2 en ontgiftingsmiddelen op op de grensvlak slak/metaalbad, aan de andere kant neemt de oplosbaarheid van O2 af met de vooruitgaande verstarding van het staal in de pasty zone. Daarom worden er inclusies uitgevallen, met name met betrekking tot Al. Het is niet zeker of veredelingsmechanismen zoals drijving optreden, aangezien dit fenomeen wordt bepaald door verschillende beïnvloedende factoren, beginnend met het transport van deze inclusies door de pasty zone en eventueel de oplossing in het slakmedium. Als het proces niet onder een beschermende gasatmosfeer wordt uitgevoerd, zijn de andere veredelingsplaatsen (behalve 6) van belang vanwege een potentiële O2-opname en een daaropvolgende toename van O2. Voor een voldoende desulvering is veredelingsplaats 5 van belang omdat hier de zwavel (S) die door het slak wordt opgevormd, SO2 vormt wat in de gasfase wordt overgebracht en verwijderd.
Het ESR-proces kan geautomatiseerd worden vanaf smeltinitiatie, door vermogensopbouw, constante smeltsnelheidsperiode, verlaagde smeltsnelheidsperiode om het badprofiel te behouden, hot-tap sequenties, tot smeltbeëindiging. Nauwe controle van alle herstichtingsparameters is nodig voor reproduceerbare productie van homogene blokken. Voor het voldoen aan de meest strikte materiaalkwaliteitsspecificaties maken ESR-procesovens normaal gebruik van computergestuurde procesautomatisering. Logische controlefuncties, continu wegen van de blok, gesloten-lus controle van de procesparameters, en gegevensverzameling en hun beheer worden afgehandeld door toegewijde computersystemen. Deze computersystemen communiceren via veldbus of specifieke interfaces. Een operator interface PC (OIP) die hiërarchisch fungeert als master van het controlsysteem wordt gebruikt als interface tussen operator en ESR-proces. De OIP dient voor procesvisualisatie, met parameterindicaties, grafische weergaves en zachte toetsen voor operatorcommando's, bewerken en hanteren van herstichtingsrecepten, gegevensverzameling en -opslag alsook voor het genereren van smeltregistraties.
Variaties van het ESR-proces
Een volledig coaxiale ovenontwerp is vereist voor herstichting van segregatiegevoelige stalen om roerstoring door strevelden magnetische velden te voorkomen. Verschillende variaties van het ESR-proces zijn ontwikkeld om te voldoen aan de steeds toenemende eisen aan materiaaleigenschappen. Afscherming van de smelt ruimte met beschermende atmosfeer is de laatste trend in de laatste jaren. Herstichting onder verhoogde druk om de N2-gehalte in de blok te verhogen is een andere variatie van ESR.
Drie ESR-procesvariaties die zijn ontwikkeld zijn: (i) herstichting onder inerte gasatmosfeer (IESR), (ii) herstichting onder verhoogde druk (PESR), en (iii) herstichting onder verminderde druk (VAC-ESR).
Het IESR-proces bestaat uit electroslagherstichting onder een volledig afgesloten beschermende atmosfeer van inerte gas bij atmosferische druk. Het is een variatie van het ESR-proces waarbij het inerte argon (Ar) gas het slak en staal beschermt tegen oxidatie en de opname van stikstof (N2) en waterstof (H2) uit de lucht. De inerte gasatmosfeer bevrijdt het ESR-proces van het H2-opnameprobleem en de invloed van seizoensgebonden atmospherische veranderingen. Bovendien maakt het herstichting onder O2-vrije inerte gas mogelijk. De oxidatie van de elektrode wordt bijna volledig vermeden, zodat het proces een betere zuiverheid van de blok biedt. Echter, door de afwezigheid van O2 in de ovenatmosfeer, is desulvering niet optimaal. Twee ovenconcepten zijn beschikbaar, één met een beschermend kapjesysteem van relatieve dichtheid, de ander met een volledig vacuümdicht beschermend kapjesysteem dat de volledige uitwisseling van lucht tegen een inerte gasatmosfeer toestaat voordat het herstichtingsproces start.
Het PESR bestaat uit electroslagherstichting onder verhoogde druk. In de laatste jaren is N2 steeds aantrekkelijker geworden als goedkoop legeringselement voor het verbeteren van de eigenschappen van staal. In austenitisch staal verhoogt N2, met name in opgeloste vorm, de strekkracht door het vormen van een oversadigde vaste oplossing. Bij ferritische staalsoorten is het doel om een fijn verdeelde nitriden te bereiken vergelijkbaar met de microstructuur verkregen door aanharden en aanlaten van ijzer (Fe) - koolstof (C) stalen. Voor de productie van deze nieuwe materialen is het essentieel dat een voldoende hoge hoeveelheid N2 boven de oplosbaarheidsgrens onder normale druk in het vloeibare staal wordt geïntroduceerd en dat N2-verlies tijdens verstarding wordt voorkomen. Aangezien de oplosbaarheid van N2 evenredig is met de wortel van de partiële druk, is het mogelijk om grote hoeveelheden N2 in de smelt te introduceren en te laten verstarden onder hogere druk. Dit is vastgesteld door het electroslagherstichtingsproces bij een werkdruk van 42 kg/cm².
Vanwege de extremist korte verblijftijd van de metaaldruppels in de vloeibare fase tijdens herstichting, is de N2-opname via de gasfase onvoldoende. De N2 wordt daarom continu toegevoerd tijdens herstichting in de vorm van vaste N2-dragende additieven. De hoge druk in het systeem dient uitsluitend om de in het vloeibare staal geïntroduceerde N2 te behouden. Het drukniveau hangt af van de samenstelling van het staal en de gewenste N2-gehalte van de herstichte blok.
Electroslagherstichting onder vacuüm (VAC-ESR) is een ander nieuw ontwikkeld proces. Het is een variatie van de ESR die ook vacuüm-ontgassing van de smelt biedt. In het VAC-ESR-proces wordt de herstichting onder vacuüm uitgevoerd met behulp van een slak. Oxidatieproblemen van de smelt rijzen niet op. Bovendien kunnen opgeloste gassen zoals H2 en N2 worden verwijderd en het gevaar van witte vlekken wordt tot een minimum gereduceerd. Het proces is geschikt voor de herstichting van superlegeringen en titaniumlegeringen.
De parameters van het proces
De warmte die nodig is voor de werking van het ESR-proces wordt gegenereerd in het slakbad door het Joule-effect. De kwaliteit van de herstichte blok wordt beïnvloed door: (i) de elektrische kenmerken, (ii) warmtebalans, en (iii) de elektrode/blok-diameter. De energie-invoervereiste voor het ESR-proces ligt normaal in het bereik van 1000 kWh/t en 1500 kWh/t staal. Het slakbad wordt beschouwd als een variabele weerstand. De weerstand wordt bepaald door de elektrode-afstand, de effectieve slak-weerstand, en door het elektrische stroompad. De normale slakdiepte is meestal ongeveer 100 mm.
De vorm van het vloeibare bad wordt beïnvloed door de warmteinvoer in het proces. Hoe groter de afstand tussen de consumptieve elektrode en de herstichte blok, hoe gladder de warmteverdeling in het slak. Bij het bepalen van de elektrode-afstand is het nodig rekening te houden met dat een korter stroompad een hogere stroom aangeeft met geconcentreerde warmteopwekking onder de elektrodetop en een ongewenste verdieping van het metaalbad. Aan de andere kant vereist een langer stroompad een hoge spanning, wat zorgt voor een meer gelijkmatige warmteopwekking en een vlakkere, gunstigere badprofiel.
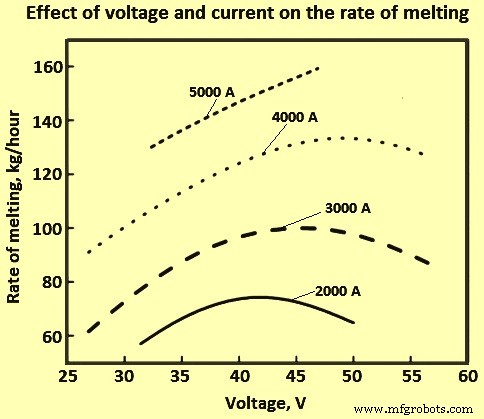
Optimale smeltsnelheden en energie-invoeren zijn afhankelijk van de blokdiameter. De optimale condities voor de maximaal toelaatbare smeltsnelheid bij de laagst mogelijke energie worden normaal bepaald door de vergelijking: 'smeltsnelheid = constante × vermogen × vullingsverhouding (oppervlakte) × gietvormoppervlakte / elektrode-afstand'. Veel operationele praktijken beschouwen smeltsnelheid als evenredig met de blokdiameter, wat wordt bereikt bij een smeltsnelheid van ongeveer 0,004 kg/min/mm. Fig. 3 toont het effect van spanning en stroom op de smeltsnelheid voor een blok van 240 mm diameter. Uit de relatie is te zien dat voor een gegeven stroom en blokgrootte, er een optionele spanning is die correspondeert met een maximale smeltsnelheid.
Rol van slak in het ESR-proces
Het slak heeft een belangrijke rol te spelen in het ESR-proces vanuit het controle-van-inclusies oogpunt. De chemische en fysieke eigenschappen van slak hebben ook een grote invloed op de verwijdering van inclusies. De rol van slak omvat: (i) generatie van Joule-warmte voor de smelting van de elektrode, (ii) veredeling van het vloeibare staal door absorptie van niet-metaalme inclusies, (iii) desulvering van het staal, (iv) bescherming van het staal tegen besmetting, (v) levering van smering voor de koperen gietvorm/verstardende staalschil interface, en (vi) controle van de horizontale warmteoverdracht tussen het verstardende staal en de gietvorm.
Slakken voor ESR zijn meestal gebaseerd op calciumfluoride (CaF2), kalk (CaO) en alumina (Al2O3). Magnesia (MgO), titaniumoxide (TiO2) en silica (SiO2) kunnen ook worden toegevoegd, afhankelijk van het te herstichten staal. Het CaF2 in het slak verhoogt de oplosbaarheid van basische componenten (CaO en MgO) van het slak en verhoogt daarmee de effectieve sulfidcapaciteit van het slak.
Om de beoogde functies te vervullen, moet het slak een aantal welgedefinieerde eigenschappen hebben, zoals: (i) het smeltpunt moet lager zijn dan dat van het te herstichten metaal, (ii) het moet elektrisch efficiënt zijn, (iii) de samenstelling moet worden geselecteerd om de gewenste chemische reacties te waarborgen, en (iv) het moet een geschikte viscositeit hebben bij herstichtingstemperatuur. Tabel 1 geeft kenmerken van verschillende typen ESR-slakken.
| Tabel 1 Kenmerken van verschillende typen ESR-slakken | ||||||
|---|---|---|---|---|---|---|
| Nr. | CaF2 % | CaO % | Al2O3 % | MgO % | SiO2 % | Kenmerken |
| 1 | 100 | Elektrisch inefficiënt, gebruikt waar oxiden niet toegestaan zijn | ||||
| 2 | 70 | 30 | Moeilijke opstart, hoge geleiding, gebruikt waar Al niet toegestaan is, hoge H2-opname | |||
| 3 | 70 | 20 | 10 | Goede allround slakken met medium weerstand | ||
| 4 | 70 | 15 | 15 | |||
| 5 | 50 | 20 | 30 | Goede allround slakken met hogere weerstand | ||
| 6 | 70 | 30 | Risico op opname van Al, kans op opname van H2 is kleiner, Hogere weerstand | |||
| 7 | 40 | 30 | 30 | Goede slak voor algemeen gebruik | ||
| 8 | 60 | 20 | 20 | |||
| 9 | 80 | 10 | 10 | Relatief inert, matige weerstand | ||
| 10 | 60 | 10 | 10 | 10 | 10 | Laag smeltpunt, 'lange' slak |
| 11 | 50 | 50 | Moeilijke opstart, elektrisch efficiënt | |||
Zoals gegeven in Tabel 1, kunnen de concentraties van CaF2 varieren van 0% tot 100% van de massafracties. De overige slakbestanddelen worden meestal gebruikt voor het verlagen van de basiciteit. De slak chemische samenstelling verandert tijdens het ESR-proces, door de vorming van vluchtige fluoriden, de neerslag van hoog-smeltpunt fasen, en de reactie in het ESR-proces. De veranderingen in samenstelling beïnvloeden de metallurgische eigenschappen van het slak en uiteindelijk de kwaliteit van de herstichte blok. De hoeveelheid verbruikt slak per ton staal hangt af van de herstichte blokdiameter.
Veel van de slakken gebruikt in ESR kunnen worden beschreven met het ternary CaF2-CaO-Al2O3 systeem. Het hoofdkenmerk is een eutecticum corresponderend met samenstellingen met ruwweg gelijke verhoudingen van CaO en Al2O3. Dit identificeert de slakken met liquidustemperaturen in het bereik van 1350 °C tot 1500 °C, wat ze geschikt maakt voor het smelten van een breed scala aan legeringen, inclusief stalen en superlegeringen. In het geval van slak met 70% CaF2 en 30% Al2O3, wordt CaO zoveel mogelijk uitgesloten om de opname van H2 te voorkomen, terwijl er geen problemen zijn met de aanwezigheid van de twee vloeistoffen. Het binaire CaO-Al2O3 systeem aan de andere kant, heeft slechts een beperkt bereik van slakken met geschikte smelteigenschappen, terwijl het binaire CaF2-CaO systeem wordt gebruikt in gevallen waar een hoge graad van desulvering vereist is.
Echter, het nadeel is een lage weerstand. Hoge CaO-inhalten verhogen ook het risico op vochtretentie of H2-opname. Een bepaalde hoeveelheid SiO2-toevoeging in het ESR-slak in het geval van het trek-bloktype ESR-proces is belangrijk voor het verbeteren van de smeringsprestaties, het controleren van Si- en Al-gehalte in het vloeibare staal, en het wijzigen van oxide-type inclusies. Ook onderdrukt de toevoeging van SiO2 de kristallisatietemperatuur van CaF2-Al2O3-CaO slakken. Verder beïnvloeden MgO en SiO2 in CaF2-bevattende slakken de oppervlaktespanning van het slak.
Hoewel CaF2 een cruciale component is in elk ESR-slak en het de smelttemperatuur van de slaksystemen sterk verlaagt, is het onoplosbaar in oxidefasen. Slakeigenschappen, zoals elektrische geleiding, thermische geleiding, dichtheid, viscositeit, en oppervlaktespanning spelen een belangrijke rol in effectieve smelting en metaalveredeling. Slakweerstand beïnvloedt de operationele kenmerken en economie van het ESR-proces. Al2O3 verhoogt de weerstand van het slak en bevordert goede warmteopwekking, wat een reductie van de slak-bulkinhoud mogelijk maakt, wat ook de warmteverlies vermindert door het verkleinde contactoppervlak tussen het slak en de gietvormwand.
Slakken worden soms aangeduid als 'lange' en 'korte' slakken wanneer de slakviscositeit wordt overwogen. Lange slakken blijven vloeibaar over een breed temperatuurbereik en geven waarschijnlijk dunne slakhuiden en dus goede blokoppervlaktes. Korte slakken worden snel viscös bij afkoeling en geven waarschijnlijk dikke slakhuiden en slechte blokoppervlaktes. Hoge CaF2-inhalten bevorderen korte slakken, terwijl SiO2- en MgO-inhalten lange slakken bevorderen.
Thermodynamica van het ESR-proces
In het geval van ESR-proces van staal in een luchtatmosfeer, vinden chemische reacties plaats en veranderen de chemische samenstelling van de as-gegoten blok. De gehaltes van sommige elementen, zoals kobalt (Co), nikkel (Ni), chroom (Cr), molybdeen (Mo), wolfram (W), en koolstof (C) blijven onveranderd na herstichting. Echter, de inhoud van Si (silicium), O2, en S kan veranderen van 10% tot 80%, terwijl de inhoud van Al en Ti (titanium) kan variëren afhankelijk van de smeltcondities (afname of toename). Daarom zijn maatregelen vereist om de verliezen van elementen te voorkomen. Dit kan worden bereikt door het gebruik van speciale ESR-variaties. Een andere manier is het controleren van de slaksamenstelling door regelmatige toevoegingen aan het slak, wat wenselijk is vanwege de constante smeltcondities.
De oxidatie van de elementen kan worden voorkomen door ontgiftings-slak tijdens het smeltproces bereikt door toevoegingen van Al. Het O2-potentieel van het slak bepaalt de chemie van het ESR-proces. Het beïnvloedt de verwijdering van S en de niet-metaalme inclusies. O2 reageert met sommige elementen in het staal en onderdrukt de opname van H2. In het slak is O2 meestal in gecombineerde vorm als FeO, MnO en SiO2. Om de O2-inhoud in het staal te bepalen, is het essentieel de relatie te vinden tussen FeO in het slak en de O2 in de herstichte blok. Echter, door de zeer lage oplosbaarheid van FeO in CaF2-slakken, is de activiteit ervan zeer hoog. De O2-inhoud kan worden bepaald door de thermodynamische analyses van de reacties tussen O2 en de actieve componenten.
Si en Mn zijn elementen die kunnen reageren met de O2 aanwezig in het staal en uit het slak. Wanneer Si de sterkste ontgiftingsmiddel is, wordt de O2-inhoud van het staal bepaald door de Si-inhoud. Bij constante temperatuur en Si-inhoud in het staal, is de O2-inhoud van het staal hoger bij hogere activiteit van de SiO2 in het slak, of door de basiciteit van het slak te verlagen. Al-verliezen in de herstichte blok zijn klein, met name bij hoge Al2O3-inhoud in het slak. Aan de andere kant, de aanwezigheid van Al2O3 in het slak vermindert de oxidatie van Si. De reactie tussen Si in de elektrode en Al2O3 in het slak controleert ook de oxidatie van Al in de herstichte blok. Daarom hangt de Al-inhoud in de herstichte blok af van de inhoud van Al2O3 in het slak en de inhoud van Si in de elektrode, temperatuur en chemische samenstelling van het staal.
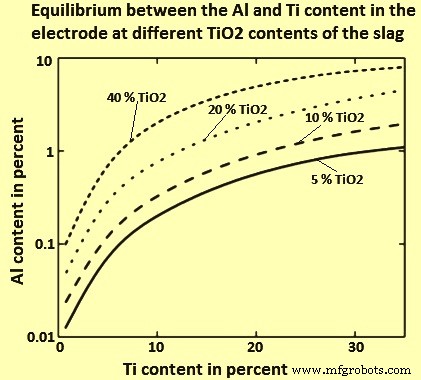
De inhoud van Al in de herstichte blok daalt wanneer CaF2-Al2O3-CaO slakken met verhoogde SiO2-inhoud worden gebruikt. Wanneer Al wordt gebruikt voor ontgifting, kan tot 15% van de toegevoegde Al overgaan naar het vloeibare staal. De inhoud van Ti in het herstichte staal hangt af van de inhoud van Al en Ti in de consumptieve elektrode, de inhoud van Al2O3 en TiO2 in het slak, en het O2-potentieel in de gasfase boven het slak. Het evenwicht tussen de Al- en Ti-inhoud in de elektrode bij verschillende TiO2-inhalten van het slak wordt weergegeven in Fig. 4. Voor de gegeven inhoud van Al in de elektrode, kan de verlies van Ti worden geminimaliseerd door toevoeging van TiO2 aan het slak. Bij hoge inhoud van Al, wordt het TiO2 in het slak gereduceerd door de Al en dus reguleert Al ook de Ti/TiO2-verhouding.
In de vroege stadia van de ontwikkeling van het ESR-proces, werd de verwijdering van S beschouwd als een van de hoofddoelstellingen. De snelheid van desulvering neemt toe met de basiciteit van het slak. S-overdracht vindt plaats voornamelijk op twee grensvlakken, volgens de twee reacties: (i) slak/metaal reactie, en (ii) gas/slak reactie (Fig. 5).
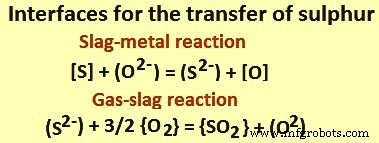
Een thermodynamische analyse van de reacties gegeven in Fig. 5 toont aan dat de desulvering gerelateerd is aan: (i) de concentratie van O2-ionen in het slak, (ii) de partiële druk van O2 in de gasfase, en (iii) de chemische samenstelling van het staal. De overdracht van S van het staal naar het slak wordt bevorderd door hoge slakbasiciteit en lage concentratie van O2 in het staal. Aan de andere kant, de S-overdracht van slak naar gas wordt bevorderd door een hoge partiële druk van O2 in de atmosfeer en de lage basiciteit van het slak. De capaciteit van het slak om S op te nemen wordt gedefinieerd in termen van zijn S-capaciteit. De S-capaciteit voor het CaF2-CaO-Al2O3 systeem neemt toe naarmate de CaF2-inhoud toeneemt en door de hoeveelheid CaO te verhogen tot de verzadigingsgrens.
In het geval van ESR onder beschermende inerte gasatmosfeer, blijft de S in het slak en ontstaat er een opbouw van S naarmate het proces voortduurt. In dergelijke gevallen is de S-capaciteit de beslissende factor, en de slaksamenstelling moet worden aangepast om de desulverende werking tot het einde van het proces voort te zetten. Dit betekent dat de slak/metaal-verhouding groter belang krijgt.
Verstarding en structuur van de blok
De verstardingstructuur van de blok geproduceerd door het ESR-proces is een functie van de lokale verstardingstijd en het temperatuurgradient aan het vloeistof/vaste stof grensvlak. Voor het bereiken van een gerichte dendriet primaire structuur, moet een relatief hoog temperatuurgradient aan de verstardingsfront worden gehandhaafd tijdens de complete herstichtingsperiode.
De macrostructuur van de blokken geproduceerd door het ESR-proces verschilt van de macrostructuur van conventioneel gegoten blokken door de verschillende methode van warmteoverdracht en warmteverwijdering. De groeirichting van de dendrieten is een functie van het metaalbad tijdens verstarding. Dus neemt de gradient van dendrieten ten opzichte van de blokas toe met de smeltsnelheid. In extreme gevallen kan de groei van gerichte dendrieten tot stilstand komen. De blokkern verstardt dan niet-gericht in equiaxiale korrels, wat leidt tot segregatie en microkrimp. Zelfs in het geval van gerichte dendritische verstarding, neemt de microsegregatie toe met de dendrietarm-afstand. Een verstardingstructuur met dendrieten parallel aan de blokas levert optimale resultaten. Dit is echter niet altijd mogelijk.
Een goede blokoppervlakte heeft een minimale energie-invoer nodig en dus een minimale smeltsnelheid. Toename van de smeltsnelheid verhoogt het verschil tussen de gradient van de solidus en liquidus isothermen en leidt tot verhoogde baddiepte. Dus korrelgroei vindt plaats in radiale richting in plaats van verticale richting. Het verhogen van de smeltsnelheid veroorzaakt een fijner korrelstructuur en verandert de groeirichting van de kolomstructuur van axiale naar radiale groei en dieper vloeibaar bad bij zeer hoge smeltsnelheden. Het verhogen van de temperatuur van het vloeibare slak resulteert ook in een grovere kolomkorrelstructuur en een verminderde dikte van de verfijnde equiaxiale korrelaag, zowel aan het oppervlak als de bodem van de ESR-blok. Ondanks gerichte dendritische verstarding, kunnen defecten zoals boomringpatronen, vlekken en witte vlekken optreden in een herstichte blok.
Macro-segregatie en porositeitsstructuren in het midden van de blok zijn meestal ongebruikelijk in ESR-blokken. Een belangrijk kenmerk van het ESR-proces is de vermogen om staal te produceren met verminderde micro-segregatie. Dit is gekoppeld aan de lokale verstardingstijd en dendriet-arm-afstand. Staal in het ESR-proces verstardt normaal op kolomwijze wijze, wat minder micro-segregatie geeft dan equiaxiale structuren. Hoe groter het temperatuurgradient, hoe kleiner de afstand tussen de dendrietarm-afstand en hoe lager de chemische heterogeniteit in de micro-gebieden. In het ESR-proces zijn de temperatuurgradienten groter dan in het geval van conventionele gieting. Daarom is de secundaire dendriet-arm-afstand kleiner in het geval van ESR-proces dan bij conventionele gieting van blokken.
Het effect van het verminderen van het segregatie-effect wordt weergegeven in Fig. 6, waar een vergelijking van microstructuren voor en na ESR-verwerking is gemaakt voor een warmwerk gereedschapsstaal. De microstructuur in beide gevallen is aangedreven martensiet. Het verschil in segregatiebanden is duidelijk. Terwijl de segregaties duidelijk zichtbaar zijn in de consumptieve elektrode, zijn ze bijna volledig geëlimineerd in de herstichte blok.
Het effect van lokale verstardingstijd op de dendrietafstand toont aan dat de dendriet-arm-afstand afneemt naarmate de afkoelsnelheid toeneemt. Naast een meer homogene samenstelling en compacte verstardingstructuur, is de verwijdering van niet-metaalme inclusies een belangrijk kenmerk van het ESR-proces. In het algemeen initieren inclusies gemakkelijk micro-gaten en kraken aan de inclusie/staal interface, wat de oorsprong kan zijn van vermoeidingsbreuk of andere defecten. Ook ESR-verwerkt staal is geen uitzondering. Veel factoren beïnvloeden de vorming van niet-metaalme inclusies in ESR-verwerkt staal, waaronder ovenatmosfeer, inhoud van inclusies in de consumptieve elektrode, slakhoeveelheid en samenstelling, vermogensinvoer, smeltsnelheid, vullingsgraad etc. De meeste niet-metaalme inclusies ontstaan door reacties tussen O2 en elementen zoals Mn (mangaan), Si, en Al. Ontgifting van het slak tijdens electroslag heeft een belangrijke invloed op de niet-metaalme inclusievorming in de ESR-verwerkte blok. Het kan worden gezien dat het laagste aantal inclusies wordt bereikt in ESR met de laagste viscositeit en de hoogste grensvlaktespanning. Echter, de afwezigheid van grote inclusies is typerend voor het ESR-proces.
De verwijdering van niet-metaalme inclusies tijdens het ESR-proces vindt plaats aan de top van de elektrode, waar voornamelijk absorptie en oplossing van niet-metaalme inclusies in het slak plaatsvinden. Naarmate de elektrodetop wordt opgewarmd naar zijn smeltpunt, worden de inclusies in de elektrode opnieuw opgelost voordat het staal smelt. Eventuele andere inclusies, zoals grotere exogene inclusies in de elektrode, lossen niet op in het vaste metaal en komen bloot aan het slak wanneer de elektrodetop vloeibaar wordt. Als de slaksamenstelling geschikt is, de temperatuur hoog genoeg is en de verblijftijd lang genoeg is, lossen de niet-metaalme inclusies op in het slak. Hoewel op dit punt verdere reacties kunnen plaatsvinden door het verschil in evenwichtsconstanten, alsmede de mogelijkheid van drijving van grote inclusies. Het staal op dit punt is vrij van niet-metaalme inclusies, maar kan in oplossing elementen hebben die inclusies produceren door reactie tijdens de bevrizingstijd (S-verwijderingsreactie). De verwijderingsefficiëntie van inclusies neemt toe met de verminderde smeltsnelheid. Het is gezien dat een multi-component slak (CaF2, CaO, Al2O3, SiO2, en MgO) een betere capaciteit heeft voor het controleren van de hoeveelheid inclusies. De meeste niet-metaalme inclusies voor multi-component slak zijn MgO-Al2O3 inclusies, terwijl voornamelijk Al2O3 inclusies bestaan bij gebruik van conventionele 70% CaF2 – 30% Al2O3 slak. Verder is de maximale inclusiegrootte voor multi-component slakken kleiner dan voor conventionele binaire slak.
Productieproces
- Precisie kunststof spruitgieten: Efficiënte productie van duurzame componenten
- CNC-tappen uitgelegd: precisie draadvorming voor kwalitatieve montage
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- Wrijflassen: Technieken, Voordelen en Toepassingen
- Gaslassen: Technieken, Toepassingen, Voors en Tegen
- Het solderproces: professionele gids voor nauwkeurig metaalverbinden
- Het Extrusieproces Begrijpen: Toepassingen, Materialen en Technieken
- Niet-Traditionele Bewerking Beheersen: Geavanceerde Technieken & Toepassingen
- Conventionele Bewerking Uitgelegd: Fundamenten, Technieken en Uitdagingen
- Proces- vs. Discrete Productie: Belangrijkste Verschillen en Voordelen
- De langzame kunst van natuurlijk textielverven: een persoonlijke reis