



Blik & Verblikken: Het Verblikproces Uitgelegd
Blik en Verblikproces
Verblikken of verblikken is het proces van dun coaten van staalplaat of -strip met tin (Sn), en het resulterende product heet blik. Blik is lichtgewicht, koud-gereduceerd laagkoolstof staalplaat of -strip, aan beide kanten gecoate met commercieel zuiver tin. Het combineert de sterkte en vormbaarheid van staal met de corrosiebestendigheid, soldeerbaarheid en goede uitstraling van tin. Binnen deze brede beschrijving bestaat vandaag een extreem breed scala aan blikproducten, op maat gemaakt om specifieke eindgebruikseisen te voldoen.
Blik wordt breed gebruikt voor het maken van diverse soorten blikken door solderen of lassen. Ze worden gekenmerkt door de aantrekkelijke metalen glans. Blik met verschillende soorten oppervlakteruwheid wordt geproduceerd door de oppervlakteafwerking van het substraat staalplaat te selecteren. Ze hebben uitstekende verf- en printbaarheid. Printen wordt mooi afgewerkt met diverse lakken en inkt. Geschikte vormbaarheid wordt verkregen voor diverse toepassingen evenals de vereiste sterkte na vormgeving door een geschikte tempergraad te selecteren. Ook wordt geschikte corrosiebestendigheid verkregen tegen containerinhoud door een geschikt coatinggewicht te selecteren.
Blik wordt gebruikt voor het maken van alle typen containers zoals voedselblikken, drankblikken en kunstblikken. De toepassingen zijn niet beperkt tot containers. Blik is ook gebruikt voor het maken van elektrische machine-onderdelen en vele andere producten.
Productie van de staalbasis en de daaropvolgende coating met tin zijn onafhankelijk van elkaar, zodat elke set eigenschappen in het staal, in theorie gecombineerd kan worden met elke tin-coating. De samenstelling van het staal dat voor blik wordt gebruikt, wordt nauwkeurig gecontroleerd en volgens de gekozen graad en de verwerkingswijze kunnen verschillende typen met verschillende vormbaarheden (ook wel tempers genoemd) worden geproduceerd. Blik wordt verkocht in een reeks staaldiktes, doorgaans variërend van ongeveer 0,15 mm tot 0,6 mm.
Coating Variaties
De staalplaten kunnen met verschillende diktes tin gecoate worden.zelfs verschillende diktes op de twee gezichten (differentiele coatings) kunnen ook worden geproduceerd om te voorzien in variërende omstandigheden aan de interne en externe oppervlakken van een container. Verschillende oppervlakteafwerkingen worden ook geproduceerd voor diverse toepassingen. Blik heeft een speciale passivatiebehandeling om het oppervlak te stabiliseren en de adhesie van lakken te verbeteren. Het draagt ook een zeer dunne film van een olie om de afhandelings- en verwerkings-eigenschappen te verbeteren. Deze olie is natuurlijk compatibel met voedselproducten. De resulterende grote verscheidenheid aan materialen geeft de gebruiker grote flexibiliteit in keuze en de mogelijkheid om precies het juiste materiaal voor een gegeven eindgebruik te selecteren.
Blik en Verpakking van Voedselmateriaal
Tin is aanwezig in het dieet slechts in kleine hoeveelheden complexe gebonden Sn (+2) ionen. Het komt voor in de meeste voedselmaterialen. Tin-niveaus moeten zo laag als praktisch mogelijk zijn vanwege de mogelijkheid van maagirritatie. Niveaus zijn meestal minder dan 1 mg/kg (milligram per kilogram) in onbewerkte voedselmaterialen. Hogere concentraties worden gevonden in geblikte voedselmaterialen door de oplossing van het blik om anorganische tinverbindingen of complexen te vormen. Over het algemeen wordt een maximumgrens van 250 mg/kg voor tin in vaste voedels in blikken en een maximumniveau van 200 mg/kg voor vloeibare voedels in blikken gespecificeerd. Tin(II)-chloride is geautoriseerd als voedseladditief voor geblikte voedselproducten tot 25 mg/kg (als tin).
De huidige belangrijkste bron van tin in het dieet is voedselcontactmateriaal, met name de afgifte van de blikken naar zuur voedselmateriaal. Blikken zijn eigenlijk staalblikken met een dunne coating van metalen tin (blik). Er is vaak een interne hars-gebaseerde coating op het blik. Blik wordt voornamelijk gebruikt in blikken, blikdeksels en sluitingen voornamelijk voor glazen flessen en potten. Echter, het gebruik van blikken neemt af. Tin wordt ook gebruikt om keukengerei te coaten.
Tin is amphotere, reagerend met zowel sterke zuren als basen, maar is relatief onreactief tot bijna neutrale oplossingen. De aanwezigheid van zuurstof versnelt de reactie in oplossing sterk. Blik dat in voedselcontainers wordt gebruikt, oxideert alleen langzaam. De tin-inhoud in voedselmaterialen hangt af van: (i) of de blikken gelakt zijn, (ii) de aanwezigheid van oxidatie-agensen of corrosieversnellers, (iii) de zuurgraad van het voedselproduct in de blik, (iv) hoe lang, en bij welke temperatuur, de blikken worden opgeslagen voordat ze geopend worden, en (v) de lengte van de tijd dat het product in de blik wordt bewaard nadat het is geopend.
De oxidatie van het blik gevolgd door onvermijdelijke migratie van de gevormde tin-ionen in het voedselmateriaal is het fysico-chemische mechanisme, bekend als het offeranode-effect, dat het onderliggende staal beschermt tegen corrosie door het voedselmateriaal. De oplossing van het tin beschermt de blik tegen mogelijke perforatie, en beschermt de inhoud tegen degradatie (kleur- en smaakveranderingen) tijdens hitte-sterilisatie en opslag, met een typische houdbaarheid van 2 jaar.
Tin-concentraties in voedselmaterialen in ongelakte blikken kunnen 100 mg/kg overschrijden, terwijl voedselmaterialen opgeslagen in gelakte blikken tin-niveaus hebben die doorgaans onder 25 mg/kg liggen. Echter, het opslaan van voedselmaterialen in geopende ongelakte blikken resulteert in substantiële toenames van de tin-concentratie in de voedselmaterialen. Geblikte groenten en fruit in ongelakte blikken maken slechts een klein percentage per gewicht uit van de totale voedselinname, terwijl ze 85% van de totale tin-inname kunnen bijdragen. De lakcoatingdikte beïnvloedt de prestaties van de gelakte voedselblik sterk.
Blik - Corrosie en Toepassingen
Voor warmgedipt en elektrogeplaat tin vormt een oxidefilm op het tin in de lucht. De film is redelijk stabiel en biedt een barrière voor verdere oxidatie. Bij pH-waarden tussen 3 en 10 en in de afwezigheid van complexerende middelen, beschermt de oxidebarrière het metaal tegen voedsel. Buiten dit pH-bereik treedt echter corrosie van het tin op.
Enige corrosie kan verwacht worden van tin of tin-coatings die buitenshuis blootgesteld zijn. Bij normale binnenblootstelling is tin beschermend op ijzer, staal en hun legeringen. Corrosie kan verwacht worden bij discontinuïteiten in de coating (zoals poriën) door galvanische koppels gevormd tussen het tin en het onderliggende staal door de discontinuïteiten, voornamelijk in vochtige atmosfeer.
Verblikken is een extreem kosteneffectief proces, aangezien tin gemakkelijk beschikbaar is en het veel goedkoper is. Het biedt ook uitstekende soldeerbaarheid, evenals superieure bescherming tegen corrosie.
Verblikken kan een witgrijze kleur produceren die gewenst is wanneer een matte uiterlijk gewenst is. Het kan ook een glanzende, metalen uitstraling produceren wanneer iets meer glans gewenst is. Tin biedt een fatsoenlijke geleidbaarheid, wat verblikken nuttig maakt in de productie van diverse elektronische componenten. Tin wordt ook gebruikt voor voedselverpakking. Vanwege diverse voordelen is tin het metaal van keuze voor plateringstoepassingen in een breed scala aan industrieën zoals: (i) luchtvaart, (ii) voedselverpakking, (iii) elektronica, (iv) telecommunicatie, en (v) juwelierijfabrikage.
Vorming van tin-whiskers kan tijdens het verblikproces optreden en het eindresultaat negatief beïnvloeden. Tin heeft de sterke neiging om whiskers te vormen. Tin-whiskers zijn kleine, scherpe uitstulpingen die op het oppervlak van de zuiver verblikte platen kunnen vormen lang na afloop van het plateringsproces. Whiskers hebben een diameter van 1 mm tot 2 mm en kunnen een lengte van ongeveer 3 mm bereiken. Whiskers kunnen significante schade aan de afgeronde blikken veroorzaken. Omdat de whiskers elektrisch geleidend zijn, kunnen ze kortsluitingen in elektronische componenten veroorzaken. Hoewel het exacte mechanisme van whisker-groei nog niet in detail begrepen is, kunnen tin-whiskers alleen optreden in elektrogeplate zuiver tin-coatings. Als preventieve maatnaam moet lood aan het tin worden toegevoegd van minstens 2%, of de zuivere tin-plating moet boven het smeltpunt van tin worden verhit.
Verblikproces
Blik is eigenlijk een staalproduct, aangezien het essentieel lichtgewicht staalstrip is gecoate met tin aan beide oppervlakken. Daarom valt de productie van blik handig in twee hoofdfasen: (i) de productie van dun laagkoolstof staalstrip of -plaat met de vereiste afmetingen en mechanische eigenschappen, en (ii) het tin-coatingproces. Hier wordt alleen het tin-coatingproces beschreven. De dunne laagkoolstof staalstrip of -plaat waarop de tin-coating wordt aangebracht, heet 'black plate'.
Grote hoeveelheden relatief sterk blik worden nu geproduceerd door de techniek van dubbele reductie. Dunner nog sterkere blik kan worden geproduceerd door de dubbele reductiemethode, wat toelaat voor efficiënter materiaalgebruik bij blikkenproductie. Na een initiële koudwalsing en aneling, in plaats van temperwalsing, krijgt het staal een tweede koude reductie met smering, van ongeveer 10% tot 50%. Het werkverhardingseffect geeft het staal additionele sterkte, terwijl de strip voldoende duktiliteit behoudt om gevormd te worden tot blikdeksels en -lichamen. De einddikte kan zo laag zijn als 0,12 mm, het typische bereik is 0,14 mm tot 0,24 mm. Een twee- of drie-stand walswerk kan worden gebruikt voor dubbele reductie. In sommige fabrieken wordt een dubbeldoelwalswerk gebruikt dat dubbel-gereduceerd materiaal kan produceren en kan opereren als een conventionele temper (skin pass) walswerk. Dubbel-gereduceerd staal toont zeer gemarkeerde richtingseigenschappen en de korrelrichting moet altijd worden aangegeven en in rekening gebracht tijdens vormgevingsoperaties met de eind-blik.
Voordat de strip de verbliklijn binnenkomt, wordt deze normaal gekantgetrimd en geïnspecteerd op een rollenvoorbereidingslijn. Een stripdiktemeter kan ook geïnstalleerd worden zodat off-gauge of sub-standaard black plate kan worden uitgeknipt. Rollen van optimale gewicht worden geproduceerd door striplengtes samen te lassen.
Er zijn twee processen voor het verblikken van de black plates: (i) warm dip verblikproces en (ii) elektroplateringsproces.
Warm Dip Verblikproces
Het warm dip verblikproces is het proces van het dompelen van de staal black plate in een bad van zuiver gesmolten tin bij een temperatuur hoger dan 232°C. De geproduceerde coating bestaat uit een erg dun intermetallische laag die eerst vormt aan de interface van het basismateriaal en het tin (bijv. bij het dompelen van de black plate, wordt een ijzer/tin legering gevormd) gevolgd door een laag van zuiver tin.
De staalstrip die tin-gecoate moet worden, wordt eerst afgerold en vervolgens onderworpen aan een grondige reiniging en, optioneel, een beitscyclus. Daarna wordt het gehele oppervlak benat met een fluxmiddel geschikt voor de toepassing, meestal een standaard commercieel product. Deze flux of 'solderingsvloeistof' activeert het stripoppervlak ter voorbereiding van het verblikproces. Het zogenaamde fluxbad wordt gevolgd door het verwarmde tinbad. Doorgaans is dit een weerstandsverhit pot, maar voor hoge outputs kan ook een inductieverhit pot worden overwogen. Hier wordt het gesmolten tin bij de gespecificeerde temperatuur gehouden, en de hoeveelheid energie die door de gecoate strip wordt onttrokken, wordt vervangen. Gasverhittingssysteem kan ook worden gebruikt maar neigt tot nadeel door de installatiecomplexiteit.
Stripsnelheden bereiken tot 200 meter per minuut (m/min). Het tinbad heeft een temperatuur van ongeveer 250°C tot 290°C (het smeltpunt van tin is ongeveer 230°C). Gegeven de relatief lage warmteleiding van tin, moet de badtemperatuurbeheersing zorgvuldig worden aangepakt. Stroomafwaarts van het tinbad, dat voldoende groot moet zijn, is de kern van het systeem het ontwerp en procesintegratie van de wisch- en afblaaseenheid aangezien deze beslissend is voor de coatingdikte en uniformiteit over de breedte en lengte van de strip. Optioneel kan de luchtwiper gekoppeld worden aan een niet-destructieve inline coatingmeter. Dit vormt een gesloten regellus die uniforme productkwaliteit waarborgt. Van de luchtwiper gaat de net gecoate strip naar een niet-contacterende hoge-convectie koelzone en passeert vervolgens de coatingmeter voordat het weer opgerold wordt op de opwinder. Het speciale bedrijfsregime van de verbliklijn in stop-en-go-modus biedt een dramatische reductie in tin-gecoate afkeurmateriaal.
De voordelen van het warm dip verblikproces zijn: (i) geen afval van productieproces, (ii) geen gevaarlijke stoffen (zoals cyanogen, lood, etc.) worden gebruikt in het productieproces, (iii) plateringssnelheid is erg hoog (verschillende malen hoger dan elektrolytisch plateren), (iv) zowel dikke als dunne coating kan worden geproduceerd bij ongeveer dezelfde snelheid, (v) dikte van tin-laag wordt ingesteld door computer-gecontroleerde luchtmes-systeem, een contactloos proces dat bijzonder hoge oppervlakkwaliteiten waarborgt, (vi) tin-coating en basismetaal zijn sterk gebonden omdat intermetallische laag gevormd wordt tijdens het warm dip proces, (vii) risico op whisker-groei is erg klein omdat warm dip proces de kristalstructuur van tin uniform maakt en de innerlijke spanning minimaliseert wat het risico op whisker-groei minimaliseert. De voordelen van warm dip verblikken vergeleken met elektrogeplate tin-coating omvatten: (i) minder porieus dan elektroplateren, (ii) duktiler dan elektroplateren, (iii) vrijwel spanningsvrij, (iv) economischer dan elektroplateren, en (v) betere corrosiebestendigheid dan elektroplateren. Het nadeel van warm dip verblikken is dat de dikte van de coating die door warm dip verblikken wordt geleverd, niet zo goed gecontroleerd is vergeleken met die geleverd door elektroplateringsmethoden. Warm dip verblikken mag niet worden gebruikt wanneer strakke toleranties nodig zijn.
Verblikken door Elektroplatering
Bij elektroplatering wordt het te coateren item in een vat geplaatst dat een oplossing bevat van een of meer tin-zouten. Het item wordt aangesloten op een elektrisch circuit, wat de kathode (negatief) van het circuit vormt, terwijl een elektrode typisch van hetzelfde metaal dat geplate moet worden, de anode (positief) vormt. Wanneer een elektrische stroom door het circuit wordt geleid, worden metaalionen in de oplossing aangespoord naar het item. Voor het produceren van een gladde, glanzende oppervlakte, wordt het elektrogeplate blad vervolgens kort verhit boven het smeltpunt van tin.
Op dit moment wordt blik praktisch uitsluitend geproduceerd door de elektroplatering van tin op de staalbasis door een continu proces (Figuur 1). De belangrijkste reden voor elektro-verblikken van staalstrip die warm dip verblikproces vervangt, is omdat het een zeer hoge mate van diktecontrole geeft, inclusief differentiele diktes van coating aan de twee kanten van het staalblad. Het elektro-verblikproces geeft ook hogere outputs van blik met superieure kwaliteit en lagere productiekosten. Verder, met verbeteringen in de plateringstechnologie en staalbasischemie, zijn de diktes van staalbasis en tin-coating geleidelijk significant gereduceerd. Deze dagen is een typische coatingdikte in het bereik van 0,1 tot 1,5 micron afhankelijk van het eindgebruik.
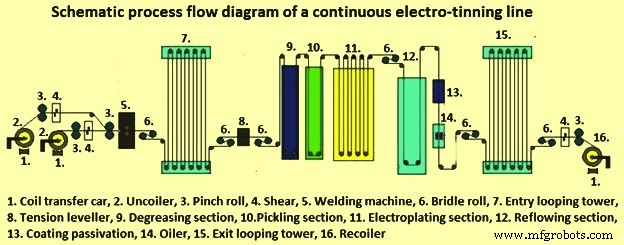
Figuur 1: Schematisch processtroomdiagram van een continue elektro-verbliklijn
Er zijn vier basiskeuzes van elektrolytische plateringsprocessen die kunnen worden gebruikt om tin te depositieren. Deze zijn: (i) alkalische stannaat, (ii) zuur sulfaat, (iii) zuur fluoboraat, en (iv) zuur sulfonate. Het stannaatproces is gebaseerd op natrium- of kaliumstannaat. Voor hoge-snelheid plateringstoepassingen wordt kaliumstannaat gebruikt omdat het een zeer hoge oplosbaarheid heeft vergeleken met het natriumzout. Voor het bereiken van stroomdichtheden tot 1600 ampere per vierkante meter (A/m²), wordt een formulering gebruikt die 210 gram per liter (g/L) kaliumstannaat en 22 g/L kaliumhydroxide bevat. De kaliumstannaatconcentratie kan verdubbeld worden om stroomdichtheid van 4000 A/m² te bereiken. Anode-efficiënties in het bereik van 75% tot 95% en kathode-efficiënties in het bereik van 80% tot 90% zijn typisch voor het alkalische proces.
Van alle tin-plateringsprocessen heeft het alkalische proces superieure werpvermogen. Het proces vereist geen gebruik van organische toevoegmiddelen, maar moet bij verhoogde temperaturen (70°C tot 90°C) opereren. Het belangrijkste aspect van alkalisch tin-plateren is de kritieke noodzaak voor correcte controle van de anode. Als de tin-anodes niet goed gecontroleerd worden tijdens het plateringsproces, resulteren ruwe, porieuze depositten. Een geel-groene film moet aanwezig zijn op de anode tijdens de plateringsoperatie om uitstekende platering te garanderen.
Plateringsoplossingen gebaseerd op tin(II)-sulfaat (7 g/L tot 50 g/L) en zwavelzuur (50 g/L tot 150 g/L) kunnen of een helder decoratief deposit of een matte afwerking depositieren, afhankelijk van het type korrelverfijner/verhelderingssysteem dat gebruikt wordt. Een half-helder matte tin-afwerking kan verkregen worden met gelatine en een organische verbinding, bêta-naftol. Een groot aantal organische verhelderders zijn commercieel beschikbaar om heldere, decoratieve, adhesieve depositten te produceren uit het tin(II)-sulfaat elektrolyt. Deze additieven zijn doorgaans gebaseerd op alifatische aldehyden en een aromatische amine. Verbeterde versies van het bovenstaande bestaan uit benettingsmiddelen zoals wateroplosbaar polyethyleenglycol en een wateroplosbare derivaat van ethyleen als primair verhelderingsmiddel. Het heldere bad heeft diverse voordelen ten opzichte van het matte proces, waaronder verbeterde corrosiebestendigheid, verminderde porositeit, weerstand tegen vingerafdrukken, verbeterde soldeerbaarheid en cosmetische uitstraling.
Het zuur sulfaat proces opereert tussen 20°C tot 30°C bij essentieel 100% anode- en kathode-efficiëntie. Het zuur bad heeft niet de zorgvuldige anode-monitoring van het alkalische stannaatbad nodig, maar vereist wel organische toevoegmiddelen. Echter, het werpvermogen van het zuur bad is normaal minder vergeleken met het alkalische stannaatproces.
Een ander zuur plateringsproces gebaseerd op tin-fluoboraat (75 g/L tot 115 g/L) en fluoborzuur (50 g/L tot 150 g/L) is ontworpen om zuiver matte tin-depositten te plateren. Een groot voordeel van dit proces ten opzichte van het tin-sulfaat is dat het bij veel hogere kathode-stroomdichtheden kan opereren, tot 10.000 A/m² (in geroerde plateringsoplossingen). Gelatine en bêta-naftol worden typisch gebruikt als korrelverfijners in dit proces, dat opereert in het temperatuurbereik van 20°C tot 30°C. Anode- en kathode-efficiënties zijn rond 100%.
Onlangs winnen tin-plateringsformuleringen gebaseerd op methaanzuure (15% tot 25% per volume) acceptatie omdat de oplossingen eenvoudige afvalbehandeling vereisen, geen fluoriden of boor bevatten, en minder corrosief zijn dan elektrolyten gebaseerd op fluoborzuur. De methaanzuur-electrolyten, vergelijkbaar met de fluoboraat-baden, kunnen hoge concentraties metaal in oplossing houden (tot 100 g/L tin) wat plateren bij hoge snelheden toestaat. Een groot nadeel van het methaanzuurproces is de hoge chemische aanmaakkosten.
Alle bovenstaande zuur tin-platerings-elektrolyten depositieren tin uit de tweewaardige toestand (+2) vergeleken met de +4 toestand voor de alkalische stannaatoplossingen. De zuur processen depositieren dus tin twee keer zo snel als het stannaatproces en opereren bij essentieel 100% kathode-efficiëntie. De zuur tin-processen zijn gemakkelijker te controleren en te onderhouden dan de stannaatoplossing. Ze hebben het additionele voordeel van opereren bij kamertemperatuur.
Overwegend de processtroom in de continue elektro-verbliklijn (Figuur 1), worden black plate rollen op de verbliklijn gevoerd, geladen op de afroller. Twee afrollers zijn nodig voor continue operatie. Het staarteinde van de verwerkte rol wordt gelast aan het kopereinde van de volgende te verwerken rol, wat de twee rollen stationair maakt tijdens lassen. Om afsluiting tijdens lassen te vermijden, zijn lijnen uitgerust met lus-torens of accumulators die variërende hoeveelheden afgerolde black plate kunnen houden (vaak tot 600 meter). Moderne elektro-verbliklijnen incorporeren kanttrimmers na de accumulator om de strip op de juiste breedte te knippen. Ook incorporeren veel lijnen nu spanning- of rek-nivelleerders, die gecontroleerde spanning over de strip toepassen om vervormingen te verwijderen.
In de continue elektro-verbliklijnen is de reinigingstijd erg kort (rond 1 tot 2 seconden). Daarom is er behoefte aan effectieve reiniging van de black plate strip. Deze behoefte wordt vervuld met het gebruik van elektrolyse om chemische oplossing van walsoliere- restanten en andere organische verontreinigingen te ondersteunen. Zware stroom die tijdens de elektrolyse wordt geleid, produceert gassen aan het stripoppervlak. Dit resulteert in het oplichten van vuil en restanten van de strip. Het reinigingsmiddel is doorgaans een 1% tot 5% oplossing in water van een mengsel van fosfaten, benettingsmiddelen en emulgatoren in een natriumhydroxide/carbonaat basis. Temperatuur is doorgaans in het bereik van 80°C tot 90°C met stroomdichtheid van 1000 A/m² is normaal voldoende.
Na reiniging wordt de strip grondig gewassen, ideaal in heet water (70°C) met behulp van hoge-druk sproeiers. Beitsen verwijdert oxide- en roestlagen en laat het oppervlak geëtst achter voor betere depositie van tin. Tijdens het proces wordt de strip meestal eerst anodisch dan kathodisch gemaakt met stroomdichtheden variërend tussen 500 A/m² en 3000 A/m².
Verschillende typen elektrolyten kunnen in de verbliksectie worden gebruikt. De plateringscellen bestaan uit een reeks verticale tanks door welke de strip in slangvorm passeert. Het aantal plateringstankpassages in gebruik, de anodelengte, en de breedte van de strip bepalen het effectieve plateringsoppervlak. Dit, samen met de beschikbare plateringsstroom, bepaalt de maximumlijnsnelheid voor een bepaalde coatinggewicht. Hedendaagse verbliklijnen bereiken snelheden van 600 m/min of meer met typische stripbreedtes tussen 1000 mm en 1250 mm. De staalstrip wordt door de tanks geleid door zakrollen aan de bodem van de tanks en geleiderrollen met rubber beklede drukrollen aan de top. Deze verzamelen elektrolyt van de strip en retourneren het naar de plateringscel. De geleiderrollen moeten goede elektrische geleidbaarheid en lage contactweerstand tussen de rol en de natte strip hebben. Deze rollen zijn doorgaans gemaakt van staal gecoate met koper en dan chroom.
Elke plateringstank heeft vier anode-busbars en vier anodenbanken, één voor elk gezicht van de neer- en opwaartse doorpassingen van de strip. Traditioneel zijn anoden gemaakt van 99,9% zuiver tin en zijn 76 mm breed, 50 mm dik en ongeveer 1,8 m lang. De anode wordt in het proces verbruikt en wordt vervangen wanneer de dikte met ongeveer 70% is gereduceerd. Een versleten anode wordt van het ene einde van de bank verwijderd en een nieuwe aan het andere ingevoegd, de anderen worden verschoven om ruimte te maken. In recente jaren zijn inerte anoden gemaakt van titanium gecoate met platina of iridiumoxide populairder geworden. Nippon Steel was de eerste om inerte anoden in elektro-verbliklijn te gebruiken. In dit geval worden tin(II)-ionen off-line geproduceerd in een generatiefabriek waarin hoge-druk zuurstof door de elektrolytoplossing met zuivere tin-kralen wordt gebubbeld, het tin oplost en vers elektrolyt maakt.
Inerte anoden zijn parallel aan de staalstrip in een vaste positie gepositioneerd. Er is geen noodzaak voor frequente vernieuwing van deze anoden. Dit resulteert in minimale variaties in de tin-coatingdikte over de stripbreedte. Instelbare kantmaskers zorgen voor correcte anodobreedte om tin-opbouw aan de randen van de strip te vermijden. Aangezien er geen noodzaak is om tin-anoden te gieten en te vervangen, vermindert het gebruik van inerte anoden ook de benodigde arbeidskracht.
Een alternatief systeem van parallelle tin-anoden is ook gebruikt. In dit systeem zijn de anodebruggen uitgelijnd parallel aan de strip en geladen met conventionele tin-anoden. De anodenbank wordt dicht bij de strip geplaatst wat de initiële spanningen vermindert. Naarmate de anoden langzaam oplossen, wordt de spanning verhoogd om een gegeven stroom te handhaven. Wanneer de anoden tot een gespecificeerde dikte zijn gereduceerd, wordt de hele bank vervangen. Dit systeem claimt vergelijkbare controle over tindikte als met inerte anoden.
Aan het einde van de plateringssectie is er een drag-out controle sectie die essentieel residueel elektrolyt van de strip verwijdert voor herwinning. Tin wordt gedeponeerd als een witachtige coating met een lichte metalen glans. Waar nodig wordt dit vloeigemaakt door inductie- of weerstandsverhitting (of een combinatie) om een heldere spiegel-achtige afwerking te produceren. Bij weerstandsverhitting wordt een hoge wisselstroom door de strip geleid via geleiderrollen. Bij inductieve verhitting passeert de strip door een reeks intern gekoelde koperen spoelen door welke een hoge-frequente stroom wordt geleid. De geïnduceerde wervelstroom en hysteresieverliezen verwarmen de strip en smelten de tin-coating. Dit vloeismeltproces verbetert de corrosiebestendigheid van het product door vorming van een inerte tin-ijzer legeringslaag.
Vóór vloeismelten wordt het plaat gefluxt door behandeling met gedund elektrolyt of eigen chemische middelen om oppervlaktedefecten op het plaat te voorkomen. Vloeigesmolten tin-plaat heeft een dunne tin-oxidefilm op het oppervlak, die ongebehandeld kan groeien tijdens opslag. Om de aanloophardheid en lakbaarheid te verbeteren, wordt een chemische of elektrochemische passivatie op de strip toegepast. De meest voorkomende vorm van passivatie betreft kathodische behandeling bij temperaturen tussen 50°C en 85°C in dichromaat- of chroomzuuroplossing bevattende 20 g/L dichromaat (andere behandelingen die nu zelden gebruikt worden zijn het gebruik van fosfaten of carbonaten). Deze behandeling deposeert een complexe laag van chroom en zijn gehydrateerde oxiden, die de groei van tin-oxiden remt, vergelen voorkomt, verfadhesie verbetert en vlekken door zwavelverbindingen minimaliseert. Vóór oliën moet het blik grondig gedroogd worden. Oliën met dioctylsebacate of acetyltributylcitraat wordt uitgevoerd in een elektrostatisch spuitproces.
Kwaliteitsinspectie is door in-line inspectie vóór herrolen en betreft controle van stripdikte, detectie van naaldgaten en tindikte.
Er is nog een elektro-verblikproces dat horizontale in plaats van verticale plateringstanks heeft. Deze configuratie samen met de hoge stroomdichtheden die gebruikt worden (6500 A/m²), stelt lijnen in staat om snel te draaien, met snelheden boven 600 m/min als gemeen. De plateringstanks zijn op twee verdiepingen met elk niveau tot 18 plateringstanks (1,8 m lang bij 300 mm diep) met banken van kleine anoden ondersteund op geleidende koolstof rusten, over welke de strip passeert. De anoden strekken zich ongeveer 130 mm uit buiten de striprand en de rusten zijn onder een hoek over de tankbreedte geneigd wat constante afstanden tussen strip en anodeoppervlakken waarborgt voor anoden van progressief afnemende dikte. Bij de ingang en uitgang van elk plateringsniveau en tussen aangrenzende individuele plateringscellen passeert de strip tussen een paar rollen, de bovenste geleidende rol wordt de kathoderol genoemd. Tin wordt geplateerd op de onderzijde in de eerste verdieping. Het staal wordt dan 180 graden gedraaid en gaat de tweede verdieping binnen waar de andere kant geplateerd wordt.
De pH van dit systeem (rond 3) is hoog voor een zuur systeem, maar geen vrij zuur wordt aan het bad toegevoegd. Het bad bevat tinchloride (rond 35 g/L als Sn²⁺), natrium- en kaliumfluoriden, natriumchloride en kaliumwaterstoffluoride samen met organische additieven zoals poly-alkyleenoxiden of naftalensulfonzuur. Het elektrolyt circuleert continu in het systeem, overlopen de eindes van de tanks en wordt gerecirculeerd. In de lagere verdieping wordt het elektrolyt op de top van de strip gespoten om het te benatten. Na platering passeert de strip door spoeltanks, wringer-rollen en een heetlucht-droger allemaal gelegen in een derde bovenste verdieping. In dit proces is vloeismelten meestal door inductieve verhitting. Het elektrolyt bevat tin-fluoroboraat (30 g/L als Sn²⁺), fluoroborzuur en boorzuur om hydrolyse van de fluoroboraat-ionenen te voorkomen. Ook worden eigen additieven gebruikt. Er wordt beweerd dat deze lijnen over een breder stroomdichtheidsbereik kunnen opereren wat meer lijnflexibiliteit toelaat. Hoewel de eerste gebouwde lijnen horizontaal waren, zijn latere lijnen verticaal, met tot 16 plateringstanks en draaiend op lijnsnelheden van 640 m/min of hoger.
In de productie van blik is de fabricatie van de staalbasis en de toepassing van de tin-coating onafhankelijk van elkaar, zodat theoretisch elke tin-coating, of combinatie van coatings, op elke staalbasis toegepast kan worden. Dus het bereik van materialen geclassificeerd als blik kan in duizenden lopen, inderdaad is blik beschikbaar in meer kwaliteiten dan praktisch elk ander lichtgewicht plaatmetaalproduct. In de praktijk is het bereik van staalbasisdikte van 0,13 mm tot 0,60 mm en de tin-coating van 0,5 g/m² tot 15,2 g/m² tin per oppervlak. Er zijn internationale en nationale standaarden die de bereiken en toleranties voor de diverse kenmerken specificeren, en methoden om ze te verifiëren.
Productieproces
- TMT-wapeningsstaven – Aangebrande en aangedund voor ultieme sterkte en duurzaamheid
- Belangrijkste factoren die het sinterproces bij ijzerertsproductie bepalen
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- Productie van Tinplaat en Tin-vrij Staal: Hoogwaardige Gecoate Staalbladen
- IJzererts Pellets: Productieproces & Sleuteltechnologieën
- Staaldraad & staaf trekken: Precisie metaalbewerkingsproces uitgelegd
- Precisie Afvlak Diensten: Expert Proces & Kwaliteit
- CNC-freesmachines & methoden: precisie & automatisering
- Warm vs. koud walsen: metalen vormgevingsprocessen begrepen
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Productieprocessen begrijpen: definities, typen en kerncomponenten