



Premium Fusie-gebonde Epoxycoating voor Staal – Ultieme Corrosiebescherming
Fusie-gebonde Epoxycoating van Staal
Fusie-gebonde epoxy (FBE) coating van staalmaterialen is een primerloze, eendelige, warmte-uitgehardde, thermohardende poederecoating die is ontworpen om maximale corrosiebescherming te bieden aan het substrataal. Het is een coating met zeer snelle uitharding, bestaande uit thermohardend beschermend poeder dat warmte gebruikt om het coatingmateriaal te smelten en te laten haften op het staalsubstraat. De coating is gebaseerd op speciaal geselecteerde epoxyharsen en hardeners. De epoxy is geformuleerd om te voldoen aan de specificaties met betrekking tot de bescherming van staal als anticorrosiecoating. Warmte-uitgehardde FBE-coatings bestaan voor 100% uit vaste stoffen die bestaan uit thermohardende materialen, die een sterke binding met het metaaloppervlak bereiken als gevolg van een warmte-gegenereerde chemische reactie. FBE-coatings kunnen worden aangebracht via vloeibed, flocking (luchtspuit) of elektrostatisch spuiten.
Toepassingen
FBE-coating wordt breed toegepast voor de coating van staalbuizen, buisaccessoires, pompen en kleppen die gebruikt worden voor de transport van olie, gas, slib en water. Typische FBE-gecoate producten zijn weergegeven in Figuur 1. De FBE-coating wordt sinds de jaren 1960 gebruikt voor ondergrondse pipelines en heeft een bewezen trackrecord voor ondergrondse toepassingen. Het wordt ook gebruikt voor de coating van staalwapeningstaafjes die in bruggen, wegen en gebouwen worden gebruikt om corrosie te voorkomen wanneer deze in beton worden gegoten.
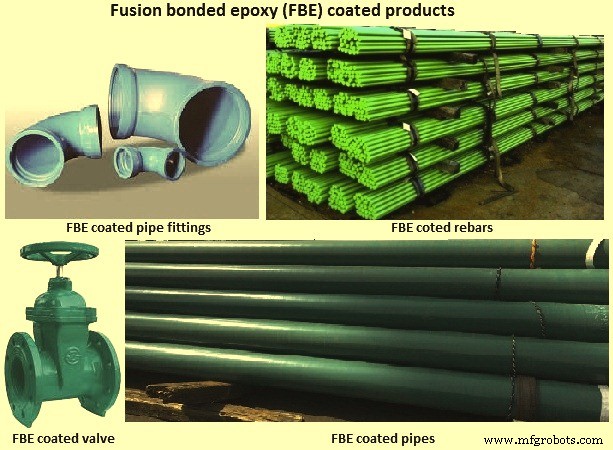
Figuur 1: FBE gecoate producten
Kenmerken en Voordelen
Kenmerken en voordelen van FBE-coatings omvatten: (i) corrosiebescherming in harde omgevingen, (ii) productieve toepassing door snelle uitharding, (iii) geen doorzakken, geen koude vloeistof en geen verzoording tijdens opslag, wat langdurige opslag mogelijk maakt, (iv) licht gewicht, (v) goede chemische bestendigheid, (vi) milieu-vriendelijk omdat er geen vluchtige organische verbindingen (VOC's) aanwezig zijn, (vii) weerstand tegen kathodische ontbinding, (viii) hoge adhesie en zwaarte, en (ix) eenvoudig te repareren.
FBE Coating Systeem
Het FBE-coatingssysteem is een warmte-geactiveerd, chemisch uitgehardde coatingssysteem dat wordt aangebracht op voorverhit staalmateriaal. De typische formulering voor FBE-coatings bestaat uit de epoxyhars, hardener, katalysator, versneller, versterkend pigment en controle middelen die vloeibaarheid en stabiliteit regelen. In FBE-coating is de harscategorie een 'epoxy' type hars. Doorlaatbaarheid, hardheid, kleur, dikte, slagvastheid en andere eigenschappen worden gecontroleerd door deze componenten. De standaard coatingdikte van FBE-coaties ligt tussen 250 en 500 micrometer, wat kan variëren afhankelijk van de dienstomstandigheden. Het gesmolten poeder wordt binnen enkele seconden na toepassing een vaste coating. FBE-coatings worden normaal gebruikt in combinatie met kathodische bescherming. In de meeste gevallen worden ontbonde gebieden onder de FBE-coating beschermd door kathodische bescherming.
FBE Coating Materialen
FBE-coatings zijn thermohardende polymercoatings. De naam 'fusie-gebonde epoxy' is afgeleid van de hars-kruislinking en de toepassingsmethode, die verschilt van een conventionele verf. De hars- en hardercomponenten in het droge poeder FBE-voorraad blijven ongereageerd bij normale opslagomstandigheden. Bij typische coatingtoepassingstemperaturen, meestal tussen 180°C en 250°C, smelten de inhoud van het poeder en transformeren ze naar een vloeibare vorm. De vloeibare FBE-film benat en vloeit op het staaloppervlak waarop het wordt aangebracht, en wordt snel een vaste coating door chemische kruislinking, ondersteund door warmte. Dit proces heet fusie-binding. De chemische kruislinkingsreactie die hier plaatsvindt is irreversibel. Eenmaal uitgehard, kan de coating niet meer teruggebracht worden naar zijn oorspronkelijke vorm. Verdere verhitting smelt de coating ook niet, vandaar de term thermohardende coating.
Nieuwe technologieën worden continu ontwikkeld om de eigenschappen van FBE-coatings te optimaliseren en de bruikbaarheid van de coating te verbeteren. De stoichiometrische verhouding moet worden gecontroleerd door het evenwicht tussen de harderingsgroep en de epoxygroep. Als voorbeeld: het verhogen van het harderingsmiddel kan de kruislinkingsdichtheid verlagen en de flexibiliteit verhogen, terwijl de chemische weerstand afneemt.
Slagvastheid of hardheid is een functie van de kruislinkingsdichtheid. Hogere dichtheden kunnen worden bereikt met laagmoleculaire harderingsmiddelen die nauw gekruisgelinkte structuren vertonen. Het toevoegen van niet-reactieve verdunners kan deze structuur verstoren, wat het eindproduct meer flexibiliteit geeft maar minder zwaarte.
Mechanische adhesie is de grepkracht die ontstaat door de ruwheid van het staalsubstraat (pieken en dalen). Het veranderen van een ronde naar een hoekige profielvorm en het vergroten van de diepte van de dalen kan dit type adhesie verbeteren. Polaire adhesie is de waterstofbinding die ontstaat tussen het staalsubstraat en de epoxycoating.
Chemische bindingen ontstaan door elektrondeeling door groepen op het staalsubstraat en de epoxyhars. Deze bindingen zijn verreweg de sterkste en dragen het meest bij aan adhesie. Groepen zoals stikstof en zuurstof kunnen binden met ijzer en silice.
FBE Coating en Corrosie
FBE-coatings verminderen de corrosie van een staalsubstraat dat blootgesteld is aan een elektrolyt op twee manieren: (i) ze fungeren als een fysieke barrièrelaag om de toetreding van schadelijke soorten te controleren, en (ii) ze kunnen dienen als een reservoir voor corrosie-inhibitoren om het staaloppervlak te helpen weerstand te bieden aan aanval door agressieve soorten zoals chloride-anionen.
FBE-coating biedt een fysieke barrière en voorkomt zo contact van het staalsubstraat met vocht, zuurstof en chloride-ionen. Bovendien, als een diëlektrische coating, weerstaat FBE-coating de stroom van elektronen en ionen tussen het metaal en de elektrolyt, waardoor de ladingsoverdracht tussen anode en kathode wordt gehinderd.
Corrosiebeheersing van de FBE-coating is een functie van de vermogen van de coating om een barrière te bieden tegen water, zuurstof, chloride en andere agressieve elementen, die permeatie door de coatingfilm naar het staalsubstraat voorkomt. Er zijn kritieke eigenschappen vereist voor corrosiebescherming in FBE-coatings, waaronder adhesie en benettingsvermogen aan het gecoate staal. Vermindering van de adhesiesterkte verhoogst de snelheid van het delaminatieproces. Een studie naar delaminatie van FBE-coatings in een gesimuleerde poriënoplossing heeft het volgende delaminatiemechanisme voorgesteld:
- Vertragingstijd voor het starten van waarnembare delaminatie kan een functie zijn van waterpenetratie door de FBE-coating naar de interfaciale of interfasiale coating/substraat regio.
- Delaminatie van FBE-coating van staalsubstraat wordt voornamelijk veroorzaakt door hydroxyl-ionen.
- Snelheid van FBE-delaminatie wordt gecontroleerd door transportprocessen vanaf een poort in de coating en langs het gedelamineerde coating/substraat interface naar de ontbindingsfront.
- De lokalisatie van coatingadhesiefout is in de interfaciale of interfasiale coating/substraat regio.
- De snelheid van FBE-delaminatie in nabij-passieve omstandigheden wordt gecontroleerd door hydroxyl-ionmigratie van de bulk externe oplossing naar de coating/substraat ontbindingsfront.
- De snelheid van FBE-delaminatie in de toestand van onderfilm-corrosie wordt gecontroleerd door gehydrateerde kationbeweging naar de kathodeplaats.
Proces van Toepassing van FBE Coatings
De belangrijke stappen die moeten worden gecontroleerd tijdens het proces van FBE-coatings (Figuur 2) omvatten: (i) oppervlaktevoorbereiding en schoonmaak, (ii) straalreiniging, (iii) reinigingsprocedure, (iv) eindreiniging en inspectie, (v) oppervlakteconditieering, (vi) voorverhitting, (vii) FBE-coatingtoepassing, (viii) nabehandeling, (ix) eindinspectie en kwaliteitscontrole, (x) reparatieprocedures, (xi) afhandeling van FBE-gecoate product. De totale verstreken tijd tussen de oppervlaktevoorbereidingsactiviteiten bestaande uit stappen (i) tot (v) moet zo kort mogelijk gehouden worden om de vorming van oxiden op het oppervlak te voorkomen. Oxidatie van het staal voor coating in welke vorm dan ook is niet acceptabel. Visuele vorming van dergelijke oxiden leidt tot herhaling van de oppervlaktevoorbereidingsactiviteiten voor het staal voor coating.
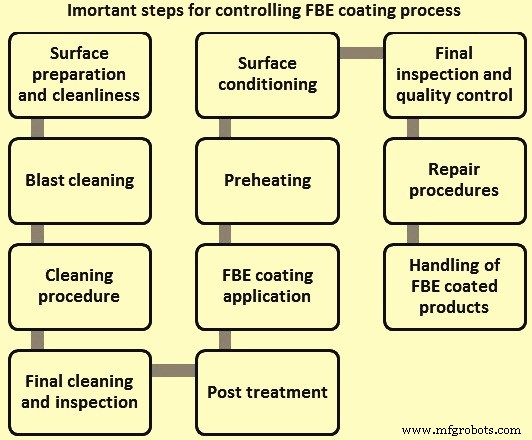
Figuur 2: Belangrijke stappen voor het controleren van het FBE-coatingproces
Oppervlaktevoorbereiding en Schoonmaak
Goede aandacht voor de reiniging en voorbereiding van het staalsubstraatoppervlak voor het straalreinigen heeft een aanzienlijke invloed op de eventuele kwaliteit van de afgeronde FBE-coating. De basiselementen van vooraf reiniging zijn: (i) verwijdering van oppervlakteverontreinigingen, (ii) losmaken van walschaal (op nieuw gewalst staal), en (iii) verwijdering van vorst en vocht.
Staal dat met FBE gecoate moet worden, kan verontreinigd zijn met zouten, vet, olie en andere schadelijke materialen. Deze zichtbare en niet-zichtbare oppervlakteverontreinigingen van het staalmateriaal kunnen plaatsvinden tijdens transport, afhandeling en opslag. Het is belangrijk dat al deze verontreinigingen worden verwijderd vóór de eerste straalreinigingsstap. Het niet verwijderen van verontreinigingen kan leiden tot verontreiniging van het straalmiddel, wat slechte prestaties van de vervolgens aangebrachte FBE-coating veroorzaakt. Diep ingebede zouten en bepaalde organische verontreinigingen, indien niet volledig verwijderd, veroorzaken adhesiefouten en filmvormingsproblemen. Deze materialen moeten daarom worden verwijderd door oplosmiddelreiniging, detergentwassen of stoomreiniging. Geen residu dat adhesie kan beïnvloeden mag op het staaloppervlak blijven. Het is wenselijk om het staalmateriaal voor te verwarmen vóór straalreiniging tot een temperatuur van minstens 5 graden boven het dauwpunt of hoger.
Straalreiniging
Het doel van straalreiniging is een schoon oppervlak te verkrijgen met een hoekig oppervlakteprofiel met een gemiddelde profieldiepte tussen 50 en 100 micrometer. Het oppervlak moet worden gereinigd tot een minimum van 'near white metal' finish. Dit kan het effectiefst worden bereikt met centrifuge straalapparatuur die staalkorrel als straalmiddel gebruikt. Straalresten moeten worden verwijderd met gecomprimeerde lucht of andere geschikte middelen. Het werkende straalmengsel moet schoon worden gehouden van verontreinigingen. Staalkorrel moet een hardheid hebben van 50 tot 60 Rockwell C. De deeltjeshardheid en grootteverdeling van de gebruikte staalkorrel moet continu worden gecontroleerd door zeven om het oppervlakteprofiel na reiniging te waarborgen. Voor een consistent oppervlakfinish moet een gestabiliseerd werkmengsel worden gehandhaafd door frequente kleine toevoegingen van nieuw straalmiddel gelijkmatig aan de verbruik; infrequente grote toevoegingen moeten worden vermeden.
Reinigingsprocedure
Als er twee straalkamers beschikbaar zijn, kan kogel in de eerste kamer voor voorreiniging en korrel in de tweede kamer worden gebruikt. Het is niet wenselijk om kogel en korrel in dezelfde kamer te mengen. Waar een enkele straaleenheid in werking is, is het wenselijk om alleen staalkorrel te gebruiken.
De eerste reinigingsstap is om de basis schoonmaak te vestigen. Het onthult ook materiaaldefecten zoals splijters, graten, laminaties, schurften en kerven. Schijfslipen of andere geschikte methoden moeten worden gebruikt om deze defecten te corrigeren. Als er ernstige defecten bestaan, moet het staalmateriaal in dit stadium worden afgekeurd.
De volgende stap is een tweede straalreinigingsproces met staalkorrel als medium, met een hardheid van 50 tot 60 Rockwell C. Het hoofddoel van deze stap is om de uiteindelijke gewenste schoonmaak en het gewenste ankerprofiel te bereiken. Vaak is alleen een lichte straalbehandeling nodig voor optimale prestaties, als de eerste stap efficiënt is uitgevoerd. Ongeacht het type operatie is het belangrijk dat de centrifuge wielen voldoende vermogen hebben en correct gepositioneerd zijn om hoge kwaliteit en efficiënte reiniging te bereiken. Straalresten moeten worden verwijderd met gecomprimeerde lucht of andere geschikte middelen. Een goedkwaliteit straalmiddel moet worden gebruikt en regelmatig aangevuld om een gebalanceerd werkmengsel te garanderen.
Eindreiniging en Inspectie
Na straalreiniging en voor coating moet het te coateren oppervlak zorgvuldig worden geïnspecteerd op metaaldefecten die de coatingtoepassing kunnen beïnvloeden, zoals schurften, splijters, kerven of laminaties. Al het straalstof moet worden verwijderd, meestal door vacuüm of luchtmes, en het schoonmaakniveau wordt periodiek gecontroleerd door een helder plakband op het staaloppervlak te drukken en de onderkant te onderzoeken op vuildeeltjes. Het is zeer belangrijk dat het vereiste ankerprofiel wordt bereikt. Het profiel moet hoekig zijn maar geen 'undercuts' hebben die kunnen voortkomen uit overstraalen, verkeerd straalmiddel of onjuiste positionering van de centrifuge wielen. Alle FBE-coatingoperaties vereisen een 'near white metal' straalkwaliteit. In de meeste gevallen kan een ervaren operator de vereiste standaard visueel herkennen met visuele standaarden.
Oppervlakteconditieering
Soms is het vereist om een chemische voorbehandeling op het staaloppervlak toe te passen. Dit is nodig door de aanwezigheid van oplosbare zouten die op het staaloppervlak achterblijven. Chemische voorbehandeling heeft een secundair voordeel van het afwassen van stofresten. Een zwakke fosforzuuroplossing in water blijkt goed te presteren. Het is van cruciaal belang voor het succes van deze voorbehandeling dat overgebleven zuur wordt verwijderd door grondige waterinspoeling onmiddellijk na de behandeling. Het spoelwater moet van reverse osmose (RO) kwaliteit of gedemineraliseerd water zijn.
Zuurstwassen is verplicht als het staal blootgesteld is aan corrosieaanval in de aanwezigheid van chloride- of sulfaat-ionen vóór verwerking in het coatingbedrijf. Een veelvoorkomende oorzaak is zoutwaterexpositie tijdens opslag van het staal in kustgebieden of in een atmosfeer met SO2 of industriële CO2, of door zeetransport van het staal van de staalfabriek naar het coatingbedrijf. Onder deze omstandigheden vormen ferro-zouten en blijven ze op het staaloppervlak, vooral in putjes, zelfs na normale straalreiniging.
Een goede test om de aanwezigheid van ferro-zouten vast te stellen is door gebruik te maken van kaliumferricyanide- of fenantrolinetesten. Elk staal dat ferro-zouten vertoont, moet passend worden behandeld. Goede oppervlaktebehandeling zorgt ervoor dat het staaloppervlak vrij is van schadelijke verontreinigingen voortvloeiend uit transport of coatingbedrijfsoperaties. Additionele coatingprestatieverbetering kan worden bereikt door het behandelen van schone staaloppervlakken met een chroomzuuroplossing vóór de eindvoorverhitting. Een chroomzuuroplossing in water wordt aangebracht door de oplossing uniform over het staaloppervlak te spreiden. De spreiding wordt gedaan met een rubber 'squeegee' of kwast. Als het proces goed gecontroleerd is, is er geen afloopmateriaal. Het is belangrijk dat afvalmateriaal wordt verzameld voor passende afvoer zoals vereist door lokale regelgeving.
Voorverhitting
Correct verwarmen van het staal is een van de belangrijkste stappen in de succesvolle toepassing van FBE-coatings. Het staal moet de juiste toepassingstemperatuur bereiken zoals aanbevolen door de FBE-coatingmateriaalleverancier voor optimale prestaties van de FBE-coating. De voorverhittingstemperatuur kan variëren volgens de materiaalkwaliteit. Op geen moment mag de metaaltemperatuur 275°C overschrijden, aangezien dit metallurgische of oppervlaktedefecten kan veroorzaken. Een sterke verblauwing of verdonkering van het staaloppervlak is een indicatie van oververhitting. Met de introductie van hoogwaardige stalen zijn er verdere beperkingen op de maximale verwarmingstemperatuur.
Acceptabele warmtebronnen zijn: (i) gas-geradiëerde warmte, (ii) gas-directe vlam, en (iii) elektrische inductie. Het is belangrijk dat gasverwarmingssystemen goed afgesteld zijn zodat producten van onvolledige verbranding van brandstof niet op het staaloppervlak worden gedeponeerd. De ovenatmosfeer moet zodanig zijn dat het schone staaloppervlak niet verontreinigd raakt. Bij inductieve verhitting is het belangrijk dat de juiste frequentie wordt gebruikt om diepe verhitting te garanderen. Intensieve houdverhitting moet worden vermeden. Meerdere inductiespulen zijn normaal nodig voor stabiele verhitting, vooral bij dikke staalmaterialen.
Uniforme temperatuur van het staal op de gespecificeerde niveaus moet worden gehandhaafd voor de beste resultaten. De temperatuur moet worden gecontroleerd aan de ingang van de coatingkamer. Temperatuurstokjes (Tempilstiks) worden het meest gebruikt en kunnen zeer effectief zijn wanneer gebruikt door ervaren operators. Infrarood-pyrometer is een voldoende controleinstrument, maar vereist regelmatige kalibratie voor nauwkeurigheid.
FBE Coating Toepassing
Toepassing van FBE-coatingpoeder wordt het beste bereikt door elektrostatisch spuiten met spuitpistolen. Het is belangrijk dat een vloeibaar poedertoevoersysteem en een geschikt herwinningssysteem wordt gebruikt. Het aantal spuitpistolen in gebruik kan variëren afhankelijk van de vereiste filmdikte en de afmetingen van het staalmateriaal. Wanneer de pistolen correct ingesteld zijn, is er normaliter relatief weinig overspray in de poederkamer. De belangrijke punten die overwogen moeten worden zijn: (i) staalmateriaal moet goed geaard zijn tijdens zijn hele doorloop door de coatingkamer, (ii) de juiste lading op het gespoten poeder moet worden gehandhaafd (over het algemeen in het bereik van 50 kV tot 100 kV), en (iii) de spuitpistolen moeten correct in de coatingkamer gepositioneerd zijn om een uniforme poederdepositie te geven.
De spuitpistolen moeten op een dergelijke afstand van het staaloppervlak staan om optimaal gebruik te maken van de elektrostatische eigenschappen en minimale overspray te geven. Deze afstand is waarschijnlijk 125 mm tot 250 mm van het staaloppervlak en is, tot op zekere hoogte, afhankelijk van de druk nodig om poeder uniform door de leiding te transporteren. Als uitgangspunt worden de spuitpistolen op een afstand van 200 mm van het staalmateriaal gepositioneerd. Vervolgens wordt afgestemd volgens filmdikte-eisen, grootte van het staalmateriaal en lijnsnelheid.
Poedertoevoerleiding moet een geschikte diameter hebben (over het algemeen 12 mm of groter) en de lengte zo kort als praktisch mogelijk met minimale beperkingen tussen de spuitpistolen en het vloeibed. Het zwaartekrachtsinvloed op poederstroom door de leiding moet worden vermeden door zorgvuldige routing van de toevoerleiding. Onjuiste instellingen kunnen ook leiden tot het ernstigere probleem van verstoppingen van de spuitpistool. Dit kan ook worden veroorzaakt door de spuitpistolen te dicht bij het warme oppervlak, of gedeeltelijk uitgehardde overspray die de diffusers binnenkomt. Goed ontwerp en selectie van diffusers kunnen de problemen minimaliseren.
De beste positionering van de spuitpistolen is aan de kant van het roterende staalmateriaal met het staaloppervlak dat in een opwaartse richting beweegt. Dit minimaliseert nadelige effecten van stralingswarmte en pistoolverstoppingen. De depositietempo moet worden aangepast om een stabiele opbouw van de vereiste film te geven en niet het staalmateriaal te overstromen. Een test moet worden gedaan om de benodigde poederlevering voor een gegeven materiaalformaat en snelheid te meten. Deze informatie kan worden gebruikt om de depositie-efficiëntie en effectiviteit van de apparatuurinstellingen te bepalen.
Het is belangrijk dat de lucht die in de coatingkamer en ondersteunende systemen wordt gebruikt, droog en schoon is. Vocht kan zowel depositieproblemen als coatingtekortkomingen zoals porositeit en naaldgaten veroorzaken. Ernstige problemen kunnen voortkomen uit lucht verontreinigd met olie. Naast het veroorzaken van coatingdefecten is olieverontreiniging een belangrijke oorzaak van impactfusie, wat systeemverstoppingen en onregelmatige spuitpatronen kan veroorzaken. Overmatige porositeit kan ook worden veroorzaakt door een hoge poederdepositietempo. Overmatige elektrostatische lading moet ook worden vermeden omdat dit terugionisatie en mogelijke filmdefecten kan veroorzaken. Slechte positionering kan resulteren in spiraalpatronen of strepen op het oppervlak.
Een 60-maas of 80-maas zeef is wenselijk in herwinningssystemen voor de eliminatie van overgrote deeltjes. Voor zeven van nieuw poeder is een 50-maas of 60-maas zeef gewenster. Magnetische scheiders moeten in het poedertoevoersysteem worden gebruikt om metallische verontreinigingen te verwijderen. De coatingkamer moet uitgerust zijn met passende brand- en explosiedetectiesystemen.
Nabehandeling
Voor het bereiken van optimale mechanische en beschermende eigenschappen moet afkoeling plaatsvinden nadat de coating volledig uitgehard is. De minimumtijdeis is afhankelijk van de voorverhittingstemperatuur en de materiaalafmetingen. Benatting van de transportwielen om 'tracking' te minimaliseren, moet worden gedaan.
Eindinspectie en Kwaliteitscontrole
Uitgebreide inspectie en coördinatie met de andere toepassingsstappen zijn noodzakelijk voor een kwalitatieve coating. Inspectie moet worden beschouwd als onderdeel van de procescontrole-operatie en niet alleen als een beslissingspunt voor het goedkeuren of afkeuren van coatings. Als elke verwerkingsstap correct wordt uitgevoerd, is een hoge kwaliteitscoating gewaarborgd. Regelmatige kwaliteitscontroletests die tijdens de toepassing moeten worden uitgevoerd omvatten filmdikte, holiday-detectie en uitharding.
Uitharding van de epoxylaaag wordt meestal beoordeeld door MEK-wittest (een oplosmiddel-weerstandswittest) voor een snelle online evaluatie en bevestigd door DSC (differentieel scanning calorimetrie) evaluatie van de glasovergangstemperatuur. Langetermijntesten worden ook periodiek uitgevoerd om te verzekeren dat het systeem optimaal presteert. Deze omvatten, maar zijn niet beperkt tot: (i) heet water weken, (ii) slagtetst, (iii) kathodische ontbindingstest, en (iv) flexibiliteitstest.
Reparatieprocedures
Alle coatingdefecten die tijdens inspectie worden opgemerkt, moeten worden gerepareerd. Waar het staal blootliegt, moet het worden gerepareerd met een tweekomponenten 100% vaste stoffen epoxy reparatiemengsel. Thermoplastische plakstaven mogen niet worden gebruikt.
Naaldgaten (defecten kleiner dan 1 mm in diameter) vereisen geen verdere oppervlaktevoorbereiding. Het te repareren materiaal moet worden gereinigd om alle vuil en beschadigde of ontbonde coating te verwijderen. De randen van de oorspronkelijke coating moeten worden afgeschuurd rond het te coateren gebied 15 mm tot 25 mm uit vanaf het naaldgat en al stof afgewist voordat de plakcoating wordt aangebracht. Vijlen mogen niet worden gebruikt.
Grote holidays (tot een maximum van 80 mm) vereisen oppervlaktevoorbereiding van het staal. Elk blootliggend metaal moet worden behandeld om verontreinigingen zoals corrosieproducten, zouten, vuil, etc. te verwijderen, met straalreiniging of andere middelen. De FBE-coating moet ook worden afgeschuurd rond de te coateren gebieden 15 mm tot 25 mm uit vanaf de rand van de holiday en al stof verwijderd voordat de plakcoating wordt aangebracht. De plakcoating moet worden aangebracht volgens de aanbevelingen van de FBE-coatingmateriaalleverancier tot een minimumdikte van 0,65 mm met een overlap met de bestaande gezonde coating van minimaal 25 mm.
De net geplatte gebieden moeten volledig uitharden volgens de specificaties van de FBE-coatingmateriaalleverancier vóór het afhandelen van die gebieden. Na uitharding moeten alle plakken visueel worden geïnspecteerd en getest met een waandelektrode van fijn messing haar bij een spanning van niet minder dan 4000 volt/mm en getest op adhesie door mesoplifting. Het gebruik van een natte sponsdetector ingesteld op de parameters van de FBE-coatingleverancier is ook acceptabel. Het gerepareerde materiaal moet holiday-vrij zijn en mag niet ontbinden wanneer opgeheven met een mes.
Afhandeling van FBE Gecoate Product
Zorgvuldige afhandeling van het gecoate staal is noodzakelijk om mechanische schade tijdens stapelen, laden, transport, uitleggen en neerleggen te voorkomen. Alle uithouders, haken, klemmen, vorken, steunen en slepen die gebruikt worden bij afhandeling of opslag van gecoate materiaal moeten zo ontworpen en onderhouden zijn dat ze geen schade aan het materiaal of de coating veroorzaken. De basisvereisten zijn: (i) alle contactpunten bij afhandeling moeten gepaddet zijn en een lastspreiderbalk moet worden gebruikt voor het tillen van het gecoate staalmateriaal, (ii) scheiders moeten worden gebruikt bij stapelen, (iii) gecoate staalmateriaal moet altijd getild en niet gesleept worden, en (iv) samenslaan van materiaaleinden moet worden vermeden.
Voordelen en Nadelen van FBE Coatings
De voordelen van FBE-coating omvatten: (i) omdat de coating op de coatinglijnen wordt gedaan, wordt betere kwaliteitscontrole bereikt, (ii) het proces geeft uniforme coatingdikte, (iii) er is goede binding van coating met het staal omdat FBE zeer goede adhesie-eigenschappen heeft, (iv) door flexibiliteit wordt de coating niet beschadigd wanneer recht staalmateriaal tijdens fabricage op een speciale mandrel wordt gebogen, (v) FBE-coating werkt als isolator voor electrochemische cellen en biedt barrièrebescherming aan staal die chloride-ionen doorlaat, (vi) er zijn goed vastgelegde acceptatiecriteria voor FBE-coating in verschillende standaarden, en (vii) FBE-gecoate wapeningstaafjes bieden zeer effectieve corrosiebescherming aan staalmaterialen.
De nadelen van FBE-coating op staalmaterialen zijn: (i) er is reductie in de bindingssterkte tussen gecoate materiaal en beton in het geval van FBE-coating op wapeningstaafjes, (ii) omdat de technologie plant-gebaseerd is, is er behoefte aan dubbele afhandeling en transport van de staalmaterialen, (iii) afhandeling van gecoate materialen moet met uiterste zorg gebeuren om schade aan de coating te voorkomen, (iv) prestaties van FBE-gecoate materialen zijn zwaar afhankelijk van de minste defect in de coating aangezien plakken in het defecte gebied niet altijd effectief is, (v) zelfs een kleine schade in de coating kan corrosie initieren in een harde omgeving, wanneer de coating geen kathodische bescherming heeft en daardoor corrosiecellen ontstaan in het beschadigde gebied van het materiaal wat leidt tot eerst delaminatie van de FBE-coating en dan roestvorming, (vi) als een barrière-type coating, vergemakkelijkt het gelokaliseerde putcorrosie door naaldgaten, (vii) FBE-gecoate materiaal ondergaat degradatie bij langdurige blootstelling aan zonlicht, en (viii) FBE-gecoate wapeningstaafjes vertonen over het algemeen slechte alkalibestendigheid.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- EN 10326 Graad S550GD Koudgewalst Constructiestaal met Warmgalvanisatie-Coatings
- EN 10326 S250GD Koudgewalst Constructiestaal – Hoogwaardig, Warm-Gedopt
- EN 10326 S280GD Koudgewalst Staal – Premium Hoogwaardig Constructiestaal
- EN 10326 S320GD Koudgewalst Constructiestaal – Hoogwaardig, Meerdere Coatingopties
- EN 10326 S350GD Koudgewalst Constructiestaal – Hoogwaardig, Niet-Gelegeerd
- EN 10326 S220GD Koudgewalst Constructiestaal – Hoogwaardige, Corrosiebestende Coatings