



Professioneel Verzinken van Staal voor Langdurige Corrosiebescherming
Verzinken van Staal
Verzinken van staal betekent toepassing van zink op het staal voor corrosiebescherming. De belangrijkste typen commercieel beschikbare methoden voor het aanbrengen van zinkcoatings zijn: warm dip verzinken, continu verzinkproces, elektro-verzinken, zinkplateren, mechanisch plateren, zinkspuiten en zinkverven. Elk van deze zinkcoatingmethoden heeft unieke kenmerken. Deze kenmerken beïnvloeden niet alleen de toepasbaarheid maar ook de relatieve economie en verwachte levensduur. De verwerkingsmethode, adhesie aan het basismetaal, bescherming geboden aan hoeken, randen en draadgaten, hardheid, coatingdichtheid en dikte kunnen sterk variëren tussen de verschillende coatings.
De vastgelegde geschiedenis van verzinken dateert uit 1742 toen P.J. Malouin, een Frans scheikundige, een methode beschreef om ijzer te coaten door het te dompelen in gesmolten zink in een presentatie aan de Franse Koninklijke Academie. Dertig jaar later ontdekte Luigi Galvani, naamgever van verzinken, meer over het electrochemische proces dat tussen metalen plaatsvindt. Galvani's onderzoek werd voortgezet in 1829 toen Michael Faraday zink's offeractie ontdekte, en in 1836 kreeg de Franse ingenieur Sorel een octrooi voor het vroege verzinkproces. In 1850 gebruikte de Britse verzinkindustrie 10.000 ton zink per jaar voor de bescherming van staal, en in 1870 startte de eerste verzinkfabrikant in de VS. Vandaag de dag is verzinken te vinden in bijna elke grote toepassing en industrie waar ijzer of staal gebruikt wordt. Warm dip verzinkt staal heeft een bewezen en groeiende geschiedenis van succes in onmetbare toepassingen wereldwijd.
Warm dip verzinken is een van de meest gebruikte middelen om staal te beschermen. In dit proces is de toepassing van zinkcoating door een warm dip proces. In het proces wordt een zinkcoating op ijzer- en staalproducten verkreken door dompeling van het materiaal in een bad van vloeibaar zink. Zink kan als coating op staal in een warm dip proces worden aangebracht omdat het een laag smeltpunt heeft. Aangezien het staalmateriaal in gesmolten zink wordt gedompeld, vloeit het zink in nischen en andere moeilijk bereikbare gebieden, wat alle gebieden van complexe vormen grondig coateert voor corrosiebescherming. Voordat de coating wordt aangebracht, wordt het staal gereinigd om alle oliën, vetten, vuil, walschaal en roest te verwijderen. Warm dip verzinkte coatings worden gebruikt op een veelvoud van materialen variërend in grootte van kleine onderdelen zoals moeren, bouten en spijkers tot platen, buizen en zeer grote constructieve profielen. De grootte van beschikbare zinkbaden en materiaalafhandeling beperkt de grootte van staal dat verzinkt kan worden.
Aangezien het verzinkproces totale dompeling van het materiaal in reinigingsoplossingen en gesmolten zink omvat, worden zowel de gehele binnen- als buitenzijden gecoateerd. Dit omvat de binnenkant van holle en buisvormige structuren, en de draadgaten van bevestigingsmiddelen. Volledige bedekking is belangrijk aangezien corrosie neigt om met een verhoogde snelheid op te treden aan de binnenkant van sommige holle structuren waar de omgeving extreem vochtig kan zijn en condensatie doorgaans optreedt. Holle structuren die geverfd zijn, hebben geen corrosiebescherming aan de binnenkant. Bovendien zijn bevestigingsmiddelen zonder bescherming op de draadgaten vatbaar voor corrosie, en gecorrodeerde bevestigingsmiddelen kunnen leiden tot zorgen over de integriteit van structurele verbindingen.
Coatingdikte op Hoeken en Randen
Het verzinkproces produceert van nature coatings die ten minste zo dik zijn op de hoeken en randen als de coating op de rest van het onderdeel. Dit is omdat de reactie tussen ijzer en zink een diffusiereactie is en dus de kristallijne structuur van de coating loodrecht op het staaloppervlak vormt. Aangezien coatingsschade het meest waarschijnlijk optreedt aan de randen, is dit waar extra bescherming het meest nodig is. Borstel- of spuit-aangebrachte coatings hebben een natuurlijke neiging om te verdunnen aan hoeken en randen.
Zinkcoating en Corrosie
Corrosie kan simplistisch worden gezien als de neiging van het staal, na productie en vormgeving, terug te keren naar zijn lagere, meer natuurlijke energietoestand van erts. Deze neiging wordt de 'wet van entropie' genoemd. Corrosiebeschermingsmethoden die worden gebruikt om staal te beschermen omvatten: (i) het veranderen van het metaal door legering, (ii) het veranderen van de omgeving door de vochtigheid te verlagen of inhibitoren te gebruiken, (iii) het controleren van het electrochemische potentieel door kathodische of anodische stromen toe te passen en organische en metalen coatings aan te brengen.
Zink heeft een aantal kenmerken die het een goed geschikte corrosiebeschermende coating maken voor ijzer- en staalproducten in de meeste omgevingen. Naast het creëren van een barrière tussen staal en de omgeving, heeft zink ook de capaciteit om het basismetaal kathodisch te beschermen. Zink, dat anodisch is ten opzichte van ijzer en staal, corroideert preferentieel en beschermt het ijzer of staal tegen roestvorming wanneer de coating beschadigd is. Als de verzinkte coating fysiek beschadigd is, blijft het kathodische bescherming bieden aan het blootgelegde staal. Als individuele gebieden van onderliggend staal of ijzer blootgelegd worden door een vlek van maximaal 6 mm diameter, bieden de omringende zink deze gebieden kathodische bescherming zolang de coating duurt.
De uitstekende veldprestaties van zinkcoatings zijn het resultaat van zijn vermogen om dichte, adhesieve corrosieproductfilms te vormen en een corrosiesnelheid aanzienlijk lager dan die van ferromaterialen (soms 10 tot 100 keer langzamer afhankelijk van de omgeving). Terwijl vers zinkoppervlak vrij reactief is wanneer blootgesteld aan de atmosfeer, ontwikkelt een dunne film van corrosieproducten zich snel, wat de snelheid van verdere corrosie sterk verlaagt.
Drie Niveaus van Corrosiebescherming
Warm dip verzinken biedt superieure corrosiebescherming aan staal, vooral in harde omgevingen. Het biedt drie niveaus van corrosieweerstand aan staal: (i) barrièrebescherming, (ii) kathodische bescherming, en (iii) de zink-patina.
Barrièrebescherming is de eerste verdedijingslijn tegen corrosie. Net als verven, biedt de warm dip verzinkte coating bescherming door het staal te isoleren van de elektrolyten in de omgeving. Zolang de barrière intact is, is het staal beschermd en treedt corrosie niet op. Echter, als de barrière doorbroken wordt, begint corrosie. Aangezien een barrière intact moet blijven om corrosieweerstand te bieden, zijn twee belangrijke eigenschappen van barrièrebescherming: (i) adhesie aan het basismetaal, en (ii) slijtvastheid. De strak gebonden, ondoorlatende aard van zinkmetaal maakt het een erg goede barrièrecoating. Coatings zoals verf die doorgaans naaldgaten hebben, zijn vatbaar voor penetratie door elementen waardoor onderfilm-corrosie zich snel uitbreidt.
Naast de barrièrebescherming, beschermt warm dip verzinken staal ook kathodisch, wat betekent dat zink preferentieel corroideert om het onderliggende basisstaal te beschermen. De Galvanische Reeks van Metalen (Figuur 1) is een lijst van metalen gerangschikt in volgorde van electrochemische activiteit in zeewater (de elektrolyt). Deze rangschikking van metalen bepaalt welk metaal de anode en kathode zal zijn wanneer de twee in een galvanische of elektrolytische cel worden gezet (Figuur 1). Metalen hoger in de lijst zijn anodisch ten opzichte van de metalen eronder, wat betekent dat ze kathodische of offerbescherming bieden wanneer de twee verbonden zijn. Dus zink beschermt staal. In feite zorgt deze kathodische bescherming ervoor dat zelfs als de verzinkte coating beschadigd is tot het punt dat bloot staal zichtbaar is (tot 6 mm in diameter), geen corrosie begint totdat alle omringende zink is verbruikt.
In een galvanische cel (Figuur 1) zijn er vier elementen nodig voor corrosie om op te treden. Zij zijn: (i) anode, de elektrode waar de anodereactie(en) elektronen genereert en het materiaal corroideert, (ii) kathode, de elektrode die elektronen ontvangt en beschermd wordt tegen corrosie, (iii) elektrolyt, de geleider door welke ionstroom wordt geleid en die wateroplossingen van zuren, basen en zouten omvat, en (iv) terugstroompad, het metalen pad dat de anode met de kathode verbindt en vaak het onderliggende metaal is. Alle vier elementen, anode, kathode, elektrolyt en terugstroompad, zijn nodig voor corrosie. Verwijdering van een van deze elementen stopt de stroom en corrosie treedt niet op. Substitutie van een ander metaal voor de anode of kathode kan de richting van de stroom omkeren, wat resulteert in een verandering van welke elektrode corrosie ervaart.
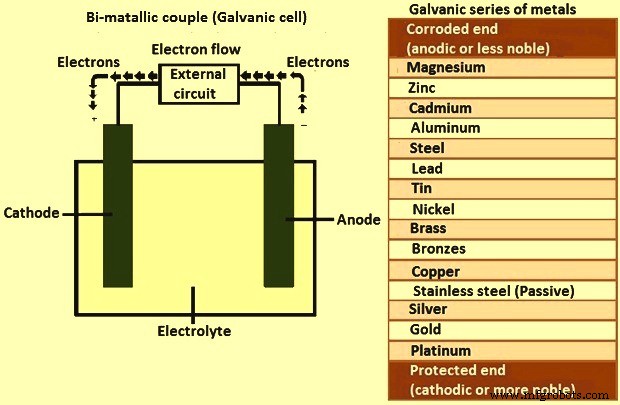
Figuur 1: Bi-metalen koppel en galvanische reeks van metalen
De laatste factor in het verzinken van staal voor langdurige corrosiebescherming is de ontwikkeling van de zink-patina. De zink-patina is de vorming van zink-corrosie-nevenproducten op het oppervlak van het staal. Zink, zoals alle metalen, begint te corroderen wanneer blootgesteld aan de atmosfeer. Aangezien verzinkte coatings blootgesteld zijn aan zowel vocht als vrijstromende lucht, vormen corrosie-nevenproducten zich natuurlijk op het coatingoppervlak. De vorming van deze nevenproducten (zinkoxide, zinkhydroxide en zinkcarbonaat) treedt op tijdens natuurlijke natte en droge cycli in de omgeving. De zink-patina, eenmaal volledig ontwikkeld, verlaagt de corrosiesnelheid van zink tot ongeveer 1/30ste van de snelheid van staal in dezelfde omgeving en fungeert als een additionele passieve, ondoorlatende barrière voor de warm dip verzinkte coating.
Het Verzinkproces
Het verzinkproces (Figuur 2) bestaat uit drie basistappen: (i) oppervlaktevoorbereiding, (ii) verzinken, en (iii) inspectie.
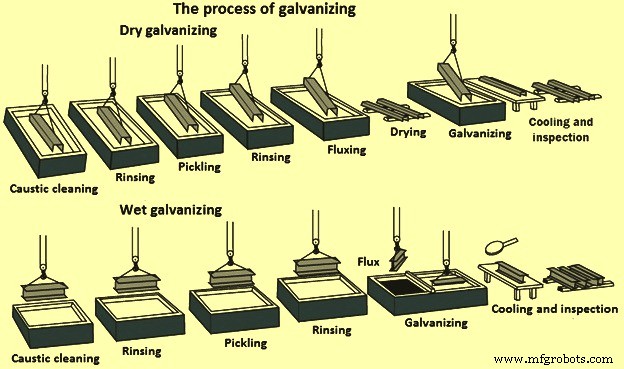
Figuur 2: Proces van verzinken
Oppervlaktevoorbereiding
Oppervlaktevoorbereiding is de belangrijkste stap in de toepassing van elke coating. In de meeste gevallen is onjuiste of onvoldoende oppervlaktevoorbereiding doorgaans de oorzaak van een coatingfout vóór de verwachte levensduur. De oppervlaktevoorbereidingsstap in het verzinkproces heeft een eigen ingebouwde kwaliteitscontrole in het feit dat zink simpelweg niet metallurgisch reageert met een staaloppervlak dat niet perfect schoon is. Eventuele fouten of tekortkomingen in het oppervlak zijn onmiddellijk duidelijk wanneer het staal uit het gesmolten zink wordt getrokken, aangezien de onschone gebieden ongecoateerd blijven en onmiddellijke correctieve acties vereist zijn.
Oppervlaktevoorbereiding voor verzinken bestaat typisch uit drie stadia: (i) kaustische reiniging, (ii) zuurbeitsen, en (iii) fluxeren. Tijdens het kaustische reinigingsstadium wordt een hete alkali-oplossing doorgaans gebruikt om organische verontreinigingen zoals vuil, vet en olie van het metaaloppervlak te verwijderen. Epoxy's, vinyls, asfalt, verf of las-slakken moeten vóór verzinken worden verwijderd door korrelstraalen, zandstraalen of andere mechanische middelen. Tijdens het beitsingsstadium worden schaal en roest normaal van het staaloppervlak verwijderd door beitsen in een gedunde oplossing van hete zwavelzuur (H₂SO₄) of in een omgevingstemperatuur chloorwaterstofzuur (HCl). Oppervlaktevoorbereiding kan ook worden bereikt met straalreiniging als alternatief voor of in combinatie met chemische reiniging. Straalreiniging is een proces waarbij metalen kogels of korrel tegen het staalmateriaal worden geschoten door luchtblazen of snel roterende wielen.
Het derde stadium is fluxeren, wat de laatste oppervlaktevoorbereidingsstap in het verzinkproces is. Fluxeren verwijdert oxiden en voorkomt verdere oxidevorming op het metaaloppervlak vóór verzinken. De methode van toepassen van de flux hangt af van of tijdens de verzinkoperatie het natte of droge verzinkproces (Figuur 2) wordt gebruikt. In het droge verzinkproces wordt het staal of ijzer gedompeld of voor-gefluxt in een waterige oplossing van zink-ammoniumchloride. Het materiaal wordt vervolgens gedroogd vóór dompeling in gesmolten zink. In het natte verzinkproces wordt een deken van vloeibaar zink-ammoniumchloride op het gesmolten zink gedreven. Het ijzer of staal dat verzinkt wordt, passeert door de flux op zijn weg in het gesmolten zink.
Verzinken
In deze stap wordt het materiaal volledig gedompeld in een bad bestaande uit minimaal 98% zuiver gesmolten zink. De badchemie moet voldoen aan de specificaties gespecificeerd door nationale of internationale standaarden. De badtemperatuur wordt gehandhaafd op ongeveer 450°C tot 460°C. Gefabriceerde staalitems worden in het bad gedompeld tot ze de badtemperatuur bereiken. Het zinkmetaal reageert dan met het ijzer op het staaloppervlak om een zink-ijzer intermetallische legering te vormen. De artikelen worden langzaam uit het verzinkbad getrokken en overmaat zink wordt verwijderd door af te laten lopen, te vibren en/of te centrifugeren.
De metallurgische reacties die resulteren in de vorming en structuur van de zink-ijzer legeringslagen, gaan door na het uit het bad halen van de artikelen, zolang deze artikelen bij de badtemperatuur zijn. De artikelen worden gekoeld in water of omgevingslucht onmiddellijk na uittrekking uit het bad. Omdat het verzinkproces totale materiële dompeling omvat, is het een compleet proces, d.w.z. alle oppervlakken worden gecoateerd. Verzinken biedt zowel buiten- als binnenbescherming voor holle structuren.
Factoren die de dikte en uiterlijk van de verzinkte coating beïnvloeden omvatten: (i) chemische samenstelling van het staal, (ii) staaloppervlakteconditie, (iii) koudvervorming van staal vóór verzinken, (iv) baddompelingstijd, (v) baduittrekkingssnelheid, en (vi) staalkoelsnelheid.
Verzinken wordt in de fabriek uitgevoerd onder elke weers- of vochtigheidsomstandigheid. Meeste borstel- en spuit-aangebrachte coatings zijn afhankelijk van juiste weers- en vochtigheidsomstandigheden voor correcte toepassing. Deze afhankelijkheid van atmosfeeromstandigheden vertaalt zich vaak in kostbare bouwvertragingen.
Inspectie
De twee eigenschappen van de warm dip verzinkte coating die na verzinken nauwkeurig worden onderzocht, zijn coatingdikte en coatinguiterlijk. Een verscheidenheid van eenvoudige fysieke en laboratoriumtesten kan worden uitgevoerd om dikte, uniformiteit, adhesie en uiterlijk te bepalen. Producten worden verzinkt volgens nationale en internationale standaarden. Deze standaarden dekken alles af van minimum vereiste coatingdiktes voor diverse categorieën verzinkte items tot de samenstelling van het zinkmetaal dat in het proces wordt gebruikt.
Het inspectieproces voor verzinkte items is eenvoudig en snel, en vereist minimale arbeid. Dit is belangrijk aangezien het inspectieproces dat vereist is om de kwaliteit te waarborgen in het geval van veel borstel- en spuit-aangebrachte coatings, zeer arbeidsintensief is en dure gespecialiseerde arbeid gebruikt.
De coatingdikte wordt doorgaans getest met een magnetische dikte-meter. De minimum coatingdiktes en steekproefvereisten zijn normaal beschikbaar in nationale en internationale standaarden. De standaarden bieden ook richtlijnen voor het aantal monsters dat gemeten moet worden gebaseerd op de totale lotgrootte.
De meest nauwkeurige en wellicht makkelijkste dikte-meter om te bedienen is een elektronische magnetische dikte-meter. Geen individuele meting van een monster mag minder zijn dan één coatinggraad lager dan de vereiste coatinggraad en het gemiddelde moet gelijk aan of meer zijn dan de vereiste coatinggraad.
Een adhesietest is doorgaans geen deel van de standaarden, maar kan worden uitgevoerd met een stevig mes. Als de verzinkte coating niet kan worden verwijderd door stevig te drukken met een stevig mes, dan is het kloppend.
Fysieke Kwaliteit van de Verzinkte Coating
De fysieke kwaliteit van de verzinkte coating hangt af van de metallurgische binding. Verzinken vormt een metallurgische binding die het zink en het onderliggende staal of ijzer combineert, wat een barrière creëert die deel is van het metaal zelf. Tijdens verzinken reageert het gesmolten zink met het ijzer in het staal om een reeks zink-ijzer legeringslagen te vormen. Figuur 3 geeft een fotomicrografie van een verzinkte staalcoating's dwarsdoorsnede en toont een typische coatingmicrostructuur bestaande uit drie legeringslagen en een laag van zuiver metalen zink. De verzinkte coating is adhesief aan het onderliggende staal in de orde van 250 kg/cm². Andere coatings bieden doorgaans adhesie gewaardeerd rond 20 tot 45 kg/cm², op het beste.
De vorming van de verzinkte coating op het staaloppervlak is een metallurgische reactie, waarbij zink en staal combineren om een reeks harde intermetallische lagen te vormen, vóór de buitenlaag, typisch 100% zink (eta-laag). De fotomicrografie (Figuur 3) is een dwarsdoorsnede van een verzinkte staalcoating. De eerste zink-ijzer legeringslaag boven het staaloppervlak is de gamma-laag die ongeveer 75% zink (Zn) en 25% ijzer (Fe) bevat. De volgende laag, de delta-laag, bevat ongeveer 90% zink en 10% ijzer. De derde laag, de zeta-laag, bevat ongeveer 94% zink en 6% ijzer. De laatste laag (eta-laag), die vormt wanneer het materiaal uit het zinkbad wordt getrokken, is identiek aan de badchemie, d.w.z. zuiver zink. In de micrografie kan worden gezien dat de gamma, delta en zeta-lagen ongeveer 60% van de totale verzinkte coating vormen, met de eta-laag die de balans maakt.
In Figuur 3 is onder de naam van elke laag de respectieve hardheid uitgedrukt door een 'diamant piramide getal' (DPN). Het DPN is een progressieve maat voor hardheid. Hoe hoger het getal, hoe harder. Typisch zijn de gamma, delta en zeta-lagen harder dan het onderliggende staal. De hardheid van deze lagen biedt uitzonderlijke bescherming tegen coatingschade door slijtage. De eta-laag van de verzinkte coating is tamelijk duktil, wat de coating enige inslagweerstand geeft. Hardheid, duktiliteit en adhesie combineren om de verzinkte coating ongekende bescherming te geven tegen schade door grove afhandeling tijdens transport naar en/of op de bouwplaats alsook tijdens de levensduur. De zwaarte van de verzinkte coating is extreem belangrijk aangezien barrièrebescherming afhankelijk is van coatingintegriteit. Correct aangebrachte verzinkte coatings zijn ondoorlatend.
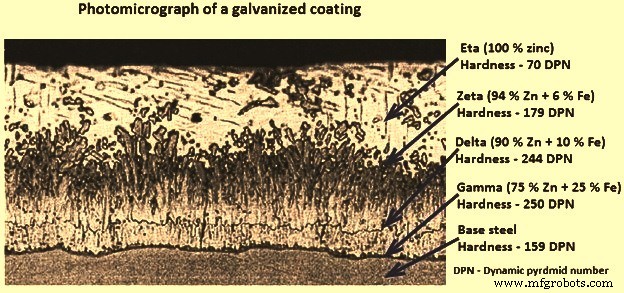
Figuur 3: Fotomicrografie van een verzinkte coating
Tijdens de reactie van het staal met het gesmolten zink in het verzinkbad hebben twee factoren een overheersende invloed op de groei van de coating. De verzinkte coatingdikte wordt primair bepaald door zowel de dikte van het staal als de chemische samenstelling van het staal dat gecoateerd wordt. Dit is belangrijk om twee redenen: (i) in het algemeen, hoe dikker de zinkcoating, hoe langer de corrosiebescherming, en (ii) excessief dikke coatings kunnen minder adhesie en binding hebben dan coatings van normale dikte.
Stalen Geschikt voor Verzinken
De meeste stalen kunnen bevredigend warm dip verzinkt worden. Echter, reactieve elementen in het staal, zoals silicium en fosfor, kunnen het warm dip verzinkproces beïnvloeden. Een passende selectie van de staalsamenstelling kan dus een meer consistente coatingkwaliteit geven met betrekking tot uiterlijk, dikte en gladheid. De voorgeschiedenis van het staal (bijv. of warm- of koudgewalst) kan ook de reactie met de zinksmelt beïnvloeden. Waar esthetiek belangrijk is, of waar specifieke coatingdikte of oppervlaktegladheid criteria bestaan, is speciale aandacht voor staalselectie nodig vóór warm dip verzinken.
De staalchemie, met name de niveaus van silicium, fosfor, mangaan en koolstof, heeft invloed op de coatingkenmerken. Silicium kan in het bijzonder een diepgaande invloed hebben op de groei van verzinkte coatings. Fosfor en mangaan verhogen ook de reactiviteit van het staal, en in combinatie met specifieke siliciumniveaus kunnen ze ook een dikker matte grijze coating produceren. De koolstof, zwavel en mangaaninhoud van het staal kan ook een kleine invloed hebben op de verzinkte coatingdikte.
De chemische samenstelling van het te verzinken staal is zeer belangrijk. De hoeveelheid silicium en fosfor in het staal beïnvloedt sterk de dikte en uiterlijk van de verzinkte coating. Een siliciumniveau van 0,04% of hoger of een fosforniveau van 0,05% of hoger in het staal resulteert doorgaans in dikke coatings bestaande voornamelijk uit zink-ijzer legeringen. Voor hoogste kwaliteit verzinkte coatings moeten siliciumniveaus minder dan 0,04% zijn of tussen 0,15% en 0,23%. Stalen buiten deze bereiken, considered reactieve stalen, kunnen verzinkt worden en produceren typisch een acceptabele coating. Echter, deze stalen vormen vaak een dikker coating, dus een donkere uiterlijk is te verwachten.
Invloed van Silicium en Fosfor op Staalreactiviteit
Tijdens staalproductie wordt silicium of aluminium toegevoegd om zuurstof te verwijderen. Deze stalen heten gedood stalen. Aangezien de inhoud van silicium de warm dip verzinkreactie beïnvloedt, moet de siliciuminhoud altijd in overweging genomen worden voor stalen die verzinkt moeten worden. Aluminium-gedood staal geschikt voor verzinken heeft lage siliciuminhoud, onder 0,03%. Silicium-gedood staal met siliciuminhoud boven 0,14% werkt ook goed in verzinken, maar geeft een dikker coating dan aluminium-gedood staal. De fosforinhoud van het staal heeft ook invloed op de reactiviteit, vooral voor koudgewalste stalen. Andere legeringselementen in het staal hebben geen grote invloed op de coating.
Het Sandelin-bereik
Stalen met een silicium + fosfor inhoud in het bereik van 0,03% tot 0,14% heten 'Sandelin-stalen' in verzinkterminologie. Deze stalen moeten worden vermeden of speciale typen verzinkbaden moeten worden gebruikt. In een conventioneel zinkbad is de reactie tussen dit type staal en zink erg sterk en de coating wordt dik en irregular, vaak met slechte adhesie. Het zijn de kristallen in de uiterste legeringslaag, de zeta-fase, die groeien als kleine, dunne korrels. Gesmolten zink diffuseert snel tussen de korrels en de groei van de coating is erg snel. Als zinkbaden met geschikte legeringstoevoegingen niet beschikbaar zijn, moet dit type staal worden vermeden voor warm dip verzinken.
Studies hebben aangetoond dat de ondergrens voor het Sandelin-bereik lager is dan eerder voorgesteld. Het is ook aangetoond dat de fosforinhoud een grote invloed heeft op de reactiviteit voor koudgewalste stalen. Deze studies hebben de volgende aanbevelingen gegeven:
Als de uiterlijk van het verzinkte oppervlak zeer belangrijk is, bijvoorbeeld in architecturale toepassingen, is de aanbevolen expressie voor koudgewalst staal: 'silicium minder dan 0,03% en Si + 2,5 x P minder dan 0,04%'.
Voor warmgewalst staal is de siliciuminhoud nog kritischer, maar de fosforinhoud is van minder belang, en de aanbevolen expressie is: 'silicium minder dan 0,02% en Si + 2,5 x P minder dan 0,09%'.
Echter, in de meeste gevallen is staal met silicium + fosfor inhoud minder dan 0,03% voldoende en geeft een acceptabel oppervlakafwerk in zowel koud- als warmgewalste condities.
Aluminium-gedood Staal
Aluminium-gedood stalen bevatten ook lage niveaus van silicium, wat belangrijk is voor de reactiviteit. In recente jaren is aluminium-gedood staal met zogenaamde ultra-lage siliciuminhoud, onder 0,01%, en aluminiuminhoud boven 0,035%, vaker geworden. Deze stalen hebben veel positieve eigenschappen wat snijden en vormbaarheid betreft. Echter de lage siliciuminhoud in combinatie met de hoge aluminiuminhoud maakt de zinklagen dunner dan gespecificeerd in de warm dip verzinkstandaarden.
Als verzinken wordt uitgevoerd in een nikkel-legeringsbad, wat vandaag de dag gangbaar is aangezien nikkel geacht wordt diverse positieve eigenschappen toe te voegen, wordt de reactiviteit verder verminderd, met dunner lagen als resultaat. Een afwijking van de standaard voor dergelijke stalen kan worden overeengekomen tussen klant en verzinker. Als een afwijking niet geaccepteerd kan worden, moet dit type staal voor verzinken gestraald worden.
Coatinguiterlijk
Warm dip verzinken van stalen met lage silicium- of fosforinhoud geeft lichte en glanzende zinkcoatings. In buitenshuisomgevingen verandert de oppervlakte-kleur na enige tijd tot mat en lichtgrijs. Stalen met siliciuminhoud in het bereik 0,15% tot ongeveer 0,22% - 0,23% geven normaal lichte, glanzende coatings. Siliciuminhoud rond 0,25% kan grijze oppervlakken of een grijs netwerk op een anders helder oppervlak geven. Als een nikkel-gelegerd zinkbad wordt gebruikt, wordt de reactie tussen zink en ijzer gereduceerd, en is de coating doorgaans helder tot 0,22% silicium.
Staal met hogere siliciuminhoud (groter dan 0,25%) geeft normaal matte, grijze coatings, die donkerder worden met toenemende siliciuminhoud. De donkergrijze kleur is slechts een esthetisch effect, aangezien de corrosiebescherming hetzelfde of zelfs beter is zolang de coatingdikte hetzelfde is. Donkergrijze coatings zijn vaak dikker dan heldere coatings, aangezien ze doorgaans grover zijn door de hogere reactiviteit tussen ijzer en zink, en dus langere corrosiebescherming geven. De kleur van de coating wordt bepaald door de verhouding van ijzer-zink kristallen die gemengd zijn met zuiver zink op het buitenoppervlak van de coating wat het zuiverste zink is. Hoe lichter het oppervlak, hoe hoger de ijzer-zink inhoud, hoe donkerder het oppervlak.
Wanneer een zinkcoating met hoog ijzergehalte corrodeert, wordt het ijzer vrijgegeven en geoxideerd, wat het oppervlak een roodbruine verkleuring kan geven. De roodbruine kleur neemt toe wanneer een groter deel van de ijzer-zink coating corrodeert. Dus een roodbruine verkleuring van het oppervlak betekent niet dat de zinkcoating weg is.
Zinkcoatings met een uiterste laag van zuiver metalen zink en een lichte uiterlijk kunnen ook roodbruine verkleuring ontwikkelen wanneer de zuiver zinklaag is weggecorrodeerd. De tijd voor de roodbruine verkleuring te vormen is in dit geval langer, afhankelijk van de dikte van de zuiver zinklaag. Op stalen met een silicium + fosfor inhoud hoger dan 0,03% is de zuiver zinkinhoud doorgaans 30% - 50% van de totale coatingdikte.
Continu Verzinkproces
Het continue warm dip coatingproces is een breed gebruikte methode oorspronkelijk ontwikkeld rond de jaren 1960 voor verzinken van producten zoals staalplaat, strip en draad. De gesmolten coating wordt op het oppervlak van het staal in een continu proces aangebracht. Het staal wordt als een continue strook door een bad van gesmolten zink geleid bij snelheden tot 200 meter per minuut. De grootte van het staalplaat kan variëren van 0,25 mm tot 4,30 mm dik, en tot 1830 mm breed.
Dit continue warm dip coatingproces begint met het reinigen van het staal in een processeenheid die doorgaans een alkalische vloeistof gecombineerd met borstelen, spoelen en drogen gebruikt. Daarna passeert het staal in het verhitings- of anelingsoven om het zacht te maken en de gewenste sterkte en vormbaarheid te geven. In deze anelingsoven wordt het staal onder een reducerende gasatmosfeer gehouden, samengesteld uit waterstof en stikstof, om eventuele oxide van het staaloppervlak te verwijderen. Het uiteinde van de oven is verbonden met een vacuümkamer, bekend als een 'snuit', met het gesmolten coatingbad om te voorkomen dat lucht het verwarmde staalproduct opnieuw oxideert. In het bad wordt het staalproduct om een ondergedompelde rol heen geleid en reageert met het gesmolten metaal om de gebonden coating te creëren, en vervolgens in een verticale richting verwijderd. Eenmaal het product uit het bad gehaald, wordt hoge-druk lucht gebruikt om overmaat gesmolten zink te verwijderen om een nauwkeurig gecontroleerde coatingdikte te creëren. Daarna wordt het staal gekoeld om het metaal op het staaloppervlak te laten uitharden, wat gedaan wordt vóór het staal een andere rol contact maakt om overdracht of schade aan de coating te voorkomen.
Het warm dip proces voor plaatproduct wordt vandaag gebruikt om zeven verschillende typen warm dip gecoate producten te maken, inclusief verzinkt (zink), galvannealed (90% - 92% zink en 8% - 10% ijzer legering), twee legeringen van zink en aluminium (55% aluminium en 45% zink legering, en 95% zink en 5% aluminium legering), twee aluminium-gebaseerde legeringen (100% aluminium, en 89% - 95% aluminium en 5% - 11% silicium legering), en de terne coating (85% - 97% lood en 3% - 15% tin legering).
Productieproces
- Messing: Samenstelling, Geschiedenis en Moderne Productie
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Van Oude Fibulae tot Moderne Fabricage: De Veiligheidsspeld Uitgelegd
- Zink: Eigenschappen, Toepassingen en Productieproces
- De juiste gereedschapstaalgraden kiezen voor optimale prestaties
- Verzinkt vs. Galvaniseerd Staal: De Belangrijkste Verschillen Begrijpen
- Wat is A2 staal? Een veelzijdige, kosteneffectieve gereedschapsstaalkwaliteit voor industriële en houtbewerkingstoepassingen
- Geverniste Staal Uitgelegd: Typen, Toepassingen en Belangrijkste Voordelen