



Evolutie van staalproductie: van oude artefacten tot moderne processen
De vroegste bekende productie van staal zijn ijzeren voorwerpen uitgegraven op een archeologische site in Anatolië, bijna 4.000 jaar oud, daterend uit 1800 v.Chr. (voor de gewone jaartelling). Horatius identificeerde staalwapens zoals de falcata op het Iberisch schiereiland, terwijl Norisch staal werd gebruikt door het Romeinse leger.
De reputatie van 'Serisch ijzer' uit Zuid-India (wootz-staal) onder Griekers, Romeinen, Egyptenaren, Oos-Afrikanen, Chinezen en het Midden-Oosten groeide aanzienlijk. Zuid-Indiase en Mediterrane bronnen, waaronder Alexander de Grote (3e eeuw v.Chr.), berichten over de presentatie en uitvoer van dergelijk staal aan de Griekers. Metaalproductiesites in Sri Lanka gebruikten windovens aangedreven door monsonwinden, capabel om hoog-koolstofstaal (C) te produceren. Grootschalige wootz-staalproductie in Tamilakam met crisolen en koolstofbronnen zoals de plant Avaram vond plaats vanaf de 6e eeuw v.Chr., de pionerende voorganger van moderne staalproductie en metallurgie. Staal werd in grote hoeveelheden geproduceerd in Sparta rond 650 v.Chr.
De Chinezen uit de Strijdende Rijken-periode (403–221 v.Chr.) hadden afgeschrokken geharde staal, terwijl de Chinezen uit de Han-dynastie (202 v.Chr.–220 n.Chr.) staal maakten door smedtijzer met gietijzer te smelten, wat resulteerde in een uiteindelijke koolstof-intermediair staal in de 1e eeuw n.Chr. Het Haya-volk uit Oos-Afrika uitvond een type oven dat ze gebruikten om koolstofstaal te maken bij 1.800 °C bijna 2.000 jaar geleden. Oos-Afrikaans staal wordt door Richard Hooker gedateerd tot 1400 v.Chr.
Vroegste hoog-koolstofstaal in het Indiase subcontinent
Bewijzen voor de vroegste productie van hoog-koolstofstaal in het Indiase subcontinent zijn gevonden in Kodumanal (Tamil Nadu), Golkonda (Telangana), Karnataka en in de Samanalawewa-gebieden van Sri Lanka. Dit staal, bekend als wootz-staal, geproduceerd vanaf ongeveer de 6e eeuw v.Chr., werd wereldwijd uitgevoerd. De staaltechnologie bestond vóór 326 v.Chr. in de regio, vermeld in literatuur van Sangam Tamil, Arabisch en Latijn als het fijnste staal (genaamd Serisch ijzer) in de wereld, uitgevoerd naar de Romeinse, Egyptische, Chinese en Arabische werelden die tijd. Omdat de technologie uit Zuid-India werd overgenomen, kan de oorsprong van staaltechnologie in India conservatief worden geschat op 500–400 v.Chr.
Wootz, ook bekend als Damaststaal, is beroemd om zijn duurzaamheid en vermogen een scherpe rand te behouden. Uit de geschriften van Zosimus van Panopolis blijkt dat dit staal oorspronkelijk werd gecreëerd uit diverse materialen, inclusief diverse sporelementen. Het was echter al een oude technologie in India toen koning Porus in 326 v.Chr. een staalzwaard aan Alexander de Grote cadeau deed. Het was essentieel een gecompliceerd legering met ijzer als hoofdbestanddeel. Recente studies suggereren dat koolstofnanobuizen in de structuur zaten, wat sommige legendarische kwaliteiten zou verklaren, hoewel gegeven de technologie van die tijd dergelijke kwaliteiten toeval waren eerder dan ontwerp. Natuurlijke wind werd gebruikt waarbij de ijzerhoudende grond werd verhit met hout. De oude Singalezen wisten een ton staal te winnen uit elke 2 ton grond, een opmerkelijke prestatie voor die tijd. Een dergelijke oven werd in Samanalawewa gevonden en archeologen wisten staal te produceren zoals de oudsten deden.
Methoden van staalproductie in het Indiase subcontinent
Verschillende methoden werden gebruikt om staal te produceren in het Indiase subcontinent. Volgens islamitische teksten zoals al-Tarsusi en Abu Rayhan Al-Biruni, worden drie methoden beschreven voor indirecte staalproductie. De middeleeuwse islamitische historicus Abu Rayhan Al-Biruni (973–1050 n.Chr.) geeft de vroegste verwijzing naar de productie van Damaststaal. Hij beschrijft slechts drie methoden voor staalproductie. De eerste twee hebben een lange geschiedenis in Centraal-Azië en het Indiase subcontinent, terwijl de derde exclusief is voor Zuid-Azië. Deze drie methoden worden algemeen beschouwd als oorspronkelijk uit het Indiase subcontinent. De eerste methode, en de meest traditionele, is vaste-stofoolstofdiffusie van smedtijzer. Dit is een diffusieproces waarbij smedtijzer in crisolen of een haard met houtskool wordt verpakt, en vervolgens verhit wordt om diffusie van C in het ijzer te bevorderen om staal te produceren. Cementatie is de basis voor het wootz-proces van staal (een soort cementatieproces). De tweede methode is de dekoolstofificatie van gietijzer door C uit het gietijzer te verwijderen (een soort crisolenproces). Een andere indirecte methode gebruikt smedtijzer en gietijzer. In dit proces worden smedtijzer en gietijzer samen in een crisolen verhit om staal te produceren door smelting. Over deze methode stelt Abu Rayhan Al-Biruni: "Dit was de methode die in de haard werd gebruikt."
Variaties van het co-smeltingsproces zijn voorlopers gevonden in Perzië en Centraal-Azië, maar ook in Hyderabad, India. Voor de koolstofbron specificeren hedendaagse islamitische autoriteiten diverse organische materialen, waaronder granaatappelschillen, eikels, vruchtschillen zoals sinaasappelschil, bladen, en ook eidooier en schillen. Houtspaan worden in sommige Indiase bronnen genoemd, maar opvallend genoeg noemt geen van de bronnen houtskool.
Crisolenstaal, gevormd door langzaam verwarmen en afkoelen van zuiver ijzer en C (meestal in de vorm van houtskool) in een crisolen, werd in Merv geproduceerd in de 9e–10e eeuw n.Chr. In de 11e eeuw is er bewijs van staalproductie in Song-China met twee technieken: (i) een 'berganesque' methode die inferieur, inhomogeen staal produceerde, en (ii) een voorloper van het Bessemer-proces dat gedeeltelijke dekoolstofificatie via herhaalde smeding onder een koude blast gebruikte.
De productie van staal door het cementatieproces werd beschreven in een tractaat gepubliceerd in Praag in 1574 en was in gebruik in Nürnberg vanaf 1601.
Cementatieproces van staalmaken
Het cementatieproces is een verouderde methode om staal te maken door carburisatie van ijzer. In tegenstelling tot moderne staalproductie verhoogde het de hoeveelheid C in het ijzer. Het werd blijkbaar voor de 17e eeuw ontwikkeld. De Derwentcote-staaloven, gebouwd in 1720, is het vroegste bewaarde voorbeeld van een cementatieoven. Twee cementatieovens die zeker in de vroege 16e eeuw bestonden, zijn in Engeland uitgegraven.
Het proces begint met smedtijzer en houtskool. Er werden een of meer lange stenen potten in een oven gebruikt. Typisch was elke 4,27 m bij 1,22 m en 1,07 m diep. IJzerstaven en houtskool werden in afwisselende lagen gepakt, met een bovenlaag van houtskool en dan refractair materiaal om de pot luchtdicht te maken. Sommige fabrikanten gebruikten een mengsel van poederhoutskool, roet en minerale zouten, cementpoeder genoemd. In grotere werken werden tot 16 ton ijzer per cyclus behandeld.
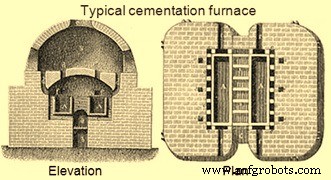
Standaard smedtijzerstaven werden in de cementatieoven geplaatst voor omzetting in cementatie- of blaarstaal. De oven was gebouwd uit zandsteen in de vorm van een grote kist met een deksel en werd geladen met de ijzerstaven in lagen tussen grote hoeveelheden hoogwaardige houtskool. Volledig geladen werd het deksel geplaatst en mortel gebruikt om de kist te verzegelen. Verwarming werd toegepast door een vuur onder de oven waar een koolenvuur werd onderhouden vanuit een put. Warmte werd onderhouden tot een week en nog een week duurde het afkoelen voordat de kist geopend, geleegd en herladen werd.
Het gangbare ontwerp voor cementatieovens had twee kisten naast elkaar met een vuurgat in het midden en het geheel bevatte in een flesvormige structuur, vergelijkbaar met 'glaskelken' en 'pottenovens', die de ovens beschermden tegen het weer en als schoorsteen fungeerden. Het plaatsen van twee ovenkisten samen liet toe dat het ene vuur de eerste kist verwarmde terwijl de tweede afkoelde en herladen werd.
Tijdens de langzame verwarming werd C uit de houtskool geabsorbeerd in de ijzerstaven. Bij verwijdering uit de oven had het staal een blaarachtige uiterlijk (vandaar de alternatieve naam). Deze blaasjes bevatten staal met hoge C-gehalte, terwijl het centrum van de staven nog smedtijzer was met zeer weinig C, dus blaarstaal was van weinig of geen nut totdat het verder was verwerkt.
Het blaarstaal werd verhit en gesmeden onder een hamer zodat de staaf op zichzelf vouwde. Dit resulteerde in 'Shear Steel'; een tweede ronde vouwen en hameren produceerde staal bekend als 'dubbele shear', een betere kwaliteit, verdere ronden produceerden nog hogere graden staal. Een plattegrond en aanzicht van een typische cementatieoven is in Fig. 1.
Crisolenstaal
Crisolenstaal is een term die op staal van toepassing is gemaakt door twee verschillende methoden in de moderne tijd, hoewel het door de geschiedenis heen in verschillende locaties werd geproduceerd. Het wordt gemaakt door ijzer en andere materialen in een crisolen te smelten en het vloeibare metaal in een vorm te gieten. Crisolenstaal werd in Zuid- en Centraal-Azië geproduceerd tijdens de middeleeuwen. Technieken voor productie van hoogwaardig staal werden in de 18e eeuw in Engeland ontwikkeld door Benjamin Huntsman. Zijn proces gebruikte ijzer en staal als grondstoffen. De homogene kristalstructuur van dit gegoten staal verbeterde de sterkte en hardheid ten opzichte van eerdere staalsoorten.
Crisolenstaal wordt doorgaans toegeschreven aan productiecentra in India en Sri Lanka waar het via het wootz-proces werd geproduceerd, en men neemt aan dat het verschijnen in andere locaties te wijten was aan langeafstandshandel. Pas recentelijk is het duidelijk geworden dat plaatsen in Centraal-Azië zoals Merv in Turkmenistan en Akhsiket in Oezbekistan belangrijke productiecentra waren van crisolenstaal. De Centraal-Aziatische vondsten stammen alle uit opgravingen en dateren uit de 8e–12e eeuw n.Chr., terwijl het Indiase/Sri Lankaans materiaal al uit 300 v.Chr. dateert. Bovendien had India's ijzererts sporen van vanadium (V) en andere zeldzame aarden, wat leidde tot verhoogde verhardeerbaarheid in Indiase crisolenstaal, beroemd door het Midden-Oosten om zijn vermogen een scherpe rand te behouden.
Hoewel crisolenstaal vroeger meer aan het Midden-Oosten wordt toegeschreven, zijn er zwaarden ontdekt in Europa, met name in Scandinavië. De zwaarden hebben de ambiguë naam 'Ulberht' in geëtst. Deze dateren uit een 200-jarige periode van de 9e eeuw tot de vroege 11e eeuw. Velen speculeren dat het proces van het maken van de klingen oorspronkelijk uit het Midden-Oosten kwam en later gehandeld werd tijdens de 'Volga-handelsroute'-dagen.
In de eerste eeuwen van de islamitische periode verschijnen enkele wetenschappelijke studies over zwaarden en staal. De bekendste zijn door Jabir ibn Hayyan (8e eeuw), Al-Kindi (9e eeuw), Abu Rayhan Al-Biruni (vroeg 11e eeuw), Murda al-Tarsusi (laat 12e eeuw), en Fakhr al-Mudabbir (13e eeuw). Elke van deze bevat veel meer informatie over Indiase en damaststalen dan in de gehele literatuur van klassiek Griekenland en Rome verschijnt.
Benjamin Huntsman was een klokkenmaker op zoek naar beter staal voor klokveren. Hij begon in 1740 staal te produceren na jaren van geheime experimenten. Huntsmans systeem gebruikte een cokes-gefedeerde oven capabel van 1.600 °C, waarin tot twaalf kleicrisolen, elk capabel van ongeveer 15 kg ijzer, werden geplaatst. Toen de crisolen witgloed waren, werden ze geladen met brokken blaarstaal, een legering van ijzer en C geproduceerd door het cementatieproces, en een flux om verontreinigingen te verwijderen. De potten werden na ongeveer 3 uur uit de oven gehaald, verontreinigingen in de vorm van slak afgeschopt, en het vloeibare staal in vormen gegoten om gegoten blokken te worden. Complete smelting van het staal produceerde een zeer uniforme kristalstructuur bij afkoeling, wat het metaal verhoogde treksterkte en hardheid gaf ten opzichte van andere stalen die toen gemaakt werden.
Het staal werd geproduceerd in gespecialiseerde werkplaatsen genaamd 'crisolenovens' in Sheffield, Engeland, bestaande uit een werkplaats op grondniveau en een ondergrondse kelder. De ovengebouwen varieerden in grootte en architectonische stijl, groeiend in grootte naarmate de 19e eeuw vorderde toen technologische ontwikkelingen meerdere potten tegelijk 'vuurden' toelieten, met gas als verwarmingsbrandstof. Elke werkplaats had een reeks standaardkenmerken, zoals rijen smeltinggaten, gietputten, dakventilaties, rijen planken voor de crisolenpotten en aanlaagovens om elke pot voor te bereiden voordat deze vuur werd gezet. Bijkomende ruimtes voor het wegen van elke lading en voor de fabricage van de kleicrisolen waren ofwel aan de werkplaats gehecht, ofwel gelegen in het keldercomplex. Het staal, oorspronkelijk bedoeld voor klokveren, werd later gebruikt in andere toepassingen zoals scharen, bijlen en zwaarden.
In een andere methode, ontwikkeld in de VS in de jaren 1880, werden ijzer en C direct samen gesmolten om crisolenstaal te produceren. Door de 19e eeuw en in de jaren 1920 werd een grote hoeveelheid crisolenstaal gericht naar de productie van snijgereedschappen, waar het gereedschapstaal werd genoemd.
Het crisolenproces werd nog gebruikt voor specialiteitenstallen, maar is vandaag verouderd.
Een andere vorm van crisolenstaal werd in 1837 ontwikkeld door de Russische ingenieur Pavel Anosov. Zijn techniek steunde minder op verwarmen en afkoelen, en meer op het afschrikken – het snel afkoelen van het vloeibare staal wanneer de juiste kristalstructuur was gevormd. Hij noemde zijn staal 'bulat'. Het geheim van het proces stierf met hem. In de VS was crisolenstaal gepioneerd door William Metcalf. Hoewel crisolenstaal van zeer hoge kwaliteit was, was het ook duur; een teken van de kwaliteit was het gebruik van crisolenstaal tot in de jaren 1950 voor specialistische toepassingen.
Het Bessemer-proces bracht het einde van crisolenstaal voor de minder kritische toepassingen.
Het Bessemer-proces en moderne staalproductie
De geschiedenis van moderne staalproductie begon in de 19e eeuw, toen Réaumur van Frankrijk in 1772, Kelly van de VS in 1850 en Bessemer van Britse in 1856 ontdekten hoe gietijzer te verbeteren door de koolstofgehalte van ijzerlegeringen te controleren, wat dus werkelijk staal werd. Terwijl Réaumur, een scheikundige, gedreven werd door wetenschappelijke nieuwsgierigheid, waren Kelly en Bessemer, als ingenieurs, reagerend op de behoefte aan grotere hoeveelheden en betere kwaliteiten staal die de industriële revolutie, met zijn weefmachines, stoommachines, machines en spoorwegen, had gecreëerd. Dit startte een dialectische relatie tussen wetenschap en technologie en de basisconcepten van het raffineren van gietijzer (pig iron) door oxidatie van C in een vloeibaar bad werden toen uitgevonden.
De groei van spoorwegen in de 19e eeuw in zowel Europa als Amerika zette grote druk op de ijzer- en staalindustrie, die nog steeds worstelde met inefficiënte productieprocessen. Staal was nog onbewezen als constructiemetaal en productie was traag en duur. Dat was tot 1856, toen Henry Bessemer een effectievere manier bedacht om zuurstof (O₂) in vloeibaar ijzer te introduceren om de C-gehalte te verlagen.
Vanaf januari 1855 begon hij te werken aan een manier om staal in de massive hoeveelheden te produceren die voor artillerie vereist waren, en in oktober diende hij zijn eerste octrooi in gerelateerd aan het Bessemer-proces. Bessemer begon met een gewone reverberatoire oven, maar tijdens een test kwamen een paar gietijzerblokken naast de pan te liggen in de hete lucht van de oven. Toen Bessemer ze naar de pan probeerde te duwen, ontdekte hij dat ze staalschillen waren: de hete lucht alleen had de buitenste delen van de blokken omgezet in staal. Deze cruciale ontdekking leidde hem tot een volledige herontwerp van zijn oven zodat deze hoogdruk lucht door het vloeibare ijzer zou dwingen met speciale luchtpompen. Intuitief zou dit onzin lijken omdat het het ijzer zou afkoelen, maar door exothermische oxidatie reageren zowel silicium (Si) als C met de overtollige O₂, waardoor het omringende vloeibare ijzer nog heter wordt, wat de omzetting in staal vergemakkelijkt.
Nu bekend als het Bessemer-proces, ontwierp Bessemer een peervormig vat – aangeduid als 'converter' – waarin ijzer kon worden verhit terwijl O₂ door het vloeibare metaal werd geblazen. Als O₂ door het vloeibare metaal passeert, reageert het met de C, geeft koolstofdioxide (CO₂) vrij en produceert een zuiverder ijzer.
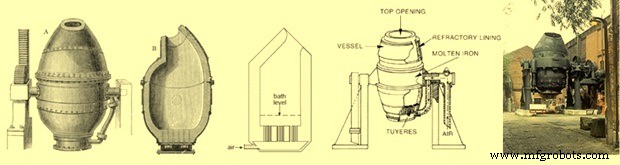
Het Bessemer-proces was het eerste goedkope industriële proces voor de massaproductie van staal uit vloeibaar ijzer. Het proces is vernoemd naar zijn uitvinder, Henry Bessemer, die in 1855 een octrooi aanving op het proces. Het kernprincipe is verwijdering van onzuiverheden uit het ijzer door oxidatie met lucht die door het vloeibare ijzer wordt geblazen. De oxidatie verhoogt ook de temperatuur van de ijzermassa en houdt het vloeibaar. Het proces verloopt in een grote ovaalvormige staalcontainer bekleed met klei of dolomiet, de Bessemer-converter. De capaciteit van een converter was 8–30 ton vloeibaar ijzer met een gebruikelijke lading van ongeveer 15 ton. Bovenaan de converter is een opening, meestal gekanteld ten opzichte van de vatlichaam, door waar het ijzer wordt ingevoegd en het eindproduct verwijderd. De bodem is geperforeerd met een aantal kanalen, tuyères genoemd, door waar lucht in de converter wordt gedrukt. De converter is op draaipunten gemonteerd zodat hij kan worden gedraaid om de lading te ontvangen, rechtop gedraaid tijdens conversie, en opnieuw gedraaid voor het afgieten van het vloeibare staal aan het einde.
Het oxidatieproces verwijdert onzuiverheden zoals Si, C en mangaan (Mn) als oxiden. Deze oxiden ontsnappen als gas of vormen een vaste slak. De refractaire bekleding van de converter speelt ook een rol in de conversie – de vuurkleibekleding werd gebruikt in de zuur-Bessemer, waarin er laag fosfor (P) in de grondstof zit. Dolomiet wordt gebruikt wanneer de P-gehalte hoog is in de basische Bessemer (kalksteen of magnesietbekleding worden soms in plaats van dolomiet gebruikt). Om het staal de gewenste eigenschappen te geven, kunnen andere stoffen aan het vloeibare staal worden toegevoegd wanneer de conversie compleet is, zoals spiegeleisen (een ijzer-koolstof-mangaanlegering).
Wanneer het vereiste staal was gevormd, werd het in pannen gegoten en vervolgens in vormen overgebracht en de lichtere slak achtergelaten. Het conversieproces, de 'blow' genoemd, was in ongeveer twintig minuten voltooid. Tijdens deze periode werd de voortgang van de oxidatie van de onzuiverheden beoordeeld aan de hand van het uiterlijk van de vlam uit de mond van de converter. Na de blow werd het vloeibare metaal gerecarburiseerd tot het gewenste punt en andere legeringselementen toegevoegd, afhankelijk van het gewenste product. Het Bessemer-proces verminderde de tijd om staal van deze kwaliteit te maken tot ongeveer een half uur, terwijl alleen de cokes nodig was om het gietijzer initieel te smelten. Fig. 2 toont de Bessemer-converter.
Bessemer licentiëerde het octrooi voor zijn proces aan vijf ijzermeesters, voor een totaal van GBP 27.000, maar de licenties faalden de kwaliteit van staal te produceren die hij had beloofd en hij kocht ze later terug voor GBP 32.500. Hij realiseerde zich dat het probleem lag in onzuiverheden in het ijzer en concludeerde dat de oplaging lag in het weten wanneer de luchtstroom in zijn proces moest worden uitgezet; zodat de onzuiverheden waren verbrand, maar juist de juiste hoeveelheid C overbleef. Ondanks tienduizenden ponden uitgegeven aan experimenten, kon hij het antwoord niet vinden. De eenvoudige, maar elegante oplossing werd eerst ontdekt door Robert Forester Mushet, die duizenden wetenschappelijk geldige experimenten had uitgevoerd. Zijn methode was om eerst, zoveel mogelijk, alle onzuiverheden en C te verbranden, en vervolgens C en Mn weer toe te voegen door een exacte hoeveelheid spiegeleisen toe te voegen. Dit had het effect dat de kwaliteit van het eindproduct verbeterde, de smeebaarheid en het vermogen om walsen en smeden bij hoge temperaturen te weerstaan toename, en het geschikter maakte voor een breid scala aan toepassingen.
Het Bessemer-proces revolutioneerde de staalfabricage door de kosten te verlagen, van GBP 40 per long ton tot GBP 6–7 per long ton tijdens de introductie, samen met een enorme toename van de schaal en snelheid van productie van deze vitale grondstof. Het proces verminderde ook de arbeidsbehoefte voor staalproductie.
Voor de introductie van het Bessemer-proces was staal veel te duur om bruggen of het framewerk voor gebouwen te maken en was dus smedtijzer gebruikt gedurende de Industriële Revolutie. Na de introductie van het Bessemer-proces werden staal en smedtijzer vergelijkbaar geprijsd, en de meeste fabricanten schakelden over naar staal. De beschikbaarheid van goedkoop staal maakte grote bruggen mogelijk en maakte de bouw van spoorwegen, wolkenkrabbers en grote schepen mogelijk. De invoering van het grootschalige staalproductieproces, geperfectioneerd door de Engelsman Henry Bessemer, baande de weg voor massaindustrialisatie zoals waargenomen in de 19e–20e eeuw.
Commerciële staalproductie met deze methode stopte in Workington in 1974. Het werd vervangen door processen zoals het basische zuurstofproces, dat betere controle van de eindchemie bood. Het Bessemer-proces was zo snel (10–20 minuten voor een heat) dat het weinig tijd liet voor chemische analyse of aanpassing van legeringselementen in het staal. Bessemer-converters verwijderden P niet efficiënt uit het vloeibare staal; naarmate laag-P ertsen duurder werden, stegen de conversiekosten. Het proces liet slechts een beperkte hoeveelheid schrootstaal toe te laden, wat de kosten verder verhoogde. Vooral toen schroot goedkoop was, concurrerde elektrisch boogoven (EAF) technologie gunstig met het Bessemer-proces, wat tot zijn veroudering leidde.
Het proces was snel en goedkoop, C en Si uit ijzer verwijderend in een kwestie van minuten, maar leed eronder te succesvol te zijn. Te veel C werd verwijderd en te veel O₂ bleef in het eindproduct. Bessemer moest uiteindelijk zijn investeerders terugbetalen totdat hij een methode vond om de C-gehalte te verhogen en de ongewilde O₂ te verwijderen.
Open haard proces van staalproductie
Het open haard (OH) proces van staalproductie gebruikt open haardovens. Vanwege zijn voordelen verdreef het het Bessemer-proces snel. In 1908 overtrof de jaarproductie van staal gemaakt door OH-oven die gemaakt door het Bessemer-proces. De meeste OH-ovens waren begin jaren '90 gesloten, niet in het minst vanwege hun trage werking, vervangen door de basische zuurstofoven (BOF) of EAF. Er zijn nog steeds enkele staalfabrieken in de die staal maken via het OH-proces. De belangrijkste voordelen van het OH-proces waren dat het het staal niet blootstelde aan overmatige stikstof (wat het staal broos zou maken), makkelijker te controleren was, en het smelten en raffineren van grote hoeveelheden schrootijzer en -staal toeliet.
De Duitse ingenieur Carl Wilhelm Siemens ontwikkelde in de jaren 1850 de Siemens-regeneratieve oven en claimde in 1857 70–80% van de brandstof te herwinnen. Deze oven werkte bij hoge temperatuur door regeneratieve voorverhitting van brandstof en lucht voor verbranding. Bij regeneratieve voorverhitting worden de rookgassen van de oven in een kamer met stenen gepompt, waar warmte van de gassen naar de stenen wordt overgedragen. De stroom van de oven wordt dan omgekeerd zodat brandstof en lucht door de kamer gaan en door de stenen worden verwarmd. Door deze methode kan een OH-oven temperaturen bereiken hoog genoeg om staal te smelten, maar Siemens gebruikte het aanvankelijk niet daarvoor.
In 1865 nam de Franse ingenieur Pierre-Émile Martin een licentie van Siemens en paste zijn regeneratieve oven voor het eerst toe voor staalmaken. De meest aantrekkelijke kenmerk van de Siemens-regeneratieve oven is de snelle productie van grote hoeveelheden basisch staal. De gebruikelijke grootte van OH-ovens varieert van 50 tot 500 ton.
Het OH-proces is een batchproces en een batch heet een 'heat'. De oven wordt eerst geïnspecteerd op mogelijke schade. Eenmaal gereed of gerepareerd, wordt het geladen met licht schroot, zoals bladmetaal, geshredde voertuigen of afvalmetaal. De oven wordt verwarmd met brandend gas. Eenmaal gesmolten, wordt zwaar schroot toegevoegd, zoals bouw-, constructie- of staalwalsschroot, samen met vloeibaar metaal (HM) uit de hoogoven (BF). Eenmaal al het staal gesmolten is, worden slakvormende middelen zoals kalksteen toegevoegd. De O₂ in ijzeroxide en andere onzuiverheden dekarburiseert het HM door overmatige C te verbranden, vormend staal. Om de O₂-inhoud van de heat te verhogen, wordt ijzererts aan de heat toegevoegd.
Het proces is veel langzamer dan dat van het Bessemer-converterproces en dus makkelijker te controleren en te bemonsteren voor kwaliteitsbeoordeling. Het voorbereiden van een heat duurt meestal 8–9 uur om in staal compleet te zijn. Omdat het proces traag is, is het niet nodig om alle C weg te branden als in het Bessemer-proces, maar het proces kan worden beëindigd op een gegeven moment wanneer de gewenste C-inhoud is bereikt.
De oven wordt getapt op dezelfde manier als een BF getapt wordt, d.w.z. een gat wordt in de zijkant van de haard geboord en het rauwe staal vloeit uit. Eenmaal al het staal getapt is, wordt de slak afgeschopt. Het rauwe staal kan in blokken gegoten worden; dit proces heet 'teemen', of het kan in een continue gietmachine gegoten worden.
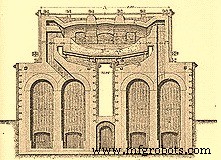
De regenerators zijn het kenmerkende onderdeel van de oven en bestaan uit vuurvaste stenen kanalen gevuld met stenen op de rand geplaatst en zo gerangschikt dat er een groot aantal kleine passages tussen hen ontstaat. De stenen absorberen het merendeel van de warmte van de afgaande afvalgassen en geven het later terug aan de binnenkomende koude gassen voor verbranding. Fig. 3 geeft een doorsnede van een Siemens-Martin oven van 1895.
Het Siemens-Martin-proces aanvulde het Bessemer-proces eerder dan het te vervangen. Het is langzamer en dus makkelijker te controleren. Het toestelde ook het smelten en raffineren van grote hoeveelheden schrootstaal, wat de staalproductiekosten verder verlaagde en een anders lastig afvalmateriaal herwinde. Het ergste nadeel was het feit dat het smelten en raffineren van een lading enkele uren duurt. Dit was een voordeel in de vroege 20e eeuw, want het gaf fabriekschemici tijd om het staal te analyseren en te beslissen hoe lang verder te raffineren. Maar rond 1975 maakten elektronische instrumenten zoals atoomspectrofotometers analyse van het staal veel makkelijker en sneller.
Staalproductie in elektrische oven
Er zijn twee typen ovens gebruikt voor elektrische staalproductie: (i) elektrisch boogoven, en (ii) inductieoven. De historische ontwikkeling van staalproductie door deze twee ovens is hieronder gegeven.
EAF-staalproductietechnologie is meer dan honderd jaar oud. Hoewel De Laval in 1892 een elektrisch oven patentteerde voor het smelten en raffineren van ijzer en Héroult tussen 1888 en 1892 elektrisch boogsmelting van ferrolegeringen demonstreerde, kwam de eerste industriële EAF voor staalproductie pas in 1900 in bedrijf. De ontwikkeling was snel en er was een tienvoudige toename in productie van 1910 tot 1920, met meer dan 500.000 ton geproduceerd in 1920, hoewel dit nog steeds een heel klein percentage van de wereldwijde staalproductie van die tijd vertegenwoordigde.
Initieel werd EAF-staalproductie ontwikkeld voor de productie van speciale staalsoorten met vaste voedstoffen zoals schroot en ferrolegeringen. Vaste materialen werden eerst gesmolten door directe boogsmelting, geraffineerd door toevoeging van de juiste fluxes en getapt voor verdere verwerking. Tot ongeveer dertig tot vijfendertig jaar geleden waren tap-to-tap tijden van meer dan drie uur nogal gebruikelijk en specifiek energieverbruik was vaak wel boven 700 kWh/ton, bijna tweemaal de thermodynamische behoefte. Voor een groot deel van de 20e eeuw werd EAF-staalproductie gezien als een duur en traag proces en alleen geschikt voor speciale en toegevoegde-waarde stalen. Sinds de jaren '60 heeft de technologie snelle ontwikkeling doorgemaakt en werd het de op een na grootste staalproductietechnologie na basische zuurstofstaalproductietechnologie.
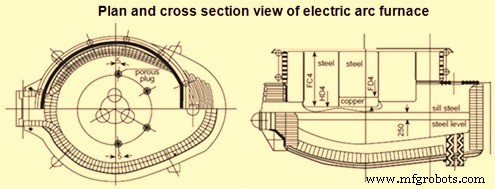
EAF's zijn een centraal onderdeel van de productieroute die een alternatief is voor de dominante BF-BOF route. Een plattegrond en doorsnede van een EAF is in Fig. 4 weergegeven. EAF's worden gebruikt om koolstofstalen en legeringsstalen te produceren, voornamelijk door hergebruik van ferroschroot. In een EAF wordt schroot en/of geproduceerde ijzereenheden (zoals DRI, gietijzer, en ijzerkarbied, etc.) gesmolten en omgezet in hoogwaardig staal door gebruik te maken van hoogvermogen elektrische bogen gevormd tussen een kathode en één (voor DC) of drie (voor AC) anoden. Schroot is verreweg de belangrijkste bron, good voor ongeveer 80% van alle EAF-metaalvoedstoffen wereldwijd.
De stijging in EAF-productie en -technologie wereldwijd is te wijten aan de volgende redenen:
- De staking van het OH-proces als competitief staalproductieproces.
- De wens om weg te gaan van de grote investerings- en exploitatiekosten geassocieerd met grootschalige geïntegreerde staalproductie naar kleinere, minder kapitaalintensieve mini-staalfabrieken.
- Een zeer snelle verbetering in elektriciteitstechnologie, wat de kosten van grootschalige elektrische apparatuur verlaagde en ook toeliet tot aanzienlijk verbeterde controle van elektrische apparaten.
- De beschikbaarheid van schroot in veel landen gecombineerd met een sterke maatschappelijke druk naar hergebruik van metalen.
- De toenemende beschikbaarheid van alternatieve ijzerbronnen, met name uit ontwikkelingslanden.
- Gebruik van HM en oxybrandstoffen in EAF's.
- Een enorme verbetering in de werking, controle, efficiëntie en productkwaliteit van de EAF-gebaseerde staalproductietechnologie.
Inductieoven
Inductieoven (IF) wordt gebruikt voor het smelten van zowel ferrode metalen. Het produceert warmte schoon en zonder verbranding. Het werkt op het principe van elektromagnetische inductie, ontdekt door Michael Faraday.
In 1870 startte De Ferranti experimenten in Europa met inductieovens. De eerste IF voor het smelten van metalen werd in 1900 geoctrooeerd door Edward Allen Colby. Het eerste staal gemaakt in een IF in de VS was in 1907 in een Colby-oven bij Philadelphia. De eerste 3-fasen oven werd in 1906 in Duitsland gebouwd door Röchling-Rodenhauser. Hoewel inductieovens al lang gebruikt worden, is de productie van zachte staal door de IF een relatief recent fenomeen.
De ontwikkeling van flexibele, constant vermogen volgende, middelfrequente inductie-voedingseenheden heeft geleid tot wijdverspreid gebruik van batch-smeltmethoden. Deze stroomvoorzieningen bevatten zware silicium-gestuurde gelijkrichters die in staat zijn zowel de frequentie als de amperage te genereren die nodig zijn voor batch-smelting en kunnen elektrische efficiëntieniveaus van meer dan 97% bereiken, een aanzienlijke verbetering ten opzichte van de 85% efficiëntie typisch voor inductie-voedingseenheden van de jaren '70. Deze nieuwe ontwerpen laten maximaal benutting van ovenvermogen gedurende de smeltcyclus toe met goede controle van roering. Schema's van een kernloze inductieoven zijn in Fig. 5 weergegeven.
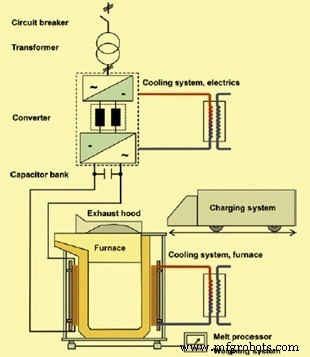
Er zijn verschillende typen IF's beschikbaar, maar alle werken door een sterk magneetveld te benutten gecreëerd door het doorsturen van een elektrische stroom door een spoel om de oven heen. Deze elektrische stroom creëert een elektromagnetisch veld dat door het refractaire materiaal gaat en koppelt met de geleidende metaallading binnenin de oven. Het magneetveld creëert op zijn beurt een spanning over, en vervolgens een elektrische stroom door het te smelten metaal. De elektrische weerstand van het metaal produceert warmte, wat op zijn beurt het metaal smelt en helpt de ingestelde temperatuur te bereiken.
IF's worden gemaakt in een breed bereik van groottes. Omdat er geen contact is tussen de lading en de energiedrager, is IF normaal geschikt voor het smelten van staal, gietijzer en non-ferro metalen, mits een geschikt bekledingsmateriaal kan worden gevonden. Producten gemaakt met IF-smelting door de industrie omvatten: zachte staal blokken/billets voor structurele doeleinden, roestvrij staal blokken/billets voor het maken van huishoudartikelen, draad en draden, laag-gelegeerde staalgietstukken voor technische toepassingen, roestvrij staalgietstukken voor hitte- en corrosiebestende componenten, en legeringsstalen voor de smedende industrie en slijpmiddelen.
In India begon het gebruik van IF's in de midden jaren '60. Geïmporteerde middelfrequente inductieovens werden vanaf de midden jaren '70 gebruikt. Inductiesmeltovens in India werden voor het eerst geïnstalleerd om roestvrij staal te maken uit geïmporteerd roestvrij schroot. Gedurende de jaren 1981–82 experimenteerden enkele ondernemers, die kleine inductieovens hadden voor roestvrij staal, met het maken van zachte staal uit staalsmeltsschroot en slagen ze. Vanwege dit succes vond plotselinge groei plaats in de vroege jaren '80 tot midden jaren '90. Tijdens deze periode begon ook de inheemse fabricage van inductieovens. Staalproductie via inductieoven ontstond in deze periode als een van de belangrijkste drijfveren voor staalproductiegroei in het land en staat momenteel goed voor een aandeel van meer dan 32% van de totale staalproductie. Vandaag de dag is India de grootste producent van IF's en de grootste producent van staal met IF-technologie. Staalproductie door IF's is gegroeid niet alleen in termen van algehele capaciteit maar ook in termen van ovenformaten. Vandaag zijn IF's tot 40 ton capaciteit in bedrijf in het land.
Basische zuurstofstaalproductie
Basische zuurstofstaalproductie (BOS) is het proces van staalmaken door zuivere O₂ in een vloeibaar metaalbad te blazen dat in een vat zit bekend als basische zuurstofoven (BOF), LD-converter, of simpelweg converter.
Het concept van BOS gaat terug tot 1856 toen Henry Bessemer een staalproductieproces patentteerde met O₂-blazen voor dekarburisatie van vloeibaar ijzer (VK octrooinummer 2207). Op dat moment was er geen methode beschikbaar om de hoeveelheid O₂ te leveren die voor het proces nodig was. Commerciële hoeveelheden O₂ waren helemaal niet beschikbaar of te duur, en dus bleef de uitvinding van Bessemer alleen op papier en ongebruikt. Staalproductie door zuivere O₂ te blazen werd praktisch in 1928, toen het bedrijf Linde erin slaagde een methode (het Linde-Fränkl-proces) te ontwikkelen voor het leveren van zuivere O₂ in grote hoeveelheden. Door het succes van het Linde-Fränkl-proces werd O₂ ook veel goedkoper, zodat beide voorwaarden (beschikbaarheid van grote hoeveelheden en goedkope O₂) voor de introductie van het BOS-proces vervuld waren.
In zowel Europa als de VS werden experimenten met O₂ herhaaldelijk uitgevoerd. Onder degenen die met hoge zuiverheid O₂ werkten was Otto Lellep, maar zijn concept van 'O₂ verticaal op een bad van vloeibaar ijzer blazen' bleek onsuccesvol. Volgens Hubert Hauttmann, die deelnam aan Lelleps experimenten tussen 1936 en 1939 bij de Gutehoffnungshütte, waar hij toen werkzaam was, was de bedoeling vloeibaar ijzer te converteren door zuivere O₂ in te blazen door een bus in de basis van de converter. Het geproduceerde staal was van ellendige kwaliteit.
Tijdens de Tweede Wereldoorlog stelden ingenieurs met namen C.V. Schwartz van Duitsland, John Miles van België, Durrer van Zwitserland en Heinrich Heilbrügge van Duitsland hun versies van O₂-geblazen staalproductie voor, maar alleen Durrer en Hellbrügge brachten het tot een niveau van massaproductie.
Carl Valerian Schwarz diende in 1939 een octrooiaanvraag in voor het blazen van O₂ in het bad met supersonische snelheid. Maar deze methode was ook 'nog niet in staat bruikbaar staal te produceren'. Hoewel het latere Linz-Donawitz (LD) proces overeenkomsten had met Schwarz' octrooi, waren de typische kenmerken anders (bijvoorbeeld 'centraal, verticaal blazen'). Alleen door de uitbraak van de Tweede Wereldoorlog leidde de technologie beschreven in Schwarz' octrooi niet initieel tot praktische toepassingen. Het was ook aan het einde van de jaren '30 dat Robert Durrer van Zwitserland zijn eigen experimenten begon.
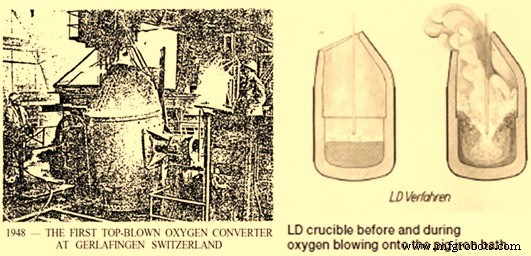
Na de oorlog begonnen Heinrich Hellbrügge en Robert Durrer (technisch directeur van de Roll'schen Eisenwerke) verdere experimenten bij Roll'schen Eisenwerke in de Zweitse stad Gerlafingen. De foto van de eerste boven geblazen zuurstofconverter te Gerlafingen is in Fig. 6 getoond.
Het was Durrer die de basische theoretische principes neerlegde en VÖEST adviseerde om de O₂ van boven in een afzonderlijk vat te blazen, naarmate een contact was gelegd tussen Gerlafingen en VÖEST voor industriële technische samenwerking. Een reeks experimenten met een 2-ton experimentele converter werd gestart op 3 juni 1949 op het terrein van VÖEST. Naarmate het team in Linz verschillende initiële tegenslagen had geleden, werd een doorbraak bereikt op 25 juni 1949, toen de O₂-druk werd verlaagd en de punt van de blaaslanse verder van het bad werd bewogen, zodat de O₂-straal niet zo diep kon penetreren. Met deze doorbraak werd staal geproduceerd dat zonder problemen in blad kon worden gewalst. VÖEST's experimentele afdeling onderzocht dit staal en was zeer positief in zijn waarnemingen. Dit was het moment dat het LD-converter staalproductieproces geboren was. De experimenten gingen door tot diverse honderd heats van 2 ton waren geproduceerd, waarna men overschakelde op een speciaal gebouwde 15-ton experimentele converter in het open lucht. De eerste batch werd geproduceerd op 2 oktober 1949. De nieuwe staalsoort werd continue metallurgisch en ander getest.
De sleutelfactor voor deze innovatie was de beweging van het vloeibare bad. Tot dan toe was het onmogelijk geacht voldoende badbeweging te verkrijgen zonder de O₂ op grotere diepte in te blazen. Maar deze beweging werd op een zeer bevredigende manier bereikt door de vorming van CO (koolstofmonoxide). Het principe van 'zacht blazen' bevorderde ook FeO-vorming die op zijn beurt de geoxideerde onzuiverheden absorbeerde om slak te vormen. Dit hielp bij de productie van een uitstekende nieuwe staalsoort.
Naast de Roll'schen Eisenwerke in Gerlafingen en VÖEST, toonden Mannesmann AG in Duisburg-Huckingen en ÖAMG (d.w.z. Donawitz) in mei 1949 interesse in het O₂-blazenproces of ten minste O₂-metallurgie in het algemeen. Tijdens de experimenten in Linz en na een demonstratie van het proces, werd op 17 juni 1949 een nauwkeurige taakverdeling overeengekomen. VÖEST zou doorgaan met ruw staal uit Linz in een veel groter raffinagevat, Mannesmann zou experimenteren met O₂-blazen van Thomas-staal, Roll'schen Eisenwerke zou het gebruik van O₂ in de EAF onderzoeken en ÖAMG zou testen met O₂ in een lage-schacht gietijzeroven. De overeenkomst verplichtte iedereen betrokken bij deze O₂-metallurgie 'geen verklaring af te leggen of informatie door te geven buiten hun eigen bedrijven over details van O₂-raffinage die ter kennis waren gekomen of conclusies die ze tijdens de besprekingen in Linz op 17 juni 1949 hadden getrokken.'
Op basis van de overeenkomst werd uit experimenten in Donawitz snel duidelijk dat het gebruik van zuurstof in schachtovens waardeloos was, waarna het bedrijf begon met verschillende benaderingen te verkennen. Het in Donawitz ontwikkelde proces voor de herwinning van slak met hoge mangaaninhoud door blazen met O₂ leidde tot het inzicht dat alleen het gebruik van een blaasproces met zuivere O₂ overwogen moest worden voor de staalproductie-uitbreiding en rationaliseringsplannen in Donawitz. Na uitgebreid onderzoek en succesvolle ontwikkelingswerk op een 5- of 10-ton experimentele opstelling, met zuurstof geleverd tijdens de eerste tests uit in serie geschakelde cilinders, besloot het management een nieuwe staalfabriek te bouwen, die in twee jaar operationeel zou zijn. De Donawitz-ingenieurs noemden hun proces initieel 'SK', van de Duitse initialen voor 'Zuurstofconverter'. Deze term hielp de activiteiten van VÖEST en ÖAMG tot op zekere hoogte te onderscheiden.
Op 9 december 1949 nam de toenmalige directeur van VOEST, Heinrich Richter-Brohm, een beslissing niet zonder risico voor de bouw van de eerste LD-staalfabriek. Niet lang hierna en na verduidelijking van vragen over productiemethoden voor harder staalsoorten, werd besloten ook een LD-fabriek in Donawitz te bouwen. De eerste octrooien voor het proces werden in 1950 aangevraagd.
In het jaarverslag onderzoek en kwaliteitsborging van 1951 werd vermeld dat 'gedurende het verslagjaar uitgebreid onderzoek gewijd was aan de LD-staalsoorten, en een publicatie werd uitgegeven. Van dit type staal wordt verwacht dat het groot potentieel bezit in termen van kwaliteit, en in het bijzonder staal met een hoogwaardig oppervlak gecombineerd met goede koude vormbaarheid toestaat te produceren. Dit is met name belangrijk voor dunne bladproductie, waar tot nu toe goede koude vormbaarheid alleen mogelijk was als bepaalde oppervlaktefouten geaccepteerd werden (gedood staalsoorten). Maar staal met hogere strekkingsgrens kan ook extreem voordelig geproduceerd worden door het O₂-raffinageproces.
In 1951 werd het in Linz mogelijk om gietijzer met zuivere O₂ in staalproductie te raffineren tot een innovatief, operationeel betrouwbaar proces voor de productie van bulk-kwaliteitsstaal in Linz. De aankondiging van het nieuwe proces werd voor het eerst in december 1951 gedaan op de conferentie 'Staalraffinage met Zuivere Zuurstof' van de Oostenrijkse Vereniging voor Metallurgie in Leoben. Op de conferentie stelde Robert Durrer dat de twee metallurgische installaties (Linz en Donawitz) het concept van het blazen van hoge zuiverheid O₂ op eigen gietijzer in een levensvatbaar industrieel proces hadden ontwikkeld, en feliciteerde hen met dit grote succes. Met deze aankondiging werd Oostenrijk het eerste land dat staal op industriële schaal produceerde uit gietijzer door zuivere O₂ te blazen. De doorsnede LD-converter voor en tijdens O₂-blazen in het vloeibare metaalbad is in Fig. 6 getoond.
Op 27 november 1952 werd de eerste converter in bedrijf gesteld bij LD Staalfabriek 1 in Linz, een mijlpaal in de staalproductie door het O₂-blazenprincipe. Op 5 januari 1953 werd deze LD Staalfabriek, de eerste ter wereld, officieel geopend. Op 17 juni 1953 had LD Staalfabriek 1 in Linz al 100.000 ton LD-staal geproduceerd, en begin december 1953 was 250.000 ton staal geproduceerd. De tweede LD Staalfabriek ging op 22 mei 1953 in bedrijf bij de Österreichisch-Alpine Montangesellschaft (ÖAMG) in Donawitz. Het proces, nu ontwikkeld tot volledige operationele rijpheid, overtrof alle verwachtingen in zowel de kwaliteit van het geproduceerde staal als de economische haalbaarheid. In 2015 werd 73,4% van het wereldwijde staal geproduceerd door BOF-staalproductie.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- De Rol van Stikstof in Staaleigenschappen
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- Wolfram-molybdeen-ijzer legeringen: verbetering van staalsterkte en productie-efficiëntie