



Kalksteen in IJzer- en Staalproductie: Verwerking, Toepassingen en Voordelen
Kalksteen – Verwerking en Toepassing in de IJzer- en Staalindustrie
Kalksteen is een natuurlijk voorkomende en rijke sedimentaire gesteente bestaande uit hoge niveaus van calciumcarbonaat (CaCO₃) in de vorm van het mineraal calciet. Sommige kalkstenen kunnen een klein percentage magnesiumcarbonaat (MgCO₃) bevatten. Deze kalkstenen worden dolomitische kalkstenen genoemd.
Kalksteen is ook een zeer belangrijk industrieel mineraal. Zijn chemische eigenschappen maken het een waardevol mineraal voor een breed scala aan industriële/fabrikage toepassingen. Kalksteen is ook een van de vitale grondstoffen gebruikt in de productie van ijzer en staal.
Kalksteen, per definitie, is een gesteente die ten minste 50% CaCO₃ in de vorm van calciet per gewicht bevat. Er kunnen kleine deeltjes kwarts (silica), veldspaat (alumino-silicaten), kleimineralen, pyriet (ijzerzwavel), sideriet (ijzercarbonaat), en andere mineralen geassocieerd met de kalksteen zijn. Alle kalkstenen bevatten ten minste een paar procent andere materialen. De onzuiverheden in kalksteen kunnen bestaan uit silica (SiO₂), alumina (Al₂O₃), ijzeroxide (Fe₂O₃), zwavel (als sulfiden of sulfaten), fosfor (P₂O₅), potas (K₂O), en soda (Na₂O). Silica en alumina zijn de hoofd onzuiverheden van kalksteen. De kalksteen die in de ijzerproductie gebruikt wordt, moet ten minste 85% calciumcarbonaat en een laag percentage alumina bevatten. Op dezelfde manier moet kalksteen die voor staalproductie gebruikt wordt, ten minste 92% calciumcarbonaat en een heel laag percentage onzuiverheden, vooral de silica percentage, bevatten.
De hoofdtoepassingen van kalksteen in de ijzer- en staalindustrie zijn: (i) als fluxmiddel, en (ii) ander gebruik bestaande uit ontzwavelingsmiddel, bekleding van gietvormen van gietijzergietmachine, neutraliseren van zuur water, waterbehandeling, afvalwater (effluent) behandeling, rookgasbehandeling, en slib en rioolwaterbehandeling. Het is ook een component van synthetische slak. Kalksteen wordt normaal in drie vormen gebruikt. Deze zijn: (i) rauwe kalksteen wat ook de natuurlijke vorm van kalksteen is, (ii) gekalkste kalksteen of ongedoofd kalk, of simpelweg kalk, en (iii) als gedoofd kalk. Wanneer kalksteen als fluxmiddel wordt gebruikt, dan wordt het gebruikt als ofwel rauwe kalksteen of als gekalkste kalksteen. Gedoofd kalk wordt doorgaans geproduceerd uit hoog-calcium ongedoofd kalk en bevat 72% tot 74% calciumoxide met 23% tot 24% chemisch gebonden water.
Verwerking van Kalksteen
Kalksteen na de winning moet verschillende verwerkingsstappen doorlopen voordat het in diverse processen gebruikt kan worden. De basisprocessen in de productie van kalksteen zijn: (i) delven van rauwe kalksteen, (ii) voorbereiden van gewonnen kalksteen voor gebruik door breken en sizen, (iii) kalsineren van rauwe kalksteen, (iv) verder verwerken van de gekalkste kalksteen door hydrateren om gedoofd kalk te produceren indien vereist voor gebruik, en (v) diverse transport, opslag, en hanteringsoperaties. Al deze processen hoeven niet in elke fabriek aanwezig te zijn.
Basis drie typen kalksteenproducten worden gebruikt in ijzer- en staalfabrieken. Zij zijn: (i) rauwe kalksteenproducten, (ii) gekalkste kalksteen of ongedoofd kalk producten, en (iii) gedoofd kalk producten. De verwerking voor kalksteen voor deze producten wordt hieronder beschreven.
Het eerste proces vindt plaats in kalksteenmijnen waar het gewonnen erts breken en ziften ondergaat voor de scheiding van de verschillende groottefracties van het erts. In de ijzer- en staalfabriek, op sommige plaatsen, wordt rauwe kalksteen verder verwerkt. Voorbeeld is sinterfabriek waar de rauwe kalksteen in hamermaalers tot -3 mm wordt gebroken (doorgaans in het bereik van 85% tot 90%).
Kalsinatie van kalksteen is een thermische behandeling voor het uitvoeren van de thermische ontbinding van de rauwe kalksteen en verwijdering van LOI (verlies bij aansteking) of kooldioxide (CO₂) deel van de samenstelling. Het kalsinatieproces bestaat uit een endotheme reactie die in de vaste toestand wordt uitgevoerd. Hoogwertige kalk die in de staalproductie gebruikt wordt, bevat doorgaans ongeveer 90% tot 95% CaO. Theoretisch worden 56 kg CaO geproduceerd uit 100 kg CaCO₃ tijdens complete kalsinatie. In de praktijk varieert dit echter vanwege diverse factoren. Tijdens de kalsinatie van kalksteen, aangezien CO₂ wordt verwijderd, is de kalk (i) porieus (ii) heeft hogere oppervlakte, (iii) heeft hoge reactiviteit, en (iv) is hygroskopisch. Ongeveer 1,8 ton kalksteen is vereist om 1 ton ongedoofd kalk te produceren.
Kalsinatie van kalksteen, aangezien een endotheme chemische reactie, vereist aanzienlijke energie-invoer. Wanneer kalksteen wordt verwarmd, wordt het calciumcarbonaat ontbonden volgens de volgende vergelijking.
CaCO₃ + ongeveer 42,5 kcal warmte = CaO + CO₂
De kalsinatie van kalksteen is een eenvoudig eentonig vuurproces dat in een schachtoven of een rotatieoven wordt uitgevoerd. Het bestaat uit vijf processtappen. Deze zijn: (i) warmteoverdracht van omgeving naar deeltjesoppervlak, (ii) warmteleiding van oppervlak naar reactiefront, (iii) chemische kinetiek aan front, (iv) diffusie van CO₂ door de porieuze oxidelaag naar oppervlak, en (v) dan overdracht naar omgeving. De kalksteen wordt in de oven geladen en, terwijl het door de oven vordert, wordt het ontbonden of gekalkst. De ontbinding van CaCO₃ begint bij 810 °C.
Het kalsinatieproces kan worden uitgelegd met behulp van een deels ontbonden stuk kalksteen, wiens profielen van CO₂ gedeeltelijke druk en temperatuur worden getoond in Fig. 1. Het monster bestaat uit een dichte carbonaatkern omringd door een porieuze laag. In de kalsinatieoven bij een temperatuur Tgas wordt warmte overgedragen door straling en convectie (gesymboliseerd door 'h') aan het vaste oppervlak bij een temperatuur van Tsurface. Middels thermische geleiding (A) dringt warmte door de oxidelaag naar het reactiefront, waar de temperatuur Trc is. Aangezien de reactie-enthalpie vele malen groter is dan de interne energie, is de warmte die verder in de kern stroomt verwaarloosbaar tijdens de reactie. Daarom is de kerntemperatuur slechts iets lager dan de fronttemperatuur. Eenmaal warmte toegevoegd, vindt de chemische reactieconstante (k) plaats waarvoor de dryvende kracht de afwijking van CO₂ gedeeltelijke druk van het evenwicht is (p-eq – p-f). De vrijgekomen CO₂ diffuseert (Dp) door de porieuze oxidelaag naar het oppervlak en passeert uiteindelijk door convectie (B) naar de omgeving waar de CO₂ gedeeltelijke druk p-surface bestaat. De chemische en fysische eigenschappen van kalk worden beïnvloed door de kalsinatie wat op zijn beurt wordt beïnvloed door de geleiding, stofoverdrachtscoëfficiënt, en diffusiviteit van de kalklaag.
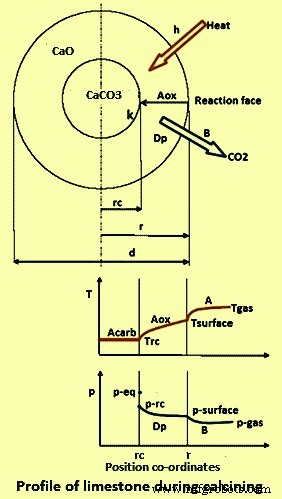
Voor de volledige kalsinatie van kalksteen en om geen residuele kern van ongekalkste kalksteen te hebben, is het noodzakelijk dat de aan het oppervlak van de kalksteen toegevoegde warmte via geleiding doorvoert naar de kern. Een temperatuur van 900 °C moet in de kern ten minste voor een korte periode bereikt worden aangezien de atmosfeer binnen het materiaal zuiver CO₂ is. Het kalksteenoppervlak moet tot meer dan 900 °C worden verwarmd om het benodigde temperatuurgradient te handhaven en het isolerende effect van het gekalkste materiaal in het kalksteenoppervlak te overwinnen. Echter, bij het produceren van ongedoofd kalk, mag de oppervlaktetemperatuur niet 1.100 °C tot 1.150 °C overschrijden, anders treedt herkristallisatie van CaO op en resulteert in lagere reactiviteit en dus verminderde slakken van de ongedoofde kalk.
Een zekere retentie- of verblijftijd is vereist om de warmte van de verbrandingsgassen naar het oppervlak van de kalksteen en dan van het oppervlak naar de kern van de kalksteen over te dragen. Grotere stukken kalksteen vereisen langere tijd om te kalsineren dan kleinere stukken. In principe verlaagt kalsineren bij hogere temperaturen de benodigde retentietijd. Echter, te hoge temperaturen beïnvloeden de reactiviteit van het product nadelig. De relatie tussen kalsinatietemperatuur en benodigde retentietijd voor verschillende groottes van kalksteen is getoond in Tabel 1.
| Tabel 1 Relatie tussen kalsinatietemperatuur en verblijftijd | |||
|---|---|---|---|
| Nr. | Kalksteengrootte | Kalsinatietemperatuur | Verblijftijd (benaderend) |
| Eenheid | mm | °C | Uren |
| 1 | 50 | 1000 | 2,1 |
| 1200 | 0,7 | ||
| 2 | 100 | 1000 | 8,3 |
| 1200 | 2,9 | ||
Verscheidene typen ovens worden gebruikt voor het kalsinatieproces. Deze ovens kunnen rotatieovens of schachtovens zijn. Het type oven dat geselecteerd moet worden, hangt sterk af van de kenmerken van de kalksteen, verwachte productiesnelheid, brandstofkosten, investeringskosten, beschikbare brandstof, lokale omstandigheden, infrastructuur en andere dingen. In het algemeen moeten alle gegevens inclusief laboratoriumtests geëvalueerd worden voorafgaand aan de selectie van de kalsinatieoven.
Rotatieovens, met of zonder voorverhitters, verwerken doorgaans kalksteen met materiaalgrootte tussen 10 mm en 50 mm. De warmtebalans van dit type ovens wordt enigszins gekenmerkt door de hoge verliezen met de afgassen en door de ovenschaal. Typische waarden voor de afgasverliezen liggen in het bereik van ongeveer 25% en voor de ovenschaalverliezen in het bereik van ongeveer 20% van de totale warmtevereiste. Slechts ongeveer 60% van de brandstofenergie die in de oven met voorverhitter wordt geïntroduceerd, wordt gebruikt voor het kalsinatieproces.
In het geval van verticale enkele schachtovens, bestaat er een onbalans tussen de warmte beschikbaar uit de kalsinatiezone en de warmte vereist in de voorverhitzone. Zelfs met het ideale kalsinatieproces kan de temperatuur van de afvalgassen hoger zijn dan 100 °C. In het geval van parallelle stroom regeneratieve (PFR) type ovens, is er betere benutting van de warmte van de kalsinatiezone en minimalisatie van het warmteverlies in de afvalgassen, wat resulteert in lagere warmteverbruik per ton kalk.
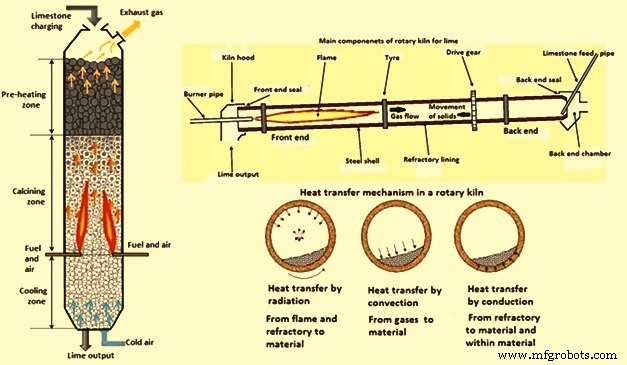
Schematisch diagram van een verticale enkele schachtoven met materiaalstroom en gasstroom, hoofdcomponenten van een rotatiekalkoven, en mechanisme van warmteoverdracht in een rotatieoven worden getoond in Fig. 2.
Vergelijking van gegevens voor verschillende ovens die typisch gebruikt worden voor kalksteenkalsinatie met belangrijke verbruikscijfers en typische grondstofgrootte is gegeven in Tabel 2.
| Tabel 2 Vergelijking van verschillende typen kalsinatieovens | |||||
|---|---|---|---|---|---|
| Type kalsinatieoven | Ovencapaciteit | Kalksteengrootte | Specifiek brandstofverbruik | Specifiek stroomverbruik | Opmerkingen |
| tpd | mm | kcal/kg | kWh/ton | ||
| Rechthoekige PFR oven | 100-400 | 30-120 | 810-870 | Rond 20 | Hoogreactieve kalk geproduceerd |
| Cirkelvormige PFR oven | 300-800 | 30-160 | 810-870 | Rond 20 | Hoogreactieve kalk geproduceerd |
| Fijn kalk oven | 200-400 | 15-40 | 790-850 | Rond 20 | Hoogreactieve kalk geproduceerd |
| Annulaire schachtoven | 200-600 | 15-200 | 910-980 | Rond 30 | Hoog CO₂ gehalte in uitlaatgas |
| Enkele schachtoven | 50-300 | 10-100 | 980-1100 | Rond 35 | Medium hard gebrande kalk geproduceerd |
| Rotatieoven met voorverhitter | 300-1200 | 10-50 | 1150-1350 | Rond 30 | Hoogreactieve kalk geproduceerd, hoge productiesnelheid en lage zwavel |
| Lange rotatieovens zonder voorverhitter | 300-1000 | 20-50 | 1600-1700 | Rond 20 | Hoge productiesnelheden, reactieve kalk en lage zwavel |
| Opschorting kalsineren | 300-1200 | 0,03-2 | 1300-1400 | Zeer fijn grondstof | |
De volgende zijn de factoren en bedrijfsparameters die van invloed zijn op de kalsinatie van kalksteen.
Typen ovens
Er zijn twee typen ovens die gebruikt worden voor het kalsineren van kalksteen. Zij zijn ofwel verticale schachtovens of horizontale rotatieovens. Afhankelijk van het type oven, is de grootte van de kalksteenlading verschillend. In verticale ovens beweegt de kalksteen naar beneden, en de hete gassen stromen omhoog door de kalksteen, daarom moeten de stenen groot genoeg zijn om passage te bieden voor verbrandingsgassen om omhoog te bewegen. Deze ovens gebruiken doorgaans kalksteengroottes variërend van 130 mm tot 200 mm. In deze typen oven moet de temperatuurstijging langzaam zijn en daarom is de resulterende verblijftijd lang. Verticale ovens zijn brandstof-efficiënt, maar beperkt in capaciteit. In het geval van horizontale ovens, roteert de ovenlichaam, wat de klaarsteen laat tumble en alle oppervlakken blootstelt aan het hete gas. Typische grootte van kalksteen voor deze typen ovens varieert van 25 mm tot 40 mm. Uniformiteit van kalksteengrootte voor het laden van de oven is erg belangrijk voor een uniforme kalsinatieproces. Maar, vanuit een praktisch oogpunt, is strakke dimensionering duur door de meerdere ziftingen vereist. Kleine kalksteengrootte zoals 6 mm en kleiner met een bepaald percentage fijn in een horizontale oven, neigt om in massa om te vallen, wat de blootstelling van deeltjes aan hete gassen vermindert. Dit proces resulteert in oneven blootstelling, wat de kwaliteit van de ongedoofde kalk vermindert. In verticale ovens, blokkeert de aanwezigheid van heel kleine kalksteengrootte de open ruimtes tussen kalksteen, interfererend met gaspassage, en dus met warmteoverdracht, wat oneven kalsinatie veroorzaakt. Bovendien neigen kleine kalksteendeeltjes (minder dan 3 mm) te degraderen en causeren generatie van fines die moeten worden verwijderd door stofverzamelaars.
Grootte en korrelverdeling van kalksteen
Tijdens het kalsinatieproces, ontbinding van kalksteen vordert normaal geleidelijk van het oppervlak naar de binnenkant van de kalksteen. Hoe groter de grootte van de kalksteen, des te moeilijker is het te kalsineren en het vereist ook meer tijd. Een brede reeks deeltjesgrootteverdeling in ovenvoeding interfereert ook met warmteverdeling in de oven. De kleine stenen accumuleren tussen de open ruimtes gevormd door grote stenen in schachtovens, dus blokkerend de trek en de stroom van verbrandingsvlam en gassen. Ook, tijdens het kalsineren van een brede reeks kalksteengroottes, temperaturen die de kleinere groottes adequaat kalsineren zonder over-kalsineren, kalsineren alleen de buitenste schil van de kalksteen met grotere afmetingen. Daarom zijn kalkstenen met beperkte korrelverdeling, onafhankelijk van de grootte, veel makkelijker te kalsineren. De grootte van de kalksteen is ook een kritiek element in het kalsinatieproces. Als de kalksteen de oven binnenkomt, wordt het blootgesteld aan de hete gassen binnen de oven. De snelheid van warmtepenetratie is afhankelijk van de temperatuur van de kalksteen en die van de omringende gassen. Bovendien duurt het tijd voordat warmte de kalksteen penetreert. Hoe kleiner de grootte van de kalksteen, des te korter is de warmtepenetratietijd. In het geval van gepulveriseerde kalksteen, kan deze tijd een fractie van een minuut zijn.
Kristallijne structuur en dichtheid van kalksteen
Kristallijne structuur van kalksteen beïnvloedt de snelheid van kalsinatie, interne sterkte van kalksteen, alsook resulterende kristalgrootte van CaO in de kalk. De kleinere kristallen agglomereren tijdens kalsinatie, vormende grotere kristallen, wat krimp en volumevermindering veroorzaakt. Hogere oventemperaturen helpen in het agglomeratieproces. Hoe meer agglomeratie, des te meer is de volumekrimp van het eindproduct. De dichtheid van kalksteen en zijn kristalstructuur zijn enigszins gerelateerd. De vorm van kristallen bepaalt de open ruimte tussen kristallen, en dus, de dichtheid van de kalksteen. Grotere open ruimtes maken eenvoudige passage voor CO₂-gassen tijdens kalsinatie mogelijk, maar het resulteert ook in een volumereductie tijdens kalsinatie. Sommige typen kalksteen, vanwege hun kristallijne structuur, vallen uiteen in het kalsinatieproces. Deze typen kalksteen zijn niet geschikt voor kalsineren. Er zijn enkele andere typen kalksteen die zich het tegenovergestelde gedragen en zo dicht worden tijdens kalsinatie dat ze de ontsnapping van CO₂ verhinderen en niet-porieus worden. Opnieuw, deze typen kalksteen zijn niet geschikt voor kalsinatie.
Kalsinatietemperatuur
De kalsinatie van kalksteen begint rond 810 °C bij atmosferische druk en in een atmosfeer bestaande uit 100% CO₂. Dissociatie vordert progressief van het buitenste oppervlak naar het binnenste oppervlak. Voor dissociatie om het interieur van de kalksteen te penetreren, zijn hogere temperaturen nodig. De temperaturen vereisen verdere toename zodat dissociatie van de kern van de kalksteen kan plaatsvinden. Hoe groter de grootte van de kalksteen, des te hogere de temperatuur die nodig is voor de dissociatie van de kern vanwege de toenemende interne druk als het CO₂-gas zijn ontsnapping dwingt. Een toename in temperatuur uitoefent een veel grotere invloed op de dissociatiesnelheid dan de temperatuurretentie. Verder is de theoretische temperatuur vereist voor kalsinatie ongeveer 1.000 °C. In de praktijk zijn de temperaturen die in de oven gehandhaafd worden veel hoger (rond 1.350 °C). De correcte temperatuur in de oven hangt af van de kalksteengrootte alsook type oven en type brandstof gebruikt. De ovenoperator experimenteert normaal om de exacte temperatuur voor de specifieke grootte en kwaliteit van kalksteen die gebruikt wordt te bepalen. In het algemeen is het beter om de laagste temperatuur met de kortst mogelijke verblijftijd te gebruiken om volledige kalsinatie te bereiken. Hogere kalsinatietemperaturen veroorzaken verhoogde krimp en volumereductie. Hogere kalsinatietemperaturen veroorzaken ook verkalking van het oppervlak van gekalkste kalksteen, met de aanwezigheid van CO₂ vrijgekomen van de steen alsook als bijproduct van verbranding, wat de kalk niet-porieus maakt, en dus minder reactief.
Snelheid van temperatuurstijging
De temperatuurstijging moet geleidelijk en gelijkmatig zijn. Het is bijzonder belangrijk bij het gebruik van grote kalksteengrootte (100 mm tot 150 mm). Bij het kalsineren van grote kalksteengrootte, moet de kalksteen porieus blijven tijdens het proces. Naarmate de temperatuur stijgt, wordt de buitenlaag van de kalksteen verwarmd tot dissociatietemperatuur, waar CO₂ de kalksteen verlaat, capillaire passages achterlatend die de kalk porieus maken. Als het gas ontsnapt, krimpt de kalksteen in volume met zoveel als 40%. Deze krimp in volume beperkt de passage van gas uit het centrum van de kalksteen, wat voorkomt dat additionele CO₂-gas kan ontsnappen. Te lange verblijftijd vergemakkelijkt combineren van CaO en CO₂ terug naar CaCO₃ (verkalking) bij temperaturen boven 1.350 °C. Als de temperatuurstijging heel snel is, worden de buitenlagen van de kalksteenstukken heel snel gekalkst. Naarmate de temperatuur stijgt, krimpt het oppervlak van de kalksteenstukken en de poriën gecreëerd door de ontsnapping van CO₂ sluiten. Dit produceert verhoogde interne druk binnen de kalksteen. Aangezien het gas niet kan ontsnappen, zorgt het ervoor dat de kalksteen ontploft en uiteenvalt. Dit resulteert in productie van ongewilde fines wat de kwaliteit van de resulterende ongedoofde kalk vermindert.
Tijd van kalsinatie
Het is opgemerkt dat, ongeacht het type kalksteen en zijn kwaliteit, een hogere brandtemperatuur en langere kalsinatieperiode een harder-gebrande ongedoofde kalk oplevert die hoge krimp, hoge dichtheid, lage porositeit en lage chemische reactiviteit heeft. Het tegenovergestelde gebeurt bij lagere brandtemperaturen met kortere duur van kalsinatie wat resulteert in productie van de gewenste, zacht-gebrande hoogreactieve kalke van lage krimp en dichtheid en hoge porositeit. De kalsinatie van kleine en grote stenen in termen van hun relatieve vertering en kalsinatietijden is direct evenredig aan het kwadraat van de dikte (of gemiddelde diameter voor onregelmatig gevormde steen. Retentietijd in de oven hangt af van de grootte van de kalksteen alsook kalsinatietemperatuur. De grootte van de kalksteen is het meest kritieke element voor de kalsinatie. Als de kalksteen de oven binnenkomt, wordt het blootgesteld aan de hete gassen binnen de oven. De snelheid van warmtepenetratie is gebaseerd op verschil in temperatuur van de kalksteen en de temperatuur van de gassen. In aanvulling op dit temperatuurverschil, duurt het tijd voordat warmte de kalksteen penetreert. Hoe kleiner de grootte van de kalksteen, des te korter de tijd voor warmtepenetratie. In geval van gepulveriseerde kalksteen, kan deze tijd reduceren tot minder dan 1 minuut. Als de retentie te kort is, blijft de kern van de kalksteen ongekalkst, terwijl het buitenste oppervlak gekalkst wordt. Als de retentietijd te lang is, dan krimpt het oppervlak van de kalksteenstukken en sluiten de poriën gecreëerd door CO₂-gas ontsnapping, producerend een ondoorlatend oppervlak. Dit type kalk wordt hard gebrand of dood gebrand kalk genoemd. Deze kalk heeft zeer lage reactiviteit en slakt niet goed. Bovendien betekent langere retentietijd minder productie en hogere productiekosten.
CO₂-concentratie in oven
CO₂-concentratie in de ovenatmosfeer neemt toe met zijn vrijgave van kalksteen tijdens kalsinatie. Voor juiste kalsinatie moet CO₂ op continue basis verwijderd worden. Als CO₂ niet verwijderd wordt, dan veroorzaakt een combinatie van hoge CO₂-concentratie en hoge kalsinatietemperatuur verkalking van de gekalkste kalksteenstukken en converteert CaO terug naar CaCO₃. Bovendien reageert CO₂ ook met de kalksteenonzuiverheden.
Chemische reactiviteit
Er bestaat een interrelatie tussen porositeit, dichtheid en poriën-grootteverdeling. Deze factoren oefenen een grote invloed uit op dergelijke standaard meetbare eigenschappen van ongedoofde kalk zoals reactiviteit, beschikbare kalk en de deeltjesgrootteverdeling en het oppervlak. Het is opgemerkt dat een retentietijd van 1 uur tot 4 uur zeer weinig of geen effect heeft op de porositeit, oppervlakte, of reactiviteit in het kalsinatie-temperatuurbereik van 950 °C tot 1070 °C en de bulkdichtheid van ongedoofde kalk constant blijft. Excessieve kalsinatietemperaturen en verlengde periodes van kalsinaties leiden tot hard branden van kalksteen en dit resulteert in productie van kalk met lage reactiviteit.
Krimpkenmerk
De krimp van ongedoofde kalk kan worden berekend uit de dichtheden van de kalksteen en de kalk na correctie voor verlies bij aansteking (LOI). Het wordt berekend door de formule S = 100*{[100/Ds-(100-L)/Dl]/100*Ds} Waar S krimp in percentage is, Ds is de dichtheid van kalksteen in gram/cc, Dl is de dichtheid van ongedoofde kalk in gram/cc en L is verlies bij aansteking van kalksteen in percentage. Krimp van de kalksteen heeft grote invloed op de bulkdichtheid van de kalksteenlading in de oven. Hoe hoger de krimp, des te minder zijn de open ruimtes in de kalksteenlading. Dit resulteert in het inpakken van de kalksteen in de oven wat leidt tot hoge drupdruk in het ovenbed met de bijbehorende invloed op de trek van rookgassen uit de oven.
Kwaliteit en type brandstof
De kwaliteit en type brandstof heeft grote invloed op de efficiëntie van de oven en de kwaliteit van de geproduceerde kalk. Vaste ruwe brandstoffen zoals hout, houtskool en steenkool worden al lang gebruikt. Gepulveriseerde steenkool, producergas, aardgas en brandstofolie worden in de ovens gebruikt. Aardgas is de meest handige brandstof en producergas is de meest lastige. De definitieve keuze van brandstof wordt ook bepaald door milieuexpertises aangezien sommige brandstoffen hogere neigingen hebben om het milieu te verontreinigen door schadelijke emissies. Typisch gebruiken verticale ovens olie of aardgas als brandstof, terwijl horizontale rotatieovens steenkool gebruiken. Echter, elk type oven kan elk van deze brandstoffen gebruiken. Zolang olie en steenkool bepaalde percentages zwavelverbindingen bevatten die kunnen variëren van 0,5% tot 3%. Zwavel combineert meestal met CaO bij geschikte temperaturen en produceert calciumsulphide of calciumsulfaat. Dit gebeurt doorgaans op het oppervlak van gekalkst materiaal en maakt het materiaal niet-porieus, wat de reactiviteit vermindert. Bovendien resulteert een hoog percentage as in de steenkool in opbouw op de refraktariën in de rotatieoven, wat interferert met de stroom van kalksteenlading in de oven. De oven moet periodiek worden afgekoeld en de asopbouw handmatig verwijderd wat een zeer vervelende en kostbare operatie is. Aardgas is de schoonste brandstof en wordt meestal in verticale ovens gebruikt.
De derde verwerking van kalksteen bestaat uit de productie van gedoofd kalk, wat een droog poeder is verkregen door ongedoofde kalk met voldoende water te behandelen om zijn chemische affiniteit voor water te voldoelen, waardoor de oxiden naar hydroxiden worden geconverteerd. Gedoofd kalk wordt ook soms geslakte kalk genoemd. Voor de rookgasontzwaveling, vereist de karakteristiek van gedoofd kalk verbeterde gemiddelde fijne, hogere oppervlakte, en hogere volume van de poriën. De hydratatiereactie is chemisch simpel maar het is sterk exotherm, met een warmteontwikkeling van ongeveer 276 kcal/kg CaO. De reactie is als volgt:
CaO + H₂O = Ca(OH)₂ + warmte
Ter vergelijking, de exotherme warmte ontvikkeld uit het hydrateren van 1.000 ton hoog-calcium ongedoofde kalk is gelijk aan de totale warmtewaarde van ongeveer 35 ton steenkool. De termen hydratatie en slaken worden vaak door elkaar gebruikt. Echter, er is een definitief en duidelijk verschil. Hydratatie wordt normaal gedefinieerd als een proces waarbij ongeveer stoichiometrische hoeveelheden water en kalk reageren om een product, hydraat, te vormen, wat een droog poeder is. Het bevat minder dan 1% vrij vocht en wordt als poeder behandeld. Slaken daarentegen wordt gedefinieerd als een proces waarbij kalk gereageerd wordt met een excessieve hoeveelheid water om een kalkslurry te vormen wat als vloeistof behandeld wordt.
Snelle hydratatie is geneigd om fijne deeltjes te produceren, aangezien hydraatkristallen minder kans krijgen om te agglomereren. Echter, de meest snelle reactie is niet noodzakelijk de beste conditie. In principe ontwikkelt een typische hoogreactieve kalkreactie in drie verschillende fasen (Fig. 3). Deze fasen worden getermd als: (i) kinetisch, (ii) overgang, en (iii) diffusie. De kinetische fase is normaal zeer kort (minder dan 10 seconden), en toont een scherpe temperatuurstijging, wat zo hoog kan zijn als 50% van de totale toename in temperatuur. De lengte van de overgangsfase (vaak minder dan een minuut) kan veranderen door de grootte van de kalkklonten gevoerd aan de hydrater. Het toont een zichtbare buiging van de temperatuurstijging. In de diffusiefase stijgt de temperatuur weer scherp tot het snel afvlakt om het einde van de reactie aan te tonen.
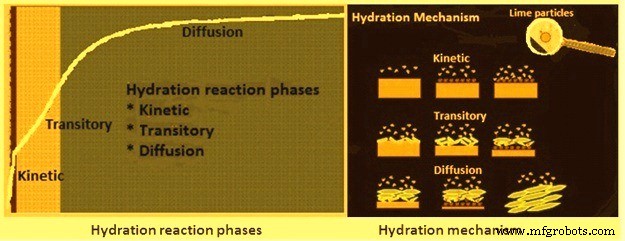
Hydratatiemechanisme wordt ook in Fig. 3 getoond. Het hydratatiemechanisme van kalkdeeltjes toont dat na de initiële contact met water de reactie heel sterk begint in een paar seconden door de onbelemmerde contact tussen kalk en water. Na de eerste laag van deels gehydrateerde kalk gegenereerd is op het oppervlak, fungeert het als een schild voor de ongedoofde kalklagen eronder aangezien het neigt om nabij de deeltjesoppervlakte te blijven. Daarom vertraagt de laag van deels gehydrateerde kalk de waterpenetratie. Wanneer Ca(OH)₂-kristallen geleidelijk gevormd worden tot hun eindvorm, beginnen ze te scheiden. Dit verbetert waterpenetratie wat de reactietrend hervat. De andere factor die belangrijk is, is dat de ontwikkeling van de reactie de functie is van de klontgrootte van de ongedoofde kalk.
Toepassing van Kalksteen en Kalk in IJzer- en Staalfabriek
Tijdens de productie van ijzer via de hoogoven (BF) route, wordt kalksteen toegevoegd ofwel in het sinterproces of als directe voeding in de hoogoven. Kalksteen wordt normaal toegevoegd tijdens ijzerproductie voor het verkrijgen van ofwel neutrale of licht basische BF-slak. Toevoeging van kalksteen via sinter is de meer voorkeur route aangezien CO₂ van kalksteen wordt uitgejaagd tijdens het sinterproces. In het geval van sinteren, wordt kalksteen gebroken tot -3 mm (in het bereik van 85% tot 90%) in hamerbrekers voordat het in de sintermix wordt gemengd. In het geval van directe voeding aan hoogoven, worden kalksteenklonten van 10 mm tot 40 mm grootte gebruikt.
In het geval van kalksteentoevoeging via sinteren, wordt tegenwoordig ook gekalkste kalksteen (kalk) direct gebruikt. Gebruik van ongedoofde kalk in het sinterproces heeft de voordelen van: (i) Verbetering in de bindingskarakteristieken van sintermix, (ii) verbetering in de productiviteit van sintermachine, (iii) verbetering in de sintersterkte, en (iv) reductie in het volume van uitlaatgassen met geassocieerde voordelen.
Hoog silica (SiO₂) gehalte in de kalksteen gebruikt voor sinterdoeleinden wordt bevorzugd aangezien SiO₂ het effect van alumina (Al₂O₃) in de hoogoven tegengaat.
Het tweede grote gebruik van kalksteen is in staalproductie. Het wordt gebruikt voor het handhaven van slakbasiciteit (CaO/SiO₂) van ongeveer 3. In staalproductie wordt kalksteen in gekalkste vorm gebruikt. Voor gebruik in staalproductie, moet het SiO₂ (vanwege zijn zuur aard) gehalte in de kalksteen heel laag zijn, preferabel minder dan 1%. Ook moet de reactiviteit van de kalk heel goed zijn, vanwege de minder beschikbare tijd aangezien het staalproductieproces een heel snel proces is. Het gehele staalproductieproces duurt minder dan 20 minuten om te voltooien.
Kleinere toepassingen van kalk (ofwel gekalkst of gedoofd) bestaan uit ontzwavelingsmiddel, bekleding van gietvormen van gietijzergietmachine, neutraliseren van zuur water, waterbehandeling, afvalwater (effluent) behandeling, rookgasbehandeling, en slib en rioolwaterbehandeling etc. Kalk wordt ook soms toegevoegd als component van synthetische slak.
Productieproces
- Direct Gereduceerd IJzer (DRI): productietechnieken en industriële processen
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Effectieve Afgifte Strategieën voor Direct GereDUCEerd IJzer en Warm Transport
- Staal Gieterpannen & Refractaire Voeringen: Efficiëntieverhoging in Moderne Staalproductie
- CNC-machines: efficiëntie en precisie in de industriële engineering ontgrendelen
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Essentiële grondstoffen in ijzer- en staalproductie
- Belangrijkste Trends Die De IJzer- En Staalindustrie Vandaag Vormgeven
- Niobiums cruciale rol in de moderne staalproductie
- Molybdeenmetaal en legeringen: sleuteltoepassingen in diverse industrieën