



Schilvorming in opwarmoven voorkomen: Sleutelstrategieën voor efficiënte staalwalsing
Schilvorming in opwarmoven
Opwarmoven vormen een belangrijk element in het walsen van stalen, waarin de half-fabrikaten staalproducten verhit worden tot een gewenste temperatuur voor het bereiken van de plastische eigenschappen in de producten voor walsen. De basisdoeleinden van het verwarmen van de half-fabrikaten staalproducten voor walsen omvatten (i) om het staal zacht te maken om het geschikt te maken voor walsen, en (ii) om een voldoende hoge initiële temperatuur te bieden zodat het walsproces voltooid wordt in volledig austenitisch temperatuurgebied.
Tijdens het oppassen in de opwarmoven, wordt staal door de oven geleid langs welke de temperatuur geleidelijk verhoogd wordt tot de uitgloeizone. Daarbij wordt de temperatuur constant gehouden voor thermische en chemische homogeniteit van het staal. De opwarmoven is een direct gefeerde oven die ofwel gasvormige, vloeibare, of vaste brandstof en lucht gebruikt. De samenstelling van de atmosfeer binnen de oven bestaat overwegend uit stikstof (N2), koolstofdioxide (CO2), waterdamp (H2O) en vrije zuurstof (O2). De atmosfeersamenstelling kan drastisch variëren tijdens de bedrijfsvoering. Deze variaties zijn functies van de lucht/brandstof verhouding, die op zijn beurt, afhangt van oven en molen bedrijfscondities.
Opwarmoven voor het oppassen van staal is conceptueel verdeeld in drie zones. Beginnend vanaf het afvoereinde van de opwarmoven, zijn deze zones (i) uitgloeizone, (ii) verhitingszone(s), en (iii) voorverhitingszone. In de uitgloeizone, wordt brandstof en lucht door de ovenbrander geschoten bij normale of gereduceerde primaire brandstof stoichiometrie. Deze zone heeft een hoge oventemperatuur. De temperatuur van het staal wordt geëgaliseerd door zijn dwarsdoorsnede in deze zone. De afvoergassen uit deze zone reizen naar de verhitingszones. De verhitingszones, die tussen voorverhitingszone en de uitgloeizone liggen, vereisen hoge stralingswarmteoverdracht voor het verhogen van de staaloppervlaktetemperatuur tot rond de wals temperatuur. O2 verrijking van verbrandingslucht in deze zones bevordert warmteoverdracht en vermindert oven volumetrische gasstromen, allemaal met het gunstige resultaat van verhoogde productiviteit en thermische efficiëntie. In de voorverhitingszone, biedt de stroom van gassen uit de voorgaande zones, warmte aan het binnenkomende staal voornamelijk door convectie. Additionele lucht wordt aan het begin van deze zone of aan het einde van de verhitingszone toegevoegd om alle overgebleven brandstofresten te verbranden. De gevoelige warmte van de afvoergassen wordt herwonnen door warmteoverdracht aan het staal of in de recuperator. De snelheid van de gassen in deze zone is zo laag mogelijk zodat meer verblijftijd geboden wordt voor de overdracht van warmte aan het staal.
Tijdens het verwarmen van staal in de opwarmoven, reageren hete staaloppervlakken met de in-oven oxidiserende atmosfeer resulterend in de vorming van een ijzeroxiden laag bekend als schil. Het opbrengstverlies door dit fenomeen kan variëren van 1,0% tot 3% van opgewarmd staal.
Gevolgen en mechanismen van schilvorming
De oxidatie van staal om schil te vormen is een basis, en over het algemeen, onvermijdelijk gevolg van het oppasproces in een opwarmoven. De belangrijkste gevolgen van de schilvorming zijn de significante economische verliezen geleden in twee hoofdgebieden, namelijk (i) verlies van opbrengst van staal als ijzeroxiden, en (ii) verlies van prime kwaliteit product door defecte oppervlak veroorzaakt door ingewalste schildefecten of verruwde oppervlakken. De schil vormt een verlies van waardevol staal.
Schilvorming is een complexe reactie die plaatsvindt in de opwarmoven. De morfologieën en microstructuren die zich ontwikkelen tijdens het verwarmen van staal in de opwarmoven behandeling worden aanzienlijk gewijzigd door schilvorming en transformatie.
De hoeveelheid schilvorming tijdens het oppassen van staal in de opwarmoven hangt af van verschillende factoren. Deze factoren omvatten (i) de samenstelling van het staal, (ii) de initiële staaloppervlakteconditie, (iii) de temperatuur van het oppassen, (iv) de samenstelling van de atmosfeer van de opwarmoven die de agressiviteit ten opzichte van schilvorming bepaalt, en (v) de verblijftijd in de oven die bepaald wordt door de opwarmcyclus. Om in staat te zijn om het effect van veranderingen van opwarmparameters op de resulterende schilvorming te voorspellen, is het noodzakelijk om oxidatiedata beschikbaar te hebben die correspondeert met variërende ovencondities. Ook, verbeterde controle van de ovenatmosfeer stelt een lagere en stabielere O2 inhoud in en dus reductie van verlies van staal door schilvorming.
De verschijnselen van schilvorming (oxidatie) op het staaloppervlak tijdens het oppassen van staalmateriaal in de opwarmoven zijn onvermijdelijk en moeilijk te controleren. Nadelen van schilvorming omvatten staalverbruik en schil uitval op weg naar walserij, wat opruiming vereist en meestal milieukwesties veroorzaakt.
Het mechanisme voor de hoge temperatuur oxidatie van staal is gegeven in Fig 1. Het oxidatiemechanisme kan afhangen van (i) de transport van oxidant gas van de bulk gasfase, (ii) fasengrensreactie(s) aan de gas/schil interface, of (iii) de diffusie van Fe kationen naar de schil/gasfase interface.
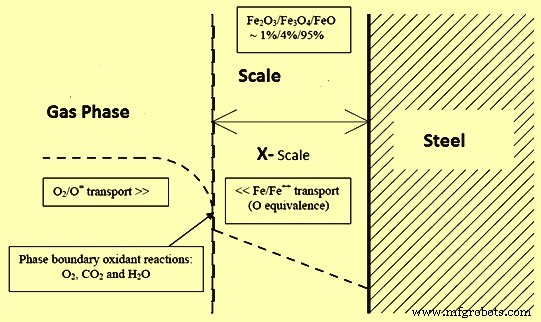
Fig 1 Mechanisme voor de hoge temperatuur oxidatie van staal
Schilvorming van staal in de aanwezigheid van gasvormige verbrandingsproducten voegt complexiteit toe aan het oxidatieproces in de opwarmoven. Een groot element in deze complexiteit van schilvorming is de inconsistentie, wat weer een resultaat is van interacterende parameters in de opwarmoven.
Een besparing van tot 35% van staal verloren aan schil kan bereikt worden door de overmaat lucht in de oven van 70% tot 20% te reduceren. Ook, langere verblijftijd en hogere temperaturen van het staal in de oven resulteren in de vorming van overmatige hoeveelheden schil.
Er zijn normaal twee bronnen van O2 in de opwarmoven. Deze zijn (i) verbrandingslucht die aan de brander geleverd wordt voor de verbranding van de brandstof, en (ii) lucht intrede wat gebeurt wanneer er een negatieve druk in de oven is die gecreëerd wordt door diverse redenen en dit leidt tot lucht intrede in de ovenatmosfeer.
De normale of conventionele verwarmen van staal tot wals temperaturen is om staal te verwarmen in een opwarmoven die bevuurd wordt door branders die werken op of iets boven de stoichiometrische verhouding van de brandstof die gebruikt wordt. De 100% stoichiometrische verhouding is gedefinieerd als de lucht/gas verhouding die perfecte verbranding van de brandstof oplevert en een rookgasatmosfeer oplevert die samengesteld is uit alleen N2, CO2, H2O, en er is geen vrije O2. Verbranding bij een lucht/gas verhouding iets boven 100% stoichiometrisch resulteert in een klein percentage O2 ook in de rookgassen.
Naarmate het staalvoorraad voorwaarts beweegt door de opwarmoven, stijgt zijn temperatuur. Echter, de snelheid van de temperatuurstijging hangt af van de vuursnelheden in de individuele zones van de oven. In de vroege stadia van het oppassen, wordt het staalvoorraad blootgesteld aan lage verhitingsnelheden om de ontwikkeling van thermische spanningen te voorkomen. Het staalvoorraad wordt dan blootgesteld aan intense verwarmen tot de uitgloeizone, waar de uitgloeitemperatuur gehandhaafd wordt om een uniforme staaltemperatuur te bereiken voor het daaropvolgende walsen.
Naarmate de staaloppervlaktetemperatuur stijgt, reageert het met de oven oxidiserende atmosfeer (O2, CO2, en H2O etc.), om een oxidenlaag (schillaag) te produceren. De dikte van de schillaag hangt af van verschillende factoren.
Voor- en nadelen van schilvorming
Er zijn een aantal voor- en nadelen aan schilvorming op staal. De voordelen zijn namelijk (i) schil elimineert oppervlakte defecten zoals onzuiverheden van vormpoeder ingesloten in het oppervlak van de continu gietmachine, oxiden en oppervlakte kraken, en resulteert in gladde en schone staaloppervlak, (ii) de warmte afgegeven aan het staal tijdens het oxidatieproces zijnde een exothermische reactie, rekent voor ongeveer 2% tot 3% van de totale warmteinvoer, en (iii) de schillaag reduceert de warmtestroom van het staal naar de omgeving (vanwege zijn lagere warmtegeleiding) wanneer het staal getransporteerd wordt naar de walserij. De nadelen van schilvorming tijdens het oppassen van staal in een opwarmoven omvatten (i) staalverlies variërend van 1% tot 3% afhankelijk van oven bedrijfscondities, (2) schil ophopingen binnen de oven en verwarmde staal transportpad wat een oven afsluitperiode vereist voor opruimen en (iii) vertraagde warmteoverdracht van de ovenomgeving naar het staal wat langere verwaringsperiodes noodzakelijk maakt.
Het is belangrijk om de schilvorming tijdens het oppassen te minimaliseren tot een niveau waarop het voordelig is. Dit maakt het noodzakelijk om alle relevante parameters tijdens de bedrijfsvoering van de opwarmoven te monitoren en controleren.
Oxidatiekinetiek en atmosferische invloeden
Het onderwerp van hoge temperatuur oxidatie van stalen onder verschillende condities is uitgebestudeerd. Theoretische overweging van de oxidatie van zuivere metalen toont aan dat er twee hoofdbesturingsmechanismen zijn. Initieel is er een lineaire groei van de schil wanneer de oxidatiesnelheid bepaald wordt door oppervlakte chemische reacties. Dit duurt over het algemeen een korte periode tot de schillaag gevestigd raakt en de diffusiesnelheid van een van de reactanten door de schillaag het controlerende mechanisme wordt. In het geval van zuiver ijzer, is het de diffusie van ijzer naar buiten van het metaal/schil interface wat de oxidatiesnelheid controleert. Dit leidt direct tot de parabolische wet dat het geoxideerde gewicht per eenheid oppervlak evenredig is met de vierkantswortel van de verstreken tijd.
Wanneer staal verhit wordt in gemengde gasatmosferen, zoals het geval is in de opwarmoven, worden afwijkingen van het gedrag van zuiver ijzer normaal waargenomen. Dit kan voortvloeien uit de legeringselementen in het staal. Deze veroorzaken talrijke afwijkingen van het klassieke groeimechanisme, een van de meer voor de hand liggende zijnde de remming van dislocatiebeweging onder de werking van oppervlakte spanningen gegenereerd door de schilgroei. Dit bevordert de generatie van een lijn van poriën of gaten aan de metaal-schil interface wat ijzerdiffusie remmeert en resulteert in lagere schilsnelheden. Verder is het vaak moeilijk om een initiële, discrete periode van lineaire oxidatie te onderscheiden terwijl significante afwijking van de parabolische wet, doorheen de gehele oxidatieperiode, frequent waargenomen wordt.
De schillen gevormd op stalen bevatten vaak kraken die, als normaal aan de metaal-schil interface, aanleiding hebben gegeven tot alternatieve paden voor oxidatiegassen om door de schil te transporteren. Dit betekent dat diffusie door de schil niet langer het controlerende mechanisme is en verhoogde oxidatie kan resulteren. Deze kraken kunnen ontstaan uit de ontwijking van gasvormige oxidatieproducten zoals koolstofmonoxide (CO), van de schil-metaal interface of als resultaat van de spanningen gegenereerd tijdens schilgroei. De geometrie van het staal kan ook de generatie van kraken in de schil beïnvloeden.
De rookgasbestanddelen van CO2, H2O en O2 zijn allemaal oxidiserend voor staal wanneer de oppervlaktetemperatuur van het staal boven ongeveer 750°C is. Voor oxidatie van verschillende stalen in CO2 en H2O atmosferen, is de beperkende stap gevonden als de dissociatiesnelheid van CO2 of H2O tot O2 en CO of H2 op het oxidenoppervlak. Echter, voor oxidatie in O2 atmosferen, is de beperkende stap tijdens de initiële periode van oxidatie gevonden als de snelheid van de transport van O2 van de gasfase naar het reactieoppervlak. Na de oxidenlaag een bepaalde dikte bereikt, volgt oxidatie een parabolische snelheidswet waar de oxidatiesnelheid gecontroleerd wordt door de diffusie van de ionische soorten en vacatures door de oxidenlaag.
Het effect van O2 niveaus op de oxidatiesnelheden van ijzer bij 700°C, 800°C, en 900°C toont aan dat de parabolische oxidatiesnelheid toeneemt met toenemend O2 percentage, met name bij hogere temperaturen. De meest significante toename vindt plaats tussen 0,4% en 2% O2 bij 950°C.
Het effect van waterdamp en CO2 op de oxidatie van ijzer toont aan dat de schilvormingssnelheid van ijzer niet beïnvloed wordt door waterdamp bij 750°C, maar bij 850°C en 950°C, neemt de snelheid toe met factoren 1,2 en 1,6 respectievelijk. Het is ook gezien dat CO2 een kleinere toename produceert dan waterdamp. In het geval van CO2 oxidatie van ijzer in het temperatuurbereik 600°C tot 1100°C, is opgemerkt dat de schilvormingssnelheden lineaire en parabolische tijdswetten volgen voor korte en lange bloottijd respectievelijk.
De afhankelijkheid van oxidatiesnelheden van temperatuur is goed gevestigd en bekend om een Arrhenius relatie te gehoorzamen (Deze relatie geeft de temperatuurafhankelijkheid van reactiesnelheden weer). In het algemeen kan oxidatie geclassificeerd worden in drie stadia namelijk (i) een initiël stadium gekenmerkt door een lineaire oxidatietype, (ii) een finaal stadium waar oxidatie parabolisch is, en (iii) een intermediair stadium waar een overgang van lineair naar parabolisch mechanisme plaatsvindt. De schilvorming is sterk afhankelijk van de oppervlaktetemperatuur van het staal en zijn verblijftijd in de oven. Het hangt ook af van het percentage O2 aanwezig in verbrandingsproduct.
Temperatuur heeft zijn invloed op de oxidatie van staal. Bij lage temperaturen (900°C en lager), heeft O2 inhoud zeer weinig invloed op oxidatie van staal. Bij hoge temperaturen (1150°C en hoger) verhoogt toename van O2 inhoud in de ovenatmosfeer van 0,3% tot 3% de oxidatiesnelheid met 50%. Verder verhoging van O2 niveau boven 3% heeft weinig effect op de oxidatie.
Oxidatie in complexe atmosferen zoals die in de opwarmoven bestaan, toont echter aan dat oxidatie in multi-component gassen de drie mechanismen van oxidatie allemaal samen kan veroorzaken.
Het is bekend dat ijzer (Fe) oxideert om drie bekende oxiden te vormen, namelijk, wustiet (FeO), magnetiet (Fe3O4) en hematiet (Fe2O3) in verhoudingen bepaald door reactiekinetiek, waar het predominante oxiden magnetiet is. Het basisonderstaande van oxidatie is dat na het initiële stadium, het proces voortschrijdt door de naar buiten gerichte diffusie van ijzer (Fe 2+) om te reageren met zuurstof, geleverd door de ovenatmosfeer tijdens het oppassen. Het proces wordt gedefinieerd als voortschrijdend bij parabolische groeisnelheden, leidend tot de vorming van drie lagen van oxidetypen, namelijk, FeO, Fe3O4, en Fe2O3 progressief, van het metaaloppervlak naar buiten.
Wustiet is de binnenste fase van de schil die naast het metaal vormt en de Fe rijke fase is. Het heeft de laagste O2. Het wordt voorgesteld als FeO, en is niet stabiel onder ongeveer 570°C. Echter, de inhoud in de schil neemt toe met toenemende temperatuur en bezit ongeveer 95% van de schillaag wanneer de staaltemperatuur boven 700°C is. De dichtheid van wustiet is ongeveer 5,87 g/cm³. Wustiet bestaat als een thermodynamisch stabiele, enkele fasestructuur, over een wijd bereik van samenstelling. De non-stoichiometrie van wustiet neemt toe met toenemende temperatuur en lijkt niet de stoichiometrische samenstelling FeO te bereiken. Vergeleken met de andere schilfasen en het staal zelf, heeft de wustiet fase een relatief laag smeltpunt, wat is van 1370°C tot 1425°C. Smelting van de wustiet laag (wassen) versnelt de schilvormingssnelheid en verhoogt de korrelgrens penetratie. Dit vermindert niet alleen de oppervlakte kwaliteit, maar verhoogt ook het brandstofverbruik van de oven en verlaagt de opbrengst.
De magnetiet fase, Fe3O4 is de intermediaire fase van de schil. Het is de hoofdevenwichtsbestanddeel van schil onder 500°C. Het heeft een dichtheidsbereik van 5 g/cm³ tot 5,4 g/cm³. Het bestaat als een metaaldeficiënt oxiden maar op een veel kleiner niveau dan wustiet. Het is getoond vanuit verschillende studies dat zowel kationen als anionen diffuseren in Fe3O4. Naarmate de temperatuur stijgt tot ongeveer 700°C, vindt wustietvorming plaats ten koste van de magnetiet fase en bij verhoogde temperaturen, bezit magnetiet slechts ongeveer 4% van de totale schillaag. Magnetiet is harder en meer slijtend dan wustiet.
De hematiet fase, Fe2O3 is de uiterste laag van de schil en heeft de hoogste zuurstofinhoud. Het vormt bij temperaturen boven ongeveer 800°C. De dichtheid van hematiet is ongeveer 5,24 g/cm³. Hematiet bezit ongeveer 1% van de totale schillaag bij hoge temperaturen. Net als de magnetiet fase, is hematiet hard en slijtend.
Verbrandingsreacties en schilreductie strategieën
Opwarmoven is een direct gefeerde type oven. Veel reacties kunnen plaatsvinden tijdens het oppassen; echter de hoofreacties die warmte leveren in de opwarmoven zijn als volgt.
C + O2 = CO2
2C + O2 = 2 CO
2 CO + O2 = 2 CO2
CH4 + 2O2 = CO2 + 2H2O
S + O2 = SO2
2H2 + O2 = 2 H2O
Het verbrandingsproduct is altijd sterk oxidiserend en de snelheid van schilvorming neemt toe met de toename in de oppervlaktetemperatuur en de partiële verrijking van O2, en koolstofdioxide (CO2) in de ovenatmosfeer. De snelheid daalt als de partiële druk van koolstofmonoxide (CO) toeneemt. Het O2 percentage in product van verbranding wordt normaal gehandhaafd op ongeveer 1% tot 2% om het schilverlies te minimaliseren.
De niveaus van verbrandingsproducten hangen af van het percentage van de verbrandingslucht gebruikt. In het geval van complete verbranding, geeft de verbranding aanleiding tot producten van complete verbranding. Het kan opgemerkt worden dat naarmate het percentage van de verbrandingslucht afneemt, de oxidanten H2O en CO2 afnemen, terwijl die een reducerende omgeving aan de oven bieden zoals CO en H2 toenemen. De lucht/gas verhouding heeft ook een grote impact op de adiabatische vlamtemperatuur. Over het algemeen, resulteren hoge verbrandingsluchttemperaturen in dramatische toenames in vlamtemperaturen.
Verschillende studies zijn gemaakt over de impact van lucht/brandstof verhouding op de oxidatie van staal in de opwarmoven. Deze studies tonen aan dat wanneer de lucht/brandstof verhouding verlaagd wordt van 1,1 tot 0,9, er een substantiële daling is in de staaloxidatie. Verdere reductie in de lucht/brandstof verhouding heeft slechts beperkt effect.
Normaal de branders in alle ovenszones werken op of iets boven 100% stoichiometrische verbrandingsniveaus en de resulterende tijd, temperatuur en atmosfeer profielen als het product door de oven passeert wordt voorgesteld door het grafiek (a) in Fig 2. Voor substantiële reductie van schilvorming in de opwarmoven tijdens het verwarmen van staal tot wals temperaturen, wordt het noodzakelijk dat de oven bevuurd wordt door branders die goed onder de stoichiometrische verhouding van de brandstof die gebruikt wordt werken (zoals in het bereik van 80% tot 90% van de stoichiometrische verhouding en de rookgasatmosfeer CO en H2 te bevatten alsook N2, CO2 en H2O in de uitgloeizone van de oven. Om de brandbare stoffen (CO en H2) te verbranden, wordt noodzakelijke lucht in het vooreinde van de oven geïntroduceerd om de brandbare stoffen (CO en H2) te verbranden. De resulterende tijd, temperatuur, en atmosfeer profielen als het product door de oven passeert wordt getoond door het grafiek (b) in Fig 2.
De CO en H2 rookgasbestanddelen zijn reducerend voor staal en wanneer overwogen met de andere rookgasbestanddelen van CO2, H2O en O2. Het rookgasmengsel is ofwel reducerend of oxidiserend voor staal afhankelijk van de verhouding van CO/CO2 en H2/H2O en afhankelijk van de oppervlaktetemperatuur van het staal. De CO/CO2 en H2/H2O verhoudingen zijn omgekeerd evenredig met het % stoichiometrische verhouding van verbranding. Dus als de reducerende atmosfeer gecreëerd kan worden in de uitgloeizone en geconverteerd tot oxidiserende atmosfeer wanneer de staaltemperaturen laag zijn, dan is er mogelijkheid van schilreductie.
Vuuren in onder reducerende condities produceert CO en H2 in de ovenatmosfeer in gelijke hoeveelheden. Dit is in toevoeging aan CO2 en H2O geproduceerd onder stoichiometrische verbranding. De CO/CO2 en H2/H2O verhoudingen vereist voor de reductie in de schilvorming zijn een functie van de oppervlaktetemperatuur van het staal. Deze verhoudingen, op hun beurt, definiëren de werkelijke lucht/brandstof verhouding vereist op een gegeven punt in de verwarmen. De CO/CO2 en H2/H2O verhoudingen voor een conventionele verhitingsoven, waar verbranding op of iets boven stoichiometrische condities is, zijn nul, aangezien geen CO of H2 in de ovenatmosfeer bestaat. De resulterende atmosfeer is oxidiserend of schilvormend voor staal.
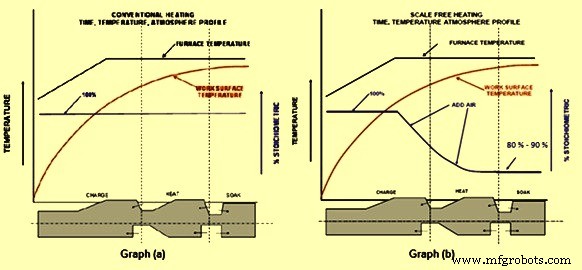
Fig 2 Tijd, temperatuur, en atmosfeer profiel in de opwarmoven
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- Stalen Pijp: Typen, Geschiedenis en Moderne Productie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- De Evolutie van Badkuipen: Van Oude Baden tot Moderne Productie
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- De Rol van Stikstof in Staaleigenschappen
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Geavanceerde Ladelmetaalurgie: Precisieverfijning voor Hoogwaardig Staal
- Optimalisatie van Staalkwaliteit: De Cruciale Rol van Ontzuring