



Stalen Pijp: Typen, Geschiedenis en Moderne Productie
Stalen pijpen zijn lange, holle buizen die de ruggengraat vormen van talloze infrastructuurssystemen. Ze worden geproduceerd via twee distincte processen – gelaste of naadloos – elk beginnend met rauwe staal gegoten in een bewerkbare vorm. Het staal wordt dan ofwel uitgerekt tot een naadloze buis of de randen worden samengevoegd en geseald met een las. Sinds de vroege 1800s zijn deze methoden geëvolueerd tot de hoogst efficiënte, continue processen die vandaag gebruikt worden, wat miljoenen tonnen stalen pijp per jaar produceert en het het meest gebruikte product in de staalindustrie maakt.
Dankzij hun sterkte en lichtgewicht aard, zijn stalen pijpen onmisbaar in diverse toepassingen: ondergrondse water- en gasdistributie, bescherming van elektrische kabels, fietsframes, auto-onderdelen, koel- en verwarmingssystemen, loodgieterswerk, vlaggenmasten, straatlantaarns, en zelfs medische apparatuur. Hun veelzijdigheid blijft de vraag over sectoren heen drijven.
Geschiedenis
Menselijke uitvindingskracht heeft buisvormige structuren voor millennia benut. Oude landbouwers leidden water af met riet en kleibussen; Chinese ingenieurs gebruikten rietpijpen al in 2000 v.Chr., terwijl Europese loodpijpen in de 1e eeuw n.Chr. verschenen. Tropische samenlevingen gebruikten bamboe, en koloniale Amerikanen keken naar hout. Boston's eerste waterwerk in 1652 gebruikte holle stammen.
De moderne gelaste stalen pijp traceert zijn wortels naar 1815 toen William Murdock een kool-brandende lampensysteem creëerde dat lange metalen buizen vereist. In 1824 patentte James Russell een methode die verwarmde ijzerstroken verbond, maar het was Comelius Whitehouse's 1825 stootlasproces dat de basis legde voor de huidige productie. De eerste Amerikaanse fabriek die deze techniek gebruikte, opende in 1832 in Philadelphia.
Continue productie werd in 1911 geïntroduceerd door John Moon, wat fabrieken in staat stelde pijp in een ononderbroken stroom te produceren – een significante efficiëntiesprong. Ondertussen duikten naadloze pijpen op in de late 1800s, eerst geproduceerd door een gat door een massive cylinder te boren. De 1895 fabriek die de eerste naadloze buizen produceerde, voldood aan de groeiende eisen van de fiets- en later auto-industrie, die dunwandige, hoogsterkte pijpen voor benzine- en olielijnen vereisten.
Vroege naadloze productie in 1840 betrof het boren van een centraal gat in een billet – een inefficiënt proces dat ongelijke wanden produceerde. Een 1888 octrooi verbeterde dit door een billet om een vuurvaste baksteen kern te gieten, de kern te verwijderen om een schoon gat te laten. Moderne rollertechnieken hebben deze vroege methoden sindsdien vervangen.
Ontwerp
Stalen pijpen komen in twee hoofdvariëteiten: naadloos en gelast. Naadloze buizen zijn lichter met dunner wanden, ideaal voor fietsen en vloeistoftransport. Gelaste buizen, met een enkele naad langs hun lengte, zijn zwaarder en rigider, bieden consistente rechttaakheid en worden gemeenschappelijk gebruikt voor gaspijpleidingen, elektrische geleidingen, en loodgieterswerk waar hoge spanning niet verwacht wordt.
Belangrijke kenmerken – diameter, wanddikte, staalkwaliteit, lengte, coating, en eindafwerking – worden zorgvuldig gecontroleerd tijdens productie om specifieke toepassingsvereisten te voldoen. Diameters variëren van microscopische hypodermische naalbuizen tot grote gemeentelijke gashoofdleidingen.
Rauwmaterialen
Staal, primair ijzer geliegd met elementen zoals aluminium, mangaan, titanium, tungsten, vanadium, en zirconium, is de kern rauwmateriaal. Additionele afwerkingsmiddelen kunnen toegepast worden, inclusief lichte olie voor bescherming of zwavelzuur tijdens reiniging. Verf of zink coatings worden algemeen gebruikt om corrosie te voorkomen.
Het Productieproces
Stalen pijpproductie volgt een drie-stappen kader: rauwe staal converteren in een bewerkbare vorm, de pijp vormen op een continue of semi-continue lijn, en finale snijden en aanpassing.
Blokproductie
- Vloeibaar staal wordt geproduceerd door ijzererts en cokes in een oven te smelten, dan overtollige koolstof te purgeren met zuurstof. Het vloeibare staal wordt in dikwandige malen gegoten om af te koelen tot blokken.
- Blokvorming – door massive rollen – produceert platte producten (platen, vellen) of lange items (staven, stangen).
Bloemen en Platen Produceren
- Bloemen worden gevormd door blokken door gegroefde "twee-hoge" of "drie-roller" walzen te passeren, die het staal samenperst en verlengen. Operators keren de rollen om het materiaal verder te verdunnen, terwijl manipulatoren evenverwerking garanderen.
- Platen worden op gelijke wijze gerold, met zijrollens de breedte controlerend. Na vorming worden oneffen uiteinden getrimd, en de stukken op maat gesneden.
Vervolgverwerking
- Bloemen worden via additionele rolling tot billets. Billets worden vervolgens gesneden door gesynchroniseerde vliegende scharen, wat lange, smalle stukken produceert die later naadloze pijpen zullen vormen.
- Platen worden verwarmd tot 2.200 °F (1.204 °C) om een oxidelaag te vormen, die wordt verwijderd door een schaalbreker en hoge-druk waterspuit. Ze worden vervolgens gerekt in een warme walz – vaak een half mijl lang – in dunne stroken genaamd skelp, wat een 6-in (15,2 cm) dikke plaat in een kwart-mijl-lange strook in ruwweg drie minuten converteert.
- Na rekken wordt staal gepekt in zwavelzuurbaden, gespoeld, gedroogd, en op grote spullen gewonden voor transport naar pijpfabricagefaciliteiten.
Pijpmaken
- Skelp wordt afgerold en verwarmd voordat het door gegroefde rollen gaat die de randen buigen, een ongelaste pijp vormend. Laselektroden zegelen de einden, en een hoge-druk roller zorgt voor een strakke naad. Afhankelijk van grootte, kunnen gelaste pijpen geproduceerd worden tot 1.100 ft (335 m) per minuut.
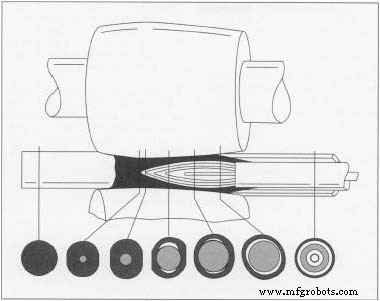
- Voor naadloze pijpen, worden vierkante billets verwarmd en in een cylinder gevormd, dan gerold met extreme druk om de billet te rekken en een centraal gat te creëren. Een kogelvormige piercer zorgt voor een gladde, regelmatige opening. Opvolgende rolling lijnt wanddikte en vorm uit.
Finale Verwerking
- Na vormgeving kunnen pijpen rechtgetrokken, verbindingmontage (schroefdraad voor kleine diameters), en dimensionale meting ondergaan. Kwaliteitsdata wordt op elke pijp gestempeld. Beschermende olie wordt toegepast, en veel pijpen ontvangen galvaniseren of zinkcoatings om roest te weerstaan. Gespecialiseerde verwen kunnen toegevoegd worden op basis van toepassingsbehoeftes.
Kwaliteitscontrole
Geavanceerde röntgenjauges monitoren continu wanddikte door de testpijp te vergelijken met een referentie. Variaties passen automatisch rolpressures aan. Aan lijnende, druktoetsen vullen de pijp met water en passeren druk toe om integriteit te bevestigen; defecte eenheden worden geschroot.
Productieproces
- Bernsteen: van oude hars tot wetenschappelijke schat – geschiedenis, eigenschappen en modern gebruik
- De Guillotine: Geschiedenis, Ontwerp en Nalatenschap
- Silicium: Eigenschappen, Productie en Marktverwachtingen
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Ukulele: Van Portugese Wortels tot Moderne Vakmanschap
- De Complete Gids tot de Amerikaanse Kippenindustrie: Geschiedenis, Productie en Kwaliteitscontrole
- Compost: De Ultieme Oplossing voor Bodemverrijking
- Gelatine: Van Oud Eiwit tot Moderne Toepassingen – Productie, Gebruik en Veiligheid
- Wodka: Van Oude Distillatie tot Moderne Productie
- IJzer: Eigenschappen, Geschiedenis en Alledaagse Toepassingen
- Wat Is Galvaniseerd Staalbuis? | Voordelen, Gebruiken en Geschiedenis