



IJzererts-pellets & pelletiseren: Uitgebreid overzicht en procesgids
Inleiding tot ijzererts-pellets en pelletiseringsprocessen
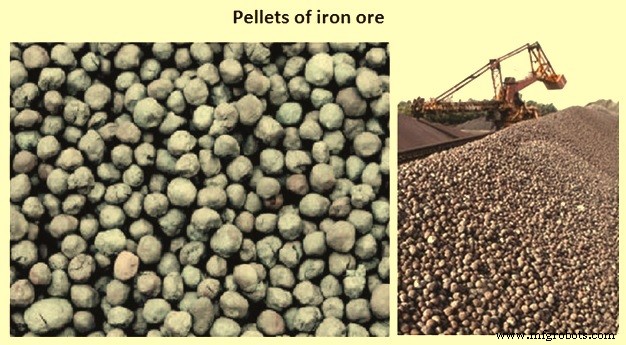
Pelletiseren is een proces dat het mengen van zeer fijn gemalen deeltjes van ijzererts-fijnen (minder dan 200 mesh, 0,074 mm) met additieven zoals bentoniet omvat, waarna deze worden gevormd tot bijna ovale/bolvormige ballen met een diameter van 8 mm tot 16 mm door een pelletizer, en vervolgens gehard door bakken met brandstof. Het is een agglomeratieproces dat ijzererts-fijnen omzet in 'uniforme ijzererts-pellets' die direct in een hoogovens (BF) of in een verticale oven of draaioven kunnen worden geladen voor de productie van direct gereduceerd ijzer (DRI). De ijzererts-pellets zijn weergegeven in Fig. 1.
Typische eigenschappen van ijzererts-pellets
| Tabel 1 Typische eigenschappen van ijzererts-pellets | |||
|---|---|---|---|
| Chemische analyse (op droge basis) | Eenheid | Waarde | Tolerantie |
| Fe | % | 65 | Minimaal |
| FeO | % | 0,3 | Maximaal |
| SiO₂ + Al₂O₃ | % | 5 | Maximaal |
| CaO | % | 0,03 | ± 0,01 |
| MgO | % | 0,06 | ± 0,01 |
| Basiciteit | % | 65 | Maximaal |
| Fosfor | % | 0,05 | Maximaal |
| Fysische eigenschappen | |||
| Bulkdichtheid | t/m³ | 2,2 | ± 0,2 |
| Tumbler-index | % | 93 | Minimaal |
| Abrasie-index | % | 3 | Min ± 0,5 % |
| Koud drukkracht (gem.) | kg/p | 250 | Minimaal |
| Grootteanalyse | |||
| 8 mm – 16 mm | % | 94 | Minimaal |
| -5 mm | % | 2 | Maximaal |
| +16 mm | % | 4 | Maximaal |
| Metallurgische eigenschappen | |||
| Porositeit | % | 18 | Minimaal |
| Reduceerbaarheid | % | 62 | Minimaal |
Processtappen
Er zijn vier fasen betrokken bij de productie van ijzererts-pellets:
- Rauwstoffenbereiding
- Vorming van groene ballen of pellets
- Induratie (verharding) van de pellets
- Afkoeling, opslag en transport van pellets
1. Rauwstoffenbereiding
Tijdens het pelletiseringsproces wordt ijzerertsconcentraat uit de beneficatiemachine gedroogd en verhit tot ongeveer 120 °C. Het gedroogde materiaal wordt in de balmolen gevoerd voor malen. Concentraat/gegolf ijzererts van typische grootte 80 % minder dan 45 micron (0,045 mm) met een vochtgehalte van ongeveer 9 % is vereist voor de pelletproductie. Een geschikte binder (normaal bentoniet) wordt aan het concentraat toegevoegd en grondig gemengd in een hoge-intensiteit mengmachine.
2. Vorming van groene ballen of pellets
Groene pellets met een groottebereik van 8 mm tot 16 mm worden bereid in een ballingtrommel of een schijfpelletizer. De schijfpelletizer wordt bevorzugd voor de productie van kwalitatieve groene pellets, omdat de bediening met een minimale voetafdruk gemakkelijk te controleren is. De schijfpelletizer is een gekantelde schotel met een diameter van ongeveer 5 m tot 7,5 m. Deze draait met ongeveer 6 tot 8 toeren per minuut. De helling van de schijf is ongeveer 45 graden en kan in de offline-positie tussen 45 en 49 graden worden aangepast.
Het vooraf benatte mengsel wordt met een gecontroleerde snelheid in de schijf gevoerd. In de schijf koaguleert het materiaal en vormt door de continue draaiende beweging knopen/pellets. Ertsfijnen worden omhoog getild totdat de wrijving door de zwaartekracht wordt overwonnen en het materiaal naar de bodem van de schijf rollt. Deze rollende actie vormt eerst kleine korrels genaamd zaden. Groei vindt plaats in de opeenvolgende omwentelingen van de schijf door toevoeging van meer vers materiaal en door botsing tussen kleine pellets. Naarmate de pellets in grootte groeien, migreren ze naar de rand en naar de top van de laag in de schijven, totdat ze de rand overlopen. De pelletgroei wordt gecontroleerd door de kleine hoeveelheid water die in de schijf wordt gesproeid en de aanpassing van de draaisnelheid van de schijf. Deze pellets worden groene pellets genoemd omdat ze nog niet de vereiste sterkte hebben. De groene pellets worden vervolgens gezeefd in een rolzeef en het benodigde grootte-materiaal wordt naar het looprooster van een pelletiseermachine gevoerd.
De oppervlaktespanning van water, de capillairwerking van water en de zwaartekracht in de ballingsschijf zijn de krachten die op de ertsdeeltjes werken. Hierdoor samenvloeien ze en vormen ze kernen die in grootte en bolvorm groeien. Deze krachten, verantwoordelijk voor de agglomeratie van ijzererts-fijnen, worden gegenereerd in de ballingsschijf door de rotatiemove. Wanneer vaste deeltjes in contact komen met water, wordt het ertsoppervlak benat en bedekt met een waterfilm. Vanwege de oppervlaktespanning van de waterfilm worden vloeibruggen gevormd. Als gevolg van de beweging van deeltjes in de ballingsschijf en de combinatie van individuele waterdruppels met ertskorrels, agglomereren de deeltjes eerst. De initiële agglomeratie veroorzaakt de vorming van zaden. De vloeibruggen in het interieur van deze zaden houden de deeltjes samen alsof ze in een netwerk zitten. Met verdere watertoevoer verdichten de agglomeraten en worden ze dichter. Capillaire krachten van vloeibruggen zijn actiever in deze fase van groene balvorming. Het optimum van deze balvormingsfase wordt bereikt wanneer alle poriën in de ballen met vloeistof gevuld zijn. Wanneer de vaste deeltjes volledig met water bedekt zijn, wordt de oppervlaktespanning van waterdruppels volledig actief en domineert de capillairkrachten. Naast dit effect speelt de rollende beweging van korrels en de beweging of verschuiving van deeltjes ten opzichte van elkaar ook een belangrijke rol.
3. Induratie
Tijdens de induratie vindt warmteverharding van groene pellets plaats. De induratie van groene pellets bestaat uit drie hoofstappen:
- Drogen van groene pellets (temperatuurbereik 180 °C – 350 °C): het vochtgehalte van de groene pellet verdampt. Oppervlakte- en interstitieel vocht verdampt bij lagere temperaturen, terwijl chemisch gebonden water (als goethiet of limoniet) of hydraat/hydroxide-combinaties hun water verliezen bij iets hogere temperatuur.
- Voorverhittingsfase (temperatuurbereik 500 °C – 1.100 °C): ontbinding van carbonaten en hydraten. Vergasting van vaste brandstoffen zoals steenkool of cokes en omzetting van ijzeroxiden zoals goethiet, sideriet en magnetiet naar hogere oxidadestadium hematiet, vindt ook plaats. Het begin van vaste oxide-binding en korrelgroei zijn belangrijke stappen van deze fase.
- Bakfase (temperatuurbereik 1.250 °C – 1.340 °C): de temperatuur ligt onder het smeltpunt van de hoofdoxidefase, maar binnen de reactiviteitsbereik van gangue-componenten en additieven. Vorming van oxiden en slagen binding is beslissend voor deze fase.
De binding van mineralkorrels die ontstaat tijdens de induratie van pellets, wordt beïnvloed door drie factoren:
- Vaste oxide-binding: door oxidatie van twee- naar driewaardige ijzeroxiden, wat resulteert in binding en overbruggen, maar slechts beperkt.
- Herristallisatie van ijzeroxiden: fysiek proces waarbij kleinere deeltjes consolideren tot grotere met verlies van oppervlakte-energie. Doorgezette groei van ijzeroxidekristallen verleent voldoende sterkte. Korrelgroei voor hematiet begint rond 1.100 °C.
- Slagbinding: gangue vormt een smelttransportmedium voor twee- of driewaardige oxiden, vergemakkelijkt korrelgroei en kristallisatie van oxidekorrels. Het stelt het mechanisme in staat om bij lagere temperaturen voort te gaan dan zonder.
De induratiesbehandeling zorgt voor bepaalde chemische reacties die de specifieke metallurgische eigenschappen van de pellets veranderen. Deze reacties kunnen de oxidatie van magnetiet en de dehydratatie van aardhematiet omvatten. Voor BF-kwaliteit worden gefluxde pellets geproduceerd met toevoegingen van kalksteen, dolomiet, silica, etc. aan de balling-voeding. Deze toevoegingen reageren met de gangue in het ijzererts om de prestaties van de pellets in bepaalde downstream-verwerkingsstappen te verbeteren.
4. Pelletafkoeling en -afhandeling
De pellets worden afgekoeld en gezeefd na de induratie. Overgrote pellets worden gekneusd en samen met de ondermaatse pellets naar de voorraadbunkers gezonden waar ze herverwerkt worden. Afgekoelde pellets worden naar de opslag gezonden voor transport naar downstream-fabrieken voor verdere verwerking.
Pelletiseringsprocessen
Er zijn verschillende ijzererts-pelletiseringsprocessen/technologieën beschikbaar. Enkele daarvan zijn: (i) schachtofenproces, (ii) recht looproosterproces (straight travelling grate), (iii) roosterovenproces (grate kiln), (iv) cementgebonden processen (Grangcold, MIS Grangcold, char-proces), en (v) hydrothermale processen (COBO, MTU, INDESCO). Op dit moment zijn echter alleen het recht looproosterproces (STG) en het roosterovenproces (GK) de meest populaire processen.
Recht looproosterproces (Straight Travelling Grate)
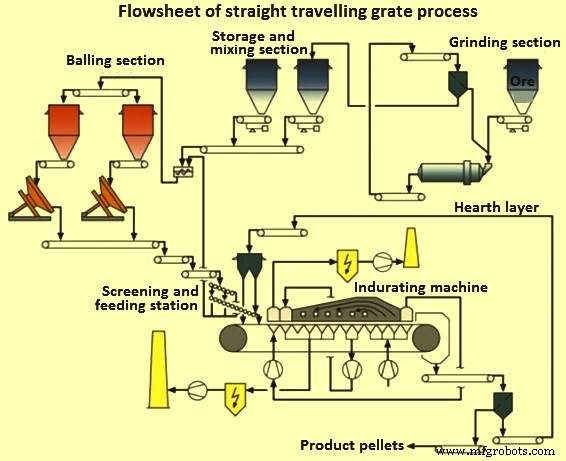
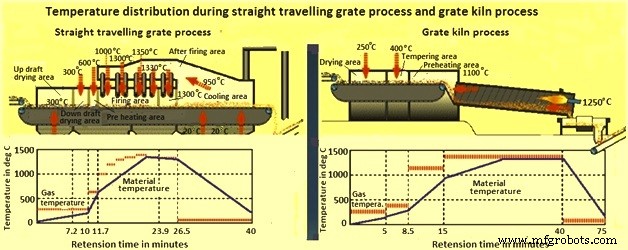
Dit proces werd ontwikkeld door de voormalige Lurgi Metallurgie en staat voor het grootste deel van de wereldwijde geïnstalleerde capaciteit. In dit proces zorgt een dubbeldek rolzeef ervoor dat de juiste grootte groene pellets (8–16 mm) gelijkmatig over de breedte van het looprooster wordt verdeeld. Het rooster draagt de groene pellets op een bed met een hoogte van 300–550 mm door een oven met verschillende zones: updraft, downdraft droging, voorverhitting, bakken, nabakken en verwarmingszones. Een flowsheet van het proces is gegeven in Fig. 2.
Roosterovenproces (Grate Kiln)
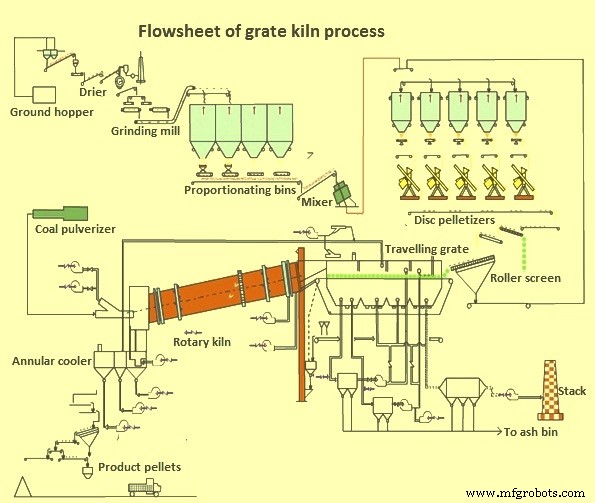
Het roosterovenproces werd ontwikkeld door de voormalige Allis Chalmers en de eerste fabriek op deze technologie werd in 1960 gebouwd. In het roosterovenproces (Fig. 3) wordt het looprooster gebruikt om de pellets te drogen en voor te verwarmen. Het materiaal beweegt op het recht looprooster tot het een temperatuur van 800–1.000 °C bereikt. Daarna wordt het materiaal overgebracht naar een refractair beklede draaioven voor induratie, waar de temperatuur verder wordt verhoogd tot 1.250–1.300 °C. Bij 800 °C wordt het FeO van het magnetiet-ijzererts omgezet in Fe₂O₃ in een exotherme reactie. De vrijgekomen warmte verhardt de groene ballen, wat helpt om de kantelende impact door de rotatie van de draaioven te weerstaan. Een cirkelvormige koeler wordt gebruikt voor de afkoeling van de gebakken pellets. Flowsheet van het roosterovenproces is gegeven in Fig. 3.
Vergelijking tussen de twee processen
| Tabel 2 Vergelijking tussen recht looproosterproces en roosterovenproces | ||
|---|---|---|
| Nr. | Recht looproosterproces | Roosterovenproces |
| 1 | Drogen, voorverhitting, induratie en afkoeling in één eenheid | Drogen, voorverhitting, induratie en afkoeling in verschillende eenheden |
| 2 | Groene pellets blijven ongeroerd tijdens het proces | Heel proces vindt plaats in drie toestellen (looprooster, draaioven, cirkelkoeler), dus pelletsoverdracht vindt plaats |
| 3 | Roosterwagentjes bewegen met dezelfde snelheid in droog-, induratie- en afkoelzones. Storing in één zone beïnvloedt de andere | Onafhankelijke controle van de drie zones, dus betere operationele flexibiliteit |
| 4 | Fijngeneratie is verwaarloosbaar omdat er geen materialenoverdracht is | Omdat materialenoverdracht op verschillende plaatsen plaatsvindt, is er hogere fijngeneratie |
| 5 | Geen sterkte-eis voor intermediair product | Voor overdracht naar de oven moeten groene pellets voldoende verhard zijn |
| 6 | Hogere procesbeschikbaarheid | Lagere procesbeschikbaarheid |
| 7 | Hogere specifieke energieverbruik | Lagere specifieke energieverbruik |
| 8 | Minder onderhoud | Meer onderhoud |
| 9 | Lagere stofgeneratie | Hogere stofgeneratie |
| 10 | Hogere investeringskosten | Lagere investeringskosten |
| 11 | Geschikt voor zowel hematiet- als magnetieterts | Proces is meer geschikt voor magnetieterts |
Voordelen van pellets
- IJzererts-pellet is een soort geagglomereerde fijnen met een betere tumbler-index dan ijzererts en kan als vervanger voor ijzererts-lumps dienen zowel in de BF als voor DRI-productie.
- Pellets hebben goede reduceerbaarheid door hoge porositeit (25–30 %). Normaal worden pellets aanzienlijk sneller gereduceerd dan sinter en ijzererts-lumps. Hoge porositeit helpt ook bij betere metallisatie in DRI-productie.
- Pellets hebben een uniforme grootte, doorgaans 8–16 mm.
- Pellets hebben bolvormige vorm en open poriën, wat goede bed-permeabiliteit geeft.
- Pellets hebben een lage hoek van rust, wat een nadeel is omdat het ongelijke binderverdeling creëert.
- De chemische analyse is uniform omdat deze gecontroleerd wordt tijdens het beneficatieproces. Fe-gehalte varieert tussen 63 % en 68 % afhankelijk van de Fe-gehalte van de ertsfijnen. Afwezigheid van LOI (verlies bij aansteking) is een ander voordeel.
- Pellets hebben hoge en uniforme mechanische sterkte en kunnen over lange afstanden getransporteerd worden zonder fijngeneratie. Verder hebben ze weerstand tegen desintegratie. Hoge mechanische en uniforme sterkte van pellets blijft zelfs onder thermische stress in reducerende atmosfeer.
Productieproces
- Direct Gereduceerd IJzer (DRI): productietechnieken en industriële processen
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- Optimalisatie van IJzerertsbeneficiëring voor Efficiënte Staalproductie
- IJzererts Mijnen: Proces, Types en Winningstechnieken
- Optimalisatie van hoogovenoperaties met ijzerertspellets
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- IJzererts Pellets: Productieproces & Sleuteltechnologieën
- Gietijzer Gietstukken: Fundamenten en Industriële Betekenis
- Varkensijzer: Sleuteleigenschappen, samenstelling en industriële toepassingen
- IJzererts smelten uitgelegd: Proces, principes en productie
- Metaalbewerking Fundamenten: Processen, Technieken En Toepassingen