



Efficiënte zoutregeneratie uit verbrauchte zoutzuur-pikellood
Zoutregeneratie voor verbrauchte zoutzuur-pikellood
Staalpikelen is een van de belangrijke stappen in de staalfabricage-industrie. Het is onderdeel van het afwerkingsproces in de productie van bepaalde staalproducten waarbij oxide en schilfer van het oppervlak van bandstaal, staaldraad, en sommige andere vormen van staal worden verwijderd, door oplossing in zuur. Tijdens het proces reageert het zuur om oppervlakte-oxiden op te lossen, waardoor metaalionnen in de pikellozing geaccumeerd worden.
Pikelen is een proces dat bestaat uit chemische verwijdering van schilfer (oppervlakte-oxiden) en andere vuil van staal door verdompeling in waterige zuuroplossing. Tijdens het pikelen-proces reageert het zuur met schilfer alsook basistaal om opgeloste metaalzouten te produceren. Hiervoor worden pikellozingen gebruikt, hoofdzakelijk bestaande uit mineralenzuren. Pikelzoutbaden worden gebruikt om staaloppervlakken op een gedefinieerde manier te verwijderen, te wijzigen, te passiveren of te reinigen. Een oplossing van ofwel zoutzuur (HCl) of zwavelzuur (H₂SO₄) wordt normaal gebruikt voor het pikelen van koolstofstaalproducten. De concentratie van deze zuren neemt tijdens het pikelen-proces af, terwijl het percentage van de pikelsproducten in het pikeltbad toeneemt.
Pikelen van koolstofstaal is dus een proces dat verse zwavelzuur of zoutzuur verbruikt en ferrozuurfaat of ferrozoutzuur levert. Zowel de inkoop van vers zuur als de verwerking van zulfaten en chloriden gaan typisch gepaard met hoge kosten en complexe logistiek.
Van zwavelzuur naar zoutzuur
Voor zoutpikelen van koolstofstaal en staalproducten, was zwavelzuur primair in gebruik, tot midden de negentiende eeuw. Vanaf 1964 hebben diverse staalpikelfaciliteiten overgeschakeld van zwavelzuurpikelen naar zoutzuurpikelen. Op dit moment is zoutzuur het meest algemeen gebruikte zuur voor koolstofstaalpikelen.
Een vers bereid pikeltbad bevat typisch 12% tot 16% zoutzuur, hoewel deze concentratie progressief afneemt met het gebruik van het zuur. Het pikeltbad wordt als verbraucht beschouwd wanneer de zuurconcentratie daalt tussen 75% en 85% van de initiële waarde, en de metallenconcentratie in oplossing stijgt tot 150 gram per liter tot 250 gram per liter.
Zoutzuur wordt nu bevorzugd boven zwavelzuur vanwege: (i) het biedt optimale oppervlakte-kwaliteit en snel pikelen, (ii) het produceert consistent een uniforme lichtgrijze oppervlakte op koolstofstaal, (iii) het heeft de capaciteit om alle verbindingen van de schilferlaag op te lossen, (iv) de kans op over-pikelen is veel kleiner, (v) ijzerconcentraties kunnen zo hoog als 13% zijn, (vi) spoelen wordt vergemakkelijkt door de hoge oplosbaarheid van ferrozoutzuur, (vii) het zuur is veiliger te hanteren vergeleken met zwavelzuur, (viii) pikelen wordt bij lagere bedrijfstemperaturen uitgevoerd, (ix) heeft het voordeel van lagere kosten, (x) zoutzuurpikelen biedt sneller en schoner pikelen, lager zuurverbruik, en hogere benutting van het zuur, (xi) minder stoomverbruik en verminderde hoeveelheden verbrauchte pikellood-gegenereering, en (xii) grotere veelzijdigheid en meer uniforme productkwaliteit dan zwavelzuurpikelen.
Beheer van verbrauchte pikellood
Het hoofd bijproduct van het staalpikelen-proces is de generatie van de verbrauchte pikelloos of het verbrauchte zuur. De verbrauchte pikelloos kan op verschillende manieren beheerd worden: (i) vervoer naar een verwerkingsorganisatie die ferrozoutzuur herstelt en omzet in ferric zoutzuur en het product verkoopt als een flocculatiemiddel aan afvalwaterbehandelingsinstallaties, (ii) on-site behandelen met cauwasten en het resulterende slib vervoeren, (iii) regenereren door een zoutregeneratieproces on-site, of op een off-site faciliteit, en het geregenereerde zuur hergebruiken, (iv) het vrije zuur herwinnen door diverse commercieel beschikbare herwinningsprocessen, en (v) diep-putinjectie.
Zoutzuurregeneratie verwijst naar het proces voor de herwinning van gebonden en ongebonden zoutzuur uit metaalchloride-oplossingen zoals ferrozoutzuur. Geregenereerd zuur heeft geen nadelig effect op de metaalreinigingsefficiëntie vergeleken met het virgine zuur. Het pikelt even efficiënt als het virgine zuur.
Regeneratie van de verbrauchte pikelloos van het zoutzuur is een bijkomend proces waarin de verbrauchte pikelloos, die ferrozoutzuur plus zoutzuuroplossing bevat, door een proces zoals een sproeioxidatieproces wordt omgezet in een verkrijgbaar ijzeroxideproduct plus zoutzuuroplossing die gerecycled kan worden voor de pikelen-operatie. Het zoutregeneratieproces elimineert de noodzaak en kosten van verwerking van verbraucht zuur en de kosten van vervanging van zoutzuur-pikellozen, wat de fabriek virtueel zelfvoorzienend maakt. Tegelijkertijd vermindert het proces emissies en daardoor de impact van de fabriek op het milieu.
Afhankelijk van de samenstelling van de verbrauchte pikelloos, worden diverse regeneratiemethoden gebruikt. Sommige methoden maken alleen de herwinning van zoutzuur mogelijk.
Totale zoutzuurregeneratie-installaties bieden een middel om de kosten en complexe logistiek geassocieerd met verse en verbrauchte zuurtoelevering en -verwerking virtueel te elimineren. Voor de regeneratie van de zoutzuurregeneratie, is er een reeks processen voor de totale regeneratie van de verbrauchte zoutzuur-pikellozen, met herwinningspercentages tot 99,5%. Al deze processen bieden significante verbeteringen in haalbaarheid ten opzichte van traditionele verdampingsprocessen voor de herwinning van alleen ongebonden zoutzuur. Daarnaast is totale zuurregeneratie onderdeel van de milieuvriendelijkheid van de fabriek die de pikellijnen exploiteert.
Regeneratietechnologieën
Er zijn diverse regeneratietechnologieën beschikbaar voor de regeneratie van zoutzuur. Deze zijn: (i) pyrolyse, (ii) kristallisatie, (iii) hydrolytische neerslag, (iv) opextractie, en (v) Kleingarn-zoutbeheersysteem.
Pyrolyse
Pyrolyse is een proces waarbij de verbrauchte pikelloos thermisch wordt ontbonden om de verbrauchte pikelloos terug te converteren in zoutzuur en ijzeroxide. Dit proces wordt uitgevoerd bij een zeer hoge temperatuur samen met waterdamp en zuurstof. De verbrauchte pikelloos wordt in de pyrolyse-installaties gepompt die het ferrozoutzuur (FeCl₂) converteren in componenten van ferric oxide (Fe₂O₃) en zoutzuur. Pyrolyse-installaties zijn zeer energie-intensief, voornamelijk omdat een grote hoeveelheid brandstofverbranding nodig is om de metaalchloride-oplossing te verdampen en de rooster-inhoud te verwarmen. Afbeelding 1 toont het schematisch diagram voor het pyrolyseproces.
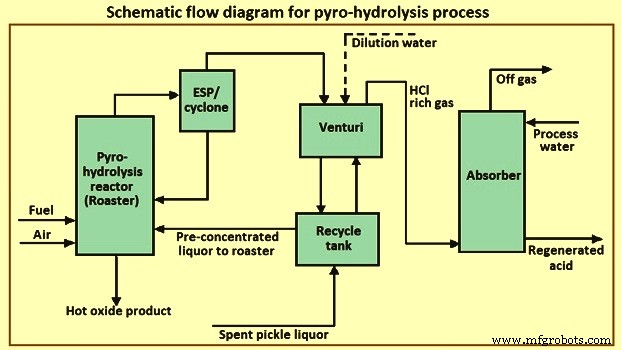
De herwinning van zoutzuur uit verbrauchte pikelloos door pyrolyse is milieuvriendelijk en het elimineert de noodzaak om het verbrauchte zuur te neutraliseren en te verwerken en het vermindert het waterverbruik. Het is ook hoogst kosteneffectief, aangezien het verwerkingskosten elimineert, de kosten van vervangingszuur verlaagt en een waardevol oxide-bijproduct genereert.
Pyrolyse is de chemische conversie van metaalzouten met behulp van stoom en zuurstof bij hoge temperaturen. Afhankelijk van de temperatuur van de pyrolyse, is het oxideproduct ofwel in granulaat als behandeld in een vloeibed-installatie, ofwel als poeder, als behandeld bij een lagere temperatuur in een sproeirooster-installatie. Het sproeiroosterproces werkt bij een temperatuur ver onder de sintertemperatuur van ijzeroxide, zodat het oxide als een rood poeder wordt verkregen, typisch kleiner dan 1 micrometer in grootte.
Zoutzuurregeneratie met behulp van de pyrolyse-methode biedt totale herwinning van de verbrauchte zuuroplossing in een metaalvrij product. Het proces herstelt niet alleen zoutzuur in zijn vrije en gebonden toestand, maar verkrijgt ook hoogwaardig ijzeroxide, hetzij als pellets of fijn poeder, wat in sterke vraag is door de ferriet-, pigment-, en andere industrieën.
Regeneratie van zoutzuur met behulp van de pyrolyse-methode wordt normaal overwogen door grote pikelfabrieken aangezien deze methode duur is vanwege de hoge energiekosten betrokken bij de operatie van de pyrolyse-installaties. Deze methode is niet milieuvriendelijk vanwege de corroderende chloridezouten die bestaan in het stof dat door dit proces wordt geëmiteerd. Daarom vereist deze procesinstallatie van een stofafvangssysteem bestaande uit cycloon of elektrostatische precipitator (ESP).
Kristallisatie
Regeneratie van zuur met behulp van de kristallisatiemethode werd initieel gebruikt voor regeneratie van afval zwavelzuur. Echter, door latere ontwikkeling, was regeneratie met kristallisatie ook in staat te worden uitgevoerd voor zoutzuur verbrauchte pikelloos. De toepasbaarheid van regeneratie met kristallisatie voor zoutzuur is bevestigd na het uitvoeren van enkele technische haalbaarheidsstudies die hebben geconcludeerd dat multi-fase kristallisatie uitgevoerd moet worden in een reeks continu geroerde tankreactor-type kristallisatoren. Het zoutzuur-afval moet ook door een kristalrecyclageproces gaan om zuivere kristallen op te leveren.
Het regeneratieproces door kristallisatie van ferrozoutzuur omvat een standaardtechniek die geen groottebeperking heeft. Het geregenereerde zoutzuur kan enige impact hebben op het pikelenproces door de dode-lading van chloride. Dit probleem kan geëlimineerd worden door de condities van pikelsnelheden aan te passen om ten minste gelijk te zijn aan zuiver zoutzuur met een acceptabele oppervlakteafwerking.
Hydrolytische neerslag
De regeneratie van zoutzuur verbrauchte pikellozen met behulp van hydrolytische neerslagtechnologie omvat het proces van dampdestillatie onder verdampingshydrolyse-omstandigheden bij temperaturen zo hoog als 250 °C. Wanneer er geen andere chloridezouten aanwezig zijn, loopt het hydrolytische distillatieproces tot voltooiing rond 175 °C. Echter, wanneer magnesiumchloride aanwezig is, is een hogere temperatuur nodig voor het hydrolytische distillatieproces om voltooid te worden.
Opextractietechnologie
De opextractieroute-technologie is een populaire regeneratietechnologie. Deze regeneratietechnologie wordt bevorzugd aangezien het minder gevaarlijke bijproducten produceert in het proces van het behandelen van verbrauchte pikelloos. Door gebruik te maken van de opextractietechnologie, kan ferrozoutzuur van zoutzuur gescheiden worden. Het bijproduct geproduceerd uit de regeneratie van zoutzuur verbrauchte pikelloos is vereist om door na-behandeling te gaan.
Kleingarn-zoutbeheersysteem
Door deze regeneratietechnologie te adoptteren, kunnen de kosten van vervanging van de verbrauchte pikellozen met nieuw zuur verminderd worden. Deze technologie vereist minder initiële investering. Toepassing van Kleingarn-zoutbeheersysteem als regeneratiemethode helpt bij het verminderen van afvalvolume door de hoeveelheid zoutzuur die gebruikt wordt te besparen. Deze regeneratiemethode kan ook het recycleren van zuurafval vergemakkelijken.
Kleingarn-zoutbeheersysteem vereist niet alleen minder initiële investering, maar helpt tegelijkertijd bij het verminderen van de verbrauchte pikelloos-volume. Regeneratie van verbrauchte pikelloos met behulp van Kleingarn-zoutbeheersysteem kan helpen bij het verhogen van de zuursterkte en het verminderen van de ijzerconcentratie tegelijkertijd. Experimenten moeten uitgevoerd worden om de optimale pikelsnelheid met behulp van deze regeneratiemethode te verkrijgen. Dit regeneratieproces kan herhaald worden tot de toegewijde zoutzuur-pikeltbad-tank leeggemaakt moet worden voor reiniging of reparatie. Eenmaal de toegewijde zoutzuur-pikeltbad-tank is geleegd, moet een verse oplossing worden gemaakt met deels verbraucht zuur uit andere tanks plus vers zuur. De regeneratie van zoutzuur met behulp van Kleingarn-zoutbeheersysteem heeft ecologische voordelen.
Processen voor de regeneratie van verbrauchte pikelloos
Er zijn diverse processen voor de regeneratie van verbrauchte zoutzuur-pikelloos die zijn ontwikkeld sinds de late jaren 1960, maar geen enkele komt overeen met de brede commerciële acceptatie van het sproeiroosterproces, dat zijn lange termijn haalbaarheid en levensvatbaarheid heeft gedemonstreerd in een groot aantal industriële implementaties. Het sproeiroosterproces en enkele andere processen voor de zoutzuurregeneratie worden hieronder beschreven.
Sproeiroosterproces
Van alle bekende processen voor zoutzuurregeneratie zoals kristallisatie en vloeibed-pyrolyse, is het sproeiroosterproces het meest haalbaar in termen van energieverbruik, operationele kosten, onderhoudskosten, beschikbaarheid, en bijproduct-verhandelbaarheid.
Het sproeiroosterproces is een pyrolytisch proces waarin de verbrauchte zuur gesproeid wordt in een direct bevuurde oven (door contact met zuurstof) en gesplitst in ferric oxide-poeder (vaste fase) en zoutzuur (gasfase). Het gasvormige zoutzuur wordt in water geabsorbeerd om geregenereerd zoutzuur van ongeveer 18% sterkte te vormen dat hergebruikt kan worden voor pikelen. Het is gebruikelijk en aantrekkelijk om het licht zuurige spoelwater van de pikellijnen als absorptievloeistof te gebruiken.
Een sproeirooster is simpelweg een groot vuurvaste-uitgeklede staalvat met direct bevuurde burners nabij de bodem om de rooster-inhoud te verwarmen. Het aantal burners en hun posities hangen af van de grootte van de rooster en de benodigde warmte. De vlamtemperaturen kunnen bereiken in het bereik van 1.200 °C tot 1.750 °C afhankelijk van de lucht-tot-brandstofverhouding. Vanwege het koeleffect van de voersproei, is de gemiddelde temperatuur in de reactiezone typisch tussen 600 °C en 700 °C. In dit type pyrolyse-rooster wordt de metaalchloride-oplossing in de vrije ruimte van de lege cilindrische vat gesproeid, terwijl de benodigde energie wordt geleverd door de opwaartse stroom van hete gassen gegenereerd in de bodemburners.
De sproeirooster moet ontworpen zijn om voldoende droogtijd toe te staan voor de grootste vloeistofdruppel om te hydrolyseren voordat de bodem van het vat bereikt wordt. Commerciële sproeiroosters variëren van 5 meter tot 8 meter in hoogte om deze droogtijd te bieden. Verder moet de roosterdiameter ontworpen zijn voor een opwaartse gas (ruimte) snelheid die hoog genoeg is om druppels te voorkomen van het benatten van de bodem van het vat, maar laag genoeg om hoge stofverliezen aan het afgas-systeem te voorkomen. De ruimtesnelheid is typisch 0,3 meter per seconde tot 1 meter per seconde voor commerciële eenheden en kan nog lager zijn voor kleinere eenheden.
Afbeelding 2 toont een schets van een sproeirooster. Sproeiroosters hebben typisch zeer grote diameters om de gassnelheden laag te houden. Als de gassnelheid te hoog wordt, worden te veel deeltjes meegenomen met het rooster-afgas, en daalt de productkwaliteit en de efficiëntie van de rooster. In de sproeirooster verlaten het afgas en oxiden de rooster counter-current bij ongeveer 400 °C tot 500 °C. Vanwege de counter-current stroom is de afvoertemperatuur in de sproeirooster lager dan de reactiezone-temperatuur.
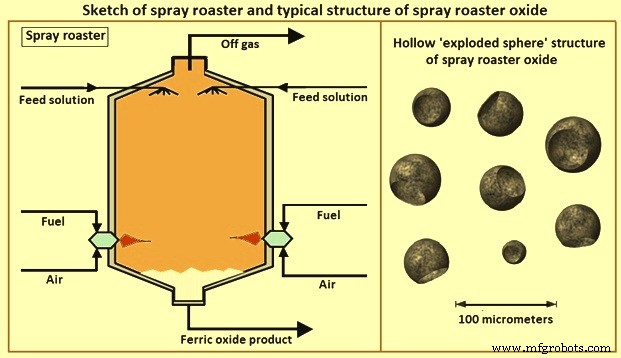
De verblijftijd van de gesproeide deeltjes in de hoge-temperatuur reactiezone is erg kort en daarom moeten heel kleine vloeistofdruppels, die snel kunnen worden opgehit, gecreëerd worden door atomisatie. De snelle opwarming van de gesproeide deeltjes resulteert in de vorming van een vast metaaloxide-korstje op het oppervlak van elke druppel. Als de kern van de druppel opwarmt, verdampt de waterinhoud en breekt door de oxide-schelp. Daarom zijn de gesproeide rooster-oxiden vaak samengesteld uit zeer fijn (verscheidene micrometers), 'fluweelachtige', holle spheren. Typische structuur van sproeirooster-oxide wordt getoond in Afbeelding 2.
De drie basale processtappen van het sproeiroosterproces zijn: (i) pre-concentratie, (ii) roosteren, en (iii) absorptie. In de pre-concentratie-stap ondergaat de binnenkomende afvalzuur directe warmte- en massa-uitwisseling met het hete afgas van de rooster-oven. De directe warmte-uitwisseling wordt bereikt in een venturi-verdamper waar de afvalzuur geatomiseerd en turbulenter gemengd wordt met het roostergas bij hoge snelheid. Het afvalgas wordt dus deels verdampt, wat een pre-geconcentreerde afvalzuur achterlaat die als vloeistofvoedsel aan de sproeirooster-oven dient.
In de sproeirooster-oven ondergaat de pre-geconcentreerde afvalzuur die van bovenaf geïnjiceerd wordt door middel van hoge-druk atomiserende mondstukken een druppel-voor-druppel verdamping van water en zoutzuur alsook pyrolyse-reactie van overgebleven ijzerchloriden en overmaat zuurstof geleverd door de burners. Deze burners zijn tangentiëel uitgelijnd rond de oven-omtrek om een specifieke 'zwier'-stroampatroon te vormen wat de druppel-retentietijd verhoogt door de lengte van zijn pad door de oven te vergroten. Bijna elk algemeen type industriële graad fossiele brandstof zoals bv. aardgas, vloeibaar petroleumgas (LPG), vloeibaar aardgas (LNG), cokesovengas, of brandstofolie kan gebruikt worden.
In het pyrolyse-regeneratiesysteem wordt het ijzerchloride (FeCl₂) omgezet in zoutzuur en ijzeroxide door hydrolytische ontbinding. De reactie vindt plaats in de reactor bij temperaturen variërend van 600 °C tot 800 °C. Bij reactietemperaturen wordt de ijzerchloride-oplossing gesplitst in waterstofchloride en ijzeroxide door middel van waterdamp en atmosferische zuurstof. De chemische reacties zijn: (i) 12 FeCl₂ + 3 O₂ = 8 FeCl₃ + 2 Fe₂O₃, (ii) 2 FeCl₃ + 3 H₂O = 6 HCl + Fe₂O₃, en (iii) 4 FeCl₂ + 4 H₂O + O₂ = Fe₂O₃ + 4 HCl.
In de absorptiekolom ondergaat het afgekoelde roostergas van de gasafvoer van de pre-concentrator adiabatische warmte-uitwisseling met het spoelwater in een gepakte kolom en vormt geregenereerd zuur van typische concentratie van ongeveer 18% zoutzuur, dat hergebruikt kan worden voor pikelen. De rooster is normaal uitgerust met een uitgebreid afgassysteem, inclusief gas/vloeistof-contactor (venturi) voor deeltijdse verdamping van de verse voeding, een absorber voor het herwinnen van het gasvormige zoutzuur als herwonnen zuur, en stofverwijderingsapparatuur zoals cycloon of ESP. Typische flowsheet van een sproeiroosterproces is gegeven in Afbeelding 3.
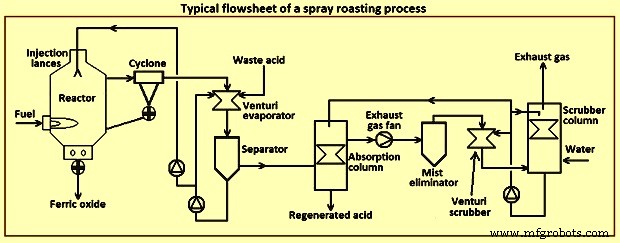
De chemische reactieproducten van de pyrolyse-reacties bestaan uit zoutzuur dat aan de top van de oven samen met de stoom en verbrandingsproducten wordt geëxtraheerd en ferric oxide-poeder dat zich vestigt aan de kegelvormige bodem van de oven pneumatisch wordt vervoerd in een opslagbak, waaruit het in een verscheidenheid aan commerciële transportmiddelen gevuld kan worden, zoals in big bags of op vrachtwagens.
Het gesproeide rooster-ijzeroxide-poeder heeft een hoge oxide-zuiverheid en een goed oppervlaktestructuur. Vanwege deze eigenschappen is het een waardevol invoermateriaal voor de downstream-industrieën zoals producenten van architectuurverven, bouwproducten, styreen-katalysatoren, toner voor laserprinters en ferrieten.
Vloeibedproces
Het vloeibedproces is ook een pyrolytisch proces zoals het sproeiroosterproces en vindt plaats in een direct verwarmde oven. In een vloeibed-rooster wordt de metaalchloride-oplossing geïntroduceerd op een groot bed van hete metaaloxiden, terwijl de benodigde thermische energie wordt geleverd door de hete vloeiverbrandingsgassen. Afbeelding 4 toont een schematische schets van een vloeibed-rooster.
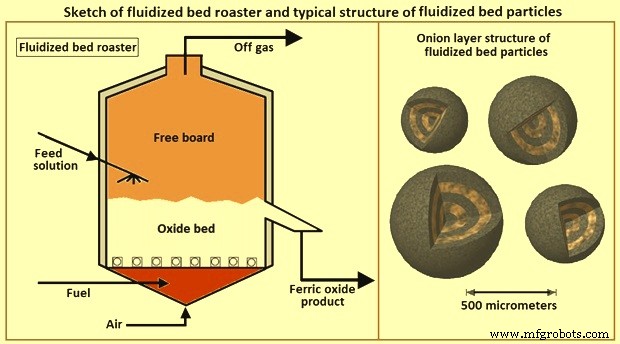
De vloeibed-rooster moet ontworpen zijn voor een ruimtesnelheid die 3 tot 10 keer de minimale vloeisnelheid van het oxide-bed is. Voor ijzeroxide-pellets van 200 micrometer tot 2.000 micrometer in diameter, zijn ruimtesnelheden van 2 meter per seconde tot 2,5 meter per seconde gebruikelijk. De roosterhoogte wordt geselecteerd om de hoeveelheid stof die meegenomen wordt naar het afgassysteem te minimaliseren. Typische totale hoogtes van de vloeibed-rooster zijn 5 meter tot 6 meter.
De hete verbrandingsgas wordt normaal geproduceerd door gedompelde toeren die de lucht en brandstof direct in de bodem van het vloeibed injecteren. De hete gas stroomt omhoog en vloeit het bed van deeltjes. Als het verbrandingsgas door het goed geroerde bed van oxiden stroomt, bereikt het snel thermisch evenwicht met het bed. De vloeistofvoeding wordt niet gesproeid, maar direct gevoerd (gegoten) op de top van, of binnenin, het bed van oxiden. Volgens één verklaring, benat de vloeistofvoeding de buitenlaag van de hete oxide-deeltjes (van de orde van 0,5 mm) en wordt snel verdampt om een uien-achtige laag van nieuw vast oxide bovenop de bestaande oxide te vormen, wat resulteert in dichte homogene deeltjes, zoals getoond in Afbeelding 4.
Omdat het afgas van de vloeibed-rooster heter is dan de sproeirooster, wordt hogere hoeveelheid water voor-verdampt in de venturi. Dus, een bepaalde hoeveelheid verdunningswater moet aan de venturi worden toegevoegd, om de ferrozoutzuur-concentratie onder het verzadigingsniveau te controleren. Zonder verdunningswater, vormt de recirculerende venturi-vloeistof kristallen die verstopping en schade in de venturi-contactor kunnen veroorzaken. Brandstofbehoefte in het vloeibedproces is hoger dan het sproeiroosterproces, voornamelijk vanwege de vereiste van het verdunningswater. In sommige gevallen kan de hoeveelheid verdunningswater verminderd worden door: (i) het vloeibed op een lagere temperatuur te laten werken (bijv. 800 °C), (ii) de oxidedeeltjes-afvang-efficiëntie in de cycloon te verhogen (bijv. door multi-cyclonen te gebruiken), (iii) de hoeveelheid fijnstof-generatie in het vloeibed te verlagen. Aangezien de veilige verbrandingstemperatuur voor aardgas rond 760 °C is, worden bedtemperaturen van minder dan 800 °C niet typisch gebruikt voor een aardgas-geëxploiteerd systeem. Afbeelding 5 toont een vereenvoudigd flowdiagram voor een vloeibedproces.
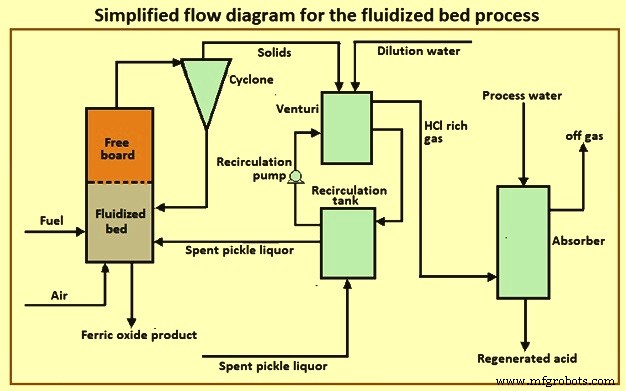
In het vloeibedproces vindt de conversie van afvalzuur in ijzeroxide en waterstofchloride plaats in een vloeibed bij een temperatuur van ongeveer 800 °C tot 900 °C. Hierdoor is het ijzeroxide verkregen uit een vloeibed-zoutzuurregeneratie-installatie van een granulair, gesinterde consistentie en wordt het pellet genoemd. Gemiddelde diameter van pellet is 200 micrometer tot 2.000 micrometer afhankelijk van de reactor-opzet. De pellets zijn ijzererts-substitut en kunnen terug gerecycled worden binnen de geïntegreerde staalfabriek.
In het vloeibedproces wordt de absorptie van zoutzuur op een vergelijkbare manier gedaan als in sproeiroosteren, maar de bekombare zuurconcentratie is iets lager, typisch 17%. Vloeibed-pyrolytisch proces heeft een paar duidelijke voordelen ten opzichte van sproeiroosterproces. Deze zijn: (i) het oxideproduct is een granulaat vast stof en normaal stofvrij vanwege de uienlaag-achtige groei van de deeltjes in de vloeibed-rooster, (ii) geen aparte verbrandingseenheid is nodig omdat de pyrolyse- en verbrandingsreacties gelijktijdig in het vloeibed plaatsvinden, (iii) controle over deeltjesgrootte is mogelijk door de verblijftijdcontrole, gedeeltelijke herverwerking van het deeltjesproduct, of door de voeraanlevering te variëren, (iv) goed meng- en temperatuurcontrole die normaal geassocieerd zijn met vloeibedden, en (v) vloeibed-roosters zijn typisch kleiner dan sproeiroosters.
PHAR-proces
PHAR (Pickliq zoutzuurregeneratie) is een proces voor regeneratie van verbraucht zoutzuur van staalpikelen. Het proces is toepasbaar op elke grootte pikelen-operatie. PHAR-technologie elimineert het verwerkingsprobleem, wat aanzienlijke reducties creëert in operationele, milieutechnische, en kapitaalkosten. Het proces gebruikt zwavelzuur om zoutzuur te herstellen voor hergebruik. PHAR produceert ferrozuurfaat-kristallen (sulfate hepta-hydraat), een economisch haalbaar bijproduct, dat voor industriële doeleinden verkocht kan worden. Door het elimineren van transport en/of behandeling van verbrauchte pikelloos, samen met de kosten geassocieerd met het genereren van zoutzuur om de verbrauchte looz-oplossing te vervangen, produceert PHAR energiebesparing van 95%, kostenbesparing van 52%, en een 91% reductie in CO₂-uitstoot, vergeleken met de bestaande technologie.
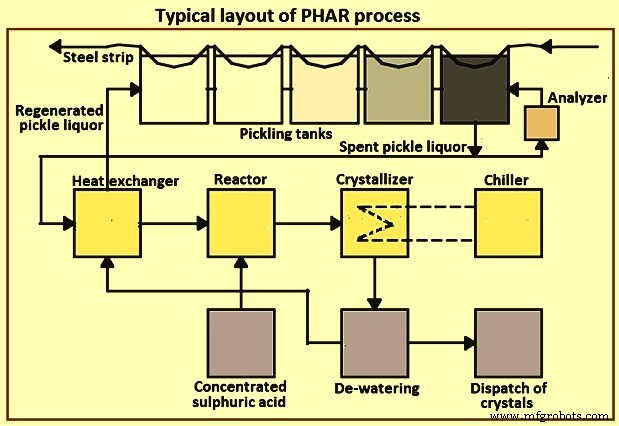
In het PHAR-proces verlaat de verbrauchte pikelloos typisch de pikellijnen bij ongeveer 11% tot 13% ijzer en 2% tot 4% vrij zoutzuur. De temperatuur van het zuur is rond 80 °C tot 90 °C voor een continue pikellijnen maar kan lager zijn voor een batch-pikelen-operatie. Met behulp van een kruisstroom-warmtewisselaar, wisselt de uitgaande verbrauchte pikelloos warmte uit met de 'geregenereerde pikelloos' (RPL) die terugkeert naar de pikellijnen.
De te regenereren verbrauchte pikelloos stroomt dan in een reactor waar het in contact komt met geconcentreerd zwavelzuur (93%). Het zwavelzuur reageert met het ferrozoutzuur waardoor vrij zoutzuur in oplossing wordt bevrijd. De finale temperatuurdaling wordt vergezeld door het afkoelen van de reactiemengsel tot temperaturen van -15 °C tot -1 °C in een kristallisatortank. De temperatuurdaling verlaagt de oplosbaarheid van ferrozuurfaat, wat ertoe leidt dat het uit de oplossing uitvalt. Het resulterende ijzerzuurfaat wordt gescheiden door kristallisatie. De moederliquor, nu versterkt met zoutzuur, maar met een rest van zwavelzuur, wordt dan gescheiden van de kristallen door vacuümfiltratie of centrifugatie en gerecycled naar het pikelenproces.
Een kleine hoeveelheid water wordt gebruikt om de rest moederliquor van de kristallen te wassen. Dit water compenseert voor het hydratatiewater dat gecombineerd is met het ferrozuurfaat. Het niveau van residueel zwavelzuur in het geregenereerde zoutzuur is afhankelijk van de ijzerconcentratie en de temperatuur. Het proces werkt bij lage temperaturen en produceert ferrozuurfaat hepta-hydraat (FeSO₄·7H₂O). Afbeelding 6 toont de typische lay-out van het PHAR-proces.
Het PHAR-proces heeft een aantal potentiële voordelen vergeleken met de andere alternatieven. Deze zijn: (i) het proces werkt bij lage temperaturen, waardoor corrosie geminimaliseerd wordt en het gebruik van goedkope kunststoffen voor buizen en andere apparatuur mogelijk is, (ii) energieverbruik voor koeling en kristallisatie is inherent lager dan verdamping en kan geminimaliseerd worden door warmte terug te winnen van de verbrauchte pikelloos met warmtewisselaars, (iii) het ferrozuurfaat hepta-hydraat is een gemakkelijk verhandelbaar materiaal, dat gebruikt wordt als waterbehandelings-coagulantien alsook riool-ontgeuringsmiddelen, (iv) de kapitaalinvestering voor het systeem is aanzienlijk minder dan andere alternatieven en het is fysiek veel kleiner, (v) een toelevering van brandstofgas is niet nodig voor de operatie, en (vi) het proces is meer vergelijkbaar tegenover verontreiniging met andere metalen zoals zink.
Distillatieproces
Distillatieproces is gebruikt waar er een significant niveau van vrij zuur overblijft in de verbrauchte pikelloos. Gezuiverd zoutzuur, bij de azeotrope concentratie van ongeveer 15%, wordt herwonnen uit de 'overs' terwijl de geconcentreerde ferrozoutzuur-loos wordt herwonnen uit de 'bottoms'. Dit proces herwint alleen de 'vrije zuur'-waarden. In één variant van dit proces, wordt het ferric zoutzuur dat in de bodem accumuleert, gekristalliseerd. In een andere variant, wordt het zuur-retardatie ionenuitwisselingsproces gebruikt om de zuurheid van de vloeibare ferrozoutzuur-bijproduct te reduceren.
Zwavelzuur-distillatieproces
In dit proces wordt zwavelzuur toegevoegd aan verbrauchte pikelloos. Dit zorgt ervoor dat de reactie FeCl₂ + H₂SO₄ = 2 HCl + FeSO₄ plaatsvindt. Het bevrijde zoutzuur wordt herwonnen samen met het oorspronkelijke vrije zoutzuur door distillatie, terwijl het ijzer gekristalliseerd wordt als ferrozuurfaat-monohydraat.
Hybride pyrolyse-processen
Wanneer het hoofddoel in de exploitatie van een pyrolyse-installatie de productie is van hoogwaardig ijzeroxide-poeder, dan wordt een reactor-ontwerp aangenomen dat de energie-efficiëntie van een sproeirooster-oven combineert met de homogene en stabiele procesomstandigheden van een vloeibed-proces. Dit vereist hogere investeringen in de ontstoffing en gas-afkoelingstechnologieën.
Hydrothermale regeneratieproces
Hydrothermale regeneratieproces is een relatief nieuwere technologie. Het vervangt de direct bevuurde oven en gas/vloeistof-absorptie door een alternatief procesroute bestaande uit oxidatie en hydrolyse. Vorming van ferric oxide vindt plaats in vloeistoffase wat het verbruik van warmte-energie reduceert. De concentratie van geregenereerd zuur is gelijk aan de totale HCl-concentratie van de afvalzuur. Deze concentratie van geregenereerd zuur kan verhoogd worden tot een niveau hoger dan 30% door gebruik te maken van een pre-concentrator. De ijzeroxide-kwaliteit geproduceerd door dit proces is vergelijkbaar met pyrolytische processen in termen van de chlorid-ion-verontreiniging. Echter het specifieke oppervlak van de deeltjes is instelbaar op veel hogere cijfers door afstemming van de hydrolyse-omstandigheden.
Productieproces
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Design For Manufacturability: Een Practische Gids Voor Ingenieurs En Ontwerpers
- Augurken: Van oude wortels tot moderne productie
- SIGHT: Slimme Bril die Blinden Sterker Maakt
- Aangepaste dempknop voor Microsoft Teams – Vereenvoudig virtuele vergaderingen
- Bouw een Kosteneffectieve Bliksemdetector met Arduino Uno
- Betaalbare Arduino Licht- & Flitsmeter voor Fotografen
- Installeer een Donker Thema in Arduino IDE: Verminder Oogmoeheid en Verbeter Focus
- Efficiënt Beitsen van Warmgewalste Koolstofstalen Strippen om Oxideschillen te Verwijderen
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Geoptimaliseerde spleetwalztechnieken voor efficiënte staafproductie