



Drukgietontwerp meesterworden: Wanddikte & aftrekkingshoeken optimaliseren om toolingkosten te verlagen
Waarom overspenden sommige drukgietprojecten op tooling voordat het eerste deel goedgekeurd is, terwijl andere soepel overgaan van prototype naar full-scale productie? Het antwoord ligt bijna altijd in vroege ontwerpbeslissingen. Kleine variaties in wanddikte of over het hoofd geziene aftrekkingshoeken kunnen een cascades van problemen triggeren – verslechterde dieslijtage, afgekeurde gietingen en kostelijk herwerk dat budgets uit de hand laten lopen.
Deze gids legt precies uit hoe wanddikte en aftrekkingshoeken drukgietdies beïnvloeden, de gevolgen van het verwaarlozen ervan, en bewezen strategieën om risico vanaf dag één te elimineren.
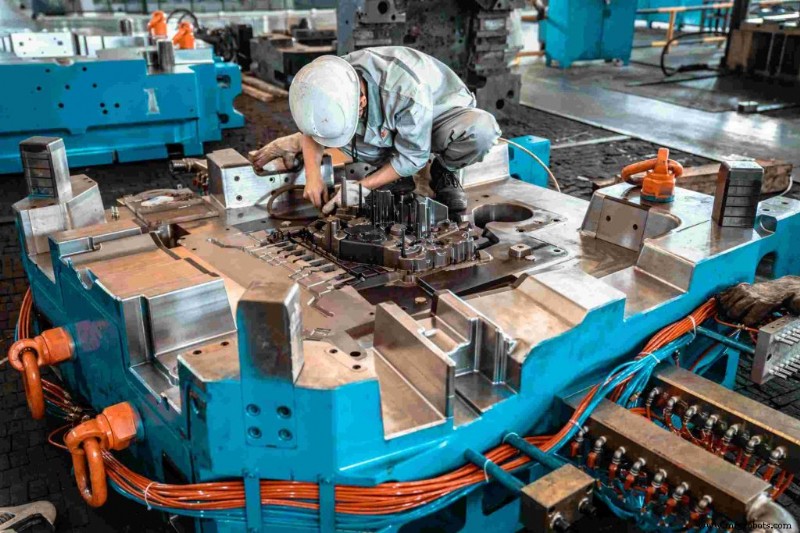
De verborgen val in drukgietvormontwerp: Waarom kleine details je budget leegzuigen
In drukgieten komen budgetoverschrijdingen zelden door pech. Ze ontstaan meestal uit geometrische fouten gemaakt vroeg in het ontwerpproces, met de financiële impact pas gerealiseerd tijdens tooling. Overweeg deze veelvoorkomende valkuilen:
- Tooling slijtage: Scherpe vormveranderingen creëren turbulentie in de smeltstroom, wat high-velocity gesmolten metaal zorgt dat de holle oppervlakte aan interne hoeken erosioneert. Dit versnelt thermische slijtage en kan dielevensduur met duizenden cycli reduceren.
- Cycletijd is geld: Ongelijke wandsecties koelen op verschillende snelheden. Dikkere gebieden behouden warmte langer, wat de gehele cyclus dwingt te pauzeren. In high-volume, high-pressure drukgieten kan een 3-5 seconde toename per deel significante kosten per duizend delen toevoegen.
- Het herwerkissue: Een die modificeren na gieten is duur – engineering changes, herfrezen, sampling en validatie kunnen de kosten van een voorafgaand ontwerp-review en optimalisatie ver overschrijden.
Drukgiet wanddikte meesteren: Waarom dikker niet altijd beter is
Materiaal toevoegen om deelsterkte te verhogen kan backfiren als wanddikte niet correct beheerd wordt.
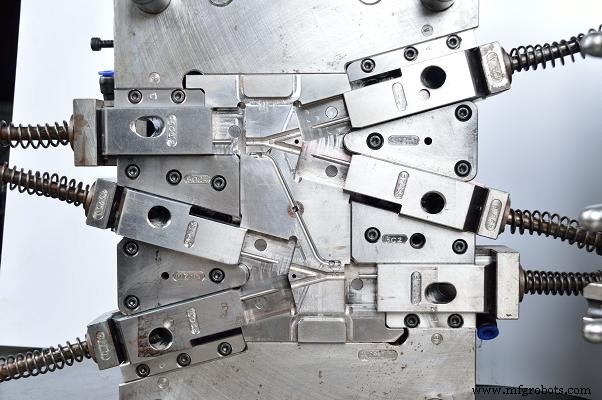
De kostbare gevolgen van ongelijke wanden
- Porositeit & Krimp: Wanneer een dunne sectie solidificeert vóór een dikke, kan de laatstere krimpen zonder voldoende vloeibaar metaal om het te voeden, wat onzichtbare interne krimpporositeit creëert die faalt onder belasting of drukproeven.
- Vervorming: Differentiele afkoeling induceert residuele spanningen die onevenredig ontspannen, wat dimensionale vervorming veroorzaakt. Delen die inspectie niet halen, zijn typisch non-reworkable en moeten geschroot worden.
- Materiaalafval: Boven een drempel voegt extra wanddikte massa en cycletijd toe zonder proportionele sterktetoename. Voor aluminium drukgieten is de stijfheid-tot-gewicht relatie non-lineair.
Drukgiet wanddikte best practices
- Houd het uniform: Gebruik dezelfde wanddikte doorheen. Wanneer overgangen nodig zijn, gebruik geleidelijke afrondingen of versterkingen. Streef ernaar om diktevariatie binnen ±25% van de nominale wand te houden waar praktisch.
- Ribben over massa: Wanneer rigiditeit vereist is, voeg ribben toe in plaats van de algehele dikte te verhogen. Een ribhoogte van 2-3x de nominale wanddikte levert typisch de beste stijfheid-tot-gewicht ratio op.
Wanddikte ontwerp referentie
| Ontwerpgebrek | Gevolg in productie | Impact op toolingkosten | Pro oplossing |
|---|---|---|---|
| Abrupte dikteveranderingen | Interne porositeit, thermische spanningsscheuring | Hoge herwerksnelheid om gating systeem aan te passen | Geleidelijke overgangen / kernen gebruiken |
| Excessief dikke wanden | Langere afkoelcyclus, sink marks | Versnelt thermische vermoeiding van dies | Dikke secties uithollen, ribben toevoegen |
| Te dunne wanden | Incomplete vulling (koude sluitingen) | Frequente diepolijst en onderhoud | Minimale dikte handhaven gebaseerd op legering |
De drukgiet aftrekkingshoek onthullen
Aftrekkingshoek is de subtiele taper op verticale oppervlakken die schone deelejectie uit de die mogelijk maakt. Het wordt vaak onderschat maar kan het verschil zijn tussen een soepel productierun en kostelijke downtime.
Waarom nul aftrekking duizenden in toolingreparaties kost
- Galling en sleepmarks: Zonder voldoende aftrekking grijpt het deel de kern tijdens ejectie, sleep het oppervlak over de diestaal. Dit creëert galling, schrammen en progressieve holteschade, wat erger wordt met elke cyclus.
- Ejector pin falen: Onvoldoende aftrekking spijkt ejectiekracht, wat de last overdraagt aan ejector pennen. Pennen kunnen buigen of breken, wat onverwachte downtime en die-ontbinding veroorzaakt.
- Oppervlakteafwerking ruin: Onder-afgetrokken kaviteiten produceren sleeplijnen en gescheurde oppervlakken, wat hele batches non-conforming maakt voor cosmetische toepassingen zoals consumer electronics behuizingen en automotive trim.
Slimme richtlijnen voor het kiezen van de juiste hoek
- Legering telt mee: Aluminiumlegeringen hebben hogere solidificatiekrimp dan zinklegeringen. Als baseline vereist aluminium drukgieten typisch 1°-2° aftrekking op externe wanden en 2°-3° op interne kernen; zinklegeringen kunnen vaak 0,5°-1° op externe vlakken tolereren.
- Wanddiepte factor: Aftrekkingshoeveereisten schalen met kaviteitsdiepte. Een 50 mm diepe zak heeft proportioneel meer taper nodig dan een 10 mm zak om release-gedrag te handhaven.
- Binnen- vs. buitenwanden: Interne kernen ervaren grotere grijpkracht tijdens solidificatie. Daarom vereisen binnenwanden doorgaans 1°-2° meer aftrekking dan buitenwanden.
De perfecte balans vinden in complexe geometrieën
Echte delen hebben zelden simpele geometrieën. Wanneer wanddiktebeperkingen en aftrekkingsvereisten botsen op complexe intersecties, is een doordachte aanpak essentieel.
- Intersecties en hoeken: Spanningconcentratie piekt waar ribben basiswanden ontmoeten. Genereuze afrondingen op dezejuncties verdelen thermische en ejectiespanning, verbeteren smeltstroom en reduceren koude sluitingsrisico.
- Prototypen vóór massaproductie: Mold flow simulatie (bijv. Moldflow) kan krimp, luchtinclusie of koude fronten voorspellen op basis van jouw huidige wanddikte en aftrekkingsgeometrie – issues virtueel identificeren is veel goedkoper dan post-fabricatie die-modificatie.
- Design for Manufacturability (DFM): Effectieve drukgietrichtlijnen komen van vroege samenwerking tussen ontwerp- en productieteams. Een DFM-review op het tekenstadium kan ~80% van toolingkostenrisico's identificeren voordat er geld aan tooling besteed wordt.
Breng je drukgiettekeningen tot leven zonder gokwerk
Wanddikte en aftrekkingshoeken optimaliseren beschermt je ontwikkelingsbudget en houdt projecten op schema. Kleine geometrische beslissingen gemaakt vroeg kunnen dure downstream problemen voorkomen.
De beste drukgietdelen resulteren uit ingenieurs en fabrikanten die samenwerken voordat het ontwerp gelocked is. Een probleem op een tekening fixen is veel goedkoper dan het adresseren in de toolroom.
Als je je drukgiettekeningen evalueert of onzeker bent of je huidige geometrie toolingkosten opjaagt, neem contact op met JTR voor een gratis produceerbaarheidsreview en offerte.
Gerelateerde gidsen
Industriële technologie
- Een veiliger toekomst bouwen: Slimme voedselveiligheidsoplossingen verbeteren
- Ehmke Manufacturing Wint 2018 Boeing Performance Excellence Award
- ICS Verwerft Twee Geavanceerde Flow Waterstraalsystemen voor Hoogprecisie Multi-assige Snijden
- Urethane Gieten Beheersen: Sleutel Ontwerpprincipes Voor Betrouwbare, Kosteneffectieve Onderdelen
- Opwaarts- en Neerwaartstransformators: Spanning, Stroom en Vermogensdistributie
- MIG vs. MAG Lassen: Belangrijkste Verschillen Uitgelegd
- Voedingsmiddelenverpakkings technologieën 2026: Een uitgebreide expertgids
- Analoge Geïntegreerde Schakelingen: Essentiële Componenten voor Moderne Elektronica
- CNC-draaien vs CNC-frezen: Hoe het juiste proces te kiezen
- 5 Bewezen Manieren Hoe Asset Tracking Ziekenhuis Asset Management Verbeterd
- Digi tale netwerkplatforms: Een bewezen pad naar end-to-end transformatie