



Extrusie vs. CNC-bewerking van aluminium: Wat is kosteneffectiever?
Wanneer ingenieurs aluminiumdelen sourcen, is de eerste keuze vaak of het profiel te extruderen of te bewerken uit een massief billet. Beide methoden leveren high-quality resultaten, maar hun kosten en ideale toepassingen verschillen merkbaar. De verkeerde proceskeuze kan de per-deel kosten ongemerkt oplaten voordat de eerste unit verscheept.
Deze gids ontbreekt de kernverschillen tussen extrusie en CNC-bewerking, legt uit waar het geld eigenlijk blijft in elk proces, en toont hoe een hybride extrusie-bewerking strategie CNC-kosten kan verlagen zonder precisie op te offeren. Of je nu een nieuw profiel ontwerpt of een bestaande workflow herziet, dit is de informatie die je nodig hebt.
Het kernverschil tussen extrusie en CNC-bewerking begrijpen
Beide processen zijn volwassen, bewezen technieken voor het werken met aluminium, maar ze dienen distincte ontwerpdoelen en productiescenario's.
- CNC-bewerking: CNC-gecontroleerde snijgereedschappen verwijderen materiaal van een aluminium billet tot de gewenste vorm bereikt is. Het kan praktisch elke geometrie met strakke toleranties accommoderen, maar het verwijderde materiaal wordt spaan en schroot.
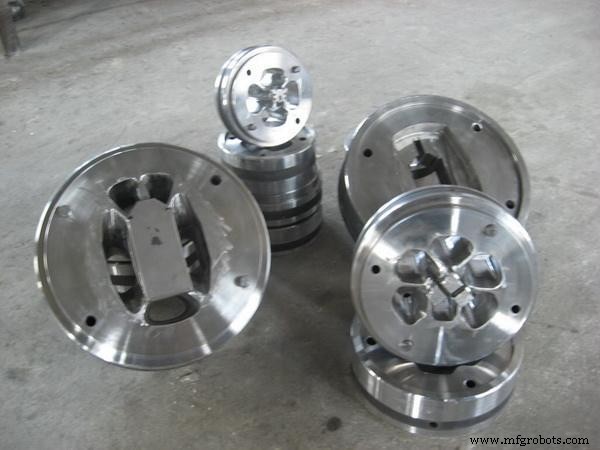
- Metaalextrusie: Een near-net-shape vormproces waarbij verwarmd aluminium gedwongen wordt door een custom staaldie. Het dwarsdoorsnede wordt direct gevormd, wat lange, continue profielen oplevert met minimaal materiaalverlies.
CNC-bewerkingskosten vs. Extrusiekosten: Waar gaat het geld heen?
De kostenkloof tussen de twee methoden is misschien niet duidelijk op het offertestadium, maar wordt duidelijk tijdens productie. Sleuteldrijvers zijn:
- Materiaalafval: CNC-bewerking genereert een groot volume aluminiumspaan dat nooit deel uitmaakt van het finale component. In complexe dwarsdoorsnedes kan de buy-to-fly ratio hoog zijn – startbillets kunnen vele malen zwaarder zijn dan het afgeronde deel. Extrusie produceert daarentegen de near-finished vorm vanuit de die, wat materiaalbenutting aanzienlijk verbetert.
- Tooling & Setup kosten: CNC vereist fixaties, werkstukvasthouding en verteerbare snijgereedschappen die frequente vervanging nodig hebben. Extrusie vereist een custom staaldie upfront – een initiële investering die zich terugverdient naarmate de die duizenden delen produceert met minimaal additionele toolingkosten.
- Cycletijden: Een extrudeerder kan meters profiel per minuut voeden. Een complexe dwarsdoorsnede bewerken vanuit een massief billet omvat veel passes en toolwissels, wat machinetijd toevoegt en CNC-kosten direct opjaagt.
Deze factoren vormen het totale kostenplaatje voor elk deel. De onderstaande tabel vat samen hoe de twee processen zich verhouden over belangrijke kostendimensies.
| Kostenfactor | Metaalextrusie | CNC-bewerking vanuit massief |
|---|---|---|
| Upfront Investering | Gemiddeld (die kosten) | Laag (geen dedicated tooling) |
| Materiaalbenutting | Hoog (near-net-shape) | Laag (significant schroot) |
| Per-deel kosten bij hoog volume | Typisch lager | Vaak hoger voor profiel-gebaseerde delen |
| Schaalsnelheid | Snel | Langzamer |
De hybride strategie: Hoe extrusie-bewerking totale kosten verlaagt
In de praktijk is de meest economische aanpak zelden zuivere extrusie of zuivere bewerking. Het is een slimme mix – extrusie-bewerking – die CNC-kosten knipt terwijl dimensionale flexibiliteit behouden blijft.
- Near-net-shape efficiëntie: Start met een geëxtrudeerd profiel dat de fundamentele dwarsdoorsnede al vastlegt – kanalen, flenzen, interne kaviteiten – wat de meeste materiaalverwijdering elimineert die anders op de CNC-machine zou plaatsvinden.
- Gerichte secundaire bewerking: Pas CNC alleen toe waar nodig – draadgaten, precisie montagevlakken, strak-tolerantie boorgaten, of features niet geleverd door de diegeometrie – wat zowel tijd als kosten reduceert.
- De bottom line: Beginnend met een geëxtrudeerd profiel betekent dat de machine start met een near-finale vorm. Bewerkingstijd daalt, toolslijtage neemt af, en per-deel kosten dalen significant, CNC's dimensionale flexibiliteit combineren met extrusie's materiaalefficiëntie.
De juiste fabricagemethode kiezen
De optimale keuze hangt af van deeldegeometrie, productievolume en tolerantievereisten. Overweeg de volgende richtlijnen.
Wanneer extrusie voor je metalendelen gebruiken
- Consistente dwarsdoorsnede: Het deel behoudt dezelfde vorm over zijn lengte – typische voorbeelden zijn warmtewisselaars, frames, structurele rails, behuizingen of glijkanalen.
- Medium-tot-hoog volume: Extrusie wordt economischer zodra de diekosten geamortiseerd zijn – per-deel kosten dalen significant naarmate volume toeneemt.
- Materiaalefficiëntie is prioriteit: Als rauwe aluminiumkosten het budget drijven, levert near-net-shape productie een echt voordeel.
- Profiel-gebaseerde oppervlaktefeatures: Ribben, golven, holle secties en vergelijkbare geometrieën passen natureel in de extrusiedie.
Wanneer CNC-bewerking gebruiken
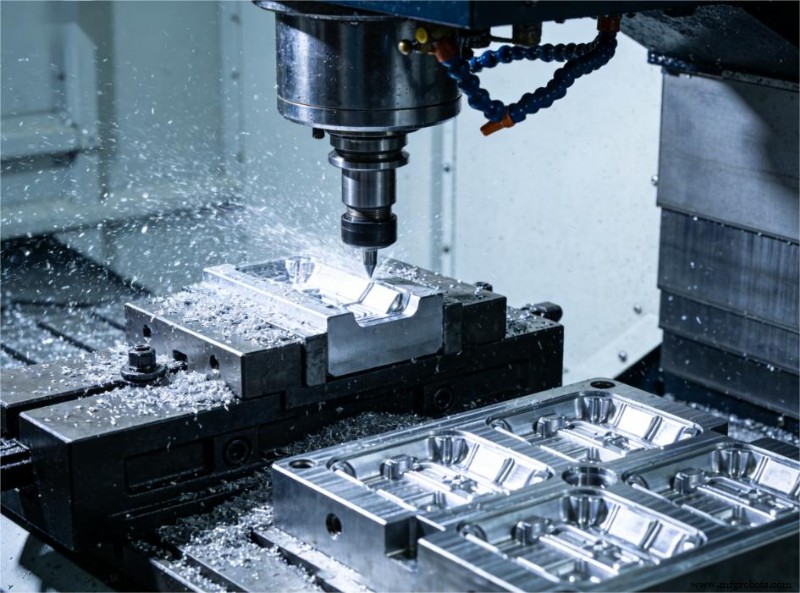
- Volledig 3D geometrie: Delen zonder constante dwarsdoorsnede – zoals behuizingen met zakken op meerdere vlakken of beugels met samengestelde kurkjes – zijn beter geschikt voor CNC.
- Non-uniforme dwarsdoorsnedes: Componenten wier vorm significant varieert langs de as vereisen subtractieve of gietmethoden.
- Hoogst complexe interne features: Multi-as CNC excelleert in diepe zakken, undercuts, schräge boorgaten en ingewikkelde interne kanalen.
- Strakke tolerantievereisten: CNC is typisch betrouwbaarder voor zeer strakke dimensies of positionele toleranties over meerdere features. Extrusie's thermische en procesvariaties limieten fijn positioneel controle.
- Laag volume of prototypes: Voor low-volume prototypes is CNC flexibeler en kosteneffectiever omdat het die-investatie vermijdt.
De onderstaande tabel zet de meest voorkomende ontwerpparameters naast elkaar.
| Deelparameter | Beter geschikt voor Extrusie | Beter geschikt voor CNC-bewerking vanuit massief |
|---|---|---|
| Dwarsdoorsnede | Uniform / consistent langs lengte | Varieert of volledig 3D |
| Volume | Medium tot hoog | Laag tot medium |
| Wanddikte | Dun, uniforme wanden | Variabele wanddikte |
| Strakke Precisietolerantie | Bereikbaar met secundaire bewerking | Direct bereikbaar |
Klaar om je fabricagiestrategie te optimaliseren?
De juiste proceskeuze aan het begin is de single meest effectieve manier om kosten en doorlooptijd te controleren. De beste methode hangt af van geometrie, tolerantie en volume.
Als je een nieuw ontwerp evalueert of onzeker bent of extrusie of CNC-bewerking de beste fit is, neem contact op met JTR voor een gratis produceerbaarheidsreview en offerte.
Gerelateerde gidsen
Industriële technologie
- Spaanvorming uitgelegd: typen metaalsnijspaan
- Hoe AI-gedreven Educatieplatforms Student Engagement en Retention Boosten
- 4 Bewezen Online Kanalen Om Je Fabrikantmerk Te Versterken
- Tech-oplossingen Versterken Welzijn Werknemers Tijdens Pandemie-uitdagingen
- Waarom PCB-fabricatie belangrijk is: cruciale inzichten in het proces
- Je Productiebedrijf Laten Groeien Door Te Luisteren Naar Je Klanten
- Herbruikbare Respirators & PAPR's: Superieure Bescherming Voor Gezondheidszorgwerkers
- Multilayer PCB's uitgelegd: De ultieme gids voor PCB-lagen
- Drie Belangrijke PPC-trends Die Industriële Marketing In 2017 Vormgeven
- Noodafschakelingssystemen: 4 essentiële tools voor fabrieksveiligheid en werknemersbescherming
- De cruciale rol van accurate documentatie in engineering succes