



Aluminium drukgieten meesteren: Porositeit & krimp elimineren voor consistente kwaliteit
Na een productierun van aluminium drukgietingen, kun je dezelfde terugkerende defecten tegenkomen: kleine interne gaten of onregelmatige kaviteiten geclusterd in dikwandige gebieden. Voor ingenieurs en productieteams reduceren porositeit en krimp de yield, verhoogd kosten en vertragen productlanceringen.
Deze issues zijn meer dan cosmetisch. Interne kaviteiten in structurele of drukdichte delen kunnen leiden tot veldfalens – een risico dat geen fabrikant zich kan permitteren. De sleutel tot een stabiel drukgietproces is begrijpen hoe deze flawen vormen en leren ze te controleren.
Deze gids legt de fundamentele oorzaken van porositeit en krimp in aluminium drukgieten uit, biedt praktische vermijdingsmaatregelen en levert een snelle troubleshooting referentietabel – alles wat je nodig hebt om routine inspecties om te zetten in systemische verbeteringen.
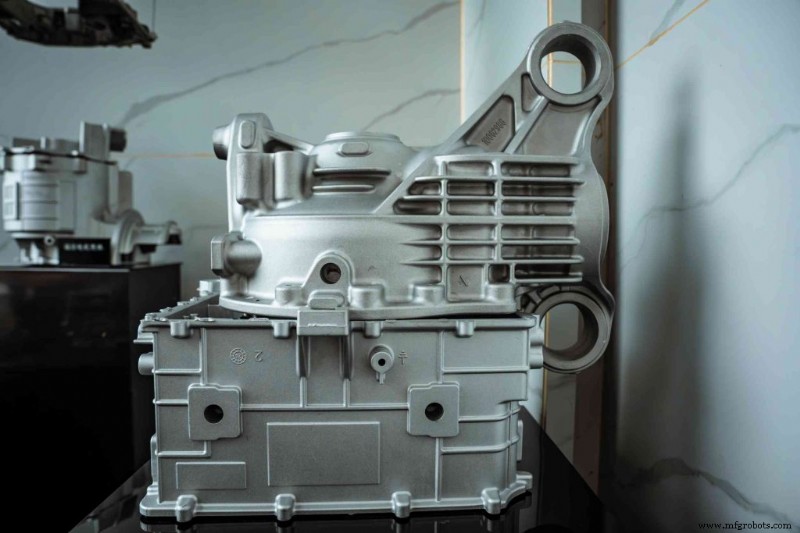
De verborgen vijanden: Porositeit vs. Krimp
Voordat je een defect kunt fixen, moet je herkennen wat de oorsprong is. Zowel porositeit als krimp verschijnen als interne gaten, doch ze ontstaan via distincte mechanismen en vereisen verschillende correctieve acties.
Gasporositeit in drukgietingen identificeren
Gasporositeit resulteert uit ingeperkt gas in plaats van solidificatiekrimp.
- Uiterlijk: Gladde, afgeronde gaten die vaak bijna sferisch zijn – zichtbaar als bellen in doorsnede.
- Typische locaties: Verspreid door het deel of geconcentreerd waar gas kan accumuleren.
- Root cause: Turbulente vulling en ingeperkte lucht tijdens high-speed injectie, of onvolledige verdamping van dielubricanten die gas vrijmaken bij de smeltfront.
Krimp in aluminium drukgieten begrijpen
Krimp is een natuurlijk gevolg van aluminium krimp tijdens solidificatie.
- Uiterlijk: Ruwe, irreguliere, getande-gewelfde gaten – vaak omschreven als "spongy" onder een microscoop.
- Typische locaties: Dikke secties en thermische hotspots waar solidificatie laatst plaatsvindt.
- Root cause: Wanneer de buitenste schil eerst solidificeert en het interieur afsluit, kan het overgebleven vloeibare metaal de krimpende kern niet voeden, wat krimpporositeit creëert.
Bewezen strategieën om ingeperkt gas en drukgietporositeit te voorkomen
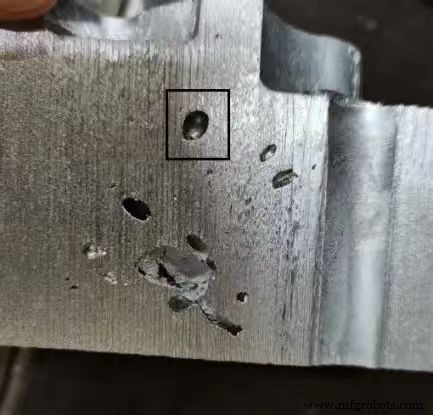
Eenmaal gasporositeit bevestigd, worden de correctieve hefbomen duidelijk:
- Venting en overflow systemen optimaliseren
Zorg voor adequate ventkanalen om vervaagd gas te laten ontsnappen voor de vooruitstortende smeltfront. Overflow putten aan het einde van vulroutes verzamelen het koudste, meest gas-verzadigde metaal en dienen als additionele ventingpunten.
- Injactiesnelheid controleren
Beheer het injectiesnelheidsprofiel met precisie. Een trage initiële fase vult de runner en gate zonder turbulentie; een snelle tweede fase voort het gat snel, wat vroege solidificatie voorkomt. Moderne high-tonnage koude-kamer machines maken multi-stage controle mogelijk die ingeperkte lucht dramatisch reduceert.
- Vacuüm drukgieten
Voor delen die nul tolerantie op interne porositeit eisen – zoals automotive hydraulische bodies of aerospace beugels – is vacuüm-geassisteerd drukgieten hoogst effectief. De kaviteit evacueren tot near-zero druk vóór injectie vermindert ingeperkt gas aanzienlijk.
- Correcte die lubricatie
Minimaliseer excessief lubricant op het dieoppervlak. Verminder spuitvolume, verleng afblaastijd, en houd dietemperaturen boven 180 °C vóór injectie om complete volatilisatie van vocht en organisch materiaal te garanderen.
Aluminium gietkrimp aanpakken head-on
Krimpdefecten vereisen strategieën die solidificatie sturen in plaats van alleen vullen.
Solidificatiecontrole optimaliseren in aluminium drukgieten
- Strategische koellijnen: Plaats koellijnen in dikwandige gebieden om directionele solidificatie naar de gate te promoten, zodat de gate de krimpende kern kan voeden tot het deel volledig vast is.
- Gate design optimaliseren: Kleine gates kunnen te vroeg solidificeren en voeding blokkeren. Dikkere gates en langere intensificatie-drukperiodes houden de voedingsroute langer open, wat krimp direct reduceert.
- De juiste legering kiezen: Niet alle aluminiumlegeringen krimpen gelijk. ADC12 en A380.0 zijn ideaal voor ingewikkelde, dunwandige geometrieën die goed vloeien. Als hot tearing of solidificatiescheuring een concern is, kan een hogere-silicium legering te verkiezen zijn. Legering matchen met deeldegeometrie is een van de meest onderbenutte hefbomen om krimp op het ontwerpstadium te reduceren. De JTR materiaalbibliotheek bevat een volledig scala aan aluminium, zink en magnesium legeringen, wat ingenieurs in staat stelt materiaalselectie naast geometrie te optimaliseren.
Een snelle gids voor drukgietdefecten troubleshooting
De onderstaande tabel vat veelvoorkomende defecten, hun waarschijnlijke oorzaken en directe correctieve acties samen die de delkwaliteit snel kunnen stabiliseren.
| Waargenomen Defect | Potentiële Root Cause | Directe Vloeractie |
|---|---|---|
| Gladde, ronde gaten of oppervlaktebellen | Ingeperkte lucht/gas, excessief lube, geblokkeerde vents | Die lube reduceren; vents/ventielen reinigen; trage-schot snelheid aanpassen |
| Spongy, irreguliere gaten in dikke secties | Afkoelkrimp; slechte metaalvoeding; lokale hotspots | Lokale koeling verhogen; intensificatie druk verhogen; wachttijd verlengen |
| Bultjes of bellen na warmtebehandeling of bakken | Uitrekkend ingeperkt gas onder warmte (verborgen gasporositeit); vocht residu | Water-gebaseerd lube reduceren; vacuüm extractie verhogen; die afblaastijd verlengen |
| Ondiepe dents of depressies op plate externe oppervlakken | Interne krimp trekt de huid (oppervlakte krimp/sink marks); lokale hotspots | Spot-koel het hete gebied; injectiedruk verhogen; cycletijd iets reduceren |
Als parameteraanpassingen een defect niet elimineren – of als het issue terugkeert – kunnen diepere oorzaken aan de hand zijn. Een bredere procesreview kan nodig zijn:
1. Smeltkwaliteit evalueren
Waterstofoplosbaarheid in de smelt is een majeure controle op suboppervlakte porositeit. Regelmatige rotary degassing en correcte fluxbehandeling houden de smelt schoon en reduceren waterstof-gerelateerde porositeit. Furnace onderhoud verwaarlozen kan andere procesverbeteringen ondermijnen.
2. Dietemperatuurdistributie checken
Gebruik een IR thermische imaging camera voor en na productie om het diegezicht te mappen. Hotspots wijzen op onvoldoende koeling; koude zones kunnen over-koeling of geblokkeerde watercircuits signaleren. Ongelijke dietemperaturen dragen direct bij aan gas- en krimpfouten.
3. Deelgeometrie reviewen met ingenieurs
Defecten stemen soms van ontwerp in plaats van instellingen. Thermische knopen ontstaan door abrupte wanddikteveranderingen, blinde zakken of scherpe interne hoeken. Ontwerpwijzigingen – aftrekkingshoeken toevoegen, wandovergangen gladden, ribben herpositioneren – elimineren vaak persistente defecten die machineparameters alleen niet kunnen oplossen.
Je aluminium gietproblemen omzetten in productiesucces
Confronteren met krimp of gasporositeit hoeft geen permanente kosten te zijn. De oplossing ligt in precisie vormontwerp, capable apparatuur en gedisciplineerd warmtebeheer. Deze drie elementen uitlijnen en defectratios dalen dramatisch.
De juiste fabricagepartner kiezen is cruciaal voor consistente controle van drukgietdefecten. JTR Machine biedt een vol spectrum van drukgietdiensten – inclusief zowel hot-chamber als cold-chamber processen – om aan je behoeften te voldoen.
Voor meer inzichten in veelvoorkomende defecten van aluminium drukgieten en hun oplossingen, lees onze gids: 9 Perfecte Oplossingen voor de Defecten van Aluminium Drukgieten. Als je een fabricagepartner zoekt die je ontwerp voor castability kan optimaliseren – of simpelweg high-quality aluminium drukgietingen produceren – neem contact op met JTR voor een gratis produceerbaarheidsreview en offerte.
Gerelateerde gidsen
Industriële technologie
- Continuous Improvement ontgrendelen: Lean Expert Nico de Sousa over de kracht van 'Waarom'
- MTC Zoekt Venture Associate om Missouri's Tech Startups te Drijven
- Essentiële richtlijnen voor duidelijke PCB-legendetekst ontwerpen
- Hardheidstest Technieken: Rockwell & Brinell Methodes
- Polypropyleen vs. Nylon: UV-Weerstand Voor Buitentoepassingen
- Top 10 Voordelen van Elektrotechniek Studeren in het Buitenland
- Veiligheid & Efficiëntie Verbeteren in Gasdistributiesystemen
- 5 bewezen strategieën om productiemanagement-efficiëntie te verhogen
- Leiders en isolators begrijpen: van kwantummechanica tot praktische toepassingen
- Essentiële Stappen Voor Accurate Generator Belastingstest
- Steekproefname Stroomlijnen met Pre-Engineered Probe, Calibratie & Schakelmodules