



Vermijd Deze 4 Veelvoorkomende Ontwerpvalkuilen bij Spruitgieten
Veel bedrijven wenden zich tot spruitgietdiensten om kosteneffectief een hoog volume identieke delen te produceren. Kunststof spruitgieten omvat het smelten van thermoplasten in een verwarmde bak voordat het gesmolten materiaal via een geperste neus in een duurzame, nauwkeurige metaalvorm wordt geïjecteerd. Eenmaal het materiaal is afgekoold en uitgehard, wordt het deel uitgewerpt, en het proces wordt herhaald. Bedrijven gebruiken dit productieproces om alles te produceren van elektronica behuizingen tot waterflessen.
Spruitgieten is een complex proces, en één fout kan cosmetische vlawen veroorzaken, productintegriteit compromitteren, en leiden tot dure herontwerpen. Het goede nieuws is dat de meeste van deze problemen vermijdbaar zijn zolang u ontwerpbest practices volgt. Hier zijn 4 van de meest voorkomende fouten waar u uit moet kijken tijdens het ontwerpen van een deel voor spruitgieten.
4 van de Meest Voorkomende Spruitgietfouten en Hoe Ze Op Te Lossen
1. Ontwerpen met Undercuts
Een undercut is elk ingeslagen oppervlak, uitsteeksel, groef, overhang, draad, kliksluiting, of ander kenmerk dat de uiteinden van een deel uit zijn vorm voorkomt. Undercuts kunnen resulteren in verhoogde productiekosten, deelcomplexiteit, en vormonderhoudsvereisten, dus het is het beste om eventuele potentiële undercuts waar mogelijk te elimineren.
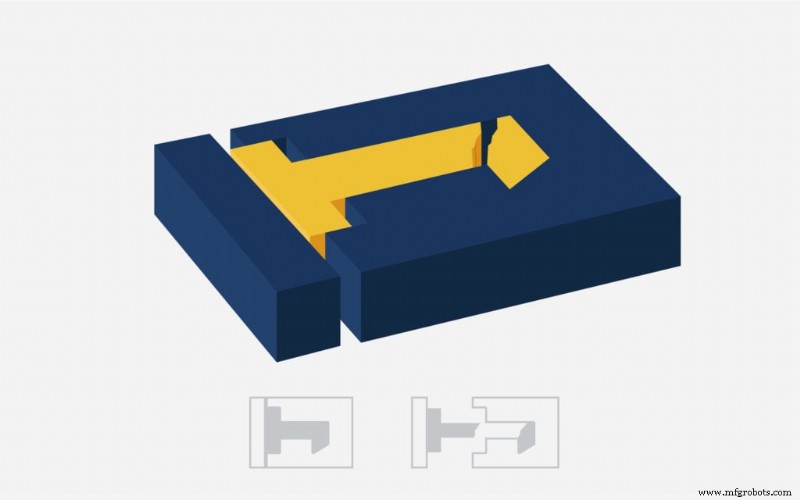
Als u een undercut heeft die essentieel is voor uw deelonwerp, zijn er een paar manieren om de uiteinden van het deel te verbeteren. Het heroriënteren van probleemkenmerken zodat ze parallel zijn aan de treklinie is een kosteneffectieve oplossing. Dit stelt het deel in staat om uit te werpen zonder schade op te lopen, de undercut eliminerend. Als u delen heeft met interne undercuts of vlakken zonder aftrekhoeken, kunt u ook lifters gebruiken om het uiteindenproces te vergemakkelijken. U kunt mogelijk undercutkenmerken vormen door slim ontwerp van gaten en sleuven in het deel, wat onze Fast Radius ingenieurs u door kunnen helpen leiden.
2. Niet-uniforme Wanddikte Hebben
Het hebben van uniforme wanddikte helpt gesmolten kunststof door de vormkavel te stromen in een enkele richting, wat het materiaal toestaat de kaviteit nauwkeuriger te vullen. Echter, aangezien dunne wanden sneller afkoelen dan dikke wanden, kunnen variaties in wanddikte inzakken, vervorming, korte schoten en meer veroorzaken.
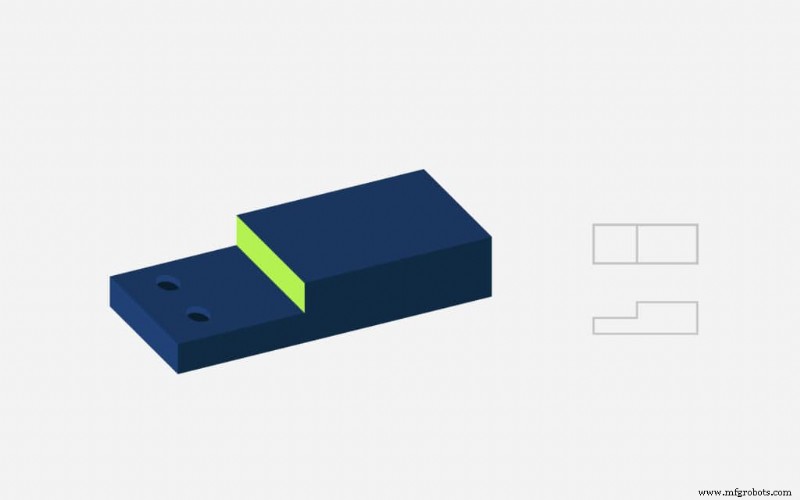
Om deze problemen te vermijden en ervoor te zorgen dat alle gebieden van uw deel met dezelfde snelheid afkoelen, gebruik consistente wanddikten. Wanddikten tussen 1,2mm en 3mm zijn het beste in de meeste gevallen. Als u wanden van variërende dikte moet hebben, moet u:
- Maak de overgang tussen dunne en dikke secties zo geleidelijk mogelijk — Beste ontwerppraktijk is om uithollen en ribben te gebruiken in plaats van wanddikte te veranderen of wijzigingen te minimaliseren wanneer ze nodig zijn.
- Gebruik correcte rib- en bosdikte — Ribben en bossen mogen 40 – 80% van de basismuurdikte niet overschrijden met een basisstraal van 25 – 40% van de wanddikte.
- Verwijder kunststof uit de dikste gebieden — Dit heet uithollen, en het kan helpen uw wandsecties uniform te houden.
3. Aftrekhoeken Vergeten
Het toevoegen van aftrek, een lichte afbuiging aan elk verticaal oppervlak van het deel, is essentieel voor een soepele uiteinden. Een deel ontworpen zonder aftrek kan aan de vorm kleven, en een gebrek aan aftrek kan ook onziele trekkinglijnen veroorzaken als de verticale wanden van het deel schrapen tegen de metaalvorm tijdens uiteinden. Door een zachte afbuiging toe te voegen, kunt u uw deel beschermen tegen wrijving, een uniforme afwerking garanderen, en slijtage, versletenheid en vervorming tijdens uiteinden verminderen.
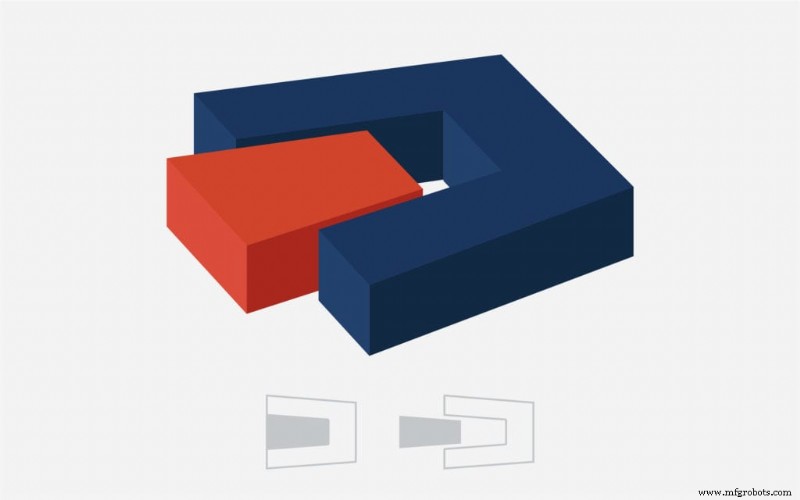
Aftrekhoekgraden hangen af van verschillende factoren, van wanddikte tot oppervlaktetextuur. U moet rekening houden met het krimppercentage van het materiaal, de eindgebruiksfunctie van het deel, en de diepte van trek om de juiste aftrekhoek te bepalen, dus het is het beste om verbinding te maken met een ervaren productiepartner om een nauwkeurige beoordeling te krijgen. Als algemene regel, moet u ten minste 1,5 tot 2 graden aftrek gebruiken en 1 graad toevoegen voor elke inch kaviteitsdiepte. Als uw deel een zwaar getekstureerd oppervlak heeft, heeft u misschien 5-graden aftrekhoeken nodig om trekkinglijnen te voorkomen.
4. Scherpe Hoeken Inclusief
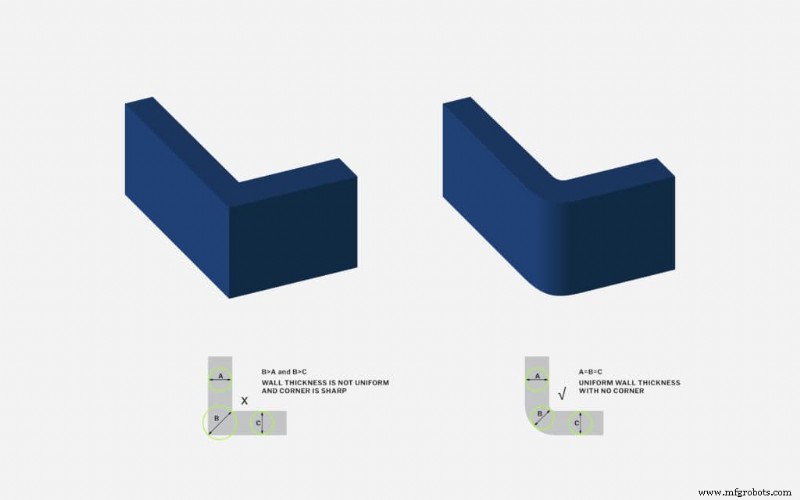
Niet alleen vereisen scherpe randen en hoeken meer druk om te vullen, maar ze veroorzaken vaak dat delen aan de vorm kleven tijdens uiteinden. Aangezien scherpe hoeken het ook moeilijker maken voor schoten om door vormen te stromen, kunnen ze resulteren in vacuümholes, of gebieden waar luchtbellen vastzitten. Deze kunnen cosmetische schade veroorzaken, spanningsconcentratie verhogen, en resulteren in deelfout, dus het is belangrijk om uw interne en externe randen en hoeken waar mogelijk af te ronden.
Bij het ontwerpen van hoeken, onthoud om uw hoeken te modelleren om consistente wanddikte te hebben. Dat betekent interne hoeken zijn afgerond tot 50% van wanddikte en externe hoeken 150%.
Defecten Op Gespruiten Delen Voorkomen met Fast Radius
Spruitgietontwerpfouten kunnen productie weken terugzetten, kosten verhogen, en resulteren in subpar of zelfs onbruikbare delen. De tijd nemen om doordachte ontwerpbeslissingen aan het begin van uw project te maken is essentieel en zal u tijd en geld besparen op de lange termijn. Echter, er is veel om in gedachten te houden, dus werken met een ervaren spruitgietpartner zoals Fast Radius kan u helpen het ontwerp de eerste keer goed te krijgen.
Wanneer u partner wordt van Fast Radius, krijgt u toegang tot ons team van ingenieurs, adviseurs en ontwerpexperts die u door het hele productieproces kunnen helpen. Of u nu hulp nodig hebt bij het subtiel incorporeren van aftrek in uw ontwerp of het beslissen over een geschikte wanddikte, Fast Radius kan u helpen het best mogelijke deel te ontwerpen. Neem vandaag nog contact met ons op om te beginnen met het ontwerp voor uw volgende spruitgietproject.
Wilt u meer leren? Bekijk ons kenniscentrum om meer te lezen over het selecteren van materialen, wanneer een single-cavity vs. multi-cavity vorm te gebruiken, en meer.
Klaar om uw delen te maken met Fast Radius?
Start uw offerte
Industriële technologie
- Vermijd deze veelvoorkomende ontwerpvalkuilen voor efficiënte productie
- Top RIM-materialen: Vijf essentiële typen voor superieur productontwerp
- Bewuste ontwerpstrategieën voor gietvormen met thermohardende polyurethanen
- Injectiegiet Poortontwerp Beheersen: Uw Uitgebreide Gids voor Foutloze Kunststofonderdelen
- Trekhoeken in Injectiejieten Beheersen: Ontwerpprincipes & Bewezen Best Practices
- De Juiste Hulpmiddelmaterialen Kiezen voor Succesvolle Injectiemolding
- Expertgids: Optimaliseren van dunwand injectiegieten voor kwaliteit en kostenefficiëntie
- Klein Series Spruitgieten: Belangrijkste Beperkingen En Praktische Oplossingen
- De cruciale rol van uittrekkingshoeken bij succesvol spruitgieten
- Waarom Uniforme Wanddikte Belangrijk Is bij Spruitgieten – Een Ontwerpgids
- Design for Manufacturing: Essentieel voor Kosten- en Kwaliteitsoptimalisatie bij Spruitgieten