



De cruciale rol van uittrekkingshoeken bij succesvol spruitgieten
Het ontwerpen van uittrekkingshoeken (draft angles) voor spruitgieten kan een gedoe zijn. Als ontwerpers en ingenieurs werken we graag met rechte, loodrechte modellen die makkelijk en intuïtief te lezen, meten en aanpassen zijn.
Toch moeten we, wanneer het tijd is om componenten daadwerkelijk te produceren op basis van onze ontwerpen, rekening houden met trapeziumvormige vormen die functionaliteit, pasvorm en esthetica kunnen beïnvloeden. Deze trapeziumvorm is het resultaat van de vereiste om onderdelen voor spruitgieten te ontwerpen met uittrekkingshoeken.
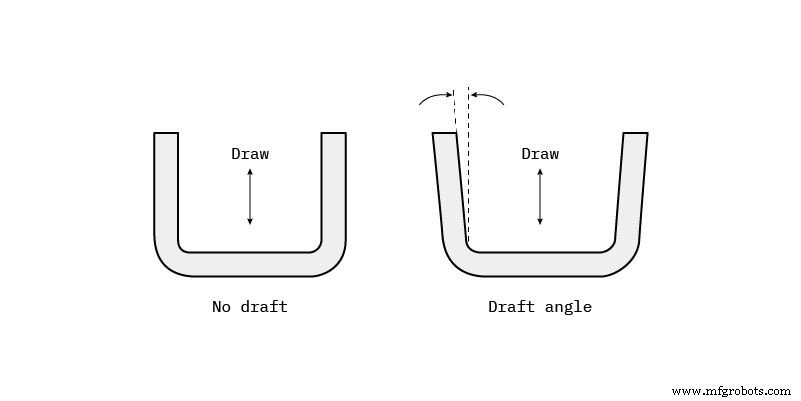
Wat is een uittrekkingshoek?
Een uittrekkingshoek is een afvlakking die op de verticale wanden van het gesproten kunststofonderdeel wordt aangebracht om het loslaten van het onderdeel uit de vorm te vergemakkelijken.
Uittrekkingshoeken zijn een vereist kenmerk van gesproten maatwerkonderdelen. Een functioneel onderdeel voor spruitgieten moet uittrekkingshoeken hebben die zowel naar de holte- als de kernkant gericht zijn. Dit vermindert het risico op schade aan de onderdelen en zorgt ervoor dat ze uit de machine geëject kunnen worden.
Naarmate het gesmolten kunststof in de gesloten vorm stroomt en de holte vult, krimpt het materiaal binnen de vorm bij afkoeling en grijpt daardoor de kern.
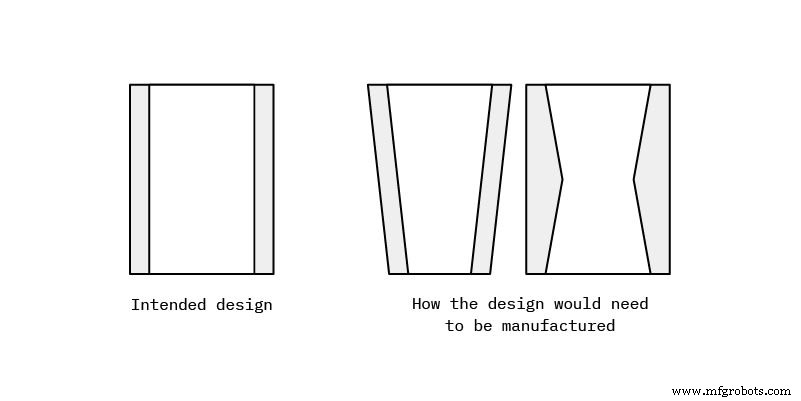
Waarom zijn uittrekkingshoeken essentieel voor spruitgieten?
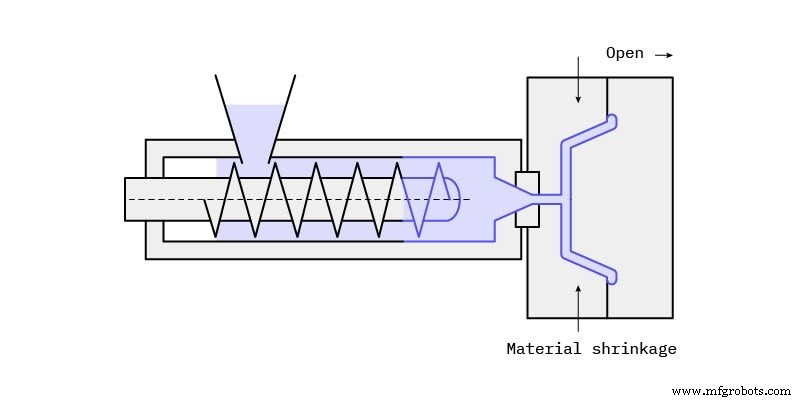
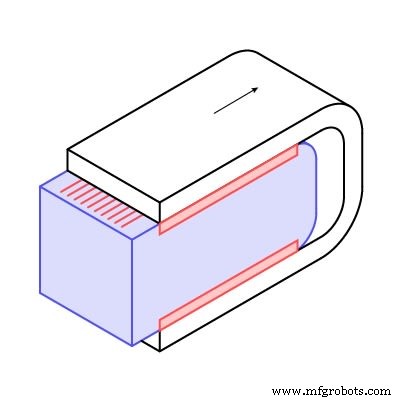
Zonder enige afvlakking komt het onderdeel niet alleen beschadigd (gekraapt) uit de vorm, maar lijdt de vorm ook onder ongewenste slijtage. Dit verkort de levensduur van het gereedschap. Bovendien kunt u het onderdeel mogelijk helemaal niet ejechten, wat betekent dat u de productie moet staken om het onderdeel handmatig uit de vorm te prijzen.
Wat ook belangrijk is: u moet de vacuümkrachten overwinnen door lucht tussen het metaal en het kunststof te laten komen, zodat het onderdeel goed kan loslaten. Het toevoegen van een adequate uittrekkingshoek zorgt ervoor dat vervorming bij ejectie wordt voorkomen, terwijl een fatsoenlijke cosmetische afwerking behouden blijft.
Bij spruitgieten moet u ook rekening houden met de inherent afweging tussen het ejectiemechanisme en het koelsysteem — ze concurreren allebei om ruimte binnen de kern. Als uw onderdeel van ontwerp gemakkelijk loslaat, maakt u het makkelijker om het onderdeel te ejechten, wat meer ruimte geeft aan het koelsysteem.
In plaats van talloze penzen of hulzen om het onderdeel uit de kern te duwen, laat u veel ruimte voor koelkanalen die uw cyclus tijd aanzienlijk verkorten. Als resultaat krijgt u een concurrerender stukprijs voor uw project, wat enorm voordelig is zodra u hoge productievolumes bereikt.
Handige herinnering: Gemiddeld gaat 70% van de cyclus tijd tijdens spruitgieten naar koeling.
Waarom is het essentieel om uittrekkingshoeken aan uw ontwerp toe te voegen?
- Minimaliseert vervorming van uw geometrie
- Verlengt de levensduur van de vorm
- Verbetert de oppervlakteafwerking op uw kunststofonderdelen
- Verlaagt kosten door de koeltijd te verminderen
Hoe ontwerpt u betere uittrekkingshoeken?
Er is geen universele formule die u precies vertelt hoe u uittrekkingshoeken in uw ontwerp moet implementeren, maar er zijn wel factoren om rekening mee te houden:
Diepe zakken en holtes
Diepe zakken en holtes hebben een steilere uittrekkingshoek nodig om de vacuüm- en wrijvingskrachten te overwinnen wanneer het onderdeel uit de kern geduwd wordt.
Hubs' pro-tip
Onderdeeltextuur
De textuur van het onderdeel dicteert de minimale uittrekkingshoek. Een gladder oppervlak, zoals een spiegelafwerking, is makkelijk te ejechten en verlaagt de schrotpercentages. Voor lichte texturen is een uittrekkingshoek van 1-5 graden geschikt. Complexe texturen zoals leer of slangenvacht introduceren micro-onderkantjes en vereisen een uittrekkingshoek van 5-12+ graden.
Hubs' pro-tip
Wat zijn de beste spruitgietmaterialen voor uittrekkingshoeken?
Hoe meer het kunststof thermisch krimpt, hoe groter de uittrekkingshoek moet zijn. Daarnaast vereisen sterke, bros en abrasieve materialen van nature een grotere afvlakking dan zachte, duktiele of zelf-smeerende materialen.
Nylon is bijvoorbeeld heel vergunnelijk en heeft niet per se een uittrekkingshoek nodig, hoewel een standaard afvlakking van 2 graden altijd aanbevolen wordt.
| Materiaal | Minimale uittrekkingshoek* | Aanbevolen uittrekkingshoek |
|---|---|---|
| Nylon | 0 | 1 |
| Polyethyleen | 0,5 | 1,5 |
| PVC | 0,5 | 1,5 |
| PP | 1 | 2 |
| PC | 1,5 | 2 |
*Uitgaande van perfecte omstandigheden
Wat zijn Hubs' top tips en trucs voor het ontwerpen van uittrekkingshoeken?
Uittrekkingshoeken zijn misschien niet uw favoriete kenmerk om te ontwerpen, maar het is de moeite waard. Het correct ontwerpen ervan is de sleutel tot een concurrerende prijs en potentiële verkorting van de levertijd.
Hier zijn een paar geavanceerde tips voor het ontwerpen van de beste uittrekkingshoeken voor uw maatwerkonderdelen:
- Integreer de uittrekkingshoek vroeg in uw ontwerp. Als u het onderdeel wilt prototypen met 3D-printen, zorg er dan voor dat het al de uittrekkingshoek bevat om te voorkomen dat u uw werk hoeft te herhalen.
- Voorzie zowel de holte- als de kernkant van uw onderdeel van een uittrekkingshoek. De kern (binnenoppervlakken) vereist een iets grotere uittrekkingshoek vanwege de krimprichting van het materiaal.
- Alle verticale vlakken moeten een uittrekkingshoek hebben. Dit omvat ribben en versterkingen, bussen en stand-off kenmerken.
- Ho groter de uittrekkingshoek, hoe beter. Zelfs een hoek van 0,5 graden (het absolute minimum voor de meeste materialen) is beter dan geen uittrekkingshoek helemaal.
- Wees bewust van het referentievlak waaruit u de uittrekkingshoek aanbrengt en of deze de functionaliteit of pasvorm van maatgevende onderdelen beïnvloedt.
- De locatie van de scheidingslijn is niet altijd duidelijk. Raadpleeg uw leverancier vroegtijdig in het proces om het eindontwerp op tijd te leveren.
- Voorzie de kenmerken die een zijdelingse actie zouden vereisen (zijholtes en bussen) van een uittrekkingshoek.
Voor een gedetailleerdere gids over het ontwerpen van kenmerken voor spruitgieten, hebben we de perfecte gids voor u.
Veelgestelde vragen
Hoe berekent u uittrekkingshoeken voor spruitgieten?
In het algemeen is de aanbeveling om een minimum van 1 graad uittrekkingshoek per inch (2,54 cm) van moldiepte toe te voegen. Andere factoren zullen beïnvloeden hoe u uw uittrekkingshoeken berekent naast de diepte, dus u kunt tot twee graden per inch toevoegen, maar dat is niet nodig.
Hoeveel graden moeten mijn uittrekkingshoeken zijn?
Hoewel het toepassen van 1 tot 2 graden uittrekkingshoek per inch holte diepte een goede standaard is, zijn bepaalde hoeken beter voor specifieke situaties. Bijvoorbeeld: we adviseren 0,5 graden op elk verticaal vlak van uw componenten. Voor lichte texturen (PM-T1) is 3 graden uittrekkingshoek vereist, terwijl 5 of meer graden verplicht is voor zware texturen (PM-T2).
Wanneer moet u uittrekkingshoeken in het ontwerpproces toevoegen?
Het toevoegen van uittrekkingshoeken aan 3D-print- en CNC-bearbeitingsontwerpen is niet vereist, dus het is gebruikelijk om uittrekkingshoeken te vergeten tijdens het prototypen (of in andere vroege ontwerpfases). Bij 3D-printen en CNC-bearbeiding hoeft u zich geen zorgen te maken over het ejechten van onderdelen uit een vorm. We raden aan om uw onderdelen vroeg in het proces te voorzien van uittrekkingshoeken, zodat u wanneer het tijd is om grotere aantallen te spruitgieten, de componenten niet hoeft te herontwerpen voor het gietproces.
Hoe beïnvloedt uittrekkingshoek-ontwerp de oppervlakteafwerking?
Het toevoegen van de juiste uittrekkingshoeken is essentieel om kraken op uw onderdelen te voorkomen. Thermoplasten krimpen bij afkoeling in een vorm, wat voldoende spanning creëert om schone en makkelijke ejechtie van het onderdeel te verhinderen. Zonder de juiste uittrekkingshoeken krijgt uw onderdeel kraken van de spanning in de vorm en van het eruit halen na afkoeling.
Hoe ontwerpt u uittrekkingshoeken voor optimale fabricageerbaarheid?
Het volgen van onze richtlijnen zal zeker helpen uw ontwerp voor fabricageerbaarheid te verbeteren. Als u nog vragen heeft of expert DfM-advies wilt, aarzel dan niet om contact met ons op te nemen via sales@hubs.com.
Hars
- Injection Molding Part Ontwerp: Draft Hoeken Beheersen Voor Naadloze Ejectie
- Vormvervorming Voorkomen In Injection-Molded Onderdelen: Ontwerpstrategieën
- Injection Molded Bosses Ontwerpen: Balans Tussen Sterkte En Molding Succes
- Injection Mold Ontwerp – Deel 2: Sink Marks Begrijpen En Elimineren
- De cruciale rol van Design for Manufacturing (DFM) in hardwaresucces
- Waarom Design for Additive Manufacturing telt: zes sleutelvoordelen
- Design for Manufacturability beheersen: Deel 2 – Toleranties & optimalisatie van kenmerken
- High‑viscositeit PEEK Compounds: Optimaal voor injectiemoulding en extrusie
- Bakelite FoamSet: lichtgewicht, warmtestabiele, vlammende schuimen voor injectie- en compressievorming
- Expert Ontwerprichtlijnen voor Hoogwaardig Injectiegieten
- Geavanceerde robotische injectiegieting voor gefunctionaliseerde composietcomponenten