



Maximaliseer gereedschapslevensduur en productiviteit met expert spaanbeheertechnieken
Slecht spaanbeheer kan leiden tot problemen voor draaiers, zoals kortere gereedschapslevensduur, slechte oppervlakteafwerking en veiligheidsrisico's. Deze kosten bedrijven talloze uren productietijd en verloren omzet. Hier is wat u eraan kunt doen.
Spaanverstoping tijdens tappen leidt tot slechte kwaliteit draad, verkorte gereedschapslevensduur en, heel mogelijk, catastrophale falen. Aannemend dat een onderdeel überhaupt gered kan worden, resulteert het laatste van deze gebeurtenissen in extra kosten en verlorene tijd terwijl sinker EDM of mechanische methoden gebruikt worden om de gebroken tap te verwijderen.
Het risico dat met dit scenario gepaard gaat, helpt de populariteit van draadfrezen te verklaren, wat niet alleen draaiers veel meer controle geeft over het draadvormingsproces, maar ook grotendeels problemen met spaanbeheer elimineert.
"Draadfrezen biedt de ultieme spaancontrole bij het frezen van interne draad," zegt Mark Hatch, productdirector bij Emuge Corp.
"Waar tappen een continu bewerkingsproces is en daardoor continue draden in buigzame materialen creëert, is draadfrezen een onderbroken proces en breekt het zelfs het toughste materiaal in kleine, beheersbare spannen," zegt hij. "Dit is waarom de luchtvaartindustrie en inderdaad elke shop die hoge-waarde onderdelen produceert, frezen boven tappen prefereert, aangezien het zowel precisie als voorspelbaarheid biedt."
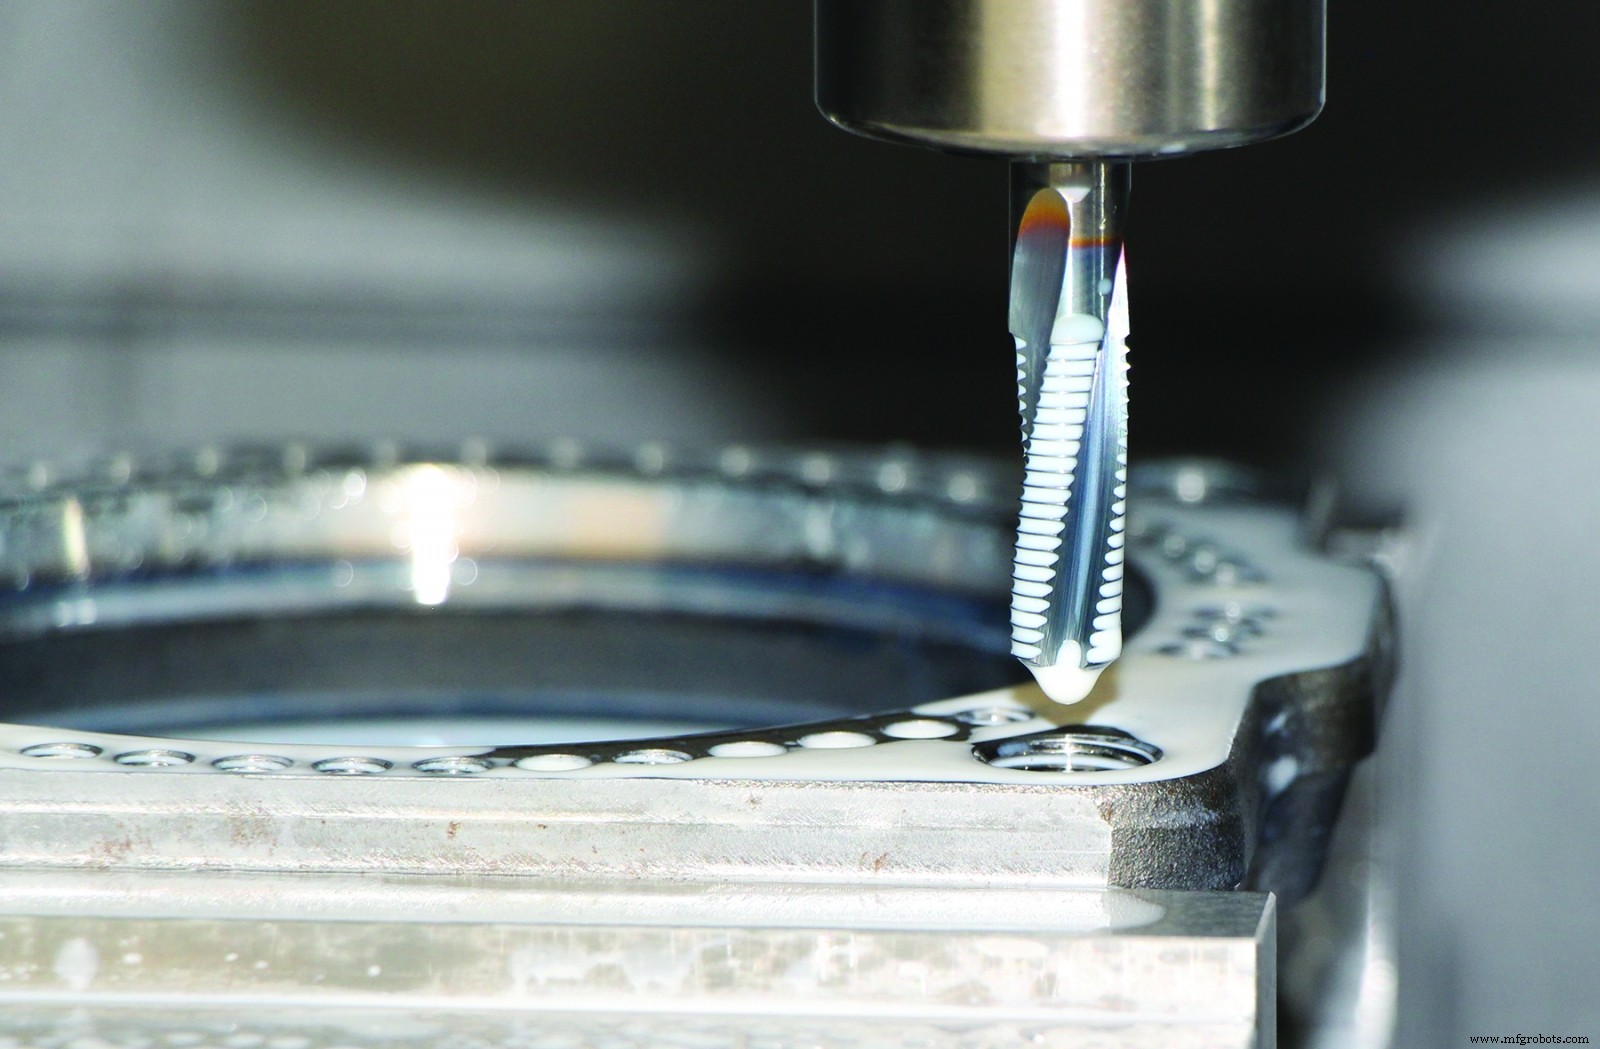
Draadfrezen en daarbuiten
Hatch merkt op dat dit belangrijke draadvormingsproces de afgelopen jaren makkelijk is geworden. Praktisch alle CNC-werktuigmachines zijn vandaag uitgerust met de helicale interpolatiefunctie die nodig is om draden te frezen, en de meeste bieden ook door-de-spindel koeling – preferabel toegepast onder hoge druk – om spannen effectief uit het gat te spoelen. En CAM-systemen zijn doorgaans meer draadfrezen-vriendelijk dan ze ooit waren, wat zorgen over handmatige programmering van de boog-in, boog-uit bewegingen die gebruikt worden bij het frezen van gedraaide gaten elimineert.
De snijgereedschappen zijn ook effectiever geworden. Emuge's ZGF-serie draadfrezen zijn bijvoorbeeld beschikbaar in 3xD lengtes, wat hun bereik uitbreidt. Het bedrijf biedt ook diverse additionele draadfrezenlijnen, een wisselbare serie onder hen, die alles dekken van UNC en UNF tot Pipe, STI, miniatuure en "reuzachtige" draden. Dankzij de grote verscheidenheid aan hoogwaardige gereedschappen op de markt vandaag van Emuge en zijn concurrenten, is er weinig wat niet gedraadfrezen kan worden, wat spaanbeheerproblemen een ding van het verleden maakt.
Opvattingen vormen
Ondanks zijn vele aantrekkelijke kwaliteiten, is draadfrezen echter geen be-all, end-all oplossing. De alternatief – tappen – is zowel sneller en eenvoudiger, waarom het de eerste keuze blijft voor hogere-volume toepassingen, op handmatige machines, of waar de shop om wat voor reden ook wil vermijden te draadfrezen. Hatch zal u vertellen dat het volgende beste alternatief – zeker vanuit een spaanbeheerperspectief – koudvormen of rol tappen is, wat materiaal verplaatst in plaats van het te verwijderen.
"De automobielindustrie gebruikt koudvormen uitvoerend voor diepgatdraaien van cilinderkoppen en transmissiecomponenten vanwege de mogelijkheid om sterke, hoge-kwaliteit draden te produceren en spaan-gerelateerde problemen te elimineren," zegt hij. "De enige waarschuwing is het feit dat vorming een heel kleine, bijna U-vormige kuiltje aan de draadtop achterlaat. Bij bepaalde medische componenten en voedselverwerkingsapparatuur creëert deze imperfectie een gebied voor bacteriën te verzamelen, dus gerolde draden zijn vaak niet toegestaan in deze toepassingen."
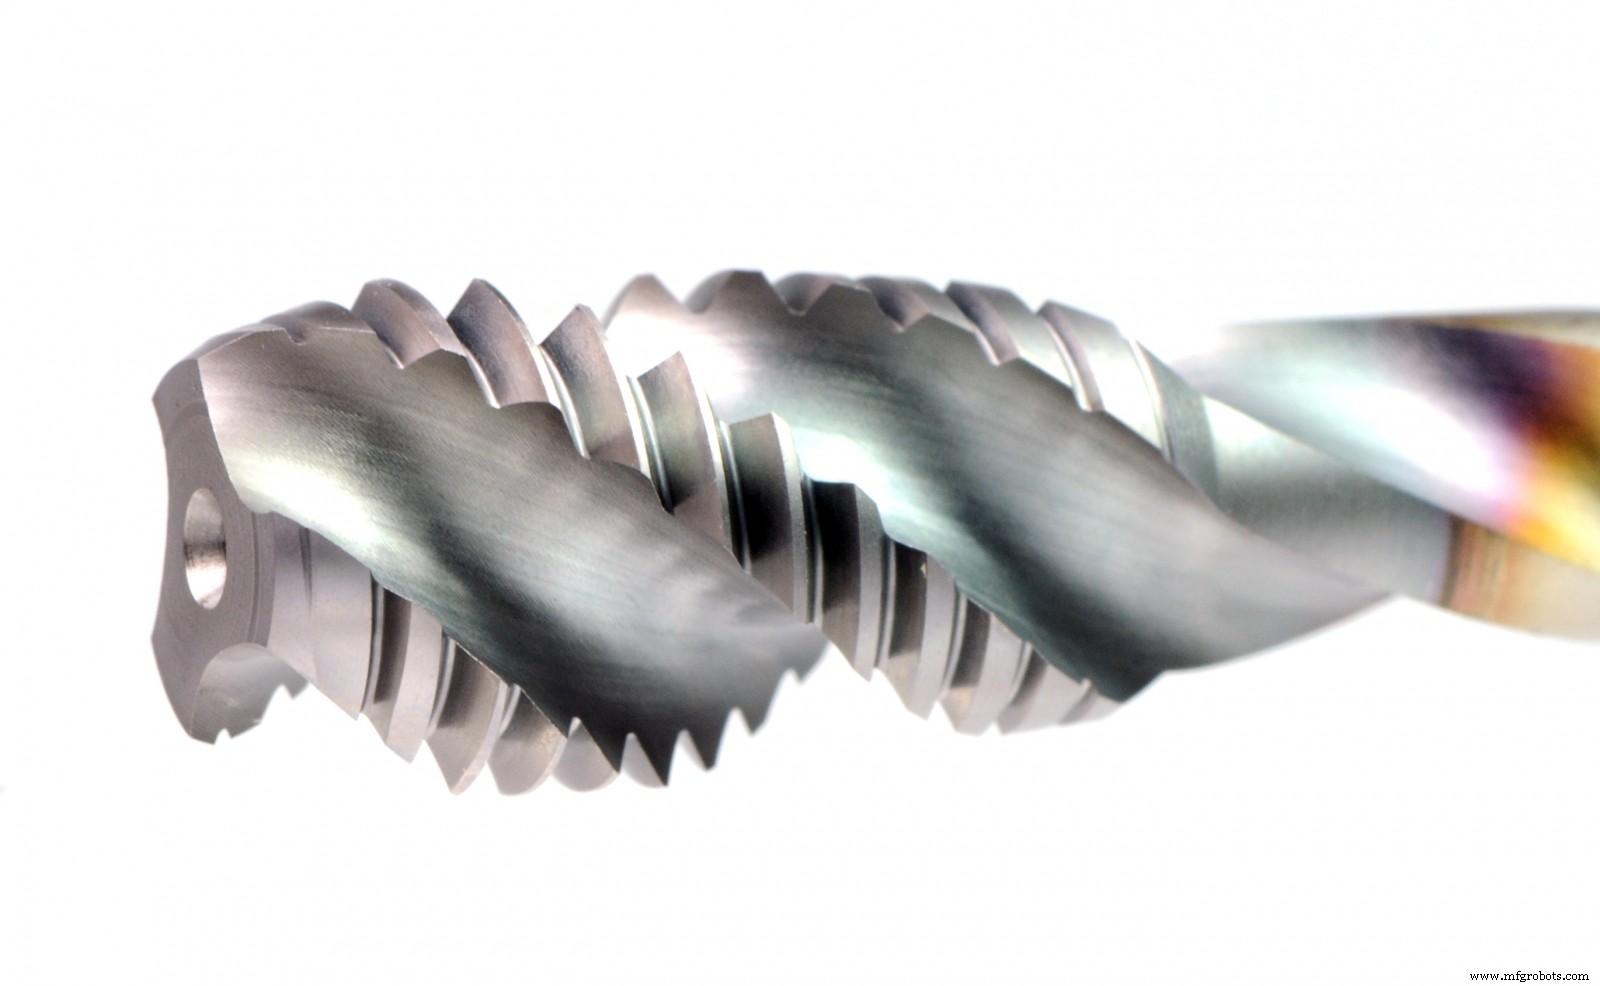
Uitstekende Tappen
Als draadfrezen en gerolde draden er niet in zitten, blijft er snijtappen. Gelukkig hebben Emuge en andere snijgereedschapsfabrikanten een breed aanbod ontwikkeld van algemeen-doel en materiaal-specifieke tappen die een uitstekende werk doen om spannen omhoog en uit het werkstuk te trekken, zelfs in blinde gaten. Kyle Matsumoto, productmanager bij OSG USA Inc., suggereert dat de A-Tap ontworpen is om precies dat te doen.
De A-Tap, legt hij uit, gebruikt een variabele leidingsgolf voor stabiele spaanvorming en versneld evacuatie. Het resultaat is een voorspelbare, spiraalvormige spaan heel anders dan de gedraaide vogelnest die zo vaak tappend bewerkingen belemmert. Het gereedschap heeft ook een uitzonderlijk scherpe rand, wat de spaanvorm verder stabiliseert en helpt uitwisseling te elimineren. Beiden dienen om een gladde draadoppervlakte te creëren die minder geneigd is om passerende spannen te vangen, terwijl ook de onderdeelkwaliteit verbetert.
"Het gebruik van een variabele helix geometrie stelt ons in staat om een scherpere hoek te creëren precies aan de fasering van de tap, waar alle snijwerking plaatsvindt," zegt Matsumoto.
"Dit maakt niet alleen de snijactie gladder maar houdt de spannen ook mooi compact," voegt hij toe. "En dan naar het einde van de golf, daalt de helixhoek, wat de spaanuitgang versnelt. De A-Tap is ontworpen voor stalen en roestvrije stalen maar werkt ook prima in gietijzer en zelfs harder materialen tot rond 35 Rockwell."
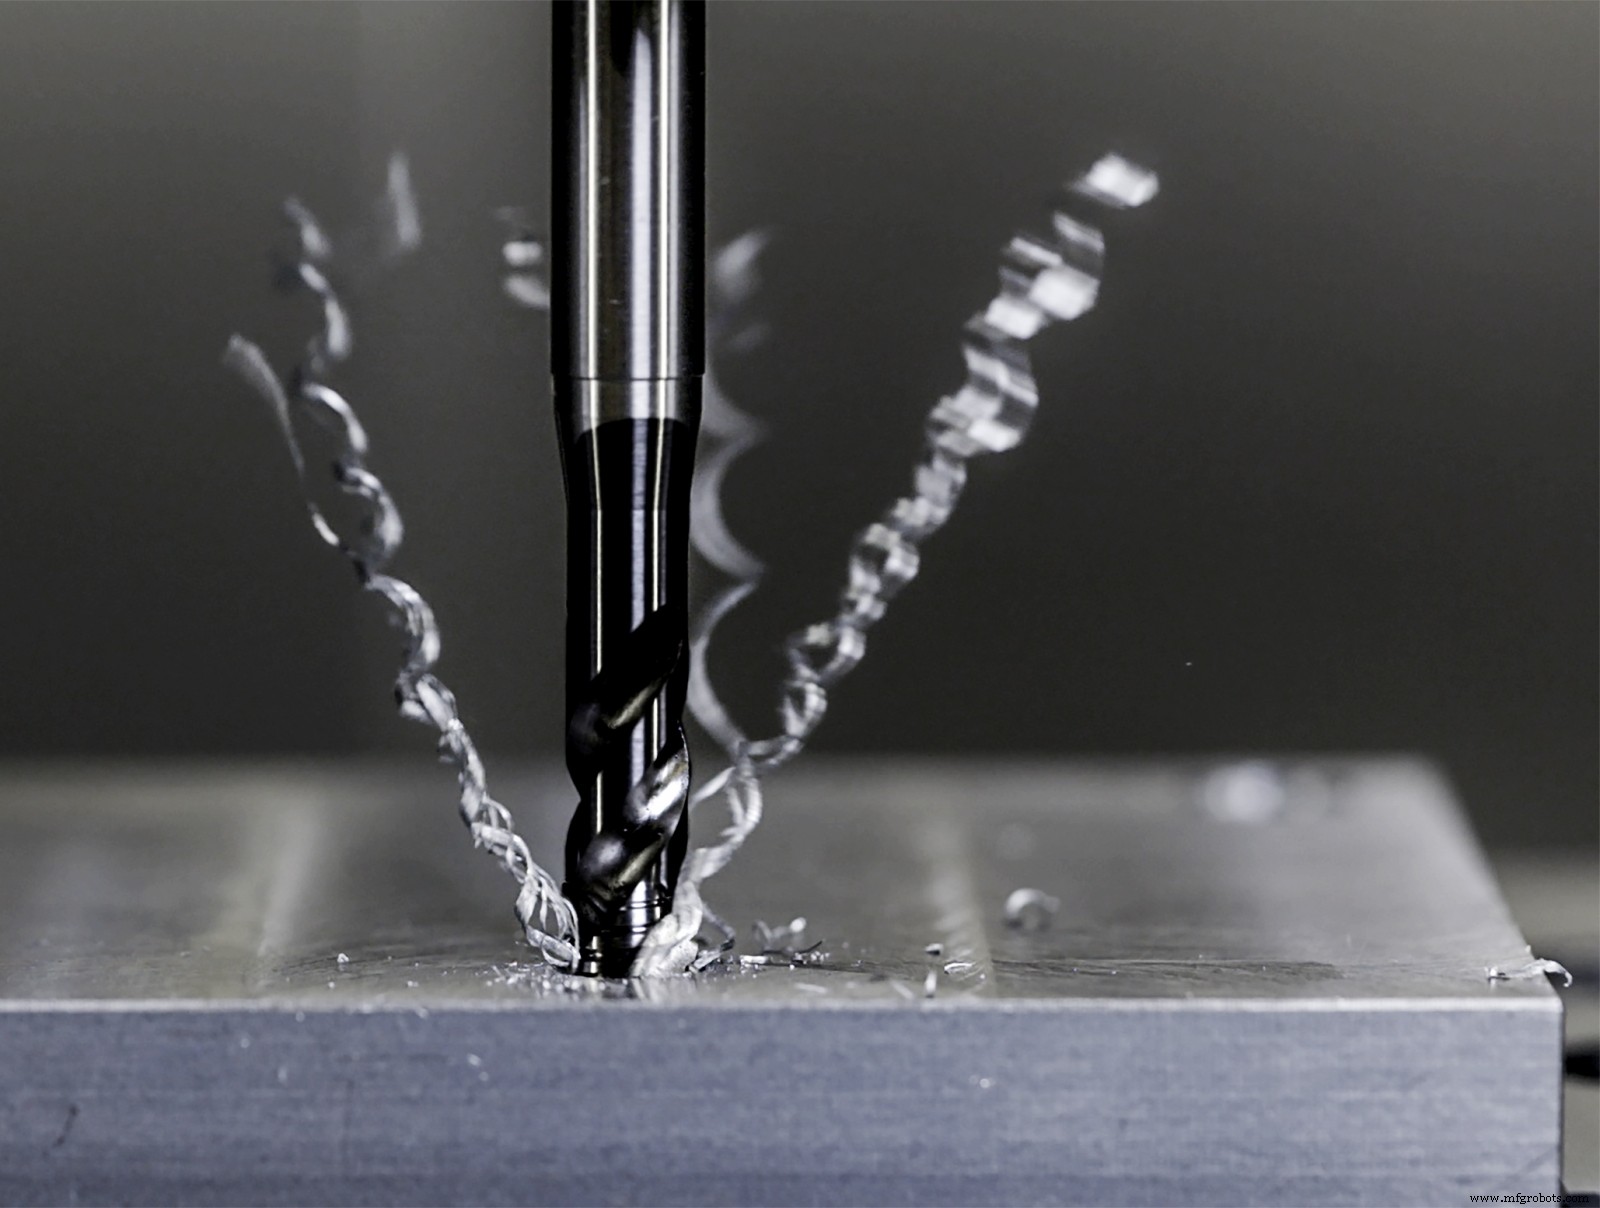
Gelukkige spannen maken!
Paul Motzel, productmanager voor draadgereedschappen bij Guhring Inc., heeft een vergelijkbare oplossing. Hij zegt dat het bedrijf's Pionex lijn van tappen beschikbaar is in snij- en rolvormen. Afhankelijk van het gereedschap, worden deze doorgaans behandeld met het bedrijf's Sirius of Slidur coatings om wrijving te verminderen en spaanevacuatie te helpen. Pionex tappen zijn ook gehonet en gepolijst na slijpen, en dan nogmaals gepolijst na coating, allemaal om een gladde, sterke snijrand te bieden en de levensduur van het gereedschap te verhogen. Hij vermeldt ook dat de vormversie van de Pionep tap 30 procent minder tappingskrachten heeft door minder oppervlaktecontact en een smeergroef.
"Vele jaren geleden vertelde een van mijn collega's in Duitsland me dat een goede spaan een gelukkige spaan is," zegt Motzel. "Dat betekent dat hij een plek heeft om heen te gaan en een manier om er te komen. Wanneer u stopt om te overwegen dat misschien 90 procent van tappend problemen spaan-gerelateerd zijn, zult u begrijpen dat hij met zijn opmerkingen de spijker op de kop sloeg."
Naast geavanceerde coatings en gereedschapsgeometrieën, suggereert Motzel dat een van de meest voorkomende fouten die shops maken is het selecteren van de verkeerde stijl tap.
"Spiral pointed tappen duwen de spaan vooruit dus mogen nooit in een blind gat gebruikt worden, zelfs als er genoeg ruimte aan de onderkant is," zegt hij. "Ze zijn ontworpen om helemaal door het werkstuk heen te gaan, en wanneer ze dat niet doen, kunnen eventuele spannen die rondhangen vastklemmen achter het reliëfflak, wat de tap mogelijk kan laten exploderen."
"De oplossing is om altijd spiral flute tappen te gebruiken op blinde gaten, omdat hun hogere helixhoek helpt om spannen uit het werkstuk te werpen, en de spiral points te sparen voor doorboringen," voegt hij toe.
Welke tips, trucs en technieken kunt u delen over spaanbeheer? Deel uw gedachten in de reacties hieronder.
Industriële technologie
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Uw metaalbewerkingsefficiëntie verhogen met M.A. Ford's TuffCut XT Frezen
- Chipbreuk Beheersen: 8 Expert Tips Voor Schoner, Veiliger Boren
- Maximaliseer Standtijd & Verhoog Productiviteit: 5 Bewezen Strategieën
- Machineproductiviteit boosten met expert chipverdunnings-technieken
- Draadefficiëntie en onderdeelkwaliteit verhogen: Expert strategieën & gereedschapsselectie
- Productie-efficiëntie maximaliseren met OEE-software: Track & Boost Productiviteit
- Machinebeschikbaarheid onder de knie krijgen: berekening en verbeterstrategieën
- Effectief fabrieksongelukbeheer: strategieën om risico's te mitigeren en continuïteit te waarborgen
- Downtime verminderen, productiviteit verhogen: bewezen strategieën
- Industriële Productiviteit & Kwaliteit Verhogen: Bewijste Strategieën voor Productiesucces