



Aluminiumbewerkingsefficiëntie maximaliseren in de automotieve productie
Met de automotieve sector die haar gebruik van motor-, aandraai-, waterpomp- en remsysteemonderdelen geproduceerd uit aluminium vergroot, is de uitdaging voor OEMs en hun toeleveringsketenpartners om meer productieve freesbewerkingen te leveren. Toolingselectie is de sleutel tot echte marktdifferentiatie in dit segment, waar de juiste toepassing van geoptimaliseerde freeskoppen over het hele bereik van motorcomponentbewerkingsoperaties aanzienlijke dividenden kan opleveren.
Er blijft een jaar-op-jaar stijging in het aantal aluminiummotoren dat geproduceerd wordt, zowel voor conventionele als hybride personenauto's. Feitelijk worden er nu bijna 100 miljoen per jaar geproduceerd. Deze motoren bevatten onderdelen die vaak complex in vorm zijn en, na gieten, een reeks gevarieerde maar essentiële freesbewerkingen vereisen.
Sandvik Coromant heeft nu een compleet aanbod voor het bewerken van aluminium in de automobielindustrie, van eerste-fase kubering, door ruwfrezen, half-afwerken en afwerken. Elke geëngineerde frees, vijf in totaal, is ontworpen om geoptimaliseerde kwaliteit en kosten per onderdeel te leveren. Om het laatste te bereiken, vervullen bepaalde gereedschappen in het bereik een combinatie van taken, zoals het uitvoeren van zowel ruwfrezen als afwerken in één operatie om cyclus tijden te verminderen.
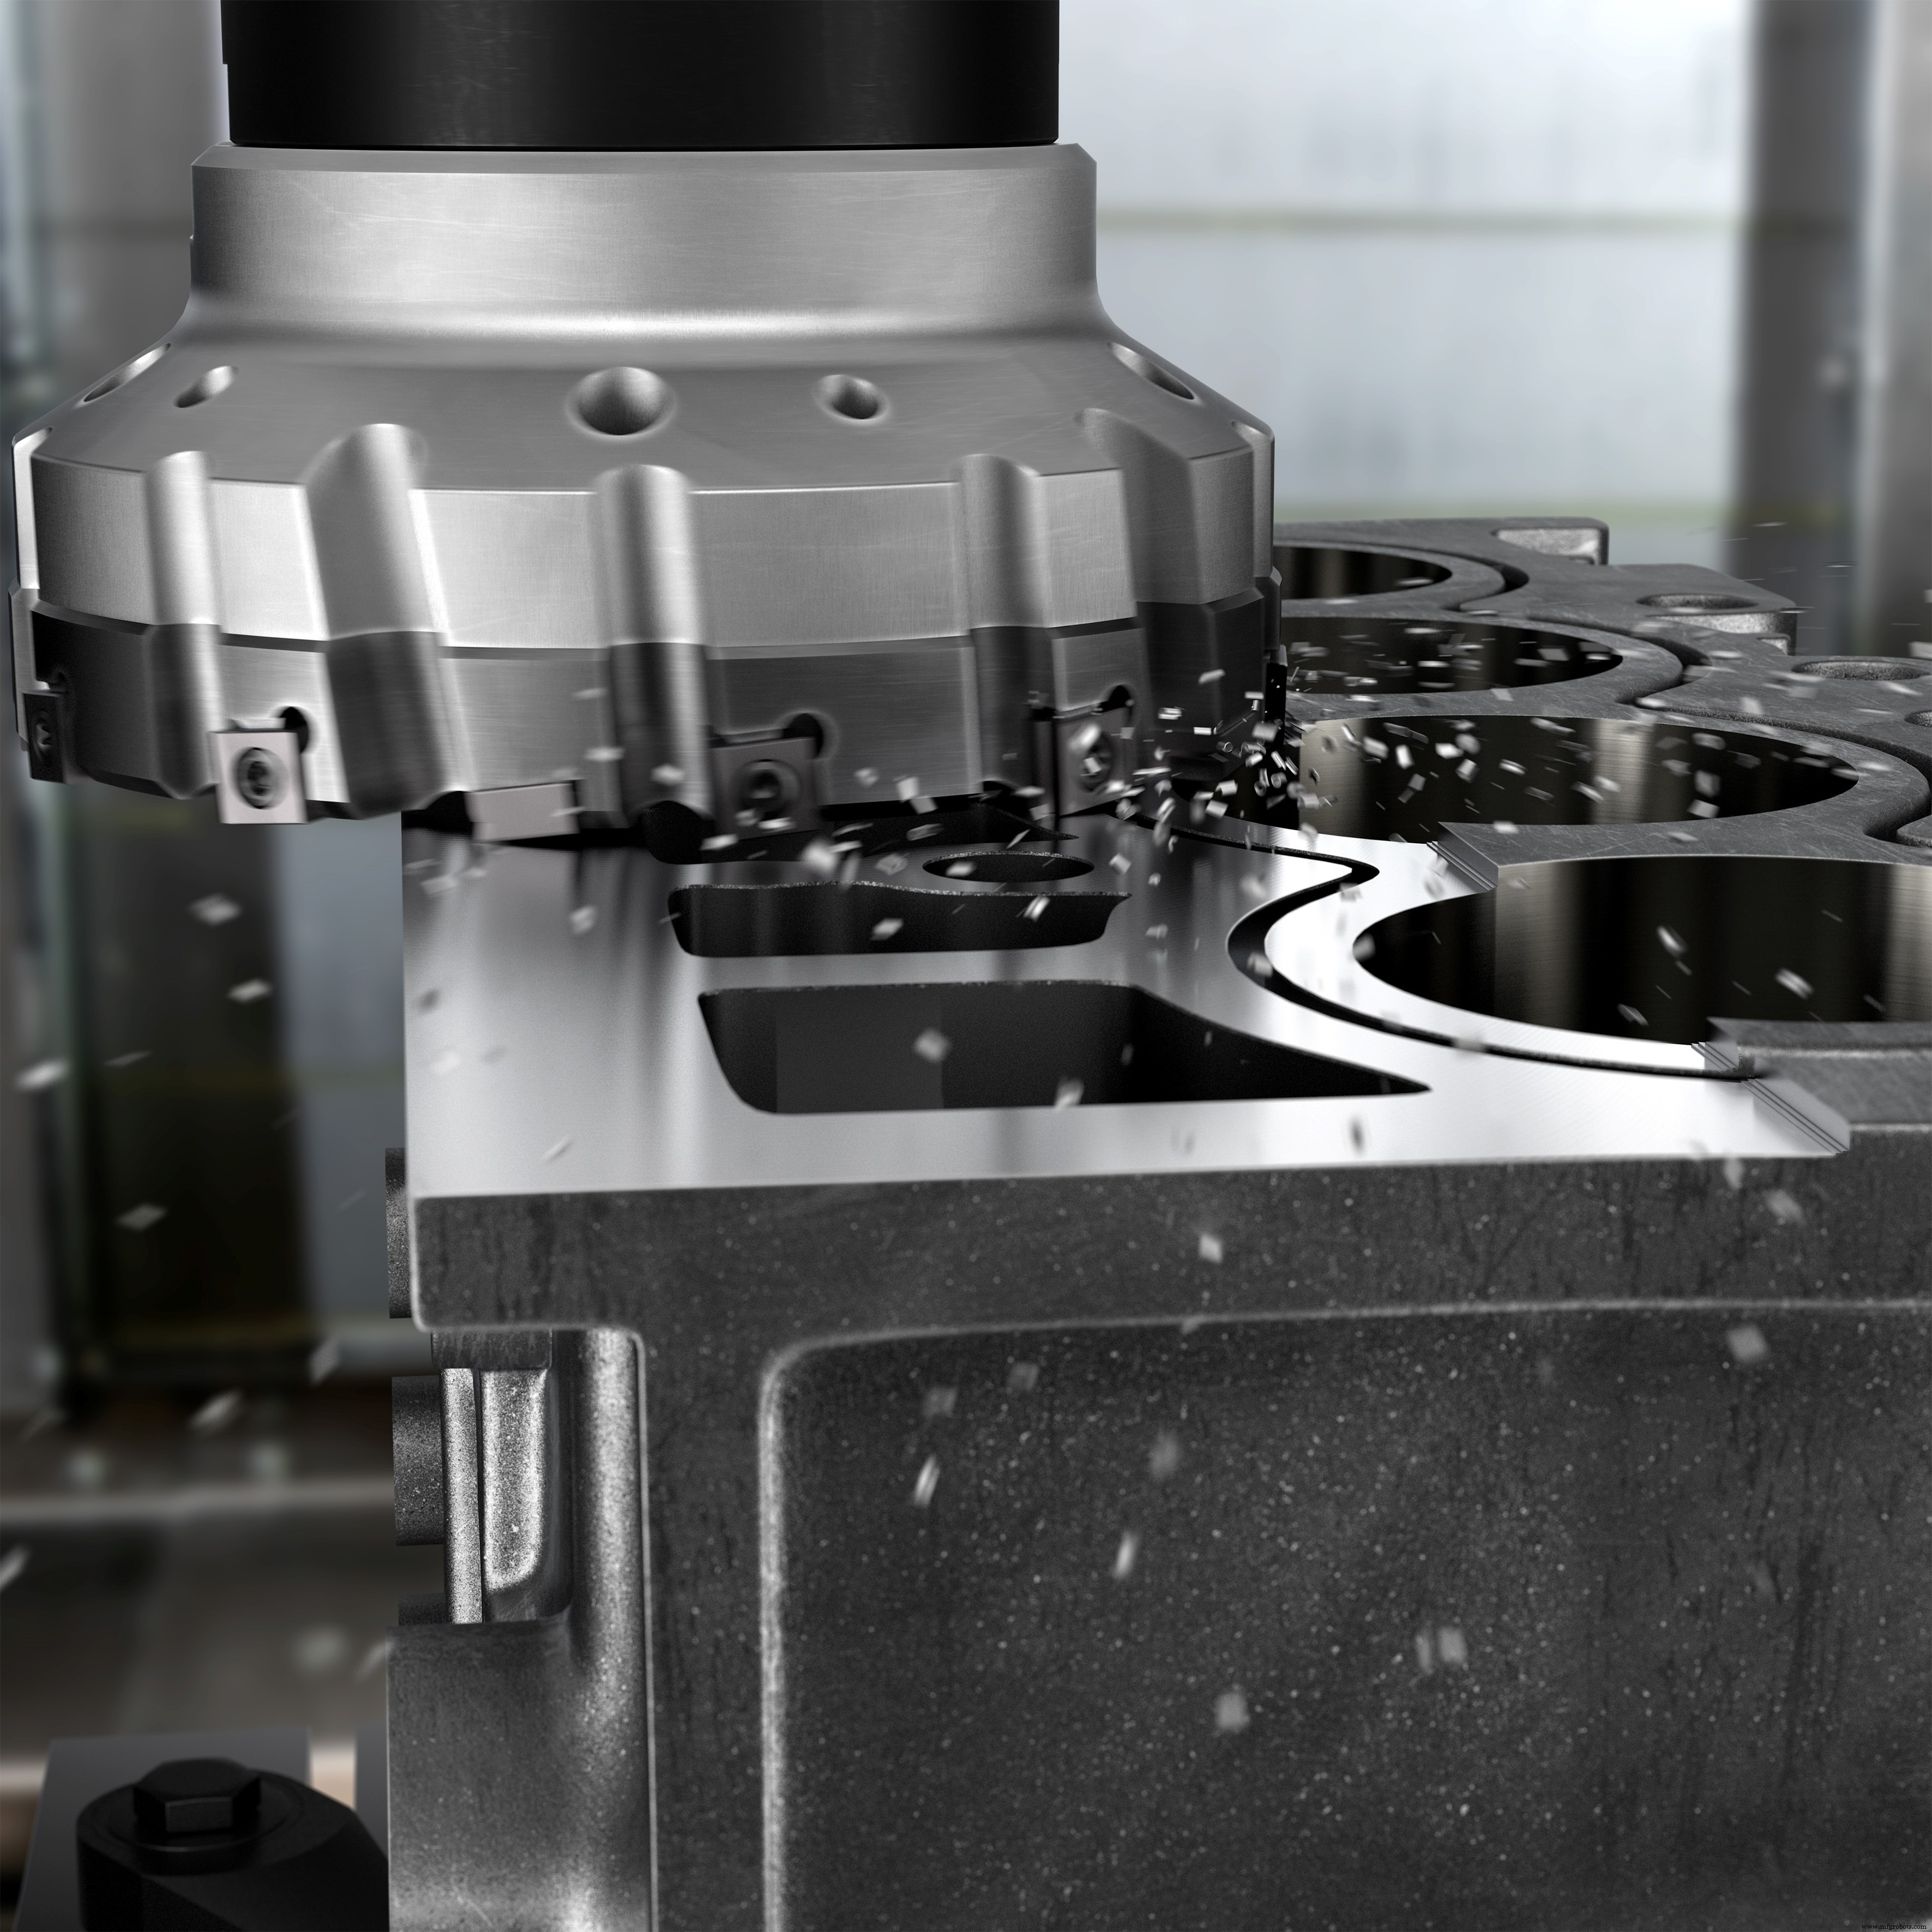
Een voorbeeld hiervan is de M5C90, een innovatieve frees die ruwfrezen en half-afwerken in één gereedschap combineert. De M5C90 is een hoge-snelheid vlakfreestool die op maat gemaakt is om lange insteltijden bij de klant te elimineren. De M5C90 werkt met een verminderd aantal tanden vergeleken met conventionele frezen, hoofdzakelijk als gevolg van unieke radiale en axiale insetspositionering op zijn afwerkingsrij/binnendiameter (geen insetsafstelling vereist). Deze positionering zorgt voor gratvrij frezen en optimale oppervlakteafwerking op cilinderkoppen, cilinderblokken, remsysteemonderdelen en alle aluminiumcomponenten waar brede freesinvalshoek bereikt kan worden (niet van toepassing op dunwandige onderdelen).
Om een voorbeeld te geven van de potentiële winsten die geboden worden door het gebruik van de M5C90, overweeg een lopende klantproef met een remsysteem kraphuis gemaakt van AlSi12Cu1. Met een buitendiameter array van 10 hardmetaal inzetten en een binnendiameter van vier inzetten (plus een wiper inzet), wordt het gereedschap ingezet bij een spindelsnelheid van 8000 RPM, een snij snelheid van 4021 m/min (13.192 ft/min) en een voeding van 0,25 mm/tand (0,009 in/tand). Daarnaast is de axiale snijdiepte 2 mm (0,078 in) met een radiale snijdiepte van 140 mm (5,51 in), wat een materiaalverwijderingssnelheid van 5600 cm³/min (342 in³/min) produceert. Hoewel de totale gereedschapslevensduur nog te bepalen is, zit hetzelfde gereedschap nog steeds in de machine na 18 maanden dienst.
Voor hen die een frees nodig hebben die ook dunwandige aluminiumonderdelen kan afwerken zoals tandwielkasten en behuizingen, heeft Sandvik Coromant een andere frees die even effectief is, de M5F90. De M5F90 is een ander eenslag ruwfrezen en afwerk gereedschap. Toegewijd aan de bewerking van dunwandige aluminiumonderdelen en spot-facing operaties, bevat het freeslichaam (25-80 mm, 0,98-3,15 inch in diameter) gebrazde PCD-tips. Elke tip bevat zowel een ruwfrezen- als een afwerkrand. Het ruwfrezengebied werkt als een conventioneel freestool, met alle snijranden op dezelfde diameter en hoogte, terwijl het afwerkgebied bestaat uit radiale en axiale getrapte snijranden. Dit concept stelt een nauwe toon in staat om gratvrije bewerking en uitstekende oppervlakteafwerking te leveren. In de korte video hieronder toont Sandvik de M5-serie Freeskoppen voor automotieve aluminiumbewerking.
Indrukwekkende tijdsbesparingen zijn mogelijk, zoals te zien in een klantproef die betrof het vlakfrezen van een aluminiumcilinderkop (hoge Si-inhoud). Hier leverde het gebruik van M5F90 tegenover een speciale PCD-frees van een concurrent niet alleen een 150% cyclus tijdbesparing, maar elimineerde ook gratgeneratie. Snijgegevens omvatten: 15.915 RPM spindelsnelheid; 2000 m/min (6562 ft/min) snijsnelheid; een voeding van 0,16 mm/tand (0,006 in/tand); en 1,5 mm (0,06 in) snijdiepte.
In een verder M5F90 voorbeeld werden cyclus tijdreducties van 44% bereikt op een aluminium kettingkast in vergelijking met het gebruik van een concurrent's 63 mm (2,48 in) diameter wisselbare frees met zes PCD inzetten. Wat meer is, de oplossing elimineerde een eerdere vereiste borstel ontgratingsoperatie.
Een ander nieuw geëngineerd gereedschap is de M610, die ontwikkeld is om het dekvlak/bovenkant van motorcilinderblokken met bi-metal interfaces te frezen, typisch aluminium en grijze gietijzer (CGI).
Een reeks thermische en mechanische eigenschappen maakt voor uitdagende bewerking wanneer het om bi-metal materialen gaat. Bestaande frezen voor deze toepassing zijn complex en vereisen afstelling, wat resulteert in gecompromitteerde doorvoersnelheden. Bovendien veroorzaken dergelijke gereedschappen vaak uitschilfering op de GCI-del van het onderdeel.
In tegenstelling tot dit, vereist de M610 geen opstelling en geen afstelling, en resulteert in de potentieel om hoge voedersnelheden te hanteren zonder uitschilfering, graten of krassen van onderdelen. Deze capaciteit is belangrijk omdat oppervlakteimperfecties de potentieel hebben om lekkage tussen het cilinderblok en de kop te produceren, wat op zijn beurt kracht en prestaties compromiseert. Sommige globale automotieve OEMs profiteren al van de adoptie van de M610.
Om naar een bepaalde klant te verwijzen, is een enorme concurrentievoordeel behaald bij het afwerken van het verbrandingsvlak op bi-metal motorblokken. Tegenover een concurrent's instelbare frees met cartridges, haalde de M610 een verbetering van de gereedschapslevensduur van 833%, met meer dan 4000 onderdelen voltooid, in vergelijking met de concurrent's frees van 480. Bovendien presteerde de M610 met 10 keer de snelheid. Snijgegevens voor de 15-inzet M610 omvatten: 3000 m/min (9843 ft/min) snijsnelheid; een voedersnelheid van 5720 mm/min (225 in/min); een spindelsnelheid van 3820 RPM; een voeding van 0,15 mm/tand (0,006 in/tand); en een snijdiepte op aluminium van 0,5 mm (0,02 in) en op gietijzer van 0,05 mm (0,002 in).
Andere gereedschappen in de familie omvatten de M5Q90 tangentiële ruwfreestool, die eerste-fase kubering (eerste bewerking van vlakken na gieten) in één operatie zonder graten uitvoert. Het gereedschap is uitgerust met PCD tangentiële inzetten die een gladde en stabiele snijactie bieden om stroomverbruik te verminderen en trillingen te elimineren.
Aluminiumcilinderkoppen en blokken zijn onder de componenten die profiteren van de M5Q90. Als voorbeeld, de kuberingsoperatie op een gegoten cilinderkop zou typisch het bewerken van het nokasvlak, inlaat/uitlaatvlak en verbrandingsvlak omvatten. In een klant case study leverde het ruw vlakfrezen van cilinderkoppen gegoten uit AS-9 aluminiumlegering op een horizontaal bewerkingscentrum hoogst indrukwekkende gereedschapslevensduurresultaten. Bij 3000 m/min (9843 in/min) snijsnelheid, voeding per tand van 0,2 mm (0,008 in) en 2,0 mm (0,079 in) axiale snijdiepte (volledig invalshoek tot 40 mm (1,57 in), werden meer dan 10.000 componenten voltooid.
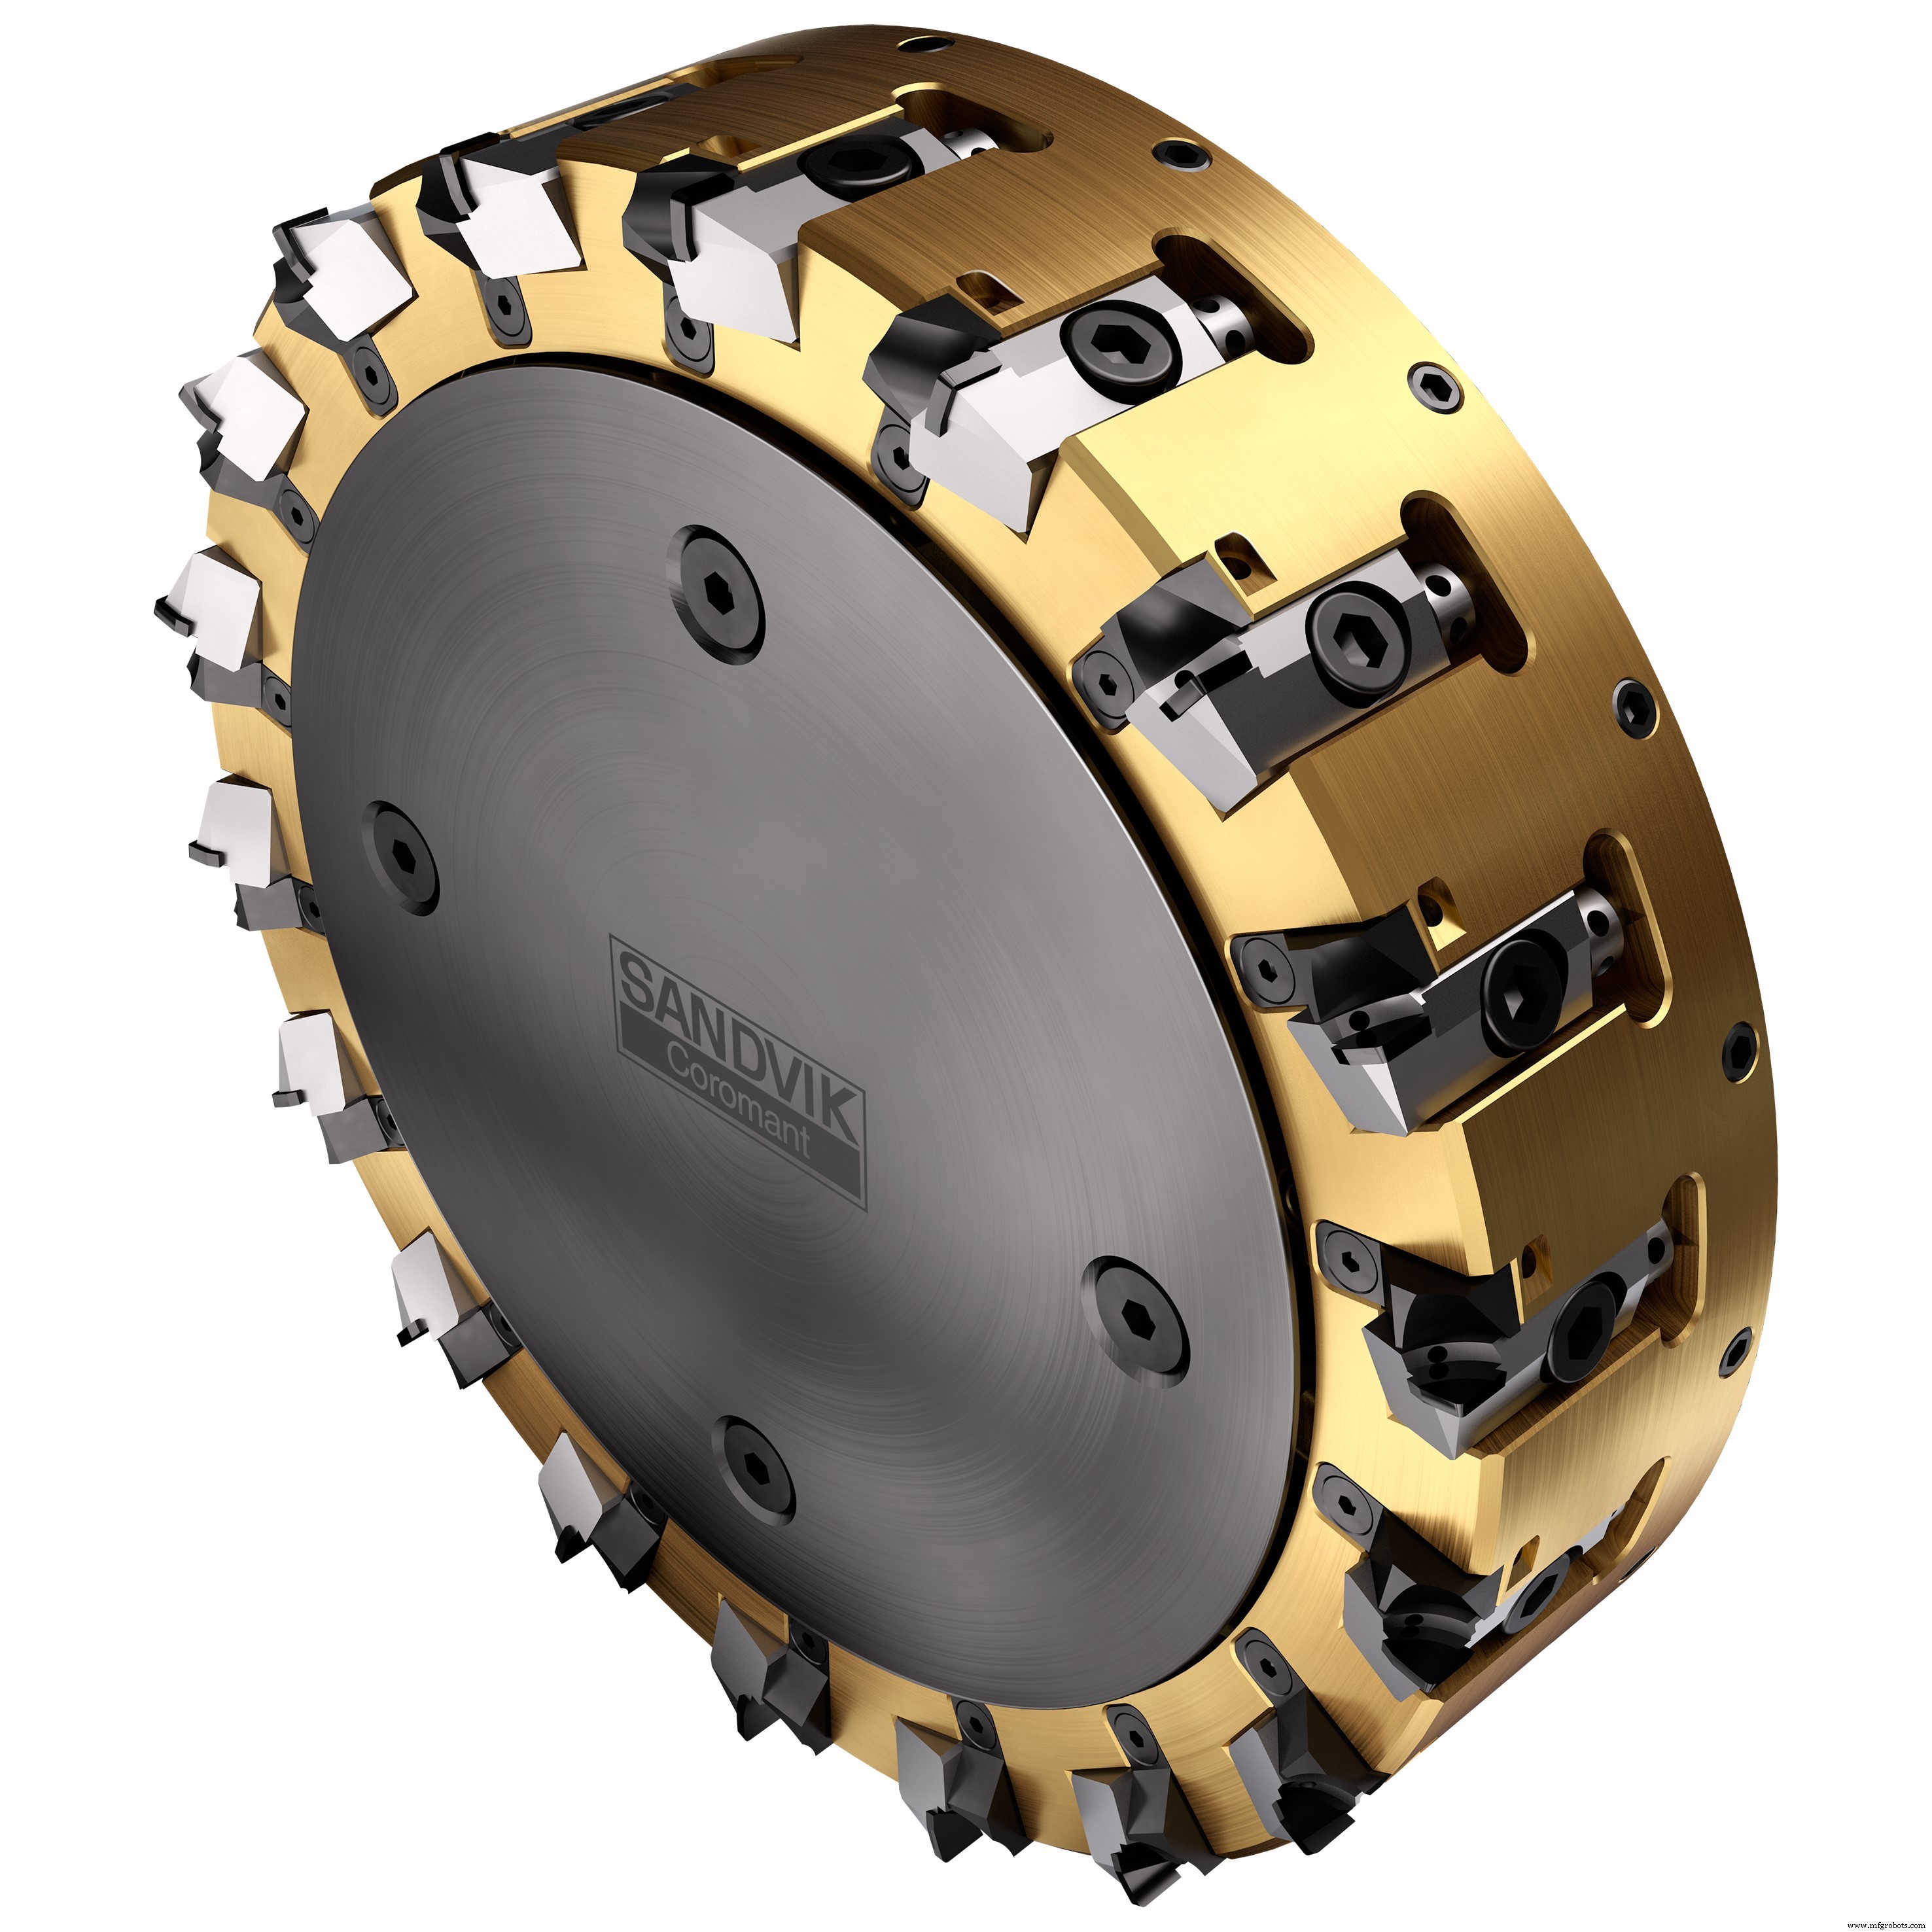
Een verder gereedschap is de M5R90 voor tweede fase ruwfrezen/half-afwerken. Deze standaard frees werkt met instelbare cartridges en ondersteunt een snijdiepte tot 8 mm (0,315 in) met een 0,4 of 0,8 mm (0,016 of 0,031 in) straal afhankelijk van de gebruikte cartridge. Gemakkelijk in te stellen cartridges zijn van nut in veel automotieve toepassingen, zoals te zien in een recente klantproef met het vlakfrezen van een motorkap. Gegoten uit MRHB Si12 aluminiumlegering, presteerde de M5R90 uitstekend tegenover de incumbent concurrent frees. Op basis van identieke snijgegevens, verlengde de M5R90 de gereedschapslevensduur van 8000 tot 10.000 werkstukken. Bovendien moest de concurrent frees na elke 1000 onderdelen worden afgesteld vanwege cartridgeverplaatsing die de oppervlakteafwerking compromiseerde. In tegenstelling, produceerde de M5R90 8000 onderdelen voordat enige afstelling van de cartridge vereist was.
Ook in de familie opgenomen is de M5B90 super-afwerkingsvlakfrees met zijn unieke axiale en radiale positionering van inzetten. Deze configuratie, samen met de wiper inzet, zorgt voor gratvrije snij met uitstekende oppervlaktekwaliteit, zoals een fabrikant van cilinderkoppen voor personenauto's onlangs ontdekte. Het bedrijf ervaarde procesinstabiliteit en problemen met graten, terwijl een ander probleem onvoorspelbare insetslevensduur was, die afhing van cartridgeafstellingen die verschilden van opstelling tot opstelling. Overschakelen naar de M5B90 frees leverde een gladde afwerkingsoperatie met voorspelbare slijtage en geen graten. Het gereedschap produceert alleen zeer dunne spannen, die gemakkelijk tijdens het snijproces verwijderd worden om schade aan het onderdeelvlak te vermijden. Bovendien verlengde het overschakelen naar M5B90 de gereedschapslevensduur van gemiddeld 30.000 tot 45.000 onderdelen.
CoroDrill® en CoroTap® familie boor- en tappend gereedschappen kunnen ook aan klanten aangeboden worden als onderdeel van dezelfde familie oplossingen voor het bewerken van aluminium automotieve componenten, evenals de standaard CoroMill® Century 590 vlakfreestool.
In alle gevallen is de potentieel om cyclus tijden en kosten per onderdeel te verminderen, terwijl tegelijkertijd de gereedschapslevensduur en kwaliteit verbeterd worden, heel reëel, zoals te zien is aan de klantcasevoorbeelden beschreven. In de automobielindustrie, waar hoge-volume productie heerst, kan zelfs een kleine besparing in cyclus tijd gelijkstaan aan significante financiële rendementen. Met deze gedachte in het achterhoofd, is elke technologie die de capaciteit kan demonstreren om grotere winsten te leveren, moeilijk te negeren.
Industriële technologie
- Hoe 3D-printen de automotive productie revolutioneert – 2021 inzichten
- Hoe 3D-printen Innovatie in de Auto-industrie Drijft
- Hoe 3D-printen Innovatie, Efficiëntie en Customisatie in de Automotive-industrie Drijft
- Automotive Logistiek: COVID-19-uitdagingen aanpakken en toekomstige groei stimuleren
- Automatiserings transformerende rol in de moderne productie
- NADCAP-certificering: Kwaliteit en vertrouwen in precisiemachining
- 6061 Aluminium Begrijpen: Hoe Temper de Bewerkingsprestaties Beïnvloedt
- Messing vs. Aluminium Bewerken: De Blijvende Voordelen van Traditie
- CNC Machining: Precisieoplossingen voor de Automotive Industrie
- Automobiloperaties Revolutie: Hoe IoT Efficiëntie en Toezicht Drijft
- Aluminium in Scheepsbouw: Prestaties Verbeteren met Lichtgewicht, Corrosiebestendig Ontwerp