



CNC-snijden Beheersen: Terugkaatsen, Botsen en Over-snijden Voorkomen voor Precieze Resultaten
1. Terugkaatsen (Bouncing)
Terugkaatsende frees verwijst naar de relatief grote trilling van het gereedschap door overmatige kracht. Het gevaar veroorzaakt door terugkaatsende frees is het veroorzaken van over-snijden van het werkstuk en schade aan het gereedschap. Wanneer de gereedschapsdiameter klein is en de gereedschapsas te lang is of de kracht te groot is, zal het fenomeen van terugkaatsende frees optreden. Als een redelijk gereedschap en verwerkingsmethode worden gebruikt, kan de kans op terugkaatsende frees worden verminderd.
Er zijn 3 hoofdfactoren die gereedschapsdeformatie beïnvloeden:
1) Lengte van snijgereedschap
2) Gereedschapsdiameter
3) De kracht op het gereedschap
1. Lengte van snijgereedschap
Voor een gereedschap van dezelfde diameter, wanneer de lengte van het gereedschap verdubbeld wordt, neemt de deformatie met 3 keer toe. Bij verwerking, verkort de lengte van het gereedschap zoveel mogelijk om het risico op terugkaatsende frees te verminderen.
2. Gereedschapsdiameter
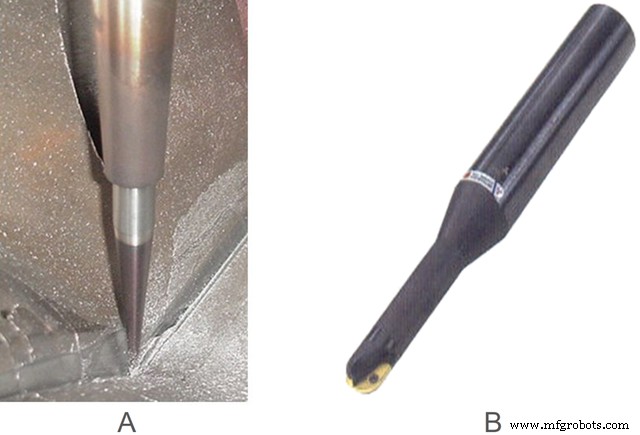
Voor een gereedschap van dezelfde lengte, wanneer de gereedschapsdiameter met één keer wordt verminderd, neemt de deformatie met 4 keer toe. Bij verwerking, indien mogelijk, kies zo veel mogelijk grote-diameter gereedschappen of gebruik versterkte gereedschappen voor verwerking om het risico op breuk van het gereedschap te verminderen. (Zoals in de onderstaande afbeelding getoond: A gebruikt drad en getapten nek messen, en B gebruikt een gereedschap met een sterke steel voor verwerking)
3. De kracht op het gereedschap
De deformatie van het gereedschap is recht evenredig met de kracht die het tijdens de verwerking ontvangt. Het verminderen van de kracht die het gereedschap ontvangt, kan de kans op breken van het mes verminderen. Om de kracht op het gereedschap te verminderen, is het nodig om het contactoppervlak tussen het gereedschap en het werkstuk te verminderen.
Voorbeeld van krachtvermindering
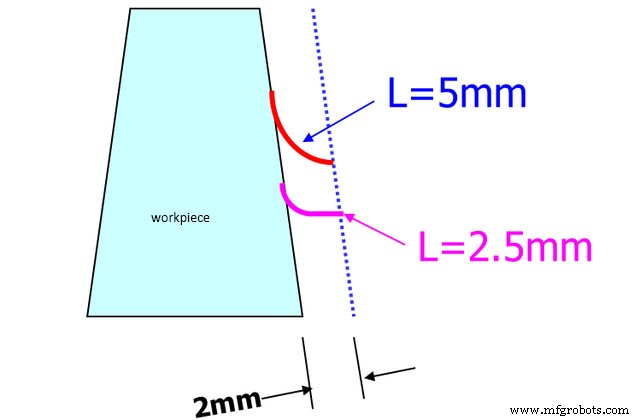
Bij het bewerken van diepere posities, kan een kleinere voedersnelheid en fijn R-hoek frees worden gebruikt om de kracht op de frees tijdens de verwerking te verminderen, om het risico op breken van het mes te verminderen.
De onderstaande afbeelding toont de vergelijking van de contactpositie met het vormmateriaal wanneer de D50R6 gereedschap en de D50R0.8 gereedschap op dezelfde diepte worden verwerkt. Het is te zien dat het gebruik van een fijn R-hoek gereedschap om een diep werkstuk te verwerken de snijkkracht meer kan verminderen dan een grote R-hoek gereedschap.
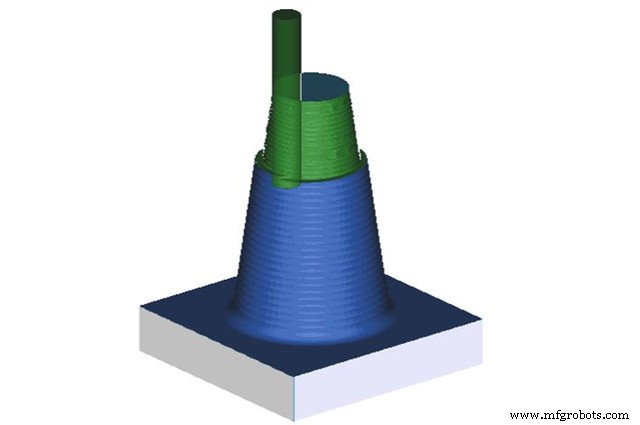
Verminder de hoeveelheid snijgereedschap (d.w.z. de algehele diepte van elk gereedschap). Wanneer de verwerkingsdiepte groter is dan 120mm, moet het gereedschap twee keer geïnstalleerd worden, dat wil zeggen, eerst een korte gereedschapshouder installeren om te verwerken tot een diepte van 100mm, en daarna een verlengde gereedschapshouder installeren om het deel onder 100mm te verwerken, en een kleine hoeveelheid frees instellen.
2. Botsen (Hitting)
Botsende frees betekent dat de snijhoeveelheid van het gereedschap te groot is. Naast de snijrand, botst de gereedschapstaak ook op het werkstuk. De hoofdoorzaken van gereedschapsbotsing zijn de onredelijke veiligheidshoogte-instelling of de veiligheidshoogte helemaal niet ingesteld, de onjuiste verwerkingsmethode geselecteerd, het onjuiste gebruik van het gereedschap, en de overslaginstelling voor de tweede ruwbewerking is kleiner dan de overslaginstelling voor de eerste ruwbewerking, etc.
1) Te veel snijhoeveelheid
Oplossing:
Verminder snijhoeveelheid. Hoe kleiner de diameter van het gereedschap, des te kleiner snijhoeveelheid die gegeten moet worden. Onder normale omstandigheden is de snijhoeveelheid voor elke ruwe opening van de vorm niet meer dan 0,5mm, en de snijhoeveelheid voor half-afwerking en afwerking is kleiner.
2) Een onjuiste verwerkingsmethode kiezen
Verander de modus van contourfrezen naar de modus van holtefrezen. Wanneer de bewerkingsoverslag groter is dan de gereedschapsdiameter, kan de contourfrezenmethode niet worden geselecteerd.
3) Onjuiste veiligheidshoogte-instelling, botsen met de spanning tijdens het tillen van het gereedschap
Oplossing:
- De veiligheidshoogte moet groter zijn dan de spanningshoogte.
- In de meeste gevallen is het niet mogelijk de "directe" gereedschapsvooruit- en achteruitgangsmodus te selecteren, behalve voor speciale werkstukken.
4) Onjuiste instelling van tweede ruwbewerkingsoverslag
De overslag voor de tweede ruwbewerking moet doorgaans 0,05mm groter zijn dan de overslag voor de eerste ruwbewerking. Als de overslag van de eerste ruwbewerking 0,3mm is, moet de overslag van de tweede ruwbewerking 0,35mm zijn. Anders zal de gereedschapstaak gemakkelijk de bovenste zijwand raken.
Naast de bovenstaande genoemde redenen, kan botsende frees optreden bij het repareren van schaarwegen, dus probeer schaarwegen niet te repareren. Het meest directe gevolg van gereedschapsbotsing is het beschadigen van het gereedschap en werkstuk, en nog erger kan het de spindel van de machine beschadigen.
3. Over-snijden
Over-snijden betekent dat het gereedschap ook de delen snijdt die niet gesneden mogen worden, waardoor het werkstuk beschadigd wordt. Er zijn veel redenen voor het over-snijden van het werkstuk, voornamelijk waaronder de lage precisie van de werktuigmachine, botsende frees, terugkaatsende frees, onjuist gereedschap, etc. Daarnaast, als de operator niet nauwkeurig is in het instellen van de frees, kan het ook over-snijden veroorzaken.
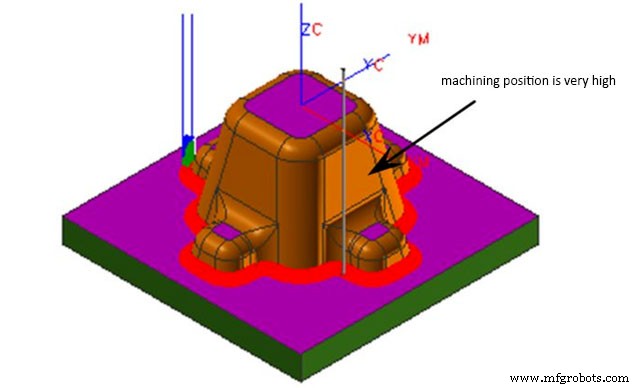
De situatie getoond in de onderstaande afbeelding is een over-snijding veroorzaakt door onjuiste veiligheidshoogte-instelling.
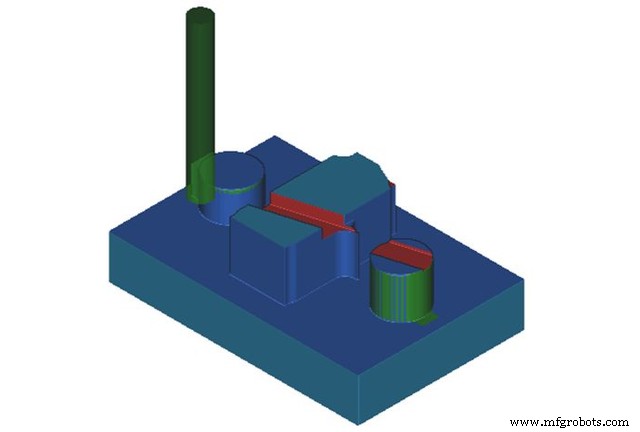
Bij programmeren, moet u voorzichtig en nauwkeurig zijn. Na het voltooien van het programma, moet u het gereedschapspad in detail controleren om over-snijden te vermijden, anders zal het de vorm schrotten of de machine beschadigen.
Als een professionele CNC-bewerkingsfabrikant, gespecialiseerd SANS Machining in kleine hoeveelheden bewerkte onderdelen voor meer dan 10 jaar, wij kunnen frezen, draaien, slijpen en EDM-dienstverlening aanbieden. Alle onderdelen worden geproduceerd volgens uw tekeningen, geen MOQ.
Productieproces
- CNC-precisie onder de knie krijgen: Bewijzen strategieën om ratelen en trillingen te elimineren
- Hoe CNC-bewerking bedrijfsprestaties verbetert en winstgevendheid verhoogt
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- CNC-werkcentra: Evolutie, impact en ontwikkelingsinzichten
- CNC Frees- en Slijpmachines Begrijpen: Functie, Gebruik en Voordelen
- Hoe Hoekradius CNC-bewerkingsnauwkeurigheid Beïnvloedt
- Hoe AI en machine learning CNC-bewerking revolutioneren
- Optimale CNC-frees en programmering selecteren voor piekprestaties
- CNC-bewerking Beheersen: Expert Tips & Best Practices
- CNC-bewerking Meesteren: Bewezen Ontwerpstrategieën voor Optimale Onderdelen