



Lapproces Uitgelegd: Principes, Types, Materialen en Toepassingen (PDF Handleiding)
Beste lezer, hopelijk gaat het goed! In dit artikel gaan we het Lapproces leren en de onderwerpen zoals Definitie, Werkingsprincipe, Types, Materiaal, Voordelen, Nadelen en Toepassing in detail.
En de PDF kunt u aan het einde van elk artikel downloaden.
Dus laten we beginnen,
Wat is een Lapproces?
Lappen is een laagdruk-bewerkingsproces dat wordt gebruikt om de dimensionele nauwkeurigheid en oppervlakteafwerking van het werkstuk te verhogen. Het lapproces gebruikt fijn abrasieve deeltjes om slijpactie uit te voeren op het oppervlak van het werkstuk.
Het werkstuk wordt tegen de lappeplaat gewreven met behulp van een machine of met de hand, met gepulveriseerde abrasieve deeltjes of abrasieve pasta ertussen.
Het lapproces gladde het oppervlak van het werkstuk, wat de functionaliteit en esthetiek van het werkstuk vergroot. Het wordt ook gebruikt om de juiste pasvorm tussen twee werkstukken te garanderen en kleine onvolkomenheden te corrigeren.
Principe van het Lapproces:
De eenvoudige werking van een lapproces omvat drie elementen. Een werkstuk, een lappeplaat, en abrasieve deeltjes.
Abrasieve deeltjes worden over de lappeplaat gegoten en het werkstuk wordt erop gewreven.
De abrasieve deeltjes verwijderen microscopisch materiaal van het werkstuk wanneer een kracht wordt toegepast tijdens de relatieve beweging tussen de plaat en het werkstuk.
De abrasieve deeltjes neigen de microscopische pieken en dalen op het oppervlak van het werkstuk te reduceren of te vervlakken.
Kenmerken van het Lapproces:
De volgende kenmerken van het Lapproces zijn:
- De grootte van het abrasieve korrel dat in het lapproces wordt gebruikt, varieert van 120 tot 1200 mesh, afhankelijk van de gewenste oppervlaktegladheid.
- Het gebruikte abrasief kan in poedervorm zijn of gemengd met enkele geschikte oliën of vetten, genaamd voertuigen.
- Een heel kleine hoeveelheid materiaal wordt verwijderd in het lapproces, dat is ongeveer 0,025 mm.
- Het lapproces kan handmatig of met behulp van machines worden uitgevoerd.
- Materialen die meestal gelapt worden, zijn harde materialen zoals staal.
- De druk die tijdens het lapproces wordt toegepast, is laag in vergelijking met andere oppervlakteafwerkingsprocessen.
Types Lapprocessen:
Er zijn twee typen lapprocessen die verder worden onderverdeeld in hun respectieve domeinen:
- Handlappen en
- Machinelapproces
Handlapproces:
Zoals de naam suggereert, heet het proces van lappen waarbij alle krachten handmatig worden toegepast, handlappen. Er zijn twee typen handlapsystemen betrokken bij het verbeteren van de oppervlakkwaliteit van het werkstuk.
#1. Vlakke oppervlakte lappen:
De lappeplaat is hier gemaakt van grijze gietijzer. Deze bevat enkele grooves die worden gebruikt om de metalen spanen en afval abrasieve deeltjes te verzamelen.
Abrasieve korrels van de gewenste grootte worden over de lap gestrooid. Vervolgens wordt het werkstuk voorzichtig op de lap gewreven.
Meer hoeveelheden abrasieve deeltjes van dezelfde mesh worden toegevoegd wanneer nodig. Gebruik van geschikt vloeistof kan worden gedaan indien nodig. Het proces moet worden uitgevoerd door een vakkundige operateur.
Zodra het lappen klaar is, moet de lap worden gereinigd voor het volgende gebruik.
Let op: Het gebruik van een overmaat aan abrasieve deeltjes kan de lap beschadigen. Dit kan resulteren in oneigenlijke afwerking van het werkstuk en lapfaal.
#2. Cilindrisch Lappen:
De lopen die gebruikt worden voor het lappen van de binnen- en buitenoppervlakken van cilindrische werkstukken, zijn gemaakt van zachte gietijzer, koper of geelkoper.
Voor het lappen van het binnenoppervlak van een cylinder, worden de lopen gemaakt om een nauwe pasvorm te hebben met de binnendiameter. De lopen bewegen in willekeurige axiale beweging ten opzichte van het werkstuk. Dit verhoogt de oppervlakteafwerking van het werkstuk alsook de lopen.
De abrasieve deeltjes worden gemengd met olie of vet in het proces. De lopen die gebruikt worden voor het lappen van het buitenoppervlak van een cylinder, heten ringlopen. Het is voorzien van een schroef om aan te passen aan verschillende diameters.
Het te lappen werkstuk wordt in een draaibank gehouden om rotatiemoment te geven. De ringlap wordt vervolgens heen en weer bewogen op het roterende werkstuk. Abrasieve deeltjes gemengd met bepaalde oliën en vetten kunnen worden gebruikt.
Machinelapproces:
Wanneer de laapoperatie met behulp van machines wordt uitgevoerd, heet het machinelappen. Hieronder staan diverse machinelapprocessen die voor verschillende typen werkstukken worden gebruikt.
#1. Verticaal Lapmachine:
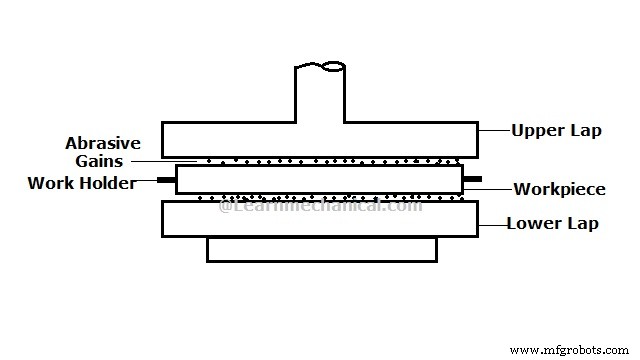
Een verticale lapopstelling bestaat uit een onderlap, een bovenlap en een werkhouder. Het werkstuk wordt op de onderlap gelegd en in een werkhouder gepositioneerd. De bovenlap wordt gebruikt om het werkstuk te laden en te lossen.
Abrasieve deeltjes gemengd met pasta-achtige voertuigen worden op de lopen aangebracht voordat de operatie begint. In het geval van het lappen van een vlak oppervlak, wordt de onderlap stilgehouden, terwijl in het geval van cilindrisch lappen de onderlap mag bewegen.
Diverse werkstukken worden gelapt met verticale lap machines, bijvoorbeeld precisie-maatblokken, rollen van rolager, en kogelagerballen.
Een ander type verticale lapopstelling bestaat uit een abrasief doek vastgemaakt aan de onderlap. Identieke werkstukken kunnen gelapt worden door de werkhouder willekeurig te bewegen. Dit heet transponeren.
Let op: De onderlap moet vastzitten tijdens het bewerken van een vlak oppervlak, want hij kan omvallen.
#2. Centreless Lapmachine:
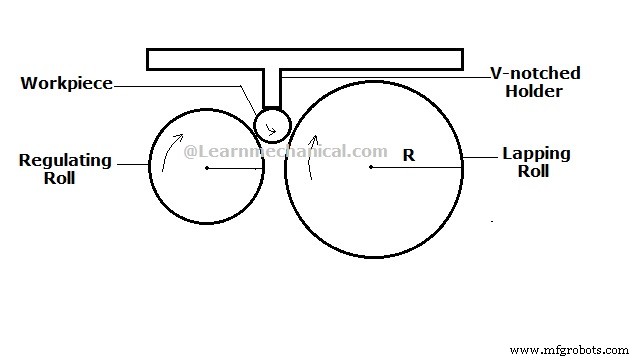
Een centreless rol lappen bestaat uit een regelrol, een laprol, een werkstuk, en een V-gekerfd vezelstok. De regelrol wordt aangedreven door een motor om rotatiemoment aan de opstelling te geven.
Een laprol wordt gebruikt om het werkstuk van de andere kant te lappen. De diameter van de laprol is tweemaal de diameter van de regelrol. Beide rollen zijn gemaakt van gietijzer, vanwege hun stabiliteit en lage kosten.
De rollen zijn gebonden met abrasieve deeltjes. De V-gekerfde vezelstok wordt gebruikt om het te voeden werkstuk vast te houden tussen de rollen. Het werkstuk wordt in de rol gevoerd met een zeer lage snelheid met een heen-en-weer-beweging.
Materiaalverwijdering vindt plaats door de actie van abrasieve deeltjes van het werkstuk. Een zeer fijne afwerking van 0,05 micron kan worden verkregen met behulp van centreless lappen.
De materiaalverwijdering is zeer langzaam in het geval van centreless lappen.
#3. Sferisch Lapmachine:
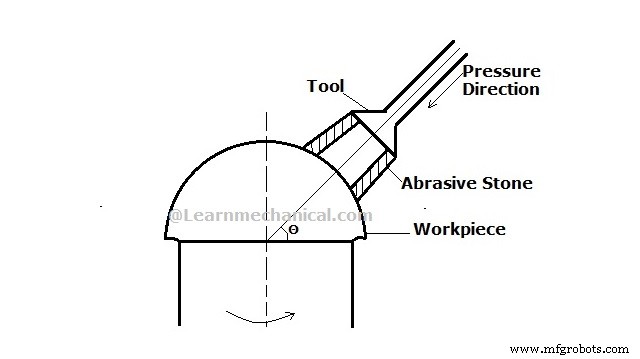
De lapmachine die gebruikt wordt om sferische objecten te lappen, heeft een andere constructie. Twee spindels worden in het geval van sferisch lappen gebruikt.
Het te lappen werkstuk wordt bevestigd aan de eerste spindel die een draaiende beweging geeft aan het werkstuk. De andere spindel wordt gebruikt om het gereedschap onder een bepaalde hoek ten opzichte van het werkstuk te houden.
Druk wordt ook op het werkstuk uitgeoefend door de gereedschapsspil. Zodra de rotatiemoment aan het werkstuk wordt gegeven, vindt materiaalverwijdering plaats door het contact tussen het abrasieve gereedschap en het werkstuk.
#4. Bandlappen:
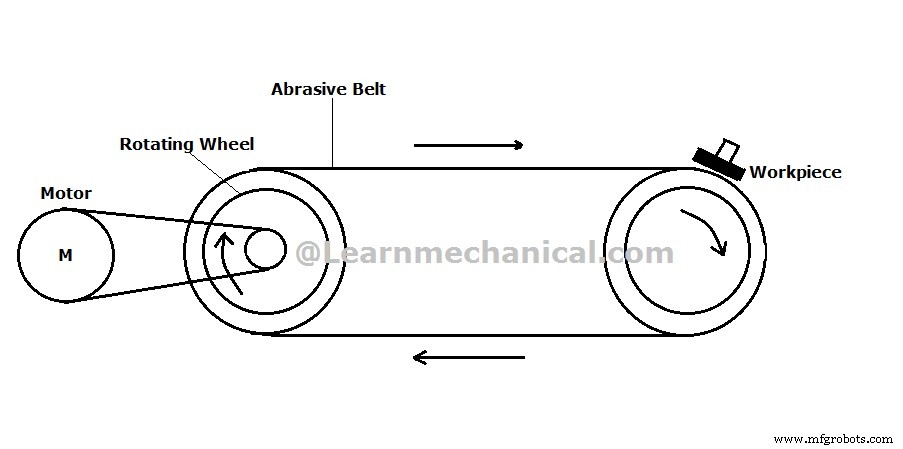
Bandlappen gebruikt een band gemaakt van abrasieve stoffen die gebruikt worden voor het lapproces. De band wordt aangedreven met behulp van een motor. Er zijn twee wielen gebruikt om de band aan te drijven.
Het werkstuk wordt handmatig aan de band over het wiel aangebracht. Materiaalverwijdering vindt plaats na het contact van het werkstuk en de bewegende band.
Dit is een handige methode van lappen voor lage-precisie werk. Er zijn geen vereisten voor het klemmen van het werkstuk.
Abrasief gebruikt voor het lapproces:
- Verschillende typen abrasieven worden gebruikt voor lappen van verschillende materiaalhardheid.
- Abrasieven gebruikt voor lappen van harde materialen zijn doorgaans siliciumcarbide en gesmolten alumina.
- Abrasieven gebruikt voor lappen van zachte materialen zijn chroomoxide, ongesmolten alumina en granaat.
Voertuigen gebruikt voor het lapproces
Voertuigen gebruikt voor lapprocessen zijn doorgaans wateroplosbare oliën, plantaardige oliën, minerale oliën, vaseline, of vetten. Voertuigen moeten de volgende eigenschappen hebben.
- De deeltjes moeten uniform verdeeld zijn wanneer gemengd met het voertuig. Het mag geen klonters bevatten.
- De viscositeit van de voertuigen mag niet beïnvloed worden door temperatuurveranderingen.
- Een voertuig mag niet verdampen bij hoge temperaturen.
- Het mag geen corrosie bevorderen voor metaaloppervlakken.
- Het moet niet-giftig van aard zijn.
- Het mag niet aan het werkstuk kleven en moet gemakkelijk kunnen worden verwijderd door eenvoudige reiniging.
Materialen die het lapproces kunnen ondergaan:
Er zijn diverse elementen, oorspronkelijk verbindingen, die een lapproces kunnen ondergaan. Enkele van die zijn gietijzer, keramieken, wolfram, kunststoffen, koolstofverbindingen, roestvrij staal, brons, rubber en silicium.
Lapproces Parameters:
De volgende parameter is:
- Lapsnelheid: De lapsnelheid voor een ideaal lapproces moet variëren van 1,5 tot 4 m/s
- Lapdruk: Lapdruk hangt af van de hardheid van het materiaal en de gebruikte abrasieve deeltjes. Lapdruk varieert van 10 tot 30 kPa voor zachte materialen en tot 70 kPa voor harde materialen.
- Laptoelage: Laptoelage is recht evenredig met de laptijd. Naarmate de latoelage toeneemt, neemt de laptijd ook toe. De latoelage hangt ook af van het gelapte materiaal.
- Gietijzer - 0,2 mm
- Aluminiumlegering - 0,1 mm
- Zacht staal - 0,05 tot 0,1 mm
- Gehard staal - 0,005 tot 0,02 mm
Voordelen van het Lapproces:
Het verhoogt de oppervlakteafwerking van het werkstuk door pieken en dalen op het materiaaloppervlak te reduceren. Het geeft ook een esthetische aanraking aan het werkstuk.
Lapproces verhoogt ook de levensduur van de maatende onderdelen door de wrijving tussen de maatende onderdelen te reduceren.
Het verbetert de geometrie en de afmetingen van het werkstuk. Het garandeert ook een perfecte pasvorm tussen de werkstukken.
Geen thermische spanningen worden ontwikkeld binnenin het oppervlak van het werkstuk door de minimale warmte die betrokken is in het proces.
Het proces kan worden uitgevoerd door ongeschoolde arbeidskrachten. Dit is te danken aan de eenvoud die betrokken is en de afwezigheid van gecomputeriseerde controles.
Het verhoogt de parallellelling tussen twee delen die parallel aan elkaar worden gehouden voor diverse verbindingsoperaties.
Nadelen van het lapproces:
Lappen is een duur proces omdat de abrasiefverlies meer is. Dit resulteert in verhoogd gebruik van abrasieve deeltjes voor polijstoperaties, wat op zijn beurt leidt tot verhoogde productiekosten.
Een ander nadeel van het lapproces is dat het proces erg langzaam is. De metaalverwijderingssnelheid in het geval van het lapproces is zeer laag. Dit maakt de verwerkingstijdrovend wat resulteert in een verlaagde productiesnelheid.
Afvalbeheer wordt een probleem in het geval van een lapproces. Een grote hoeveelheid abrasief afval wordt geproduceerd in het geval van een lapproces. Dit maakt het moeilijk om het afval te verwerken.
Sommige van de abrasieve verbindingen kunnen in het oppervlak van het werkstuk ingesloten raken, wat later tot schade aan het werkstuk leidt.
Het proces is doorgaans niet geautomatiseerd; dit resulteert in verhoogde arbeidsintensiteit en verhoogde productiekosten.
Toepassingen van het Lapproces:
Het lapproces wordt gebruikt voor het polijsten van harde en broze metalen die moeilijk te polijsten zijn met andere methoden.
Het wordt ook gebruikt voor het bewerken van materialen zoals glas vanwege de lage materiaalverwijderingssnelheden.
Het lapproces wordt wijd gebruikt voor het maken van monsters voor metallurgische tests.
Het lapproces wordt gebruikt voor klepproductie vanwege de nauwkeurige uniforme materiaalverwijdering.
Automobielindustrieën gebruiken ook lapprocessen voor diverse polijstoperaties.
Industriële technologie
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- Wrijvlassen: Principes, Methodes, Typen, Toepassingen, Voordelen & Nadelen
- Centrifugaal Gieten: Principes, Typen, Toepassingen, Voordelen & Nadelen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen
- Metaalsnijspaan Uitgelegd: Types, Vorming en Effecten op Bewerking
- Spanhoek: Types, Belang en Ontwerptips voor Snijgereedschappen
- Quick Return Mechanisme: Definitie, Types, Werkingsprincipe & Toepassingen – Voordelen, Nadelen (PDF Handleiding)
- Elektronenbundellas: Definitie, Proces, Toepassingen, Voor- en Nadelen (PDF Notities)
- Extrusieproces: Principes, Types, Toepassingen en Deskundige Inzichten
- Vormingsprocessen Begrijpen: Types, Toepassingen & Voordelen
- Extrusie Uitgelegd: Proces, Typen en Praktische Toepassingen