



Elektronenbundellas: Definitie, Proces, Toepassingen, Voor- en Nadelen (PDF Notities)
Vandaag in dit artikel geef ik u een diepgaand overzicht van de Elektronenbundellas Machine.
Dit Lasproces werd voor het eerst ontwikkeld in 1949 door Karl-Heinz Steigerwald, een Duitse natuurkundige.
In dit artikel bekijken we eerst de Definitie, Hoe het werkt, daarna toon ik u ook de Toepassingen, Voordelen en Beperkingen van EBW Machine.
Zonder verdere vertraging, laten we in het artikel duiken.
Wat is Elektronenbundellas?
Elektronenbundellas is een vloeistoftoestandslasproces waarbij twee gelijke of ongelijke metalen worden verbonden door het gebruik van hitte en die hitte wordt gegenereerd door hoge-energie elektronen. Wanneer een elektron met een hoge snelheid het werkstuk raakt, zijn er twee vormenergieomzettingen die plaatsvinden: kinetische energie en thermische energie.
Constructie van Elektronenbundellas Machine:
Elektronenbundellas Machine bestaat uit de volgende onderdelen:
- Hoogspanningsvoeding
- Elektronenkanon
- Kathode Raster
- Anode
- Optisch Waarnemingssysteem
- Magnetische Lens
- Afbuigspoel
- Vacuümkamer
- Werkstuk
- Werkstuk Vasthoudend Apparaat
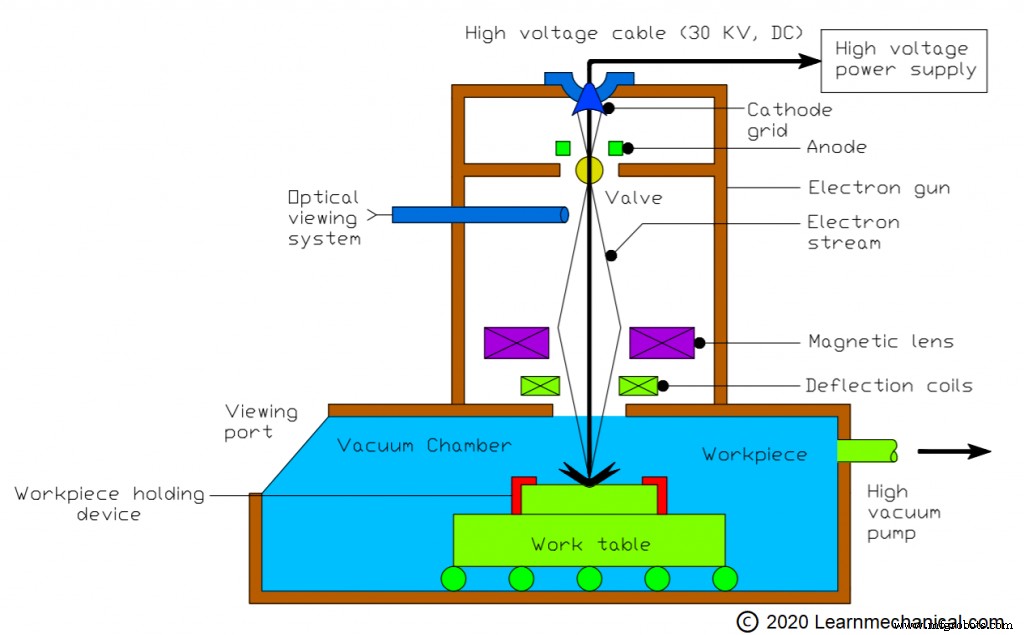
Nu laat ik u deze onderdelen in detail zien.
Hoogspanningsvoeding:
De voeding is ingedeeld in twee manieren: een als laag, en de ander als hoogspanning.
- Laagspanningsbereik voor dun las is tussen 5 tot 30 kV.
- Hoogspanningsbereik voor dik las is tussen 70 tot 150 kV.
Elektronenkanon:
In de elektronenkanon worden de vrije elektronen gegenereerd door middel van thermo-emissie van een warm metaalband of draad.
Het hoofddoel van de elektronenkanon is om vrije elektronen om te zetten in een elektronenbundel met behulp van kathode raster, anode, magnetische lens, en afbuigspoel.
Kathode Raster:
Door dit deel worden de vrije elektronen gegenereerd. Echter, de spanning van de gegenereerde vrije elektronen is zeer laag eV. Om deze vrije elektronen te versnellen, worden ze door een hoog elektrisch veld geleid dat wordt geproduceerd door Anode en emitter (Kathode).
Anode:
De anode wordt gebruikt om de elektronen te versnellen die worden gegenereerd door de kathode raster.
Optisch Waarnemingssysteem:
Optisch waarnemingssysteem helpt ons om het actiepunt te bepalen en in te stellen waar de elektronenbundel op het werkstuk wordt geïmpact.
Magnetische Lenzen:
Magnetische lenzen laten alleen de convergerende elektronen door. Het absorbeert de lage energie van divergente elektronen en levert een hoge intensieve elektronenbundel.
Afbuigspoel:
- De afbuigspoel is een type magnetische lens en wordt gebruikt in kathodestraalbuizen.
- Het helpt om de elektronenbundel over het hele scherm te scannen.
Vacuümkamer:
- In de vacuümkamer is er geen aanwezigheid van lucht. Het lassen in deze machine vindt plaats in een vacuüm.
- De druk vooraf ingesteld hier is onder de atmosferische of op atmosferische druk.
- Het is ook bekend als de Braun-buiz of kamer.
Werkstuk:
- Het werkstuk is bevestigd aan de vastzetten.
- Het werkstuk kan gelijke of ongelijke metalen zijn.
Werkstuk Vasthoudend Apparaat:
- Het werkstuk vasthoudend apparaat heet ook Vastzetten. Het wordt gebruikt om het werkstuk stevig vast te houden.
- De vastzetten zijn gemaakt van staalgietingen, roestvrij staal, gietijzer, hoogtrekstaal, enz.
Werkingsprincipe Elektronenbundellas:
Het werkingsprincipe van elektronenlassen is hetzelfde als elektronenbundelbewerking. Hier gebruiken we om gelijke metalen of ongelijke metalen te verbinden met behulp van de bundel elektronen.
Eerst leveren we de stroom aan het systeem. Er is één kathode [Het heeft een negatieve lading] bevestigd zoals u in het diagram kunt zien en die is gemaakt van Wolfram. En net onder de anode is verbonden.
Nu moeten we een potentiaalverschil creëren van ongeveer 30 tot 175 kV omdat wanneer het coherente licht geproduceerd wordt door de kathoden welke door de anoden passeren en die anoden helpen om het te versnellen zoveel als het kan.
Nu verschijnt het coherente licht direct op het werkstuk, onderwijl is een focusspoel bevestigd die de extra ruimte tussen het coherente licht vermindert.
Nu komt het licht direct op het werkstuk met behulp van een afbuigspoel en hier is de temperatuur zo hoog dat het het werkstuk doet smelten. De kinetische energie wordt nu omgezet in thermische energie.
Het werkstuk is bevestigd aan de vastzetten hier en het hele proces wordt in een vacuüm gedaan, wat betekent dat er geen lucht is. Als lucht komt, kan de richting van coherente lichten worden afgebogen en het kan ergens anders verschijnen wat we niet willen lassen.
Hier is een Video van Moderne Elektronenbundellas Machine:
Toepassingen van Elektronenbundellas:
Elektronenlassen heeft een wijd bereik van gebruik. Hier heb ik er enkele opgesomd en die zijn:
- Het wordt gebruikt voor lassen en boren van het werkstuk.
- Elektronenbundellas wordt gebruikt voor diverse industrieën zoals Maritiem, Auto, Vliegtuig, Productie, enz.
- Het wordt ook gebruikt in het defensiesector voor het maken van diverse producten.
- Het is voor het verbinden van twee gelijke of ongelijke metalen.
- Voor het verbinden van refractaire materialen en die zijn wolfram, keramieken, enz.
- Het wordt ook gebruikt in de medische industrieën.
- De elektronenlassen snijt smalle sleuven van 25 micrometer.
Voordelen van Elektronenbundellas:
Hier zijn enkele voordelen van Elektronenbundellas:
- Er is geen vereiste voor vulaanvulmateriaal in elektronenlassen.
- Er is zeer weinig vervorming.
- De lasdefecten verschijnen ook heel weinig.
- Elektronenlassen last ook het harde materiaal.
- De verkregen oppervlakteafwerking in dit proces is hoog.
- Het biedt ook een hoge metaalverbindingssnelheid.
- De warmtebeïnvloede zone en de las zijn smal.
- Dit proces helpt ook om uniforme en diffusie metalen te verbinden.
- Het lasproces is continu en dicht.
- Het werkstuk heeft hoge sterkte-eigenschappen en houdt tot 95% van de sterkte van de basismaterialen.
- Dit bundellasproces is erg precies.
- Het lasproces is volledig geautomatiseerd.
Nadelen van Elektronenbundellas:
De nadelen van Elektronenbundellas zijn als volgt:
- Het proces kan niet worden gedaan door een half-geschoolde werknemer, dus het vereist een hooggeschoolde werknemer, wat betekent dat de persoon kennis moet hebben van het elektronenlasproces.
- De werkstukgrootte is niet groot, het is beperkt vanwege de vacuümkamer.
- Hoog onderhoud is vereist.
- De elektronenlasapparatuur is duur.
- De installatie- en kapitaalkosten zijn hoog.
- De elektronenlas heeft röntgenstraling en dat is een groot probleem voor de mens en
- De productiekosten zijn ook hoog.
Conclusie:
Zo heb je het: Het diepgaande overzicht van Elektronenbundellas.
Ik hoop dat je dit artikel interessant vindt. We hebben ook veel kennisgebaseerde artikelen rondom Werktuigbouwkunde onderwerpen gedekt, voel je vrij om die ook te bekijken.
Industriële technologie
- TIG-lassen: Toepassingen, Voordelen en Beperkingen
- MIG-lassen uitgelegd: werking, voor- en nadelen
- Electroslaklassen: toepassingen, voordelen en nadelen
- Onderstroomlassen (SAW): toepassingen, voordelen en nadelen
- Plasmabooglassen (PAW): toepassingen, voordelen en beperkingen
- Honenproces Ontrafeld: Definitie, Constructie, Principes, Voordelen en Industriële Toepassingen
- Lapproces Uitgelegd: Principes, Types, Materialen en Toepassingen (PDF Handleiding)
- Spanhoek: Types, Belang en Ontwerptips voor Snijgereedschappen
- Quick Return Mechanisme: Definitie, Types, Werkingsprincipe & Toepassingen – Voordelen, Nadelen (PDF Handleiding)
- Extrusieproces: Principes, Types, Toepassingen en Deskundige Inzichten
- Elektronenbundellassen Uitgelegd: Definitie, Proces en Voordelen