



Vormingsprocessen Begrijpen: Types, Toepassingen & Voordelen
Vormen is een van de belangrijke productietechnieken in de moderne ingenieurswetenschap. Bijna veel objecten die in ons dagelijks leven worden gebruikt, worden geproduceerd uit vormingsmethoden of -processen.
Enkele voorbeelden zijn de bal die in een balpen wordt gebruikt, hydraulische en pneumatische kleppen, tandpastabussen, kookgerei, ketens, ventilatorbladen, enz.
Metaalvorming wordt wereldwijd wijd gebruikt vanwege de positieve voordelen zoals kosteneffectiviteit, verbeterde mechanische eigenschappen, hoge sterkte, verhoogde productiviteit en verbeterde materiaalbesparing.
Vormen heeft zijn toepassingen gevonden in velden zoals luchtvaart, auto- en defensie-industrieën.
Een typisch automobiel voertuig gebruikt onderdelen wie wielranten, de carrosserie, het chassis, de kleppen gemaakt door vormingsmethode.
In dit artikel bestuderen we wat is Vormen en Wat zijn de verschillende types Vormingsprocessen? in detail. En daarna zullen we ook de voordelen, nadelen en toepassingen zien.
Vormingsproces Geschiedenis
De ontdekking van een koperen hanger in noordelijk Irak rond 8.700 v.Chr. is vastgesteld als de eerste bekende industriële metaalmijn- en bewerkingsoperatie. Kopermijnbouw is gedocumenteerd in Amerika's zo vroeg als 4000-5000 v.Chr. in Lake Michigan.
Metalen werden steeds significanter voor hun individuele beschavingen in de loop van de tijd, essentieel voor bouwoperaties, en metaalbewerking werd een belangrijk onderdeel van de samenleving.
De kunst van werken met metaal omvat nu een wijd bereik aan beroepen en industrieën.
Metaalvormen en -vormgeven is een specialiteit voor veel mensen. Sinds oude tijden zijn technieken aanzienlijk geëvolueerd, en machines voeren nu het merendeel van de metaalvorming uit.
Bijvoorbeeld, rolvormen wordt bereikt met behulp van hoge-kwaliteit rolvormapparatuur. Rolvormen is een methode om een continu strook metaal in een bepaalde vorm te buigen.
Een rolvormmachine bestaat uit een reeks rollen die metaal in een continue beweging in vorm buigen. Alleen een klein deel van het metaal wordt gebogen door elk paar rollen, ook wel strengen genoemd. Het metaal wordt gerold totdat het aan de eisen voldoet.
De evolutie van metaalbewerking kan worden gezien in de kunst van rolmaken. Het gebruik van een rolvormmachine en andere rolvormapparatuur zijn voorbeelden van hoe de metaalbewerkingsindustrie door de tijd is gevorderd.
Wat is Vormingsproces?
Metaalvormen is een productieproces van componenten van gewenste vormen door het materiaal plastisch te vervormen, door de toepassing van druk, buig- of afschuifkracht, trekkracht, of combinaties van al deze krachten samen, zonder materiaal toe te voegen of te verwijderen.
Types Vormingsproces
Vormingsproces is ingedeeld in twee groepen; Bulk-vormen en Platenmetaalvormen.
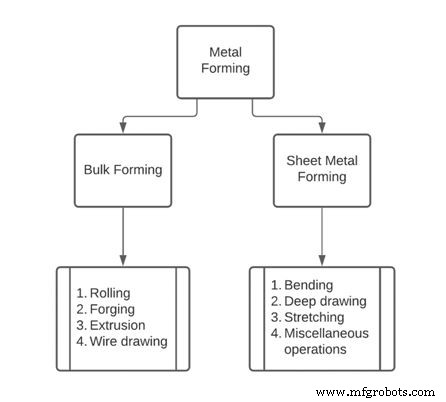
Verder, de gedetailleerde classificatie van het vormingsproces zoals u in de indeling hierboven kunt zien.
Nu leren we alle types in detail kennen.
#1. Bulk-vormen
Bulk-vormen is een methode om materialen grote volumes producten te produceren wiens oppervlakte kleiner is dan de volumeverhouding.
Hier, om de bewerking te volbrengen, worden trekkrachten, drukrachten, afschuifkrachten, of een combinatie van welke twee dan ook verwerkt.
Het wordt uitgevoerd in machines die een set gereedschappen en matrijzen hebben. Het gebruik van een gereedschap en de matrijs zelf maakt ons begrijpen dat de matrijs dezelfde vorm heeft als de output die geproduceerd moet worden en het gereedschap wordt tegen de matrijs geperst om de vorm op het materiaal te genereren.
Bulk-vormen omvat processen genaamd Walse, Smeden, Extrusie, en Draaien als zijn werkprocessen.
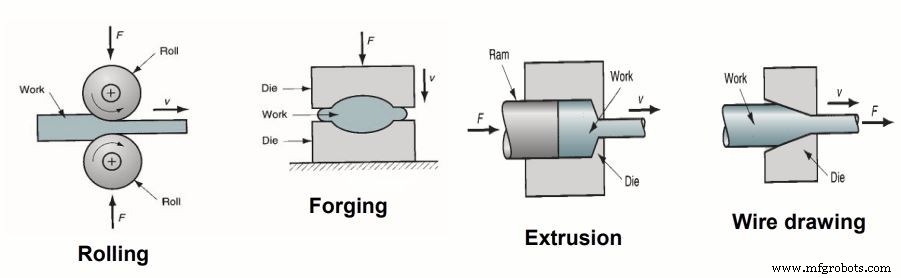
1.1 Walsen
Walsen is een typisch vormingsproces dat wordt gebruikt om half-fabrikaten te produceren zoals staven, platen, en platen, en eindproducten zoals hoeken, U-profielen, en profielen. Walsen kan zowel warm als koud worden gedaan.
In dit proces wordt het billet in de vorm van een plak gecomprimeerd tussen twee rollen die in tegengestelde richting draaien, waardoor de dikte van het billet wordt verminderd en het tot een nieuwe vorm wordt geproduceerd. De draaiende rollen trekken de plak in de ruimte en comprimeren het. Het eindproduct is de verminderde grootte van het billet.
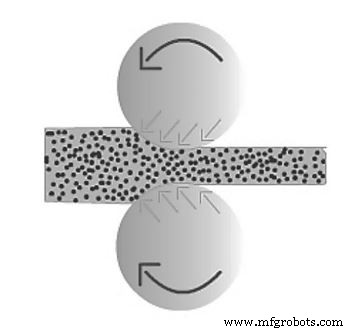
Een verscheidenheid aan walserijen zijn in de loop van de tijd geëvolueerd voor de productie van verschillende gevormde artikelen. Elk wordt hieronder beschreven.
1.2 Twee-Hoge Walserij
De Twee-Hoge Walserij is gebouwd uit een drie afzonderlijke staande met twee horizontale rollen gestapeld één boven de ander.
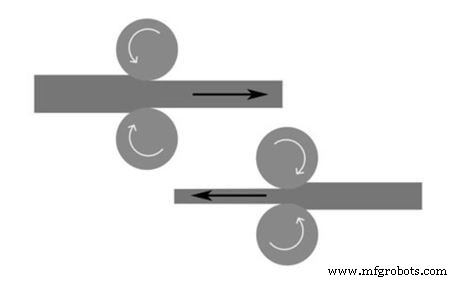
Eén of beide rollen zijn verstelbaar in dit type walserij. Het metaal wordt tussen twee rollen doorgegeven die met dezelfde snelheid draaien, maar in verschillende richtingen tijdens de operatie.
1.3 Drie-Hoge Walserij
In het geval van de Drie-Hoge Walserij, zijn er drie rollen, één boven de ander. Twee rollen zullen tegelijkertijd worden gebruikt voor een enkele pas. In dit geval zal de rolrichting niet worden gewijzigd.
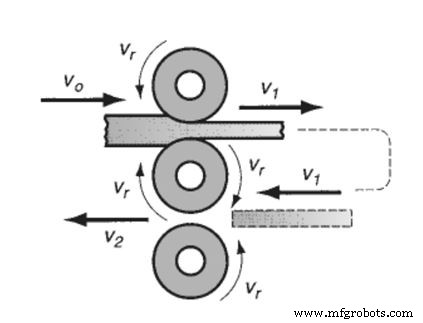
De plaat zal worden verplaatst naar de onderste twee rollen voor een verdere reductie zodra de bovenste twee rollen zijn gebruikt voor de eerste reductie. Deze cyclus wordt herhaald totdat de gewenste vermindering is bereikt.
1.4 Vier-Hoge Walserij
De Vier-Hoge Walserij bestaat uit twee kleine rollen die gebruikt worden om de dikte te verminderen en twee grote ondersteunende rollen die gebruikt worden om de kleine rollen te ondersteunen.
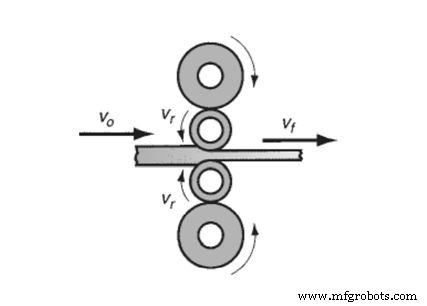
Omdat het rol-plaat contactoppervlak wordt verkleind met korte rollen, wordt de benodigde rolkracht verlaagd.
De grote ondersteunende rollen zijn nodig om de elastische uibuiging van de kleine rollen te verminderen wanneer de plaat ertussen wordt doorgegeven.
1.5 Cluster Walserij
Een Cluster Walserij bestaat uit twee werkende rollen en vier of meer ondersteunende rollen.
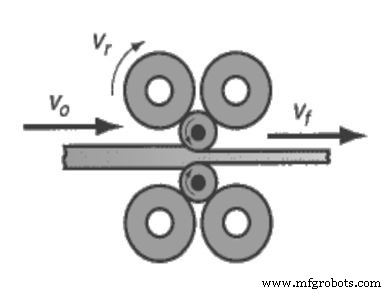
Het aantal ondersteunende rollen dat nodig is, wordt bepaald door de hoeveelheid ondersteuning die nodig is voor de werkende (kleine diameter) rollen. Cluster walserijen worden normalerweise in koudwalsoperaties ingezet.
1.6 Ring Walsen
Ring Walsen is een vormingsmethode die betrekking heeft op het walsen van een dikwandig ringcomponent van een lagere diameter in een dunwandige ring van een grotere diameter.
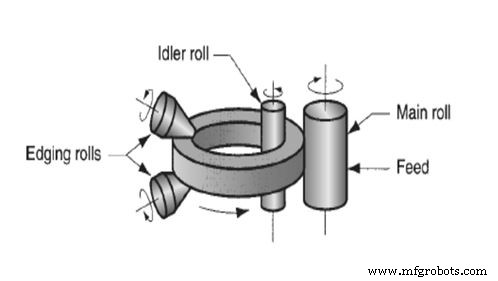
Naarmate de dikwandige ring gecomprimeerd wordt, strekt het vervormde materiaal zich uit, wat ertoe leidt dat de diameter van de ring toeneemt.
1.7 Smeden
Smeden is een bulk-vormingsmethode waarbij druk- en trekkrachten worden toegepast op een werkstuk of billet om het te fabriceren in een eindproduct met behulp van een paar gereedschappen genaamd een matrijs en puncheon.
Open of gesloten matrijzen kunnen voor smeden worden gebruikt. In de meeste gevallen wordt open matrijsmeden gebruikt om grondstoffen in een vorm te brengen die geschikt is voor latere vorming of bewerking.
In dit proces wordt het billet gecomprimeerd tussen twee matrijzen. De matrijzen bevatten een gevormde contour die op het eindproduct moet worden gegenereerd. Bij compressie van het billet tussen een paar matrijzen, wordt de vorm op het billet overgedragen, zodat het eindproduct verkregen wordt.
1.7.1 Open Matrijsmeden
Voor operaties zoals uittrekken, verdunnen, enz., worden Open Matrijsmeden gedaan met een paar vlakke matrijzen.
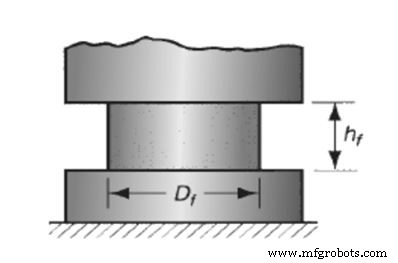
Open matrijsmeden is een cruciale technologie in diverse industrieën.
Het stelt de ruwe en afwerkende vorm van metalen in, met name staal en staallegeringen. Het vereist een matrijs met open zijden die het werkstuk vrij laten bewegen in laterale richting wanneer geslagen. Dit ontwerp maakt ook het smeden van zeer grote werkstukken mogelijk.
1.7.2 Gesloten Matrijsmeden
Gesloten Matrijsmeden wordt bereikt door een billet van grondstof in een holte te comprimeren die geproduceerd wordt tussen twee gevormde matrijzen.
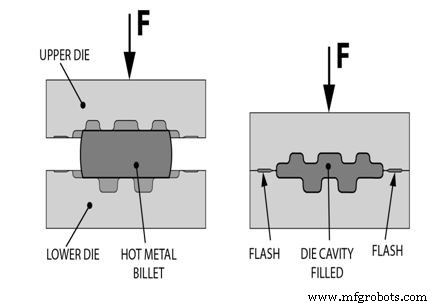
De vorm van de matrijs holte wordt bereikt door het vormgeven van producten. Gesloten matrijsvormen wordt gebruikt om klep-onderdelen, pomp-onderdelen, kleine tandwielen, verbindingsstangen, schroevendraaiers, enz. te maken.
1.7.3 Muntslaan
Het proces van muntslaan is de toepassing van drukspanning op het oppervlak van de grondstof om unieke vormen over te dragen van de muntslaan puncheon.
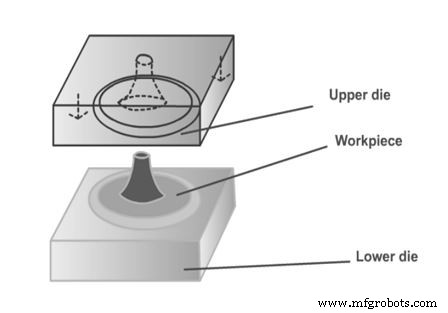
Voorbeelden zijn geprinte metaalmuntjes en medailles.
1.7.4 Afdruk Matrijsmeden
Bij Afdruk Matrijsmeden hebben de matrijsoppervlakken een vorm die tijdens compressie aan het werkstuk wordt overgedragen, wat de metaalstroom sterk beperkt. Het additionele vervormde materiaal buiten de matrijsafdruk wordt aangeduid als grat. Dit zal later worden verwijderd.
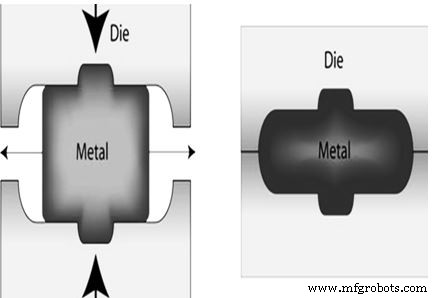
Afdruk matrijsmeden is onbekwaam om producten met strakke toleranties te produceren.
Om de vereiste nauwkeurigheden te bereiken, is bewerking meestal vereist.
Het smedingsproces produceert de fundamentele vorm van het item, met verdere bewerking uitgevoerd op die delen van het onderdeel die precisie-afwerking vereisen, zoals gaten en draadgaten.
1.7.5 Gratisloos Smeden
In de Gratisloos Smeden techniek, is het werkstuk volledig beperkt binnen de matrijs in gratisloos smeden, en er wordt geen grat geproduceerd. De hoeveelheid initiële werkstuk die gebruikt wordt, moet precies beheerd worden, zodat het de volume van de matrijs holte matcht.
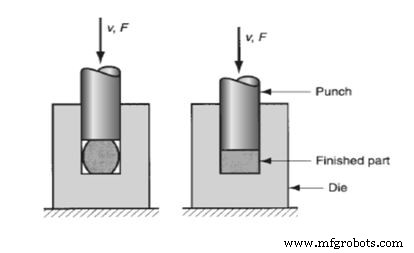
Deze gratisloze smedentechniek is geschikt voor het maken van basis- en symmetrische deelgeometrieën, alsook werkmaterialen zoals Al, Mg, en hun legeringen, vanwege de eisen.
1.7.6 Rol Smeden
Rol Smeden is een vormingsmethode die wordt gebruikt om de dwarsdoorsnede van een cilindrische of rechthoekige staaf te verminderen door het door een set tegenovergestelde rollen met passende grooves in relatie tot de gewenste vorm van het einditem te laten passeren. Hoewel het ook walsen en smeden combineert, wordt het gecategoriseerd als een smedingsoperatie.
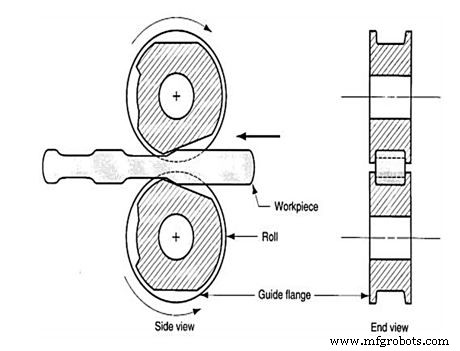
In dit proces draaien de rollen deels afhankelijk van de graad van vervorming. Rol-gesmede producten zijn vaak sterker en hebben de vereiste korrelstructuur vergeleken met de bewerking van hetzelfde item.
1.7.7 Orbitaal Smeden
Bij Orbitaal Smeden wordt de vorm aan het materiaal in deze methode overgedragen door een kegelvormige bovenmatrijs die synchroon wordt gerold en in het werk geduwd. Een ondermatrijs wordt gebruikt om het werk te ondersteunen.
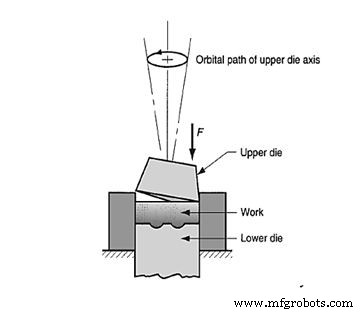
Vanwege de kegel's scheve as, wordt slechts een klein deel van het werkstukoppervlak op elk moment van het vormingsproces gecomprimeerd.
De regio onder compressie cirkelt als de hogere matrijs draait. Er is een significante vermindering in persbelastingvraag veroorzaakt door gedeeltelijke spanning contact op elke stap van het vormen.
1.7.8 Isothermisch Smeden
Isothermisch Smeden is een warm-smedentechniek waarbij het werk op een hoge temperatuur wordt gehouden tijdens het vormingsproces. De smedematrijzen worden eveneens op dezelfde hoge temperatuur gehouden. Door de koude van het werk die in contact komt met de koude matrijsoppervlakken te elimineren, stroomt het metaal gemakkelijker en wordt de benodigde inspanning verlaagd.
De techniek is duurder dan traditioneel smeden en wordt typisch gebruikt voor moeilijk te smeden metalen zoals Ti, superlegeringen, en gecompliceerde componentvormen. Om snelle oxidatie van het matrijsmateriaal te voorkomen, wordt de operatie uitgevoerd in een vacuüm of inerte omgeving.
1.8 Extrusie
Extrusie is een bulk-vormingsprocedure die betrekking heeft op het forceren of comprimeren van werkmetaal door een matrijsgat om een gewenste dwarsdoorsnedevorm te produceren.
Extrusie wordt typisch verdeeld in twee werkwijzen. Een als Directe of voorwaartse extrusie en de andere als Indirecte of achterwaartse extrusie.
1.8.1 Directe of voorwaartse extrusie
Bij directe extrusie wordt een metalen billet eerst in de container geladen. De container heeft een matrijsgat van gevormde contour. Een ram wordt vervolgens gebruikt om het metalen billet door het matrijsgat te forceren om het artikel te produceren.
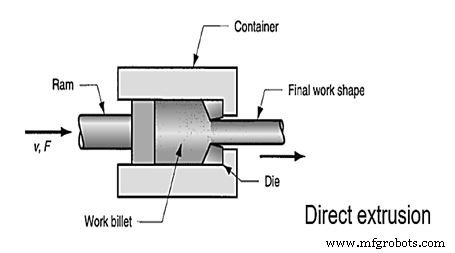
Geëxtrudeerde producten omvatten buizen, blikjes, bekers, kleine tandwielen, assen, enz.
Enig deel van het billet blijft altijd aan het einde van elke extrusie over en heet de rest.
1.8.2 Indirecte of achterwaartse extrusie
In plaats van op de container gemonteerd te zijn, is de matrijs op de ram gemonteerd. Het metaal stroomt door het matrijsgat aan de ramkant in de tegengestelde richting van de ram's beweging terwijl het door de ram gecomprimeerd wordt.
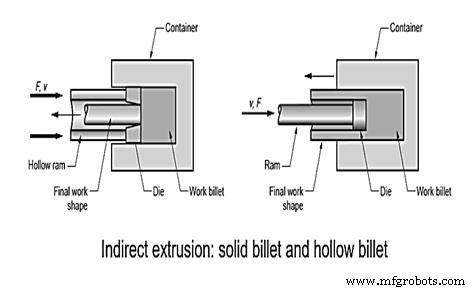
Er is geen wrijving bij het contact, aangezien er geen relatieve beweging is tussen het billet en de container, dus de ramkracht is kleiner dan bij directe extrusie.
1.9 Draaddraaien:
Het draaddraaiproces wordt gebruikt om kleine diameter draden van staven te maken door hun diameter te verminderen en hun lengte te rekken met trekkracht.
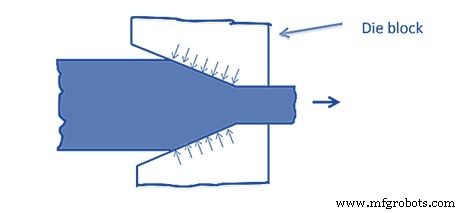
Draaddraaien wordt gebruikt om muzikale snaren te maken. Buisdraaien kan worden gebruikt om naadloze buizen te creëren.
In dit proces wordt een staaf, of staaf door een matrijsgat getrokken om de gewenste dikte van draad te vormen, hun dwarsdoorsnede te verminderen.
2. Impact Extrusie
Impact extrusie wordt altijd in koude vorm uitgevoerd. Achterwaartse impact extrusie staat toe voor zeer dunne wanden. Productie van tandpastabussen, bijvoorbeeld, of batterijdozen.
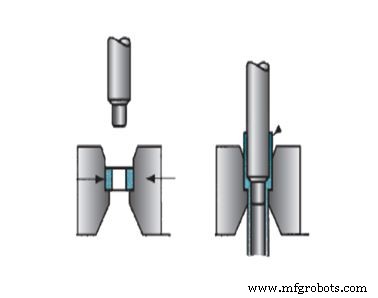
Het wordt gedaan bij hogere snelheden en met kortere slagen. Impactdruk, in plaats van druk uitoefenen, wordt gebruikt om het billet door de matrijs te extruderen. Echter, impact kan worden bereikt door voorwaartse of achterwaartse extrusie of een combinatie van de twee.
2.1 Hydrostatische Extrusie
In de hydrostatische extrusietechniek, wordt het billet omringd door vloeistof binnen de container tijdens het proces, en de vloeistof wordt onder druk gezet door de voorwaartse beweging van de ram. Vanwege de vloeistof is er geen wrijving binnen de container, en wrijving bij het matrijsgat is minimaal. Speciale vloeistoffen en methoden moeten worden gebruikt tijdens het werken bij hoge temperaturen.
De duktiliteit van een materiaal stijgt wanneer er hydrostatische druk op zit en geen wrijving. Als resultaat kan deze aanpak worden gebruikt op metalen die te broos zijn voor traditionele extrusieprocedures.
Deze methode wordt gebruikt op duktile metalen, met grote reductieverhoudingen mogelijk.
#2. Platenmetaalvormen
Platenmetaalvormen omvat de toepassing van trek- en afschuifkrachten om platen, platen, en stroken te fabriceren in een gewenste mogelijke vorm met behulp van een set gereedschappen. De puncheon en matrijs worden als gereedschappen gebruikt in het fabricageproces.
Platenmetaalvormen is geassocieerd met operaties; Buigen, Draaien, Scheren, Uitsnijden, en Prikken om de materialen te produceren.
De platenvormmethode gebruikt plastische platenvervormingstechnieken zoals Diep Draaien, Snijden, Buigen, Zomen, Kantelen, Krullen, Rekvormen/Rekken, Stempelen.
2.1 Diep Draaien:
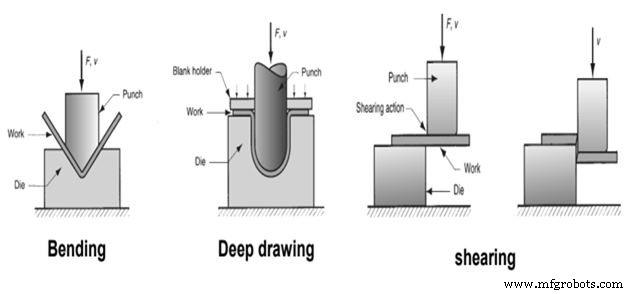
Diep draaien is een platenmetaalproces waarbij platenmetaal in een bekervormige holte geduwd wordt met behulp van trek- en drukrachten zonder de dikte te veranderen.
In dit proces wordt de plaat over de matrijsopening gelegd en met een puncheon ingeduwd. Een blankhouder wordt gebruikt om de plaat plat op het matrijsoppervlak te houden.
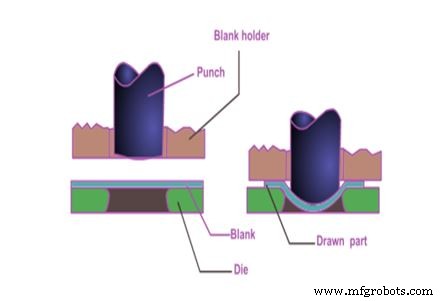
In veel gevallen zal de vereiste wijziging om dat deel te creëren substantieel zijn (de trekkingverhouding is erg hoog). In dergelijke gevallen vereist de volledige vorming van het deel meer dan één diep draai stap.
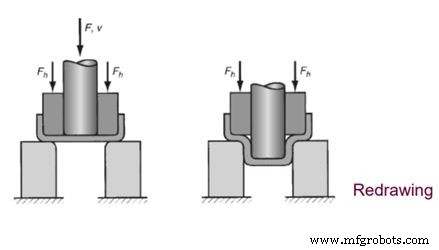
Eventuele additionele draaistappen die vereist zijn om de draaioperatie te voltooien, worden aangeduid als Hertekenen.
2.2 Plaatbuigen:
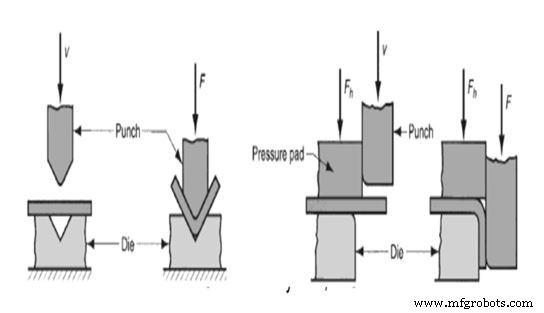
Plaatbuigen is gedefinieerd als metaalspanning om een rechte as. Het metaal aan de binnenrand van het neutrale vlak wordt gecomprimeerd, terwijl het metaal aan de buitenranden van het neutrale vlak wordt gerekt tijdens de buigoperatie. De dikte van het platenmetaal verandert niet als gevolg van buigen.
2.3 Rekken of Rekvormen:
Rekvormen is een platenmetaalvormingsproces waarbij het platenmetaal intentioneel wordt gerekt en gebogen tegelijkertijd om de vorm te veranderen.
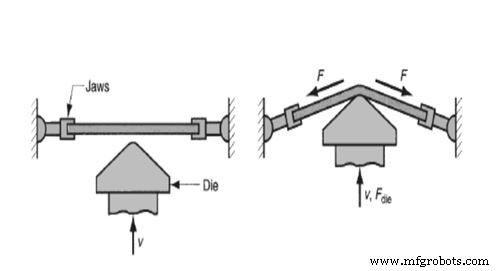
De plaat wordt aan beide uiteinden vastgehouden door kaken of trekkralen en vervolgens gerekt door puncheon, wat ertoe leidt dat de plaat boven zijn rekgrens wordt gespannen en tot de gewenste vorm geproduceerd wordt.
Het metaal is plastisch vervormd wanneer de spanning wordt vrijgegeven. De gecombineerde impact van rekken en buigen zorgt ervoor dat het deel een lagere terugvering heeft.
Metaalvormingsproces Video College:
Toepassingen van Metaalvormingsproces:
De metaalvormingstechniek wordt gebruikt om naadloze buizen, staven, en turbineringen te produceren. Het wordt ook gebruikt om cementovens te creëren.
Dit vormingsproces kan worden gebruikt om lagers, platen, staalplaten, en talloze componenten voor een automobile te creëren.
Deze methode wordt ook gebruikt om raket- en vliegtuigcomponenten te maken en ook gebruikt om scharnieren, bouten, en nagels te maken.
Voordelen van Metaalvormingsproces:
De volgende voordelen van vormingsprocessen zijn als volgt:
- Artikelen met verhoogde sterkte.
- Zeer weinig materiaalverspilling.
- Kleinere componenten met hoge sterkte kunnen worden geproduceerd.
- Geproduceerde artikelen zijn nauwkeurig in afmetingen.
- Uniforme vormingssnelheid.
- Uitstekende oppervlakteafwerking.
- Minder bewerkingstijd vergeleken met conventionele metaalverwijderingsmethode.
- Verbeterde mechanische eigenschappen.
Nadelen van Metaalvormingsproces:
De volgende nadelen van vormingsprocessen zijn als volgt:
- De vereiste vermogen is hoog.
- Er is hoge mechanische krachten vereist.
- Verharding van het werkmateriaal is een limiet voor de hoeveelheid vorming.
- Het broze materiaal kan niet worden geproduceerd in dit proces.
- Er wordt ook gebruikgemaakt van warmtebehandelingproces in metaalvormen soms.
Industriële technologie
- De vier kernsoorten productieprocessen verkennen
- Stampen Uitgelegd: Typen, Processen & Toepassingen
- Gieten Uitgelegd: Definitie & Types van Productieprocessen
- Broeching Uitgelegd: Proces, Werking en Belangrijkste Types
- Smeden Uitgelegd: Proces, Types en Materialen
- Metaalplatering uitgelegd: typen, voordelen en toepassingen
- Bladmetaalvorming: technieken & toepassingen voor moderne productie
- Rubber Pad Forming: Precieze Metaalbewerking Voor Zachte Plaatvormgeving
- Platmetaal bewerking begrijpen: Technieken & toepassingen
- Bladmetaalbewerking: Van Ontwerp tot Levering – Een Complete Procesgids
- Metaalgieten uitgelegd: definitie, types & proces