



Lasverbinding vs. Nietverbinding: Belangrijkste Verschillen en Toepassingen
Verbinden is een integrale onderdeel van productie omdat het gemakkelijke, efficiënte en economische productie van ingewikkeld gevormde onderdelen faciliteert. Basiedoel van verbinden is om twee of meer vaste componenten samen te monteren op een manier dat het een enkele eenheid kan vormen en vervolgens de beoogde functionaliteiten kan uitvoeren. Om dit doel te dienen, is een aantal verbindingsprocessen door de eeuwen heen geëvolueerd die structurele leden op verschillende manieren kunnen verbinden. Breed kunnen dergelijke processen worden geclassificeerd als tijdelijke en permanente verbindingsprocessen. Een tijdelijke verbinding stelt demontage van verbonden onderdelen in zonder ze te breken; terwijl een permanente verbinding geen gemakkelijke demontage van verbonden componenten toestaat zonder ze te breken.
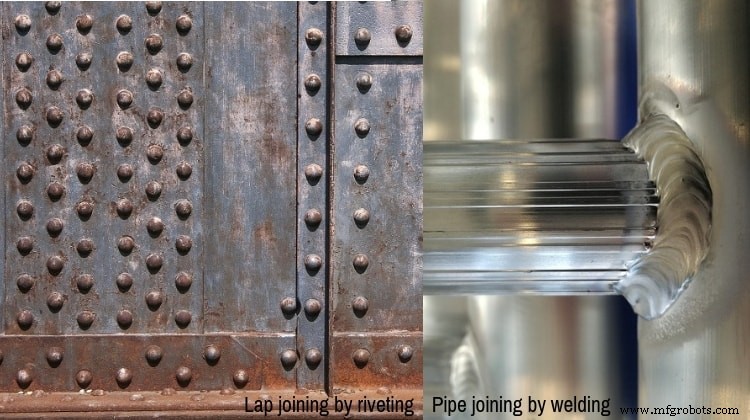
Zowel lasverbinding als nietverbinding worden beschouwd als permanente verbindingen; maar hun verbindingstechnieken, kenmerken van de verbinding alsook toepassingsgebieden zijn anders. Per definitie is lassen een type permanent verbindingsproces waarbij twee of meer componenten samen kunnen worden verbonden door coalescentievorming met of zonder de toepassing van warmte, druk en vullingsmateriaal. Dus hier wordt de beoogde verbinding verkregen door de vorming van lasnaad of coalescentie tussen twee componenten.
Aan de andere kant is nietten ook een permanent verbindingsproces waarbij twee componenten kunnen worden verbonden door middel van lange cilindrische nietten die door gaten worden ingevoegd, die op de componenten worden geboord voor het nietten. Terwijl lassen randvoorbereiding vereist wanneer plaatdikte meer is, vereist nietten altijd voorgeboorde gaten op het component, wat de belastbaarheid van de verbonden structuur verlaagt. Echter, prestatie van lasverbinding neemt af wanneer blootgesteld aan trillingen; maar nietverbindingen tonen uitstekende prestaties onder dezelfde situatie. De diverse verschillen tussen lasverbinding en nietverbinding worden hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen lasverbinding (lassen) en nietverbinding (nietten)
| Lasverbinding | Nietverbinding |
|---|---|
| Lasverbinding vereist geen gaten op de te verbinden componenten. Echter, randvoorbereiding kan voor het lassen worden uitgevoerd. | Nietverbinding vereist een reeks gaten op het component voor het nietten voor de passage van nietten. |
| Sterkte van lasverbinding is zeer hoog. Gelaste structuren hebben sterkte gelijk aan die van basisonderdelen. | Geniete structuren hebben lagere sterkte vergeleken met basisstructuren door verminderde dwarsdoorsnede. |
| Belastbaarheid van lasverbinding is veel hoger en verbindingen zijn ook betrouwbaar. | Voor hetzelfde component verbonden door nietten, zal belastbaarheid lager zijn door lagere dwarsdoorsnede. |
| Lassen, vooral smeltlasprocessen, verandert metallurgische eigenschappen van het materiaal bij de verbinding en omringend. | Nietten verandert niet de metallurgische eigenschappen van het component. |
| Lasverbindingen zijn gevoelig onder trillingen. | Nietverbindingen presteren uitstekend onder trillingen. |
| Lasverbinding vereist geen additionele band, niet, enz. Echter, vullingsmetaal kan worden gebruikt wanneer wortelspeling meer is. | Nietverbinding vereist inherent diverse accessoires zoals nietten, banden, enz. Echter, zogenaamd vullingsmetaal is niet vereist. |
| Gelaste structuren zijn lichter in gewicht. | Geniete structuren zijn zwaarder door gebruik van additionele banden. |
| Een defectvrije lasverbinding verandert de afmeting van de structuur niet. | Dimensionele verandering is inherent aan nietten door toepassing van additionele platen en nietten. |
| Lassen biedt schijnbaar prachtige verbinding. | Vanwege aanwezigheid van nietkoppen en gehamerde deel tegenover de kop, is uitstraling belemmerd. |
| Het biedt glijvlakken omdat geen uitstekend deel bestaat op oppervlak. Versterking kan door slijpen worden verwijderd. | Het biedt geen glijvlakken omdat uitstekende delen inherent zijn aan nietten. |
| Ontwerpen voor lasverbinding is simpel en ook tijd- en kostenefficiënt. | Ontwerpen voor nietverbinding vereist veel berekeningen en is dus tijdrovend. |
| Lasproces is ook sneller. | Nietten is een langzaam proces omdat boren van gaten en hameren van nietten aanzienlijke tijd vereist. |
| Lassen kan gebruikt worden voor verbinden van metalen, keramiek, kunststoffen en composieten ook. | Nietten is geschikt voor verbinden van metalen alleen. |
| Overlap verbinden, stoot verbinden, T-verbinden, cilindrisch verbinden, enz. zijn mogelijk door lassen. | Nietten is alleen geschikt voor stoot verbinden. Overlap verbinden vereist additionele platen. |
| Lassen heeft een enorm toepassingsgebied beginnend met dunne platen verbinden in auto-industrie tot pijpverbinden. | Toepassingsgebied van nietten is smal. Typische toepassingen omvatten drukvat, gascilinder, ketel, enz. |
Vereiste van gaten op componenten
Lassen vereist geen gat of sleuf te maken op het basisonderdeel; echter, randvoorbereiding is gewenst als componentdikte meer is. Dergelijke voorbereide randen worden opnieuw gevuld door vullingsmetaal tijdens het lassen. Nietten vereist gaten te maken op het component voor de passage van nietten. Dergelijke gaten zijn eigenlijk zwakke delen en verlagen de algehele sterkte van componenten, zoals besproken in de volgende sectie.
Sterkte van verbinding en belastbaarheid
Een geluidvolle gelaste verbinding wordt beschouwd als 100% sterkte te hebben; in feite is de sterkte van een defectvrije verbinding meer dan die van het component. Dus gelaste montage heeft dezelfde sterkte als die van de basisonderdelen. Maar geniete verbindingen hebben aanzienlijk lagere sterkte vanwege de aanwezigheid van een reeks gaten geboord op de componenten voor de passage van nietten. Dergelijke gaten verminderen de resulterende dwarsdoorsnede van het gemonteerde deel. Nietten zelf dragen niet bij aan de algehele sterkte van de verbonden structuur. Deze gebieden zijn ook mechanisch zwakke delen door immense spanningsconcentratie. Aangezien sterkte evenredig is met de belastbaarheid van het vaste lid, is de belastbaarheid van gelaste structuur aanzienlijk hoger dan die van geniete structuur.
Veranderingen in metallurgische eigenschappen
Metallurgische veranderingen zijn inherent aan veel lasprocessen voornamelijk vanwege verhitting op een verhoogde temperatuur en daaropvolgende afkoeling. De meeste smeltlasprocessen (zoals booglassen, gaslassen, weerstandlassen en intense-energiestraal lassen) en bepaalde vastestof-lasprocessen (waar temperatuurstijging aanzienlijk is zoals wrijvingslassen) neigen ertoe diverse metallurgische eigenschappen te veranderen zoals korrelstructuur, korreloriëntatie, niveau van kristalijne defecten, enz. Dergelijke veranderingen kunnen waargenomen worden op de lasnaad alsook omringende de naad in warmtebeïnvloede zone (HIZ). In de meeste gevallen zijn dergelijke veranderingen ongewens en nadelig. Aan de andere kant beïnvloedt nietverbinden de metallurgische eigenschappen van het basisonderdeel niet aangezien geen warmte wordt geïnduceerd op het basismetaal.
Prestaties onder trillingen
Gelaste verbindingen zijn gevoelig voor uitval onder onophoudelijke trillingen. Om deze reden is het niet verkozen voor diverse verbindingen in brugconstructie. Echter, met de uitgebreide ontwikkeling van het lasveld in de laatste decennia en de opkomst van veel moderne lastechnieken, kunnen lasverbindingen nu voor dergelijke toepassingen worden toegepast zonder veel problemen. Nietverbindingen tonen uitstekende prestaties onder trillingen en dus wordt het traditioneel gebruikt in toepassingen zoals brugconstructie, behuizing van machines, enz.
Vereiste van accessoires en resulterend gewicht
Nietverbinding vereist inherent additionele bandplaten, ofwel aan één kant of aan beide kanten van de verbinding. Dergelijke platen verhogen het gewicht van de algehele structuur. Nietten dragen ook bij aan het verhogen van het gewicht omdat een enkele niet zwaarder is dan het componentmateriaal dat door boren voor de passage van nietten wordt verwijderd (vanwege nietkop en uitstekende einde van de schacht). Lassen, aan de andere kant, gebruikt geen additionele platen en dus zijn gelaste montages lichter in gewicht. In homogene en heterogene lasmethoden wordt vullingsmateriaal gebruikt; echter, het vult alleen de wortelspeling die aanwezig is tussen twee componenten en draagt dus niet bij aan het verhogen van structuurewicht.
Toename in afmeting, verbindingsuitstraling en glijbeweging
Vanwege bandplaten, nietkoppen en gehamerde eind in uitstekend deel van de schacht, neemt de algehele afmeting van geniete montages aanzienlijk toe. Dergelijke uitstekende delen belemmeren ook de uitstraling en beperken ook glijbeweging op het oppervlak. Dit legt soms een beperking op de toepassing. In tegenstelling hiermee bieden defectvrije gelaste montages schijnbaar goede verbinding zonder veranderingen in componentafmetingen. Versterkt metaal, indien aanwezig op de verbinding door toepassing van overmatig vullingsmetaal, kan gemakkelijk worden verwijderd door slijpen na het proces. Naast het verbeteren van de uitstraling, verbetert dit ook de glijdeigenschappen van het oppervlak.
Benodigde tijd voor ontwerpen en verwerken
Ontwerp voor gelaste montage is eenvoudiger alsook tijd- en kostenefficiënt. Lasproces is ook sneller dus is het productiever. Nietten vereist veel berekeningen om het optimale aantal benodigde nietten te vinden, hun grootte en positie, enz. Dus ontwerpen is meer ingewikkeld en tijdrovend. Bovendien vereist boren van een aantal gaten op het component op exacte locaties en hameren van het uitstekende einde van nietten aanzienlijke hoeveelheid tijd, vooral wanneer het direct wordt uitgevoerd door menselijke operator. Dus nietten is ook meer tijdrovend dan lassen.
Mogelijkheid om diverse materialen op verschillende manieren te verbinden
Lassen kan voordelig worden toegepast voor het verbinden van een grote verscheidenheid aan materialen inclusief metalen, keramiek, kunststof en composieten. Een groot aantal lasprocessen bestaat om aan deze vereiste te voldoen. Bovendien is verbinden in verschillende oriëntaties zoals overlap verbinden, stoot verbinden, T-verbinden, cilindrisch verbinden, enz. mogelijk door lassen. Nietten wordt verkozen voor montage van metalen materialen in stoot verbindingsmodus omdat overlap verbinden additionele platen vereist die niet in alle gevallen haalbaar zijn.
Toepassingsgebieden
Met de uitgebreide ontwikkeling van lassen over de laatste decennia, bestaan er tegenwoordig een groot aantal lasprocessen die voor een grote verscheidenheid aan fabricagedoeleinden kunnen worden gebruikt. De toepassingen omvatten, maar zijn niet beperkt tot, gewone huishoudelijke verbindingen, auto-industrie, elektriciteit en elektronica industrie, burgerlijke constructie, luchtvaart verbindingstoepassingen, enz. Het kan winstgevend worden gebruikt voor het verbinden van diverse vormen zoals platen, platen, staven, pijpen, enz. Vergeleken hiermee heeft nietten smalere toepassingsvelden. Typische gebieden waar nietten veelvuldig worden gebruikt zijn brugconstructie, drukvat, ketel, scheepsgetouw, huishoudelijke frames, enz. Echter, tegenwoordig wordt nietten grotendeels vervangen door lassen omdat de laatste een geluidvolle, sterke, betrouwbare en lekvrije verbinding biedt.
Een wetenschappelijke vergelijking tussen lasverbinding en nietverbinding wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Welding Processes Handbook door Klas Weman (1e editie, CRC Press).
- Springer Handbook of Mechanical Engineering, Volume 10 bewerkt door K. H. Grote en E. K. Antonsson (Springer Science & Business Media).
- An Introduction to Metallurgical Laboratory Techniques door P. G. Ormandy (1e editie, Pergamon Press).
- Welding and Joining of Aerospace Materials bewerkt door M. C. Chaturvedi (1e editie, Woodhead Publishing).
Industriële technologie
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Warm vs. Koud Nietten: Belangrijkste Verschillen Uitgelegd
- Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- Zacht- vs Hardhout Multiplex: Belangrijkste Verschillen Uitgelegd
- Structuren vs. Unions in C: Een Praktische Gids
- C vs. C++: Belangrijkste Verschillen & Wanneer Welke Te Kiezen
- C vs Java: Een uitgebreide vergelijking van functies, geschiedenis en toepassingen
- Python vs JavaScript: Belangrijkste Verschillen, Kenmerken en Wanneer Welke Te Kiezen
- Python vs Ruby: Uitgebreide Vergelijking van Features, Voordelen en Use Cases