



Composites 4.0: Digitale transformatie benutten voor adaptieve productie en innovatie
Composites 4.0 is een kleine sterrenstelsel in het universum van Industrie 4.0, de digitale transformatie in hoe goederen en diensten worden ontworpen, geproduceerd, geleverd, bedienden, onderhouden en gedemonteerd. Voor composietproductie is het doel om automatisering, sensoren en data, 5G-communicatie, software en andere continu evoluerende digitale technologieën te gebruiken om producten en processen efficiënter, intelligenter en adaptiever te maken.
Composietfabrikanten doorlopen deze digitale transformatie langs een spectrum. Initiële stappen omvatten inline inspectie en geoptimaliseerde processen die afval en kosten verminderen terwijl de onderdeekwaliteit en opbrengst toenemen. Meer geavanceerde oplossingen werken naar intelligente, autonoom productie die niet alleen wendbaar is, maar reageert op en zelfs anticipeert op veranderende markten en klantbehoeftes.
“Composites 4.0 is geen eindpunt, maar een instrument,” legt Dr. Michael Emonts, managing director van het AZL Aachen Center for Integrative Lightweight Production aan de RWTH Aachen Universiteit (Aachen, Duitsland), uit, wiens iComposite 4.0 project een adaptieve procesketen demonstreerde met potentieel om de kosten van een auto bodempan met 50-64% te verminderen.
“Er is een verschil tussen dingen digitaal maken en digitale transformatie die de processen achter je bedrijf daadwerkelijk verandert en nieuwe kansen en businessmodellen opent,” stelt Christian Koppenberg, managing director voor composietonderdelenproducent Dynexa (Laudenbach, Duitsland).
“Composites 4.0 is niet alleen robots gebruiken,” stelt Dr. Michael Kupke, hoofd van het Center for Lightweight Production Technology (ZLP, Augsburg) van het Duitse Lucht- en Ruimtevaartcentrum (DLR), dat een kunstmatige intelligentie (AI)-uitgeruste werkcel heeft ontwikkeld waar collaboratieve robots kunnen schakelen van het produceren van composiet achterste drukschotten naar romp-panelen zonder herprogrammering of heropleiding. “Het is de technologie die ervoor zorgt dat je de robots niet hoeft te leren, want er is geen business case voor. Composites 4.0 is meer dan alleen efficiëntie verhogen en kosten snijden. Het is een verandering in hoe bedrijven nadenken over en benaderen van productie die zal bepalen welke bedrijven overleven en welke niet.”
Adaptief prevormen, RTM
“Het idee van het iComposite 4.0 project was om preforms te maken van kosteneffectieve rovings en tows door droge, lange glasvezel (25-30 millimeter) te sproeien en vervolgens te versterken met een rooster van unidirectionele (UD) koolstofvezels via geautomatiseerde vezelplaatsing (AFP),” legt Emonts uit. “De gekozen demonstrator, een achterste onderbod vloerpan, werd eerder gemaakt met duurdere textielen die ook meer dan 60% afval produceerden.”
De Composites 4.0 transformatie vereiste integratie van het vezelsproeien, vezeldepositie en daaropvolgende harsinjektievorming (RTM) processen zodat ze op elkaar reageerden en zich aanpasten op basis van de onderdeekwaliteit gemeten tussen stappen (Fig. 1). “We gebruikten een machine vision systeem van Apodius GmbH [Aachen, Duitsland] met een optische lasersensor en een cameramodule om de oppervlaktetopologie van de gespoten preform te karakteriseren,” aldus Emonts. “Apodius pas de software aan om het percentage vezels in elke richting te analyseren. De iComposite 4.0 lijn vergelijk dit met het digitale ontwerp en besloot of het aan de mechanische eisen voldoe. Ja, dan paste het de standaard UD rooster voor versterking toe. Nee, dan besloot het waar extra UD vezellagen geplaatst moesten worden.”
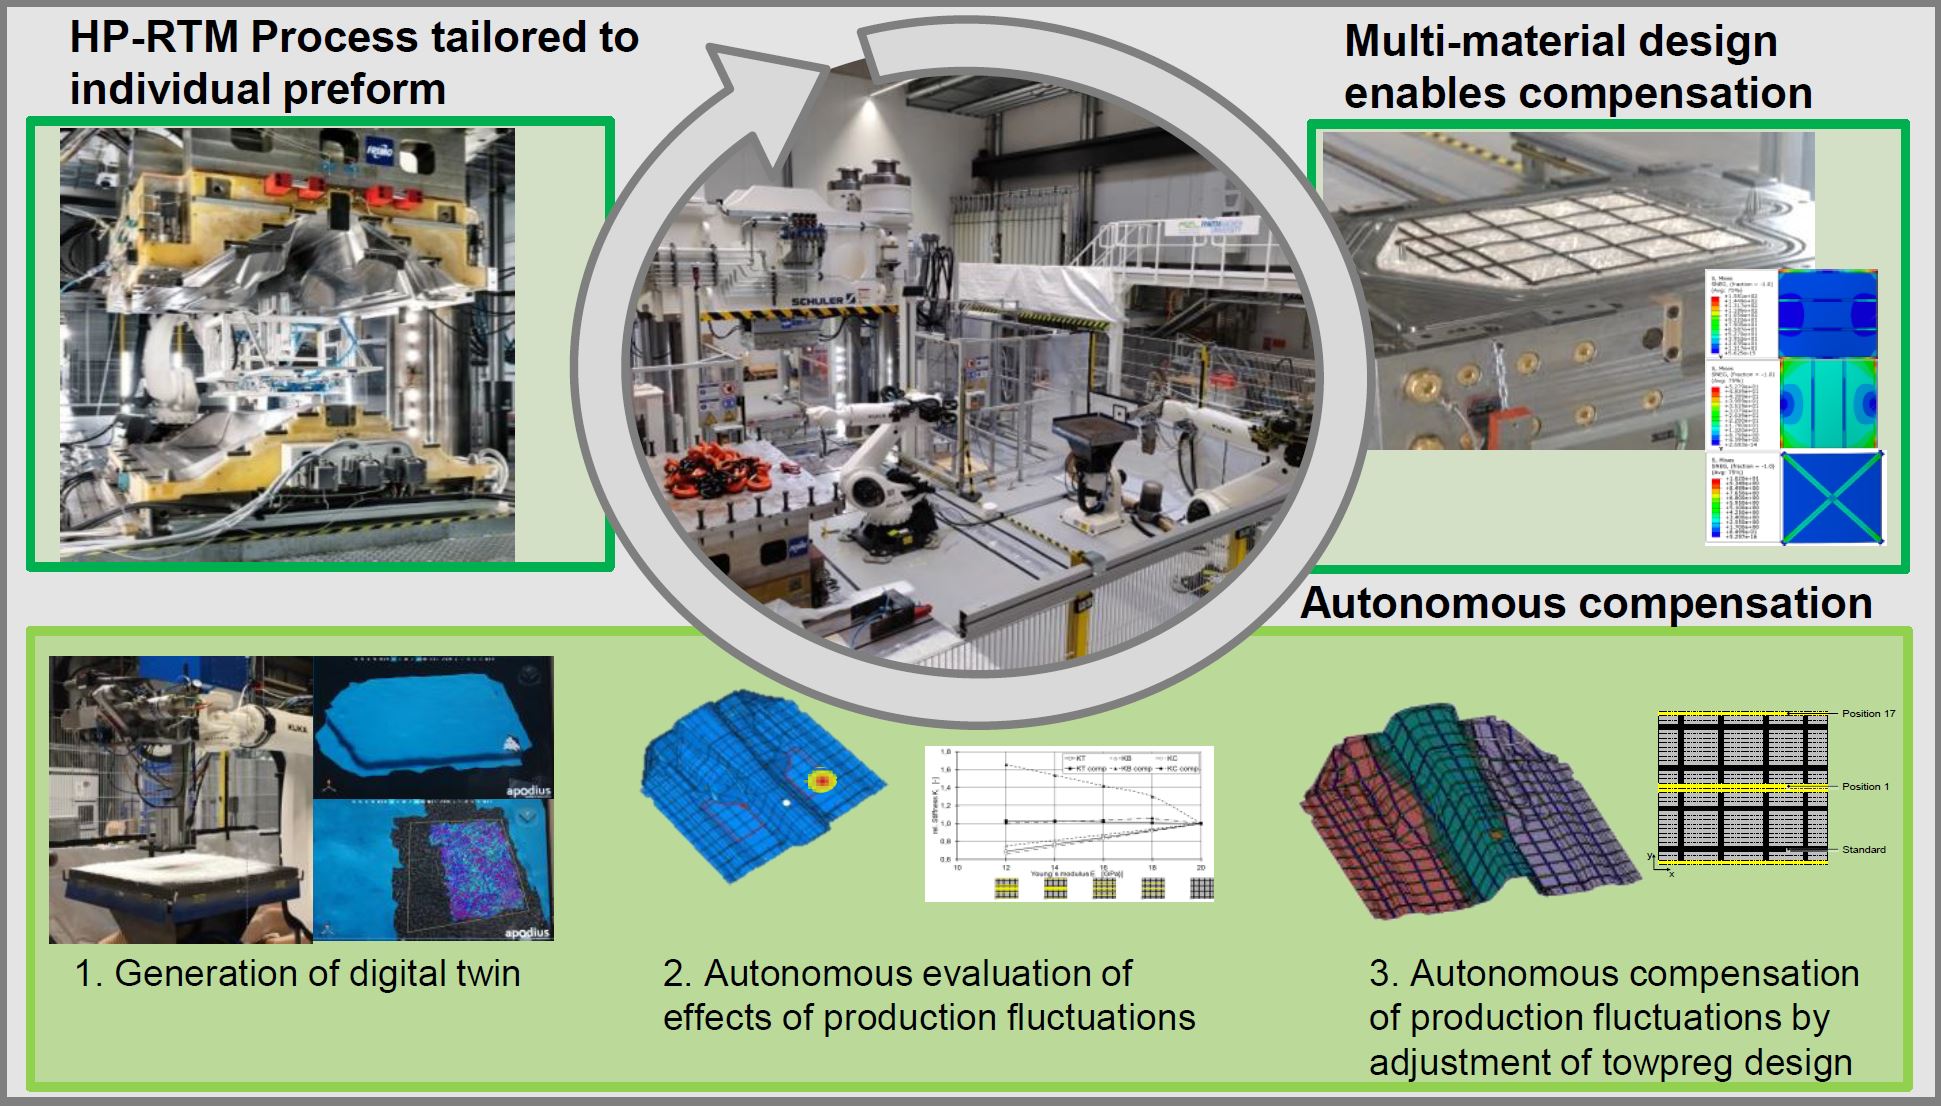
Deze extra UD lagen konden echter de onderdeeldikte en geometrie buiten toleranties laten gaan. “Daarom,” legt hij uit, “combineerden we de prevormingslijn met een adaptief RTM-proces dat, indien nodig, de onderdeeldikte aanpaste door de druk op bepaalde delen van de pers te verhogen.” Dit was geautomatiseerd, met als doel om de invals van de lijnoperator te vervangen, maar het vereiste wel simulatie van onderdeelprestaties met meetdata en standaard FEA-software.
“Op dit moment wordt de simulatie van de mechanische eigenschappen van het onderdeel offline uitgevoerd,” aldus Emonts. “We genereerden een database van proces- en onderdeelvariaties, creëerden algoritmen om op elke variatie te reageren en valideerden deze via FEA. Dus, gebaseerd op de variaties gemeten door de lijn, stuurde de algoritmen het om een passende maatregel uit te voeren. Om de lijn adaptief in-situ te maken, zou de volgende stap zijn om machine learning toe te voegen.” Ondertussen jaagt AZL tal van Composite 4.0 projecten na, inclusief zelf-geoptimaliseerde productie van hybride thermoplastische composieten en injectiegevormde onderdelen geïntegreerde versteviging van tape-gebaseerde tailored blanks.
Nul-defect CFRP vleugelpaneelen
Het ZAero project (zie “Nul-defect productie van composietonderdelen”) is een ander belangrijk Composites 4.0 project, dat in 2016 startte. Het stelde voor om de productiviteit te verhogen voor grote koolstofvezel-versterkte plastic (CFRP) structuren zoals vleugelpaneelen. Defecten zouden verminderd worden door gebruik te maken van geautomatiseerde inline inspectie met ofwel prepreg AFP of Danobat's (Elgoibar, Spanje) geautomatiseerde droge materiaalplaatsing (ADMP, zie “Levenvatbaarheid van droge stoffen, infusie voor grote luchtvaartstructuren bewijzen”). Procesmonitoring tijdens harsinfusie of prepreg uitharding zou de uithardingstoestand voorspellen en de cyclus verkorten. Verzamelde proces- en defectdata werden gebruikt met FEA om onderdeelprestaties te voorspellen. Dit werd vervolgens ingevoerd in een beslisondersteuningsinstrument voor hoe geïdentificeerde defecten aan te pakken. Een onderdeelstroomsimulatie voor CFRP vleugelpaneelen werd ontwikkeld die, wanneer ingevoerd in dit instrument, hielp een herwerkstrategie te optimaliseren (Fig. 2). Vandaag worden veel dergelijke onderdelen herwerkt tijdens productie, maar alleen na NDI. Vroegere herwerking en verbeterde procescontrole waren inderdaad doelen van het ZAero project, evenals enablers voor de gerichte 15% toename in productiesnelheid, 15-20% reductie in productiekosten en 50% minder afval.
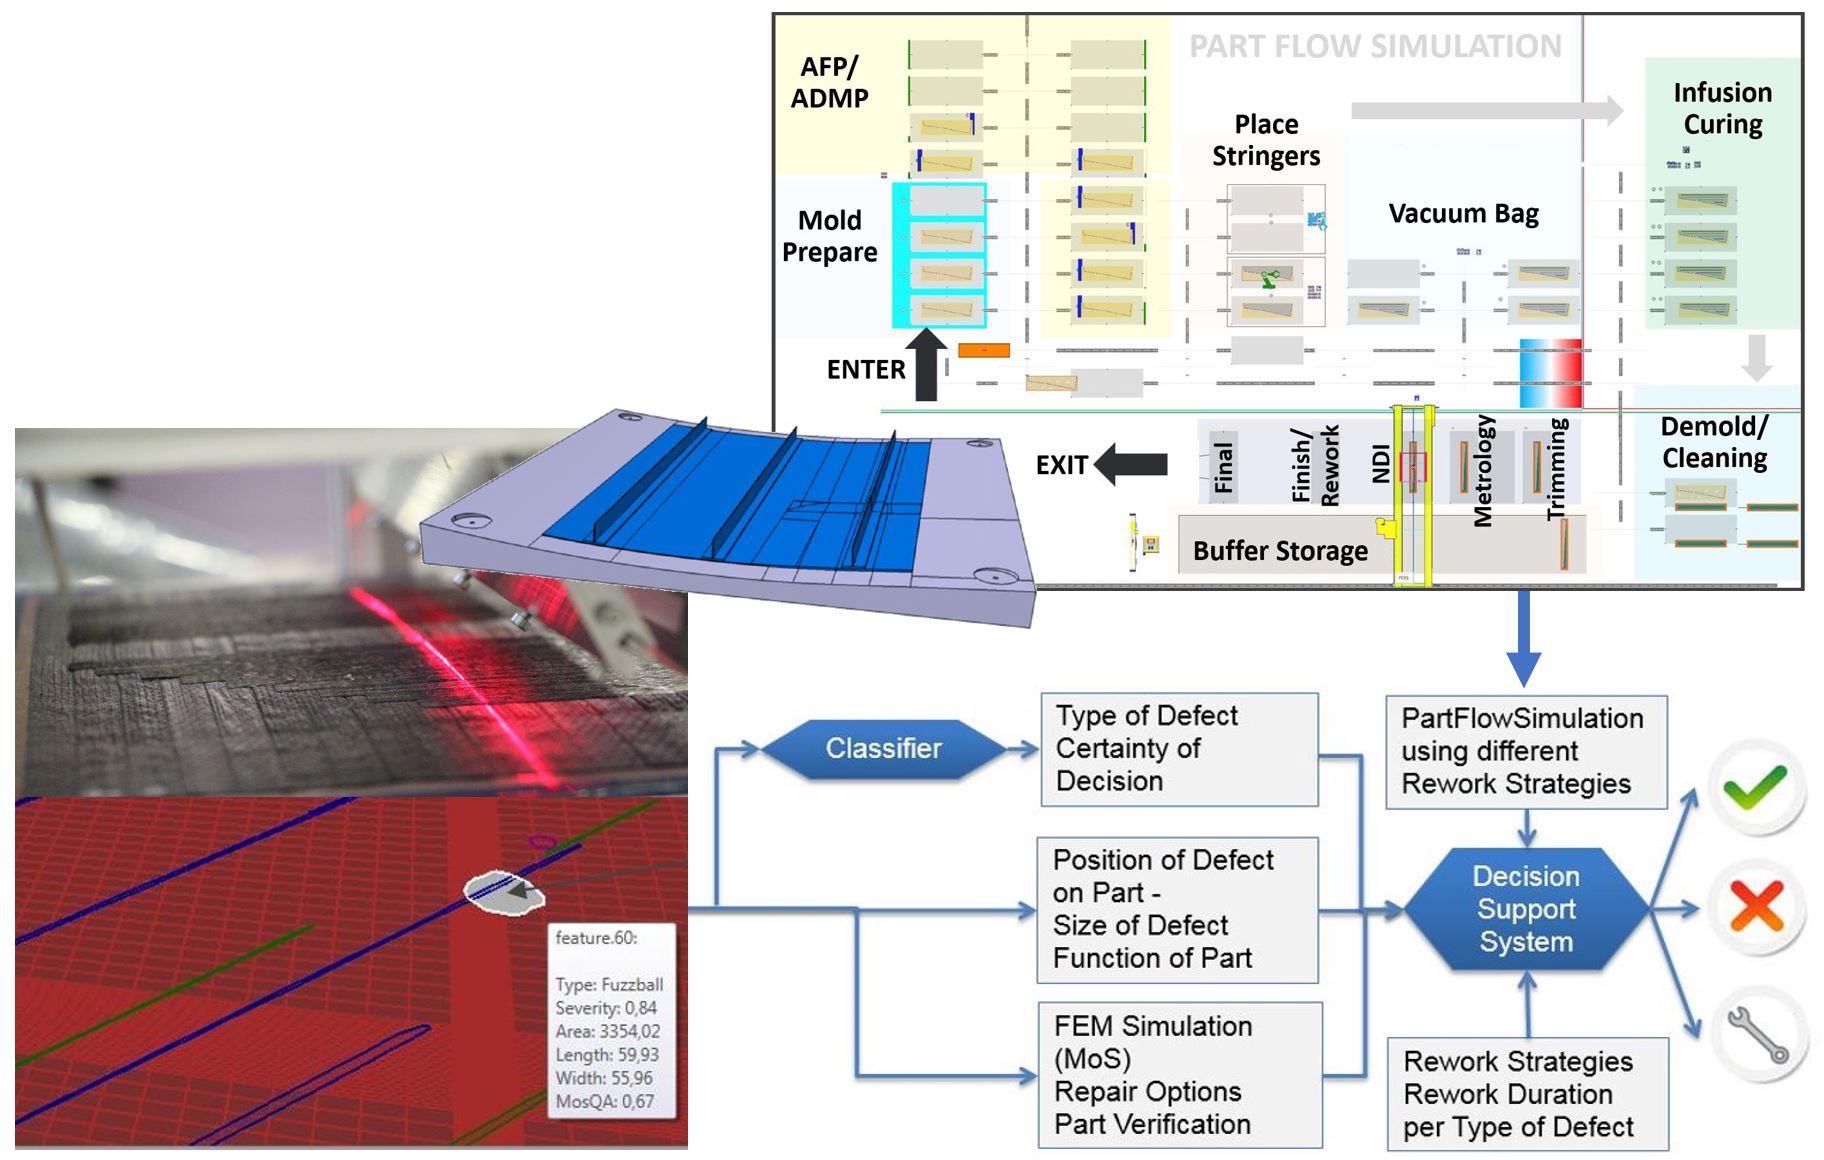
Bij de eindreview in september 2019 bereikte de prepreg AFP-sensor ontwikkeld door projectleider Profactor (Steyr, Oostenrijk) niet alleen geautomatiseerde inline inspectie, maar kon ook gebruikt worden om onderdelen in-situ te corrigeren. “Deze sensor kan de standaarddefecten detecteren zoals gaten, overlappingen, FOD, vruchtbolletjes en gedraaide tows, evenals vroege en late snede van elke tow,” aldus Dr. Christian Eitzinger, hoofd machine vision voor Profactor. Een ontbrekende tow kan automatisch gecorrigeerd worden met de plaatsing van een extra tow precies waar het ontbrak. De machine moet wel gestopt worden om vruchtbolletjes of een gedraaide tow te verwijderen. “Een database gebouwd met Dassault Systèmes' (Parijs, Frankrijk) 3D Experience voor CATIA stelt ons in staat om de effecten op de onderdeelprestaties te berekenen op basis van de grootte, vorm en type defect. Het verwerken van alle defecten in een laag duurt slechts seconden. De machineoperator beslist dan welke defecten achtergelaten kunnen worden en welke herwerkt moeten worden.”
Voor infusieprocesmonitoring en -controle werkte Airbus (Toulouse, Frankrijk) via dochteronderneming InFactory Solutions (Taufkirchen, Duitsland) aan de ontwikkeling van drie sensoren die temperatuur, uithardingstoestand en harsstroomfront meten (zie “Sensoren voor monitoring harsinfusie stroomfront”). “We hebben deze geïntegreerd met CATIA 3D Experience en getoond dat de data betrouwbaar verkregen kan worden en toegevoegd aan de digitale draad van elk onderdeel,” aldus Eitzinger. (Zie online sidebar “Composites 4.0: Digitale draad vs. digitale tweeling”.)
De laatste van de drie deeldemonstrators was een bovenste vleugelbekleding subsectie met drie stringers (zie online sidebar “ZAero project update”). Voor dit onderdeel werd Profactor's beslisondersteuningsinstrument live gedemonstreerd bij partner FIDAMC (Madrid, Spanje), verbonden met de onderdeelstroomsimulatie – gebaseerd op Siemens PLM (Plano, Texas, VS) Tecnomatix Plant Simulation software – draaiend op Profactor's server in Oostenrijk. Naast het bouwen van een defectdatabase, voerde ZAero experimenten uit met machine learning. Handmatig ontworpen, generatieve computermodellen gecombineerd met diepe neurale netwerken detecteerden en classificeerden defecten, met een percentage van 95% correcte classificatie van verschillende regio's (gaat, overlapping, tow, vruchtbol) in echte ADMP monitoringdata, zelfs wanneer kunstmatig gecreëerde defectdata werd gebruikt voor de diepe netwerktraining (analogoos aan hoe ultrasonische testsystemen gekalibreerd worden op een reeks bewuste defecten).
“We zullen zeker een volgende fase nastreven,” aldus Eitzinger. Ondertussen commercialiseert Profactor modulaire sensoren voor vezeloriëntatie en defecten tijdens geautomatiseerd leggen. InFactory Solutions biedt ook zijn AFP- en harsinfusiesensoren aan, en vezelplaatsingspartners Danobat en MTorres (Torres de Elorz, Navarra, Spanje) verkopen nu hun apparatuur met geïntegreerde inline inspectie.
Dynexa's digitale transformatietraject
Dynexa is een composietonderdelenfabrikant gespecialiseerd in CFRP buizen en assen. “We hebben altijd geprobeerd alles te digitaliseren,” aldus managing director Koppenberg. “We hadden al handmatige en analoge processen afgeschaft, alles grotendeels geïntegreerd in ons ERP [enterprise resource planning] systeem. Maar hoe doen we dit in productie? We begrepen dat alles wat we in een werkinstructie of procedure zetten een code is, en dit is een basis voor digitale transformatie. Maar waar wordt het opgeslagen? Op een lokale server, in de cloud of in de machine? We vroegen vijf mensen en kregen zeven antwoorden over wat we zouden moeten doen.” (Zie online sidebar, “Composites 4.0: Waar beginnen?”)
Gelukkig had de Duitse overheid een programma opgezet voor universiteiten om gratis Industrie 4.0 advies te bieden aan MKB's. Dynexa begon te werken met het Darmstadt “Mittelstand (MKB) 4.0” Competentiecentrum. “Ze zeiden: maak je geen zorgen over de digitale architectuur, kijk meer naar wat je moet meten en hoe dat kan,” herinnert Koppenberg. “We kozen één proces dat aanzienlijke handmatige meting betrof, waar we wisten dat we kwaliteits-, tijds- en kostenproblemen hadden.”
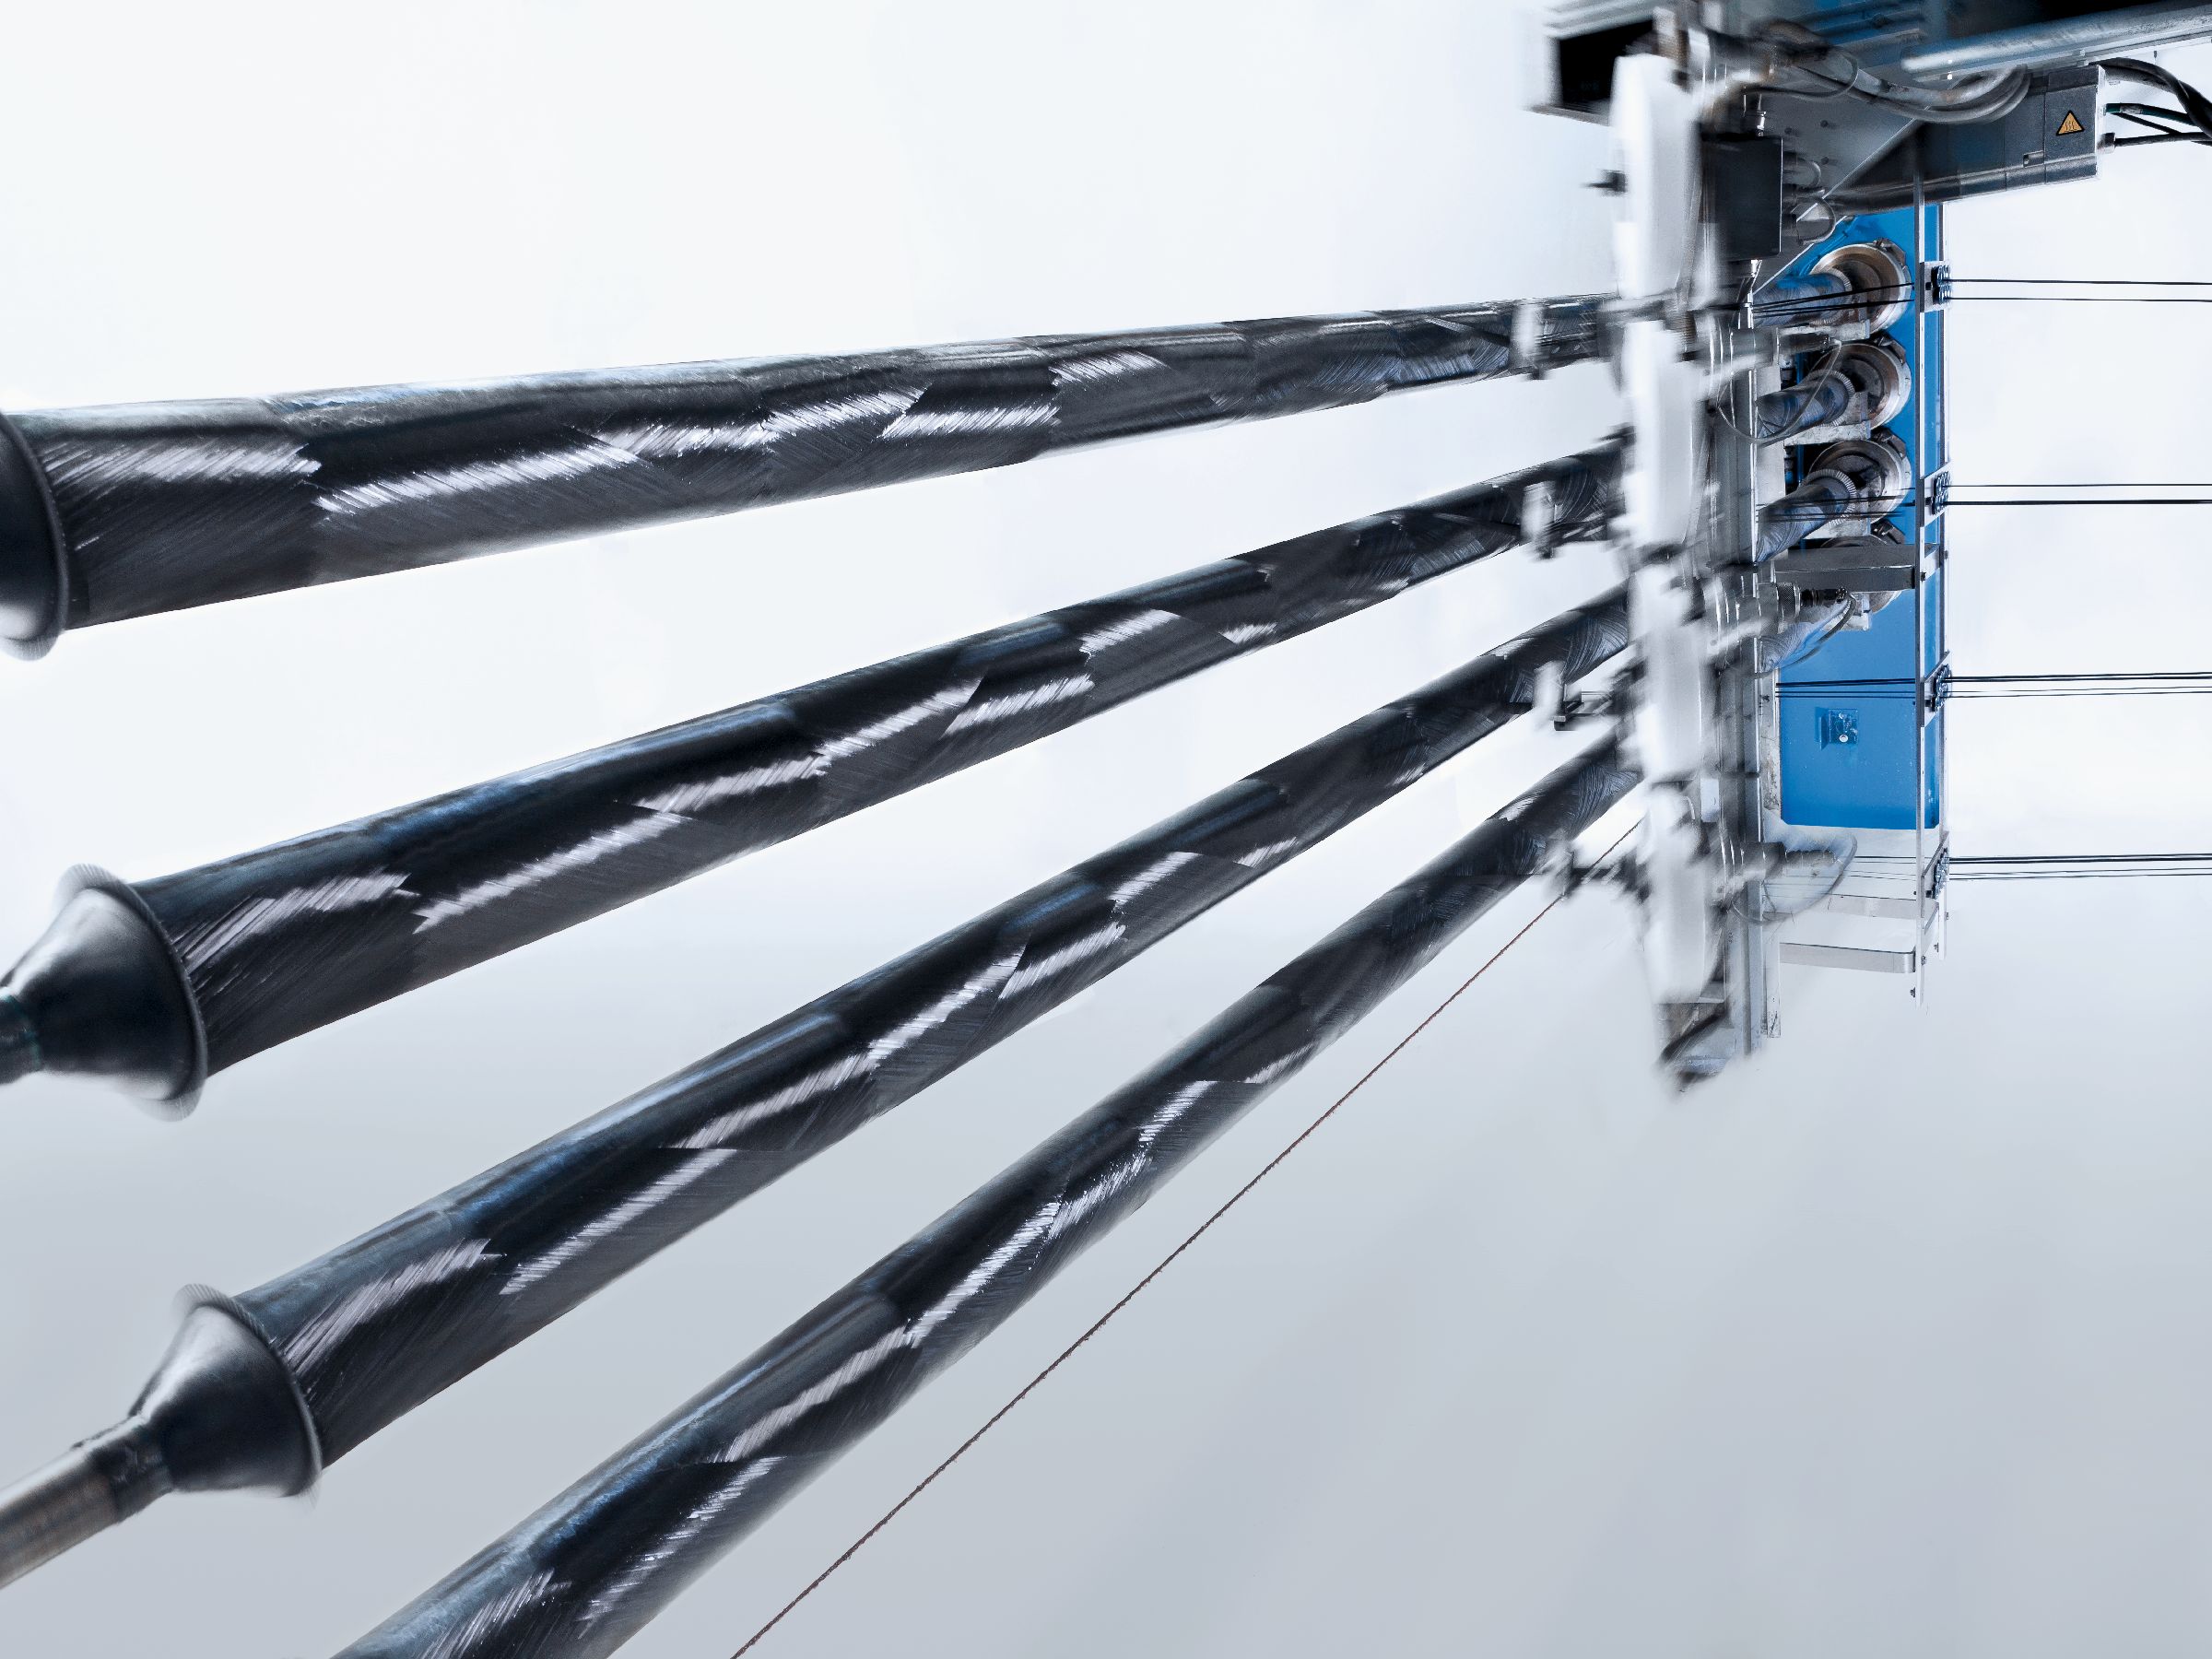
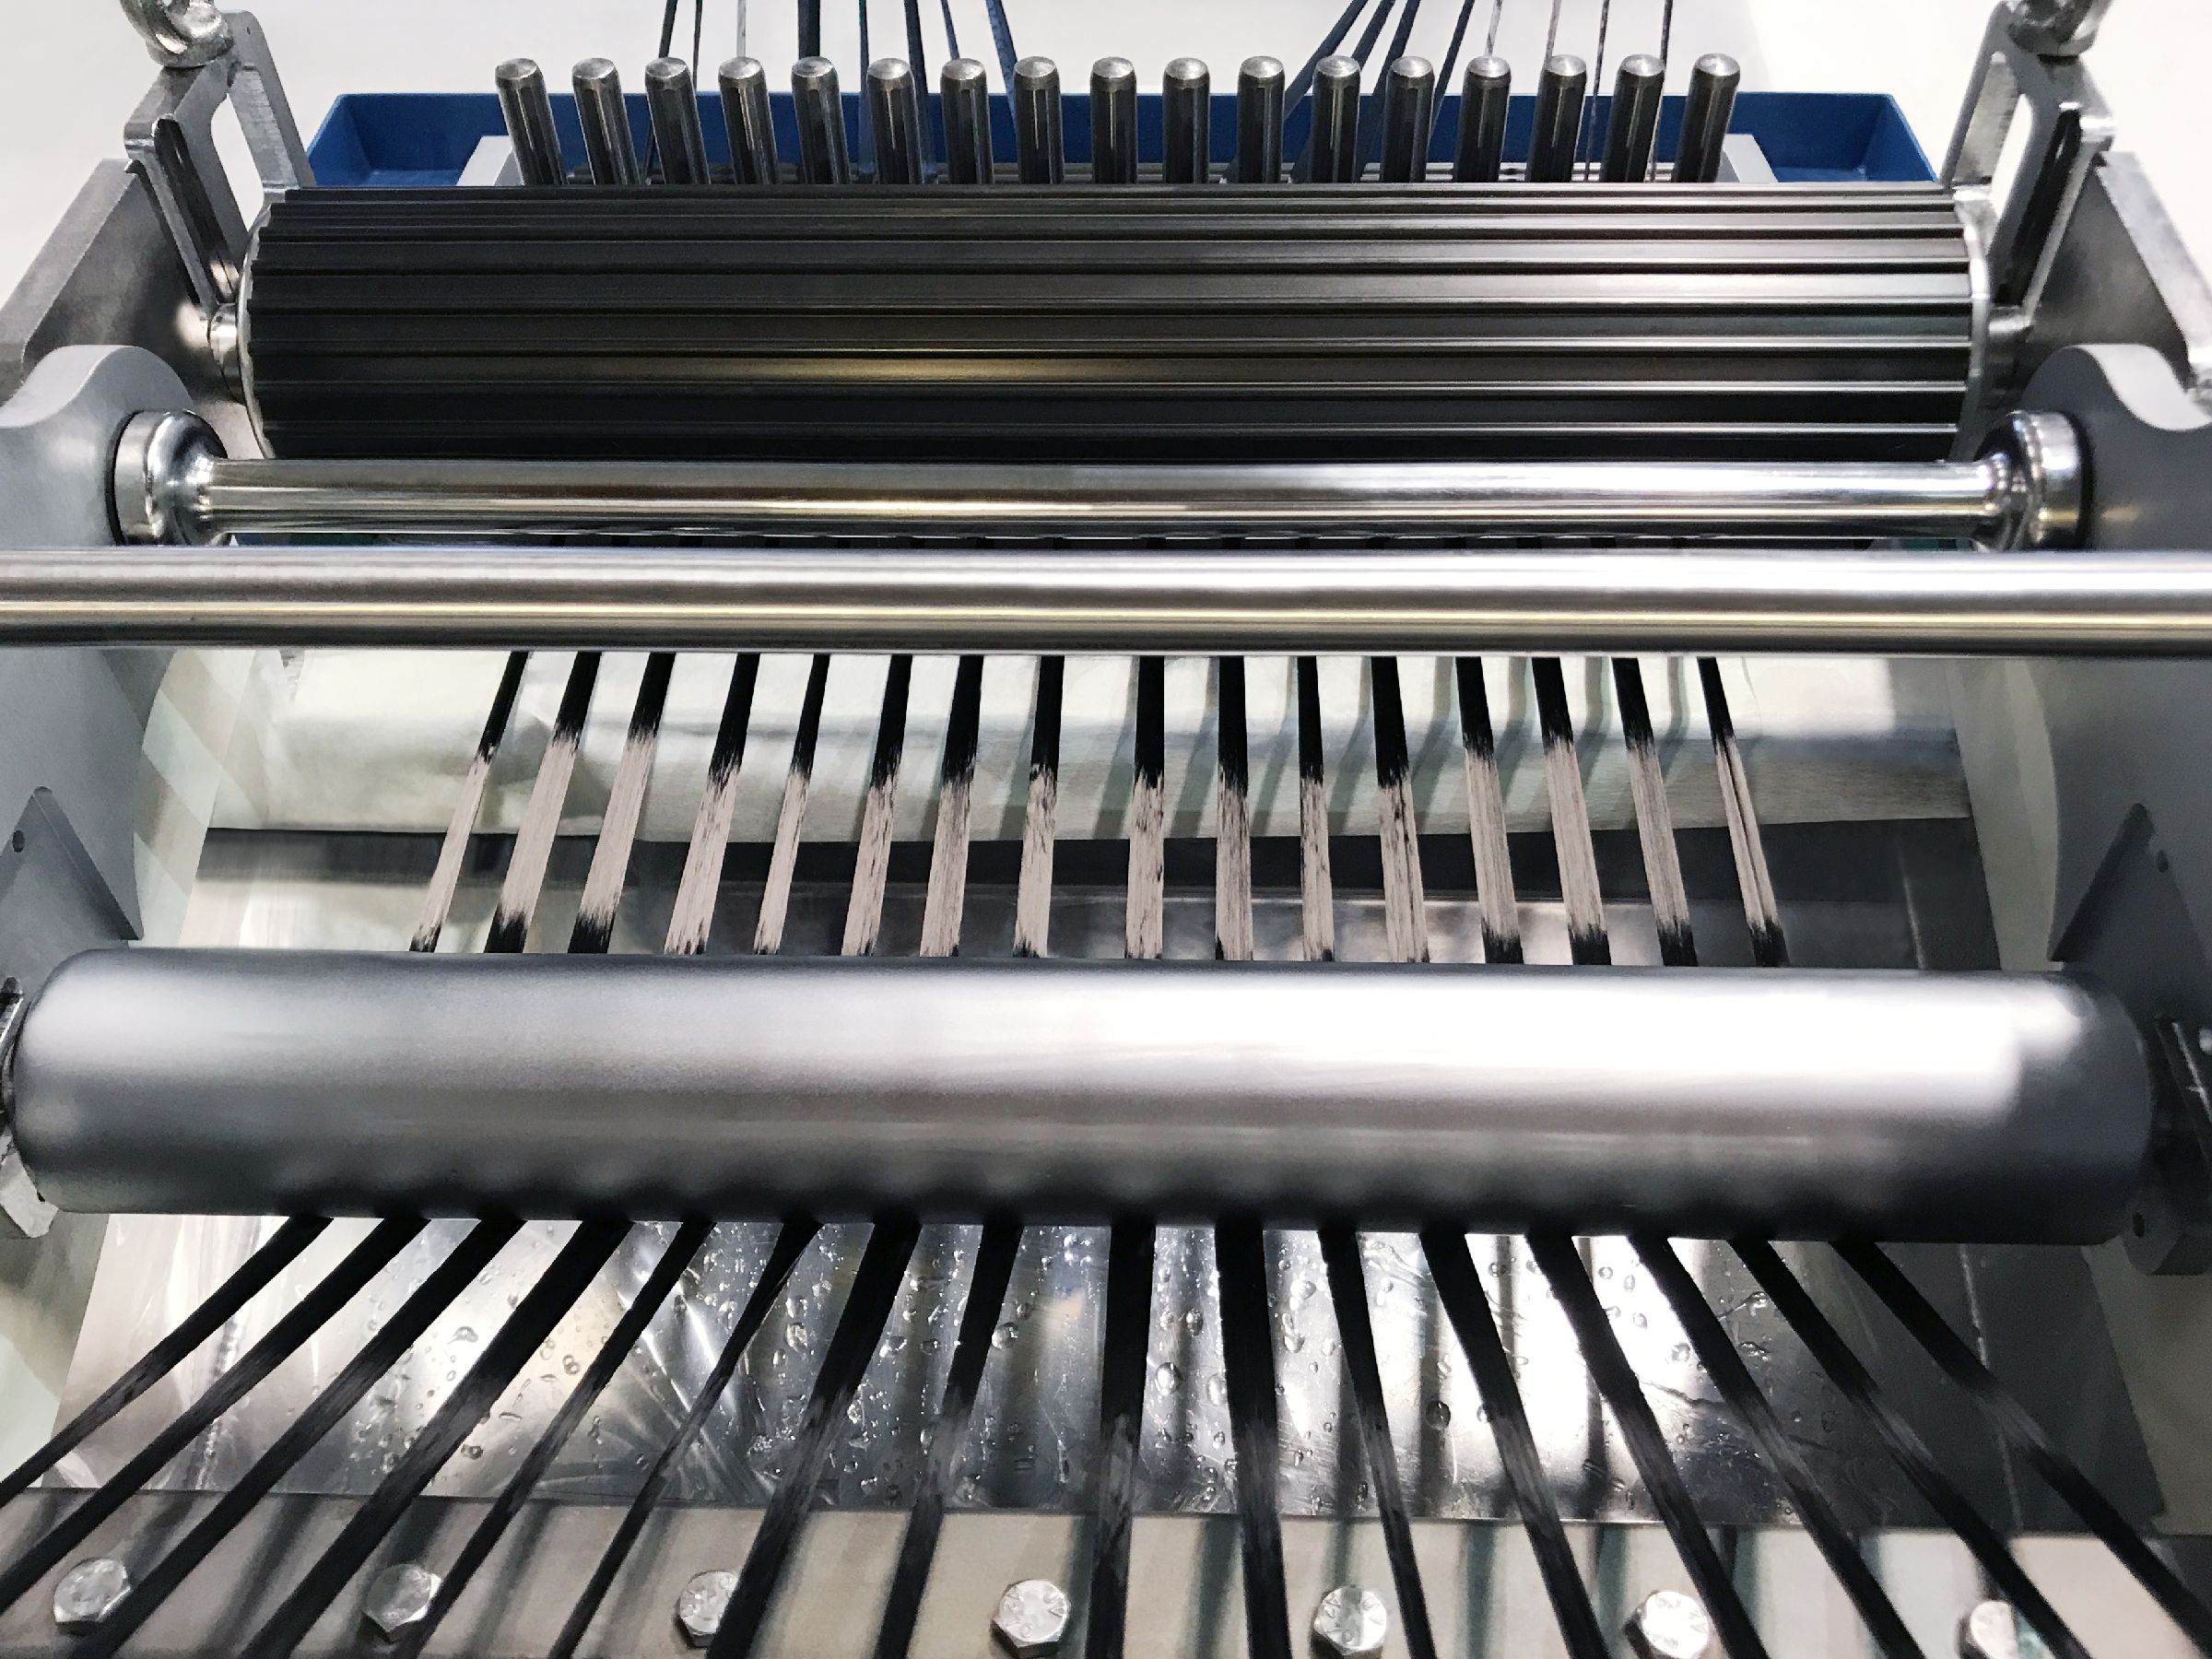
Dynexa gebruikt een nat filament winding proces. Een cruciale stap is harsopname, waar het droge vezel op een compactierol wordt geleid die uit het harsbad opwaait. Tegen de compactierol gezet is een doktermes die het hoeveelheid hars bepaalt dat gecombineerd wordt met het droge filament voordat het gewonden wordt. “Als we te veel hars oppikken, kunnen we de gespecificeerde buizendiameter overschrijden,” aldus Koppenberg, “maar met te weinig hars lopen we het risico onder de minimale toegestane diameter te vallen.”
“Zonder meten weet je de einddiameter pas na uitharding, wanneer al de waarde geïnvesteerd is,” wijst hij uit. “Dus de operator moet de machine stoppen, het onderdeel meten, opschrijven en opnieuw starten. Van jarenlange ervaring weten we wat de laminaatdikte op elk stadium van de winding moet zijn. Dus de operator vergelijkt de meting en corrigeert het doktermes om de harsopname te corrigeren waar nodig, maar dit is heel handmatig en berust op vaardigheid en ervaring van de operator.”
Om dit te digitaliseren, sprak Dynexa met talloze laser- en camerafabrikanten. “Zij zeiden: 'we hebben de oplossing' maar dan kon niemand het laten werken,” merkt Koppenberg op. Het Darmstadt universitair team maakte echter gebruik van een camera mogelijk door de correcties uit te zoeken die nodig waren door bepaalde fysische factoren, zoals lichtreflectie van het natte oppervlak. “Nu hebben we de windingmachine verbonden met het meetapparaat, dat op een zeer gestandaardiseerde manier werkt,” voegt hij toe.
Het team ontwikkelde een database met correctietabellen en beslissingsalgoritmen die de filament windingmachine in staat stelt te weten wat het doel moet zijn voor elk stadium van de specifieke buis die gewonden wordt. “Als de invoer van het meetapparaat toont dat de harsopname niet is waar het moet zijn,” legt Koppenberg uit, “reageert de filament windingmachine door het doktermes aan te passen om het terug in specificatie te brengen zonder de winding te stoppen om te meten.”
Elke windingmachine heeft nu het digitale meetsysteem, en een ethernetkaart. “Het duurste deel was het installeren en laten lopen van de kabels naar de server,” grapt Koppenberg, “maar nu kunnen we met elke machine praten en alle data verzamelen.” En er is nog een voordeel. “Vroeger programmeerden operators aan de machines, maar zodra we ze met de server verbonden, kunnen we programmeren op elk desktop of laptop. Dit heeft de downtime verder verminderd en nog een productieknoop opgelost.”
Deze eerste digitale stap heeft Dynexa in staat gesteld zijn procescontrole, kwaliteit en efficiëntie te verbeteren, waardoor het kosteneffectiever werd. Het heeft ook verdere transformatie aangewakkerd.
Paradigma's veranderen voor composieten
“We zijn in een stapsgewijs proces van het leveren van een nieuw ecosysteem voor onze klanten,” aldus Matthias Bruckhoff, hoofd van sales en marketing bij Dynexa. Hij geeft een voorbeeld: “Bij Amazon kun je zien wat je hebt gekocht en wanneer, alsook voorgestelde nieuwe producten. We namen klanteisen en reageerden in een paar dagen met onze berekeningen en engineering tools. Nu zal dit online zijn. Onze klanten zullen naar producten kijken en berekenen wat ze nodig hebben, kosten en levering in een paar minuten. Dit is niet nieuw, maar het is het voor onze industrie. Net zoals we onze machineoperators vrijmaakten om te focussen op meer machines en hogere taken, zullen we nu ons engineeringteam vrijmaken om te focussen op meer gespecialiseerde en gesofisticeerde producten.”
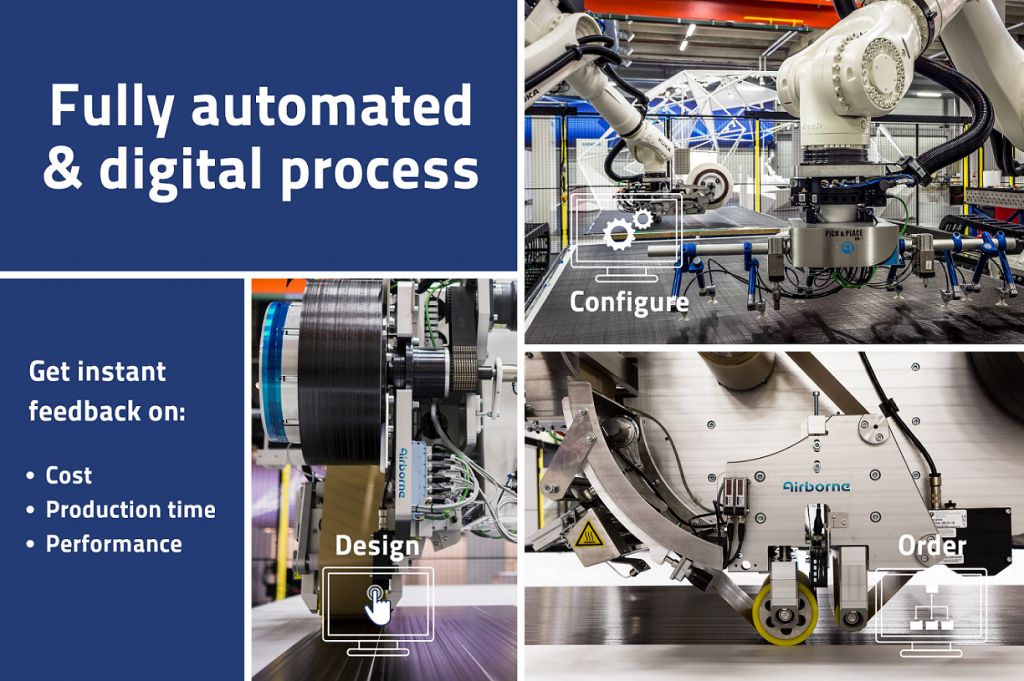
Airborne (Den Haag, Nederland) lanceerde zijn On-demand Manufacturing Portal voor geautomatiseerde productie van composieten in september 2019 (zie “Airborne lanceert composiet printportaal”). Met dit tool voeren klanten ontwerpen in het web-gebaseerde platform in. Het systeem genereert dan de machinecode on the fly en bepaalt de productieduur en kosten. Producten kunnen vervolgens gecustomiseerd worden en, eenmaal besteld, geproduceerd in een geautomatiseerde productiecel. De portal werd gelanceerd met Airborne's Automated Laminating Cell (ALC) om thermohardende prepreg te verwerken. Het zal uitgebreid worden naar andere processen, bijvoorbeeld de hoog-volume thermoplastische composieten (TPC) productielijn ontwikkeld voor SABIC's (Riyad, Saoedi-Arabië) Specialties business unit.
“Deze portal is een sleutelbouwsteen van hoe we de digitale toekomst van composietproductie zien,” aldus Marcus Kremers, chief technology officer bij Airborne. “Vijf jaar geleden veranderden we van een onderdeelfabrikatie businessmodel naar het helpen van klanten met automatisering en digitalisering. We ontwikkelen een portfolio van oplossingen die het makkelijk maken voor klanten om met composieten te bouwen.” Dit portfolio omvat de ALC, geautomatiseerde honingraat potting, geautomatiseerde ply kitting en de hoog-volume lijn met TPC-tapes, gedoopt tot Digital Composites Manufacturing Line (DCML) door SABIC en Falcon door Airborne. De laatste is een voorbeeld van Airborne's maatoplossingen. “We verwerken onze composietmaterialen- en onderdeelfabriekskennis in deze geautomatiseerde systemen zodat klanten geen specialisten hoeven te zijn,” aldus Kremers.
Airborne heeft drie businessmodellen: de automatisering kopen, huren of bij Airborne laten om te opereren via manufacturing as a service (MaaS). Airborne geautomatiseerde cellen hebben sensoren en inline inspectiesystemen die alerts genereren op basis van een database van defecten en toleranties gedefinieerd door de klant. “De Falcon lijn heeft zeer lage toleranties voor visuele kwaliteitsdefecten,” merkt Kremers op, “maar onze automatisering voor luchtvaart wordt meer gedreven door structurele toleranties. We ontwikkelen onze technologieën continu om zelflerend en zelfadaptief te zijn. Bijvoorbeeld, onze volgende softwareversie voor ALC tape leggen zal de mogelijkheid hebben om defecten te identificeren en het productieprogramma on the fly aan te passen.”
Langer termijn is de visie om de on-demand portal uit te breiden om composietonderdeelproductiecapaciteit te verzamelen verdeeld over meerdere bedrijven en regio's. Kremers noemt Protolabs (Maple Plains, Minn., VS), die injection molded, plaatmetaal, CNC-gefreeste of 3D-geprinte prototypes on-demand levert in zo min als een dag. Op dezelfde manier biedt Plyable's (Oxford, VK) online app gietvormen voor composietproductie, met materialen variërend van poly urethane platen tot staal, inclusief composiet- en 3D-geprinte tools. “Dat is een andere manier om de waarderingketen te organiseren,” aldus Kremers. “We maken de machines en software die dit mogelijk zullen maken voor composietonderdelen.”
AZL Aachen jaagt dit doel ook na met zijn Ultra-Fast Consolidator Machine, ontwikkeld om multi-laag TPC laminaten in minder dan vijf seconden te produceren. Gecommercialiseerd in 2019, gebruikt het Conbility (Aachen, Duitsland) robotische, laser-geassisteerde AFP applicatoren en 25-millimeter brede UD tapes alsook een piece-flow principe – state-of-the-art in de hogesnelheidsprintindustrie – om TPC laminaten te produceren, gewoon getackt of volledig geconsolideerd, in diverse diktes, met lokale versterkingen. “Onze visie is om schaalbare machines te leveren die online platforms mogelijk maken,” aldus Emonts. “Lijnen kunnen meerdere stations hebben, elk met meerdere AFP applicatoren. De klant voert de eisen in en krijgt opties voor plybook, kosten en levering. Eenmaal gefinaliseerd, communiceren de applicatoren met elkaar om productie te organiseren, niet de operator. Dit is volledig intelligente productie van op maat gemaakte composieten.”
Automatiseren van de automatisering
De ZLP's hoofdfocus is geautomatiseerde productie van CFRP structuren. “Automatisering voor slechts één onderdeel of programma is moeilijk te rechtvaardigen,” merkt Florian Krebs, ZLP teamleider voor flexibele automatisering, op. “Echter, als je verder gaat dan taakspecifieke machines naar een automatiseringsplatform dat herconfigureerbaar is met bijna geen extra setup, nu heb je een bedrijfsoplossing. Hoe flexibeler het platform, des te sneller de return on investment.”
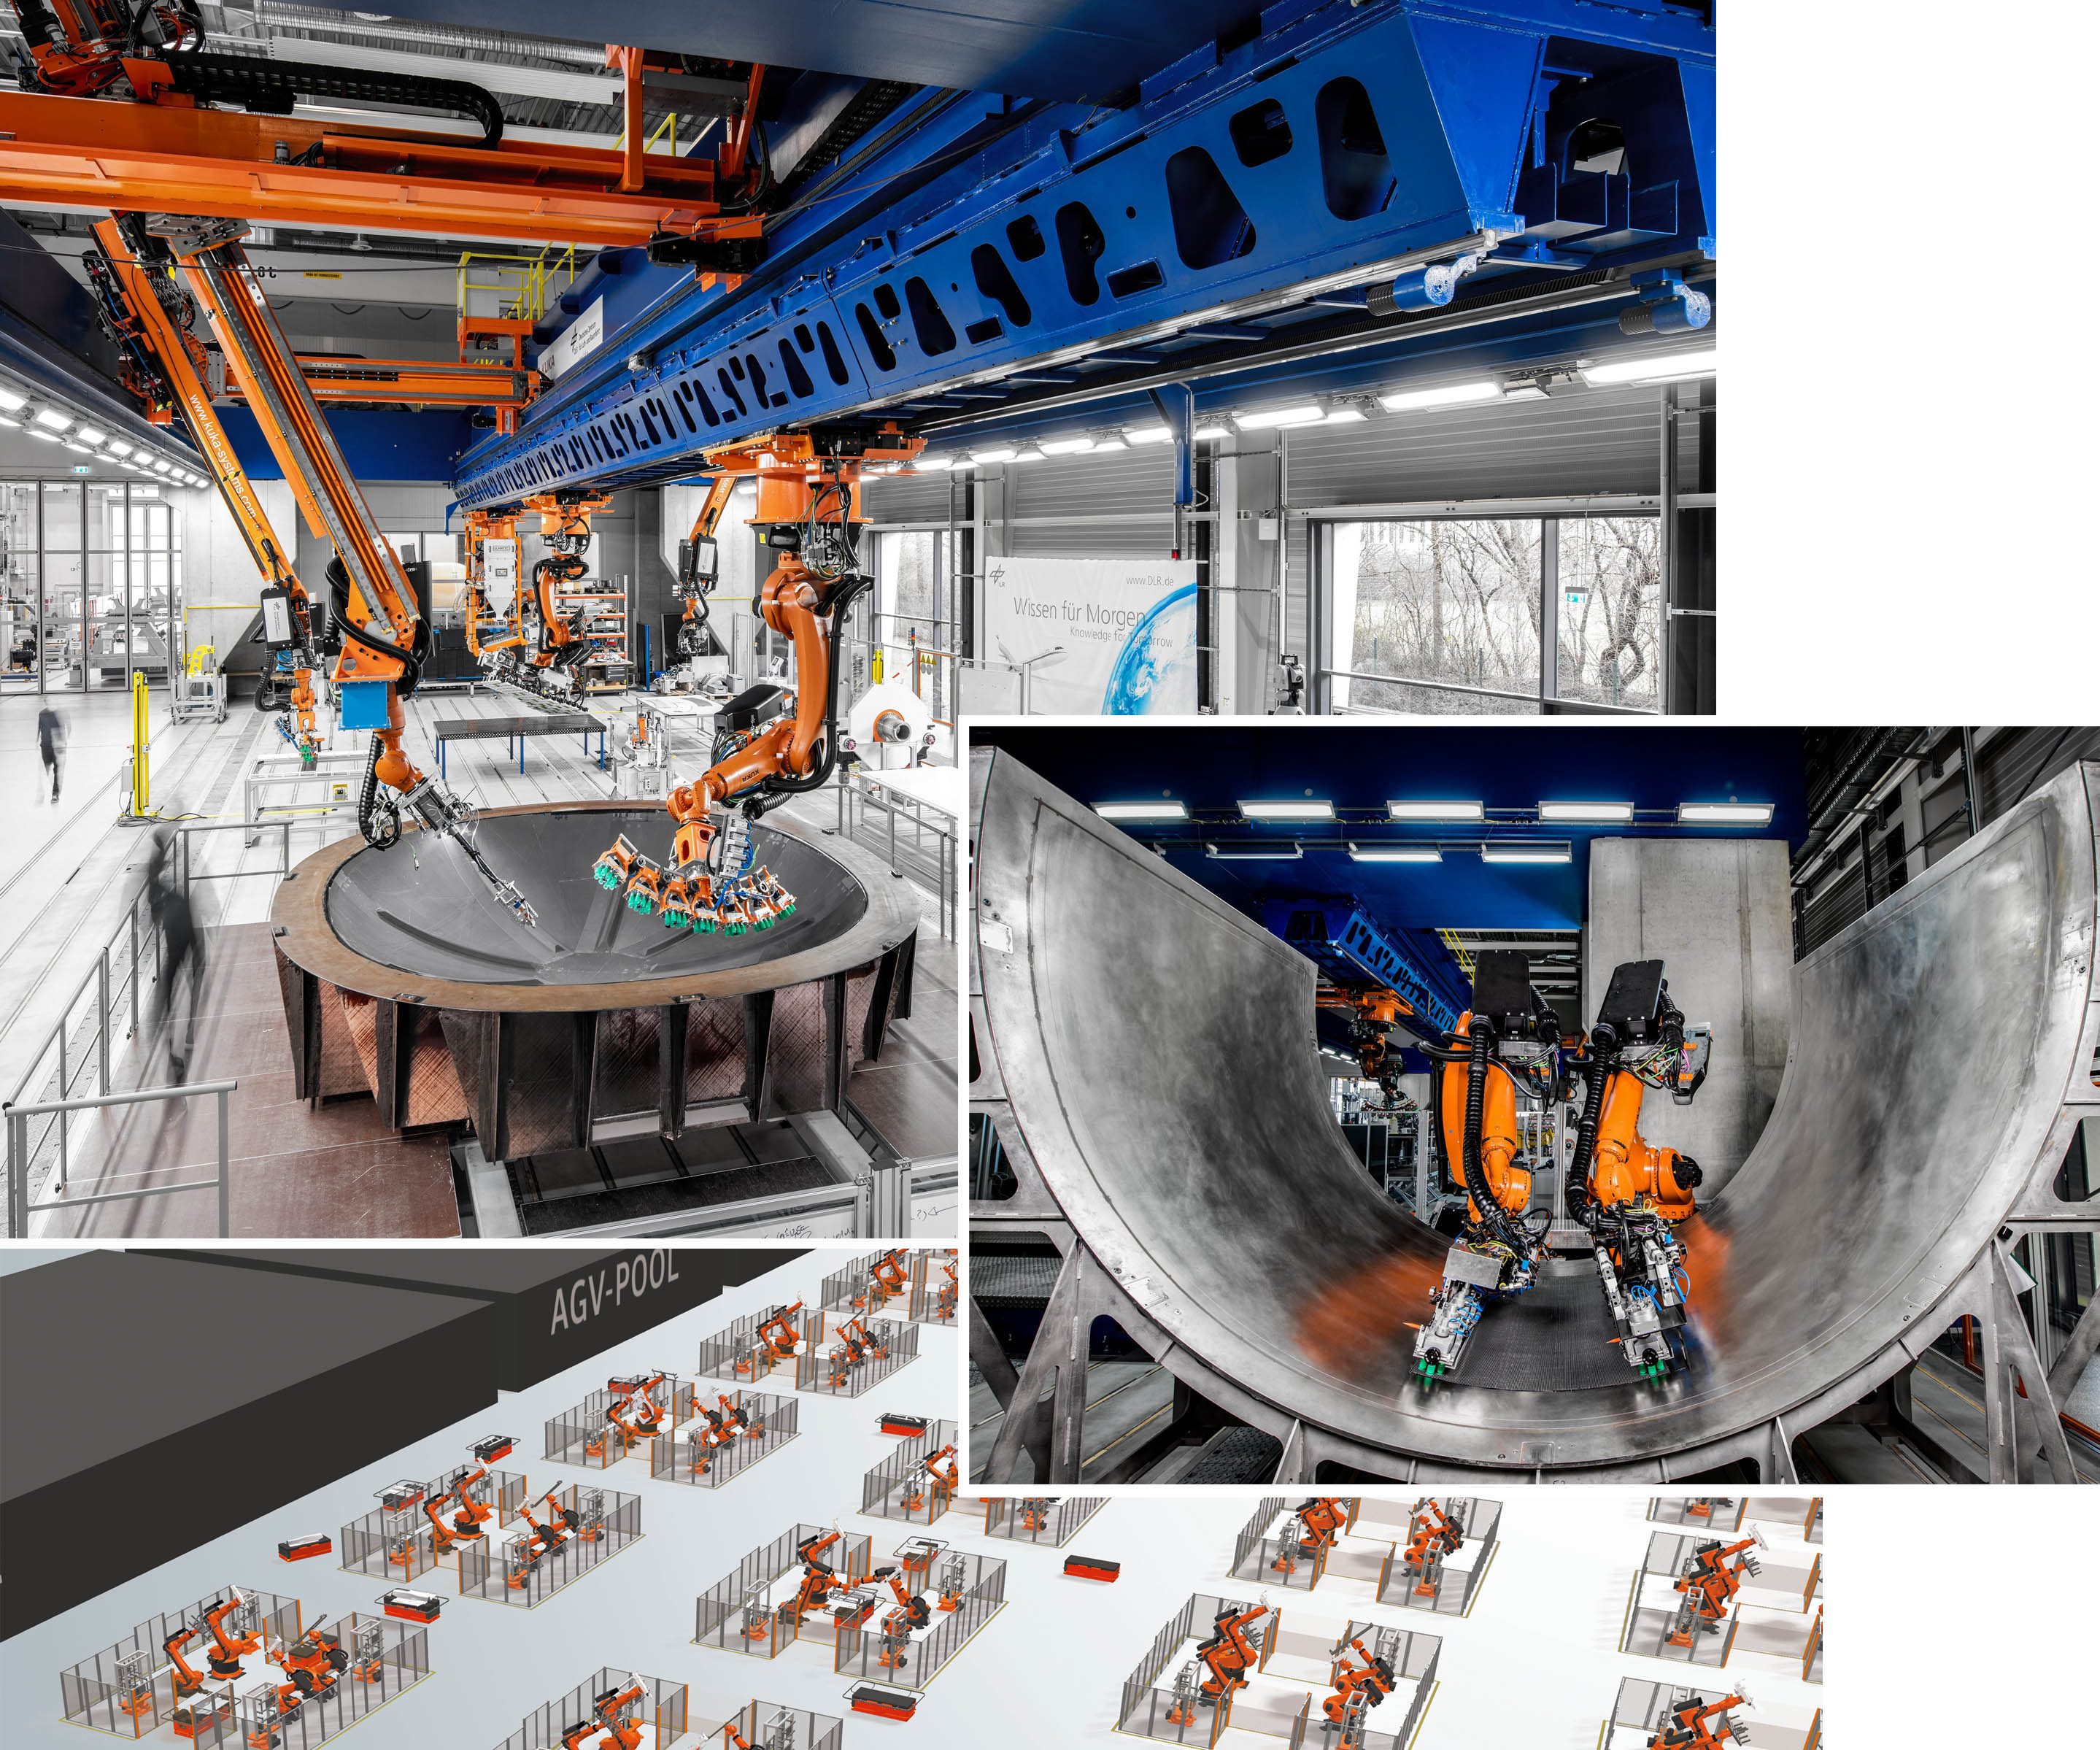
De werkcel getoond in de openingsafbeeldingen werd ontworpen als onderdeel van het ZLP-project PROTEC NSR om een familie onderdelen te bouwen die hetzelfde procesroute volgen: pick-and-place leggen van droge non-crimp stoffen en harsinfusie (zie online sidebar “Geen business case voor robots leren”). “Dit proces was ontworpen voor de Airbus A350 achterste drukschot, maar je zou ook een romp-panneel of een vleugelbekleding op deze lijn kunnen maken omdat de stappen vergelijkbaar zijn,” aldus Krebs.
“Om flexibele automatiseringsplatformen te bereiken vereist bepaalde technologieblokken, inclusief algoritmes voor de robots, alsmede sensoren en hoe de data die ze produceren te begrijpen,” aldus Kupke. “Bijvoorbeeld, de PROTEC NSR productielijn is ontworpen naar maximale modulariteit – alle modules met elkaar verbonden om een zichzelf configurerende, -corrigerende en -optimaliserende systeem te demonstreren, schaalbaar in grootte en complexiteit.”
Modulaire architectuur
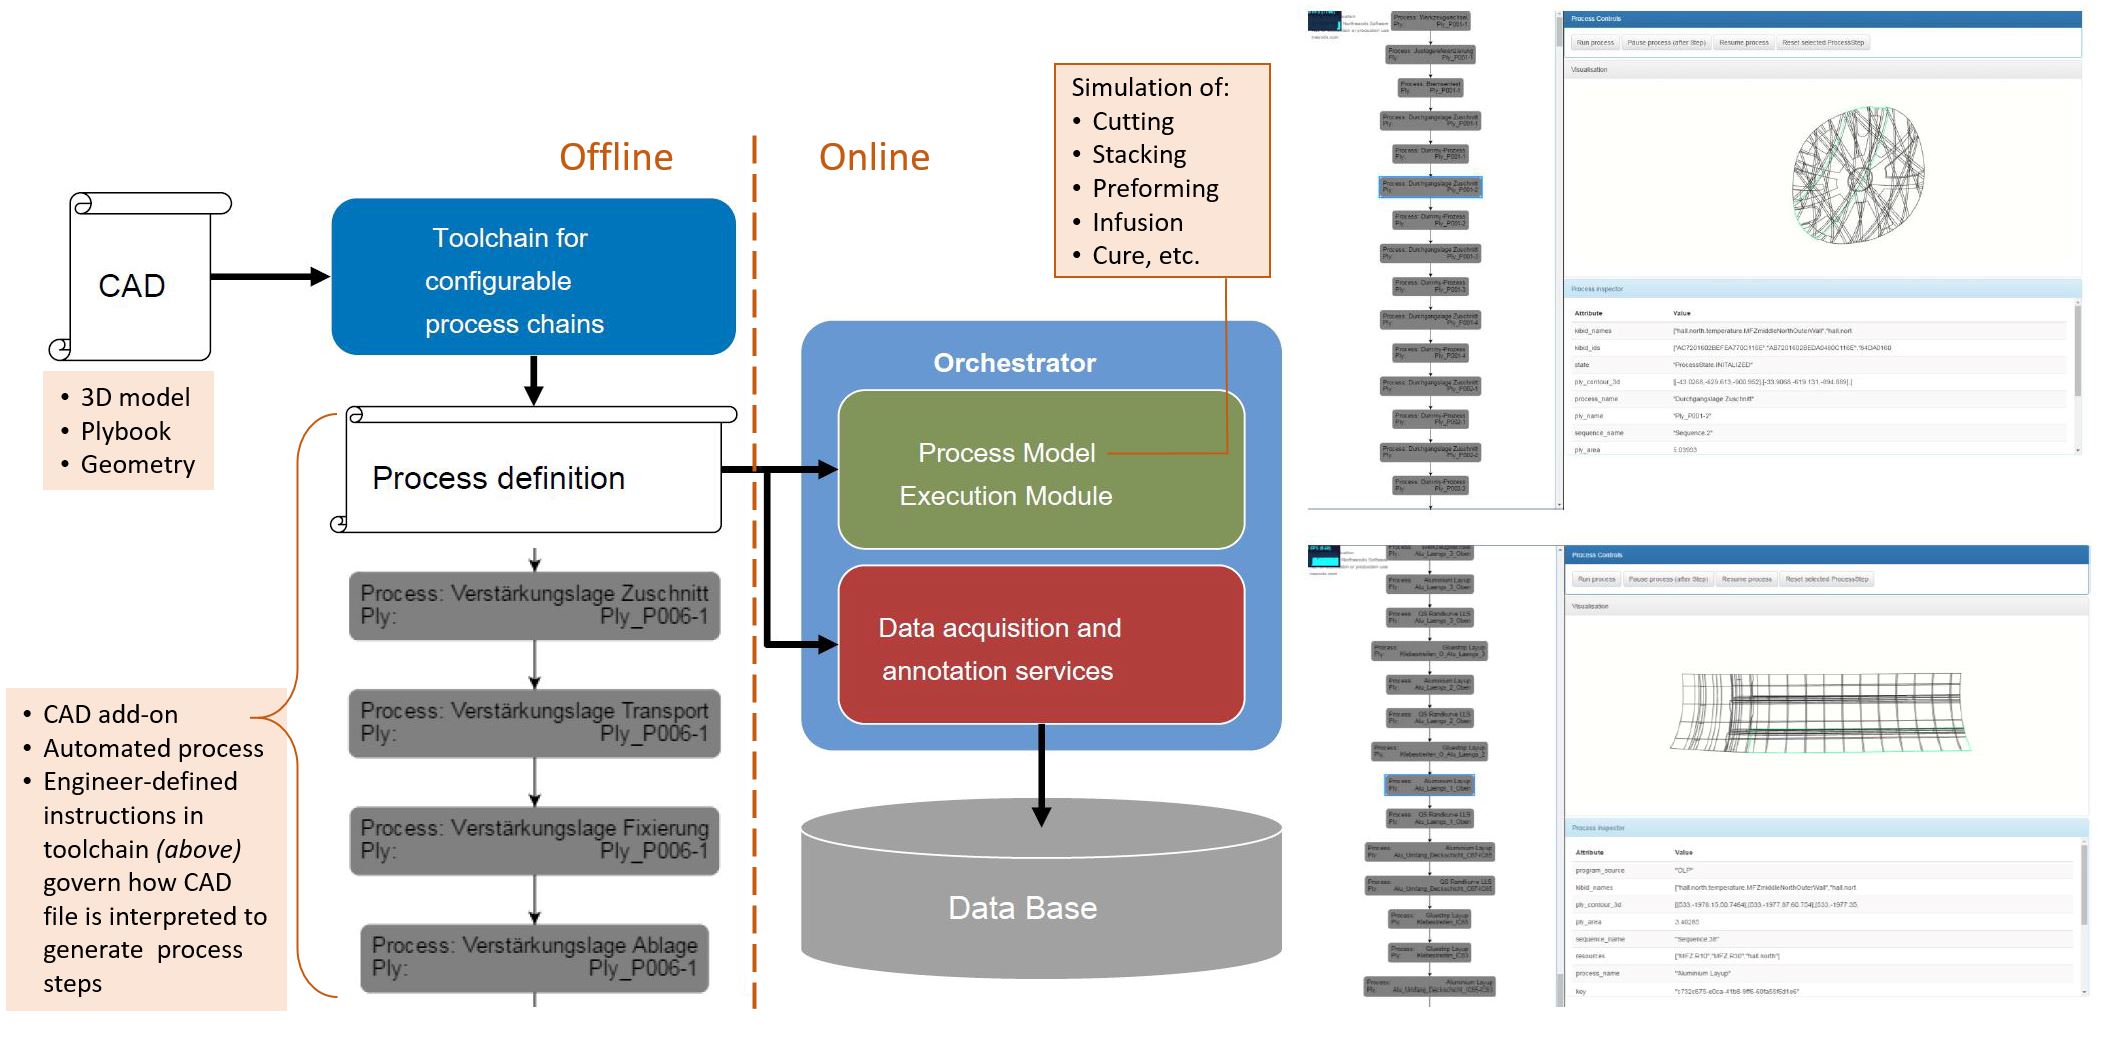
Hij verklaart de modules zoals getoond in Fig. 5, waaronder CAD-model, procesdefinitie, procesmodel dat simulatie en uitvoering van het proces toestaat, productie-uitvoeringsmodule, sensoren om data te verzamelen, software om de data te annoteren en database voor opslag.
“Aan de linkerkant van dit diagram maak je een plan. De uitvoeringsmodule implementeert dat plan,” aldus Kupke. “Tijdens de processtappen verzamelen we data van alle betrokken machines en processen, bijv. de snijmachine, de robots, het gebouw (temperatuur, druk, vochtigheid), de camera's tijdens pick-and-place, etc. We analyseren de data in real-time tijdens het proces en annoteren de verzamelde data automatisch met meta-data om het in de database te voeden, wat de basis vormt voor de digitale tweeling van het proces. Het belangrijkste punt van de digitale tweeling is om één centrale repository te hebben, één bron van waarheid. Elk onderdeel zijn CAD-model en procesdefinitie maken deel uit van zijn enkele bron van waarheid.”
Met deze modules op hun plaats, werkt de lijn autonoom met de druk op een knop. Vanuit het CAD-model, productieplan en camera's, deduceren de robots welk gesneden stukje er als volgende komt en zoeken het op de tafel (bijv. uit 100 andere gesneden stukjes). “Ze beslissen hoe de greifers te configureren om het op te pikken en in de tooling te leggen, en weten waar het te plaatsen.” Op basis van het productieplan bepalen de robots elk start/eindpad voor alle processtappen en weten wanneer elk klaar is. “Normaal worden deze paden door een mens geleerd,” merkt Kupke op. “Maar in ons systeem wordt elk pad automatisch gedefinieerd, botvrij en in real-time. Als je het CAD-model of de procesdefinitie verandert, zullen de robots zich aanpassen zonder extra leerinspanning. Maar wat als je het onderdeel volledig verandert? Met dit type automatisering kun je die verandering heel snel maken. Dit is de route naar flexibele productie. Onze rol bij ZLP is om deze route te banen door technologieblokken te ontwikkelen en ze te koppelen.”
Kans en ontologie
De COVID-19 pandemie heeft de waarde van flexibele productie benadrukt. Het heeft ook een steeds onvoorspelbaardere bedrijfsomgeving gecreëerd. “In de laatste twee tot drie jaar is alles volatieler geworden,” merkt Dynexa's Bruckhoff op. “Onze klanten willen heel snel antwoorden, om te reageren op hun klant. Door ons nieuwe online ecosysteem aan te bieden, maken we de hele toeleveringsketen concurrerender.”
Dit wordt goed herkend door de luchtvaartindustrie. “We hebben een digitale basis nodig voor productielijnen en hele sites die zowel horizontale als verticale integratie mogelijk maakt,” aldus Marc Fette, voorzitter van de Technische Afdeling Luchtvaarttechnologieën van de VDI – De Duitse Vereniging voor Ingenieurs en COO voor Composite Technology Center (CTC, Stade, Duitsland), een R&T dochter van Airbus. CTC projecten in Composites 4.0 omvatten materiaal- en asset-tracking, collaboratieve robots, geavanceerde procesketens en meer. Maar Fette benadrukt de noodzaak voor ontologie – een terminologie en gemeenschappelijk protocol voor digitale communicatie en data-uitwisseling. (Zie de online sidebar “Composites 4.0 architectuur en ontologie”.)
“Je hebt een holistische vernetwerking nodig voor alle machines en productiesystemen in een gegeven fabriek,” legt hij uit, “maar dit moet zich ook uitstrekken tot de gehele waardeschoppingsketen, inclusief disciplines zoals engineering, inkoop, logistiek en materialen- en procescertificering, aan de ene kant. Aan de andere kant moeten alle stakeholders, zoals leveranciers, overwogen en betrokken worden in dit veranderingstraject. We zien veel pilotprojecten, maar als je in detail kijkt, is er nog steeds gebrek aan strategie voor een holistische benadering per bedrijf of productieketen.”
Hij vervolgt: “We hebben een heel groot, wereldwijd netwerk van leveranciers en zij hebben dezelfde eisen om te opereren als een digitaal verbonden toeleveringsketen. De meeste van onze leveranciers zijn MKB's die voor beide vliegtuigfabrikanten werken, Airbus en Boeing. Als er geen discussie is over een gemeenschappelijke standaard, dan geef je deze uitdagingen door aan de leveranciers. Zij kunnen waarschijnlijk niet twee sets verschillende standaarden voor al hun machines nakomen, inclusief documentatie, data-assessment, cybersecurity, etc.”
Fette toegeven dat dit grote ideeën zijn en zegt dat vliegtuig OEMs plannen maken om deze uitdagingen aan te pakken. “Maar er zijn veel obstakels als deze, en het is echt complex, betreft niet alleen technologie maar ook sociale, economische, ergonomische en juridische kwesties – het is een mentale veranderingstraject. We zijn net aan het begin. Maar om te slagen, moeten we begrijpen dat deze nieuwe systemen op mensen berusten en deze mensen aan boord moeten zijn, niet alleen bij OEMs, maar in het hele wereldwijde netwerk.”
“Markten worden meer gefragmenteerd over alle industrieën en iedereen staat voor een paradigma-shift,” merkt ZLP's Krebs op. “Veel mensen zien dat niet als een kans,” voegt Kupke, ook van ZLP, toe. Maar diegenen die die kans zien, zien gedemocratiseerde toegang tot composieten mogelijk gemaakt door Composites 4.0, en daarmee een veel bredere markt, inclusief toepassingen die we pas net beginnen te verbeelding.
Hars
- Strategisch blauwdruk voor succesvolle digitale transformatie
- GE Digital: Leidend in continue digitale transformatie in productie en IIoT
- Digitale Transformatie in CPG-productie: Strategieën, Voordelen en de Weg naar Duurzame Groei
- Digitale Transformatie In Productie: Efficiëntie & Concurrentiekracht Versterken
- Zeven sleutelaandrijvers die digitale transformatie versnellen
- Digitale Productie Transformeren: 2024 Industry 4.0 Strategie
- Talent Heroverwegen Voor Digitale Transformatie Succes
- Airbus Versnelt Efficiëntie Door Data-gedreven Digitale Transformatie
- Hoe Digitale Transformatie De Nutsbedrijven-Industrie Revolutieoniseert
- Overwinnen van digitale transformatie-uitdagingen in productie: strategieën voor MKB-succes
- Evonik investeert €400M in uitbreiding PA12-productie op Marl-faciliteit