



Digitale fabricatie van intelligente multimaterialen vezels voor geavanceerde opto-elektronica
Samenvatting
Vezels zijn alomtegenwoordig en meestal passief. Opto-elektronica gerealiseerd in een vezel zou meerdere toepassingsgebieden kunnen revolutioneren, waaronder biosynthetische en draagbare elektronica, milieusensing en energie-opwekking. De realisatie van hoogpresterende elektronica in een vezel blijft echter een uitdaging vanwege het ontbreken van een materiaalverwerkingsstrategie die het inwikkelen van apparaten gemaakt in kristallijne halfgeleiders, zoals silicium, in een vezel in een geordende, adresseerbare en schaalbare manier toestaat. Huidige vezel-sensor fabricatiebenaderingen zijn ofwel niet-schaalbaar of beperken de keuze van halfgeleiders tot amorfe, zoals chalcogenide glazen, die inferieur zijn aan silicium in elektronische prestaties, wat resulteert in beperkte bandbreedte en gevoeligheid van dergelijke sensoren vergeleken met een standaard silicium fotodioden. Onze groep onderbouwt een universele in-vezels fabricatie van logische circuits en sensornetwerken analog aan very large-scale integration (VLSI), wat de opkomst van de moderne microprocessor mogelijk maakte. We ontwikkelen een veelzijdige hybride fabricatiemethodologie die in-vezels materiaalarchitecturen assembleert die typisch zijn voor geïntegreerde micro-elektronische apparaten en systemen in silica, silicium en hoge-temperatuur metalen. Deze methodologie, gedoopt "VLSI for Fibers" of "VLSI-Fi", combineert 3D-printen van preforms, een thermische trekking van vezels en post-trek assemblage van vezel-ingesloten geïntegreerde apparaten door middel van materiaal-selectieve ruimtelijk coherente capillaire opsplitsing van de vezelkernen. We geloven dat deze methode een nieuwe klasse van duurzame, laagprijs, alomtegenwoordige vezelapparaten en sensoren zal leveren, wat integratie van stoffen die in contact komen met door mensen gemaakte objecten, zoals meubels en kleding, in het Internet of Things (IoT) mogelijk maakt. Bovendien zal het innovatie in 3D-printen stimuleren, door de digitale fabricagebenadering uit te breiden naar het nano-elektronica-domein.
Inleiding
Hoewel glasgetrokken vezels terugdateren tot de Romeinse tijd, werden de eerste functionele optische vezels in 1792 door de Franse gebroeders Chappe geproduceerd voor communicatiedoeleinden. In 1842 toonde Jean-Daniel Colladon, een Zweedse natuurkundige, aan dat licht intern kon worden geleid door een waterstraal. Deze twee ontdekkingen lieten decennia aan optische en materiaalkundige verbeteringen ontkiemen die leidden tot de huidige efficiënte vezels, die hoge-snelheidstelecommunicatie en gegevensopslag over kilometerafstanden mogelijk maken, zoals de 25.000 km lange trans-Pacific onderzeekabel (TPC) die in 1996 werd voltooid. Bovendien worden vezeloptische sensoren (FOS) gebruikt voor een grote verscheidenheid aan biomedische, olie en gas, maritieme, architecturale, chemische en luchtvaarttoepassingen.
De controle en verbeterde prestaties van lichtvoortplanting met behulp van fotonische kristalvezels (PCF) ontwikkeld in 1996 door Philip Russel openden de deur voor onderzoek in meer complexe interne functionele vezelstructuren. Nieuwe microstructuren welkomden ook de integratie van materiaaldiversiteit in hun samenstelling om slimme vezels te ontwerpen voor elektronica, opto-elektronica, in-vezelsynthese, microfluïdica, micro-elektromechanische systemen en biosynthetische interfacing. Slimme vezels verschillen van traditionele vezels doordat ze een niet-traditionele functie bevatten naast optische communicatie en het typische gebruik van vezels in commerciële stoffen. Slimme vezels kunnen worden gebruikt voor esthetiek in elektronische textielen door de gekleurde uitstraling van de vezels te regelen door optische interferentie in hun microstructuur of voor prestatieverbetering, bijvoorbeeld in het geval van conventionele optische vezelleiders en diëlektrische spiegellining die lichtgeleiding door lucht toestaat.
Om een vezel functioneel te maken, moet deze bestaan uit materialen met variërende elektronische eigenschappen, de architectuur moet specifiek ontworpen zijn om een gegeven functie uit te voeren, en de interne kenmerken moeten op nanoschaal worden gereduceerd, ordegrootten kleiner dan de kern van huidige telecommunicatievezels. Vezels worden typisch gecreëerd door optische vezelfabricatiemethoden, namelijk door thermisch te trekken van macroscopische cylindrische of blokvormige staven genaamd "preforms". Het fabricatieproces begint met de selectie van geschikte kern- en mantelmaterialen, zoals metalen, isolatoren en halfgeleiders. Bijvoorbeeld, de eerste vezel met metaal-isolator-halfgeleider structuren werd in 2004 ontwikkeld voor fotodetectie. Materialen voor de preform worden geselecteerd zodat hun viscositeiten, μ, vergelijkbaar zijn bij trektemperatuur, vallend ruw in het venster van 4 < log(μ)[poise] < 6. Dit is vereist om schuivingsstromen en capillair instabiliteiten te voorkomen die de vezelapparaatgeometrie anders zouden vervormen. Materialen waarvoor deze eis onbereikbaar is, zoals metalen of kristallijne halfgeleiders die in hun vloeibare vorm tijdens de vezeltrekking heel dun zijn, moeten worden beperkt tot kanalen met een lage aspectratio, met geometrie dicht bij evenwicht.
De preform, die in essentie een opgeschaalde versie van de vezel is, kan worden gebouwd met diverse technieken zoals het opvouwen van materiaalvelletjes als een tapijt, het stapelen van gefreesde onderdelen als een puzzel, of 3D-printen, zoals getoond in Fig. 1a (I) en besproken in deze review, en geconsolideerd door vacuumsinteren. De preform wordt vervolgens in een oven verwarmd en uitgerekt tot een vezel als karamel of toffee (zie trekkegel in Fig. 1a (II)), terwijl de dwarsdoorsnedegeometrie behouden blijft op basis van de gegeven thermomechanische eigenschappen van een construct zoals viscositeiten, interface-energies, wederzijdse adhesie en differentiële thermische uitrekking (Fig. 1a (III)). Dit proces, voor het geval van een 3D-geprint preform, is schematisch geïllustreerd in Fig. 1a. Een typische trekking kan kilometers vezel opleveren met zeer fijne nanoschaalse dwarsdoorsnede-diameters van ongeveer 5 nm.
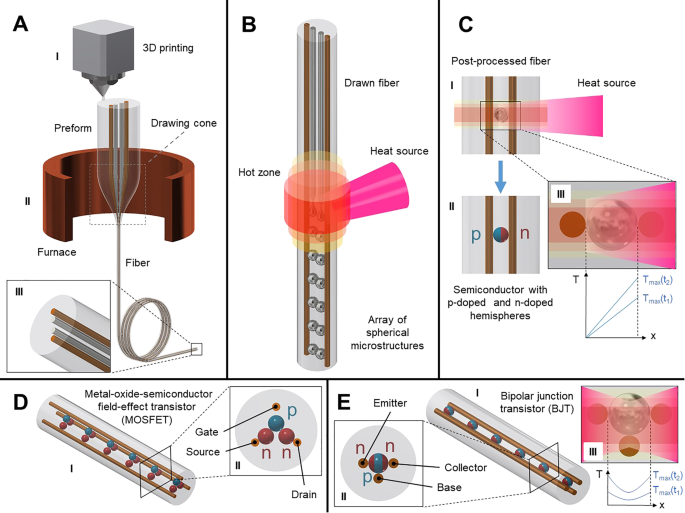
In een post-trek stap, door te spelen op capillair instabiliteiten, kan de vezel opnieuw vloeibaar gemaakt worden door verwarmen om de kernen in een ruimtelijk coherente materiaal-selectieve manier te laten opsplitten, wat axiële controle over de vezel-ingesloten structuren mogelijk maakt, geïllustreerd in Fig. 1b. Alternatieve technieken voor axiële patronering van kernen omvatten UV-belichting door fotomaskers in fotopolymeren kernen, wat resulteert in niet-triviaal gevormde micropartikels. Andere hybride-functionaliseringsmethoden omvatten het coaten van vezeloppervlakken met functionele materialen en het beperken van een vezelmantel door een trekking tot een array van opto-elektronische apparaten gefabriceerd door standaard complementary metal-oxide-semiconductor (CMOS) productie.
Vezels kunnen in stoffen of netten gevlochten worden om collectieve functionaliteit te bereiken die die van een individuele vezel overstijgt. Ontworpen door biomimicry, kunnen vezels worden gevormd volgens natuurlijke nuttige kenmerken om de functionaliteit van de stof te verbeteren, zoals hydrofobiciteit. De vezels kunnen ook worden geconcipieerd als syntheseplatforms voor goedkope materiaalproductie zoals de conversie van aluminiumkernen in silicium in silica-ingeklede vezels of thermisch geïnduceerde fabricatie van poreuze structuren door fase-scheiding. Vezels kunnen ook dienen voor remote en gedistribueerde signaaldetectie, zoals milieuchemische sensing van gevaarlijke vluchtige stoffen. De flexibiliteit in vezelontwerp is zodanig dat meerdere functionele modaliteiten in één vezel geïntegreerd kunnen worden voor complexe toepassingen zoals diepe spinocorticale stimulatie en monitoring in muizen voor ziekte-onderzoek. Deze voorbeelden tonen enkele van de domeinen waarin slimme vezels de natuurlijke oplossing zijn.
Motivatie
Hoewel vezels universeel alomtegenwoordig zijn, blijft de integratie van hoogpresterende micro-elektronische systemen binnen een dunne vezel een grote uitdaging. Verschillende benaderingen die deze uitdaging aanpakken zijn voorgesteld, met inspanningen meestal gericht op laagtemperatuurmaterialen. Bijvoorbeeld, high-pressure chemical vapor deposition (HPCVD) is gebruikt om samengestelde halfgeleiders in micro-gestructureerde optische vezels (MOFs) te integreren, evenals om flexibele silicium p-i-n overgang vezels te creëren. Alternatief werd een CO₂-laser gebruikt voor de herkristallisatie van SiGe-kern in silica vezels om hun elektronische eigenschappen te ontwerpen. Dergelijke benaderingen resulteren in apparaten met beperkte elektronische bandbreedte, zoals het geval is met chalcogenide materialen, die intrinsiek amorfe zijn, of zijn inherent niet-schaalbaar.
Als zodanig heeft de Fibers and Additive Manufacturing Enabled Systems Laboratory (FAMES Lab) een techniek ontwikkeld en implementeert deze momenteel voor het controleren van de 3D-architectuur van vezels, die in deze review wordt beschreven. Aangezien de complexiteit van de uiteindelijke vezel correleert met de complexiteit van de preform dwarsdoorsnede, maakt vrijvormfabricatie van preforms vezelapparaatfunctionaliteiten mogelijk die anders onbereikbaar zijn. Bovendien is 3D-printen breed toegankelijk, wat het een kosteneffectieve en gebruiksvriendelijke technologische alternatief maakt voor traditioneel toegepaste methodes, wat een breed scala aan materialen toestaat, van thermoplasten tot hoge-temperatuurmaterialen, alsook biomaterialen.
Daarnaast heeft de FAMES Lab de mogelijkheid om hoge-temperatuurmaterialen te verwerken, naast het meer traditionele gebruik van thermoplasten in additieve fabricage, wat ons in staat stelt om voordeel te halen uit eigenschappen zoals de hoge elektronenmobiliteit in Si/Ge, evenals het toekomstige gebruik van loodzirconiaat-titaanate (PZT)/BaTiO₃ composieten voor piezo-elektrische toepassingen met grote piezo-elektrische coëfficiënten vergeleken met polymeren en hogere akoestische bandbreedte.
Met deze uitdagingen in gedachten, stellen we optimalisatieoplossingen voor met behulp van additieve fabricage om snellere en complexere preformfabricatie te bereiken, capillair opsplitsingssimulaties om axiële controle van de vezel te optimaliseren, en combinaties van onze vezels met weefseltechniek. Deze strategieën maken de creatie van realistische biomedische platforms met biosensing en biofunctionaliseringscapaciteiten voor medicijn- en behandelingsanalyse in vitro mogelijk als een van de veelbelovende vezelapparaattoepassingen.
Concept
Om functionele vezels te realiseren, halen we inspiratie op bij very large-scale integration (VLSI)—een digitale ontwerp- en fabricagetechniek die in de jaren 1970 de moderne microprocessor tot stand bracht. Deze techniek gebruikt fotolithografie en chemische/thermische behandeling van blootgestelde gebieden van het halfgeleidersubstraatwafer om de kenmerken van de geïntegreerde schakeling in deze laag te definiëren (2D), terwijl de fabricatie van een complete schakeling voortschrijdt door het stapelen van dergelijke individuele lagen in de richting loodrecht op het waferoppervlak (+1D). Daarnaast kan de elektronische doping van individuele componenten van de schakeling (+0D) worden gecontroleerd door implantatie en thermische activering. Onze benadering voor vezels, gedoopt "VLSI for Fibers" of "VLSI-Fi", is analoog: ten eerste definiëren additieve fabricage en thermische trekking van een preform de dwarsdoorsnedegeometrie van het vezelapparaat (2D); ten tweede kan de resulterende vezel later axieel gepatroniseerd worden (+1D), wat de assemblage van arrays van geïntegreerde discrete apparaten uit initieel continue maar gescheiden kernen mogelijk maakt; en ten derde kan segregatie-gedreven structurering van individuele in-vezels-ingesloten apparaten (0D) worden uitgevoerd. Tabel 1 trekt een vergelijking tussen de twee technieken, waarbij de overeenkomst tussen elk graad van geometriecontrole die door elke techniek mogelijk wordt gemaakt ("2D + 1D + 0D") wordt benadrukt. De schematische voorstellingen van de beschreven stappen worden in detail getoond in Fig. 1, waar voorbeelden van mogelijke in-vezels-ingesloten apparaten die gerealiseerd kunnen worden met de VLSI-Fi techniek worden getoond.
Experimentele sectie
In deze sectie beschrijven we eerst ons werk op het gebied van 3D-printen van polycarbonaat preforms, gevolgd door recente vooruitgang in glas 3D-printen met stereolithografie. Vervolgens benaderen we de axiële patronering van de vezels door een ruimtelijk coherente, materiaal-selectieve capillair opsplitsing, wat de assemblage van initieel continue, afzonderlijke kernen in arrays van discrete apparaten die parallel gecontacteerd zijn, mogelijk maakt. Ten slotte stellen we de toepassing van onze bio-interfacing vezels, gecombineerd met weefseltechniek, voor om levende weefselgroei in vitro te monitoreren. Functies worden mogelijk gemaakt door het gebruik van in-vezels microfluïdische kanalen om cellen en signalerende biochemische stoffen aan te leveren en vormgeheugenlegeringen voor bewegingscontrole, en piezo-elektrische elementen om de omgeving te meten door ultrasoengolven.
Trekken van 3D-geprinte preforms
Zoals eerder vermeld, zijn conventionele preformfabricatietechnieken, zoals dunne-film-opvouwen en stapelen-en-raw, beperkt in het produceren van complexe geometrische structuren, nemen een significant deel van de vezeltrekproces in beslag, en vereisen vakbekwaam arbeid en dure apparatuur. 3D-printen lost deze problemen op met behulp van oplosbaar supportmateriaal en het deels geautomatiseerde en gebruiksvriendelijke proces. Dit stelt het printen van zeer complexe geometrieën met gemak in een relatief korte tijd toe.
Om de invloed van de printhoek van polycarbonaat (Hatchbox 3D) preforms te beoordelen, werden cilindrische en vierkante staven geprint met een single-head Prusa i3 MK2 FDM-printer. De extruder- en printbedtemperaturen werden ingesteld op 235 °C en 105 °C, respectievelijk, en de printer was ingesteld om 100% invul preforms te produceren met een 0,35 mm mondstuk. De orientatie van de lagen in de preform hangt af van de horizontale orientatie van het onderdeel ten opzichte van het printbed, en wanneer de preform in de oven wordt geïntroduceerd tijdens de thermische trekking, wordt de warmtestroom beïnvloed door de laagoriëntatie. Om te testen welke orientatie het beste geschikt was voor thermische trekking, werden preforms met 0°, 15°, 30°, 45° en 90° orientaties geprint. Alle hoeken werden gemeten tussen de longitudinale as van de preform en de horizontale as. De 3D-geprinte preforms ondergingen het thermische trekproces in een oven met drie temperatuurzones van 90 °C, 100 °C en 200 °C. Voor de cilindrische preforms was de thermische trekking succesvol bij hoeken 0° en 45°. De 90° preform trekkingen faalden altijd door laagdelaminatie.
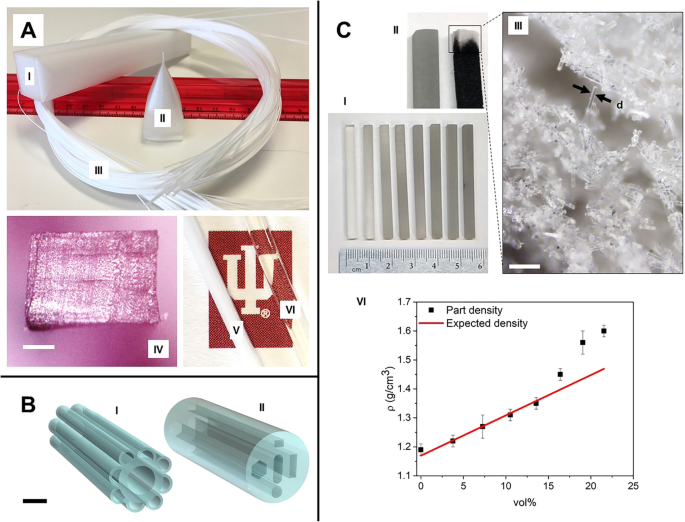
We konden ook met succes non-evenwichtsstructuren trekken zoals een vierkante staaf met een geïmproviseerd vulpatroon zoals getoond in Fig. 2a (I), waar in plaats van het rectilinaire vulpatroon, de invul ook werd ingesteld om de perimeters te volgen en in geordende structuur te printen. De 0° vierkante-gebaseerde preform trekking was succesvol, en hoewel het iets deformeerde, kon de vezel nog steeds de vorm van de preform behouden. Vezels met afmetingen zo laag als 40 μm × 60 μm werden succesvol getrokken en zijn getoond in Fig. 2a, zonder laagdelaminatie. Bovendien werden alle lagen goed geconsolideerd. Een voorbeeld van een vezel dwarsdoorsnede wordt getoond in Fig. 2a (IV), en afbeeldingen van een vezel voor en na annealing worden getoond in Fig. 2a (V) en 2a (VI), respectievelijk, waar we zien dat de geannealde vezel optische transparantie bereikt, wat in toekomstig werk gekarakteriseerd zal worden. Uit deze experimenten concluderen we dat de meest succesvolle preforms degene zijn die bij 0° geprint zijn, terwijl 90° altijd delamineren tijdens het trekproces. De consolidatie van lagen in de thermisch getrokken vezels verbeterde naarmate de oriëntatiehoek van het 3D-geprinte preform afnam.
3D-printen van glas preforms
Naast thermoplasten hebben glazen, inclusief gesmolten kwarts, significante wetenschappelijke en technische toepassingen in optica, communicatie en elektronica. Gestructureerde silica vezels zouden meerdere toepassingen kunnen ten goede komen, bijvoorbeeld kleurloze kleuring van stoffen voor mode, fotonische kristalvezels voor optisch-chemische detectie, of single-mode vezels voor telecommunicatie en strakke focussing van licht. Deze vezels worden doorgaans gefabriceerd door een 2-stapsproces: de preformfabricatie en de thermische trekking van de preforms tot een vezel. Terwijl het trekproces relatief eenvoudig en goedkoop is, vereist de preformfabricatie op dit moment case-by-case behandeling, en voor elke specifieke preformconfiguratie moet een afzonderlijke technologie worden ontwikkeld en toegepast.
Figuur 2b toont soda-kalk glas preform computer-aided design (CAD) modellen die succesvol met hoge precisie in extrusie-gebaseerde printtechnologie gerealiseerd zijn, vergelijkbaar met de producten beschreven door het bedrijf Micron3DP. Dit materiaal heeft veelbelovende optische eigenschappen, vooral in lange golflengtes zoals IR, wat het een interessante kandidaat maakt voor de fabricatie van vezels met nieuwe optische functionaliteiten. Het preformmodel getoond in Fig. 2b (I) nabootst de structuur van het blauwe tarantula haar, vergelijkbaar met de structuur gepresenteerd in [46], en in Fig. 2b (II) bevat de preform dwarsdoorsnede non-evenwichtsgeometrieën en is dus gevoelig voor herbeschikking door oppervlaktespanning minimalisatie. Deze modellen zijn ontworpen en gerealiseerd als verificatie van de mogelijkheid om complexe, non-evenwichts preform dwarsdoorsnedes te bereiken.
Aangezien de mantelstructuur mechanische integriteit aan de vezel geeft tijdens het trekproces—zijn samengesteld uit het meest viscieuze materiaal—zijn onze inspanningen tot nu toe gericht op dit onderdeel van de vezel, waar we uiteindelijk streven naar behoud van de dwarsdoorsnedegeometrie van de preform. Op de lange termijn streven we ernaar om multimateriaal extrusietechnieken te ontwikkelen, wat ons in staat stelt om meerdere materialen monolithisch in dezelfde print te integreren. Alternatief is het mogelijk om de structuur te vullen met poederachtige materialen zoals Si of Ge. De gevulde structuur kan vervolgens gesinterd worden om de preform te verkrijgen. Gumennik et al. hebben een vergelijkbare benadering beschreven.
Als er belangstelling is om een vezel te produceren met soda-kalk glas als kernmateriaal, zou een eenvoudige benadering zijn om een opgehangen-kern preform te printen. Opgehangen-kern vezels zijn van belang voor diverse toepassingen, waaronder sensing en low-loss terahertz geleiding, en worden doorgaans gerealiseerd met polymeren. In dit type vezelgeometrie wordt de kern ondersteund door stutten die het verbinden met de buitenlaag. Na trekking worden deze structuren gereduceerd tot afmetingen van de orde van de golflengte van belang, op een manier dat voor het geleide licht het effect is van een opgehangen kern. Monro et al. hebben opgehangen-kern vezels in diverse materialen zoals silica en bismutglas gerapporteerd. Zij bieden ook een reeks voorbeelden van sensing toepassingen van deze vezels, met name in biologische en chemische sensing, wat de levensvatbaarheid van deze vezelgeometrieën bevestigt.
Nieuwe benaderingen voor stereolithografie-gebaseerd 3D-printen van glas met behulp van aangepaste harsen zijn ontworpen met behulp van fotogehechte silica nanocomposiet. Hier stellen we een methode voor waarbij glasvezel preforms gefabriceerd worden door 3D-printen gebaseerd op commerciële harsen van de plank, wat het een kosteneffectieve en eenvoudigere methode maakt om 3D-geprinte glasonderdelen te bereiken met stereolithografie (SLA). De SLA-printer (Form 2 van Formlabs) werkt met een laser met een golflengte van 405 nm om de hars door de bodem van de vat te cross-linken terwijl het bouwplatform laag voor laag opstijgt.
Om glasprints te verkrijgen, gebruiken we een mengsel van commerciële transparante hars (Formlabs FLGPCL04 Clear) met 0,79 mm (1/32") borosilicaat glasvezels (#38 Fibre Glast) voor het printproces. Dit stelt een grote controle van de uiteindelijke printmateriaalsamenstelling en flexibiliteit in het bereiken van de gewenste eigenschappen van de vezel toe. De glasvezels werden gedispergeerd in transparante hars met een magnetische roerder. Het glas wordt in kleine toename toegevoegd en gehomogeniseerd gedurende ongeveer 3 minuten na elke toevoeging. Voor het printproces werd de printer ingesteld op open modus om het gebruik van onze aangepaste hars toe te staan. Cuboïde preforms van afmetingen 4 × 4 × 50 mm werden geprint bij 90° oriëntatie. Na het printen werden de onderdelen 10 minuten in isopropanol gedompeld om overtollige hars te verwijderen, en post-gecured met UV-licht gedurende 30 minuten bij 60 °C. Geharde glas preforms met toenemende volumeverhouding van glasvezels gemengd in de printhars (van links naar rechts) worden getoond in Fig. 2c (I).
De preforms worden vervolgens post-verwerkt om de resterende hars te debinden en de glasdeeltjes te sinteren, wat resulteert in een onderdeel volledig samengesteld uit glas. De effecten van deze processen op de preform worden geïllustreerd in Fig. 2c (II), waar we een preform na curing (links) en na het bakproces (rechts) zien. In de laatste is de zwarte kleuring te zien als gevolg van het bakken in een asoven, terwijl de tip witte kleuring vertoont na debindering. Fig. 2c (III) toont een microscopische afbeelding van een preform voor sinteren, waar te zien is dat alle hars inderdaad uit het deel gebakken is, wat resulteert in een geïntegreerde structuur gevormd alleen door de glasvezels. Verschillende parameters moeten worden gecontroleerd, zoals baktemperatuur en verwarminprofiel, om chemische reacties en krimp te controleren. De thermische debindering van de binder werd bereikt met een asoven. De resulterende bruine delen werden gesinterd in een hoge-temperatuur buisoven. Sinteren werd uitgevoerd bij een temperatuur van 1300 °C en druk van 5 × 10⁻² mbar, volgens het voorgeschreven protocol in [51]. Een wachtfase bij 800 °C werd ingesteld om moleculair gebonden water en oppervlakte-gebonden silanolgroepen te verdampen. Sinteren onder vacuüm verbetert de optische transparantie omdat het het vastlopen van lucht binnenin het gesinterde glasdeel vermindert.
Na de post-verwerking worden het volume en gewicht van de onderdelen gemeten om de dichtheid te verkrijgen. Dit wordt vervolgens vergeleken met de gemiddelde dichtheid van het printmateriaal—samengesteld uit de verharde hars en glasvezelmengsel—welke berekend wordt door ρ_avg = ρ_resin (1 − χ_v) + ρ_glass (χ_v), waar ρ_resin = 1,17 g/cm³ de dichtheid is van de geharde transparante hars, ρ_glass = 2,55 g/cm³ de dichtheid is van de gemalen glasvezels, en χ_v de volumeverhouding is van de glasvezels gemengd in de hars.
De resultaten worden getoond in Tabel 2 en grafisch in Fig. 2c (IV), waar we de gedrukte onderdelen dichtheid voor verschillende volumeproporties van glasvezel in de hars presenteren, vergeleken met de gemiddelde dichtheid van het printmateriaal. We observeren dat, voor lagere volumeverhoudingen van glas gemengd in de hars, de verkregen resultaten binnen de verwachtingen vallen. Bij hogere glasconcentraties zien we echter een afwijking van het lineaire gedrag van de ideale dichtheid. Dit kan worden toegeschreven aan sedimentatie tijdens het printen, wat significant wordt bij deze volumeverhoudingen, wat effectief hogere concentraties glas in die prints produceert. Het printproces gebeurt aan de bodem van de tank, waar de glasconcentratie, door sedimentatie, constant groeit tijdens het printen. Het begint vanaf (en boven) de initiële uniforme concentratie die op de berekende curve zou moeten vallen.
Uit Tabel 2 zien we dat bij 21,54 vol% gemalen glasvezel invul delen, de gemeten dichtheid 1,61 g/cm³ was, wat betekent dat de werkelijke volumeverhouding 31,88 vol% is. Tijdens het experimentproces kregen we een monster met werkelijke 34,78 vol% gemalen glasvezel invul. Dit resultaat was niet ver verwijderd van de 37,5 vol% silica invul die gefabriceerd werd door Kotz et al., waar een aangepaste hars werd ontwikkeld, in tegenstelling tot de commerciële hars die we in dit werk gebruiken. Toekomstige richtingen voor dit werk omvatten warmtebehandelingsprocedures, deel sinteren, en de bestudeer van de mechanische en optische eigenschappen van de resulterende onderdelen.
Coherente materiaal-selectieve capillair opsplitsing en segregatiecontrole van doping
Eenmaal een preform thermisch getrokken, is het resultaat een lange, dunne vezel waarin de dwarsdoorsnede bewaard blijft, zoals getoond in Fig. 1a (III). In het geval van een vezel met een of meer kernen, kunnen deze axieel gepatroniseerd worden door een ruimtelijk coherente, materiaal-selectieve capillair opsplitsingsproces, getoond in Fig. 3. Terwijl het Tomotika-model de vorming van periodieke instabiliteiten in een oneindige, uniform verwarmde cylinder van vloeistof verkent, rekening houdend met de effecten van de omringende vloeistof, introduceert het propageren van Rayleigh-instabiliteiten het concept van frontpropagatie. Hoewel diverse voorbeelden van wiskundige behandelingen van capillair instabiliteiten in de literatuur te vinden zijn, zoals in Liang et al., richten deze werken zich meestal op isotherme regimes, die niet toepasbaar zijn in ons geval. Bovendien heeft ons geval de additionele complicatie van een propagerende thermische gradiënt en dus een viscositeitsgradiënt. Als zodanig is het waarschijnlijk dichter bij het proces gedreven door het criterium van marginale instabiliteit, zoals genoemd in Powers et al. Door zowel onze computationele als experimentele resultaten te combineren, streven we ernaar een wiskundig model voor de vezelopsplitsing via axiële thermische gradiëntfenomenen te vestigen.
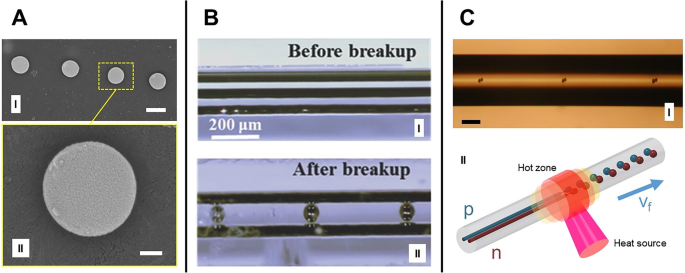
Het huidige stadium van capillair opsplitsingssimulatie richt zich op het stationaire regime. We zijn geïnteresseerd in het analyseren hoe instabiliteiten zich eerst ontwikkelen in een initieel stationaire vezel onderworpen aan een thermische gradiënt. Dit proces is analoog aan de initiële stap van de capillair opsplitsingsexperimenten uitgevoerd door Gumennik et al., waar een silica vezel met een 4-μm-dikke Si-kern door de hete zone van een waterstof-zuurstofvlam wordt gevoerd bij stromen van 0,3 en 0,1 L/min, respectievelijk. Hoewel de maximale temperatuur bereikbaar met dit type fakkel tot 2800 °C kan oplopen, moet de maximale temperatuur die de vezel ervaart onder het silica kookpunt van 2230 °C blijven.
Rekening houdend met het feit dat de vlam breedte is tussen 3 en 3,5 mm en dat de vezel een diameter heeft van ongeveer 300 μm, is het gemakkelijk te begrijpen waarom het niet haalbaar is om de temperatuursgradiënt waaraan de vezel blootgesteld is experimenteel te meten. Bovendien voegt de dynamische aard van het opsplitsingsproces en het feit dat het meerdere materialen met variërende emissiviteiten omvat, complexiteit toe aan het probleem, terwijl de hoge aspectratio van de vezel en scherpe viscositeitsverhoudingen de numerieke simulatie van de volledige Navier-Stokes vergelijkingen computationeel uitdagend maken.
In onze simulaties (met behulp van COMSOL Multiphysics® 5.3a, met zijn Microfluidics en Heat Transfer modules) getoond in Fig. 4a, nemen we een axisymmetrische vezel met straal r_fiber = 140 μm aan, samengesteld uit een dunne Siliciumkern (r_core = 2 μm) omhuld door een Silica mantel. Initiële warmteoverdrachtssimulaties toonden aan dat een vezellengte van 15 voldoende is om ervoor te zorgen dat de vezeleinden op kamertemperatuur blijven, wat invloed van de randen op het opsplitsingsproces voorkomt. Door het doorlopen van verschillende parameters zoals warmtebronlengte en afstand tot het vezeloppervlak, alsmede vermogen, kunnen we de veranderingen in het opsplitsingsgedrag observeren, waardoor informatie over de temperatuursgradiënt wordt verzameld. Ook van belang zijn de opsplitsingsperiode en -snelheid, parameters die vergeleken kunnen worden met experimentele resultaten en gebruikt voor de verfijning van de simulaties.
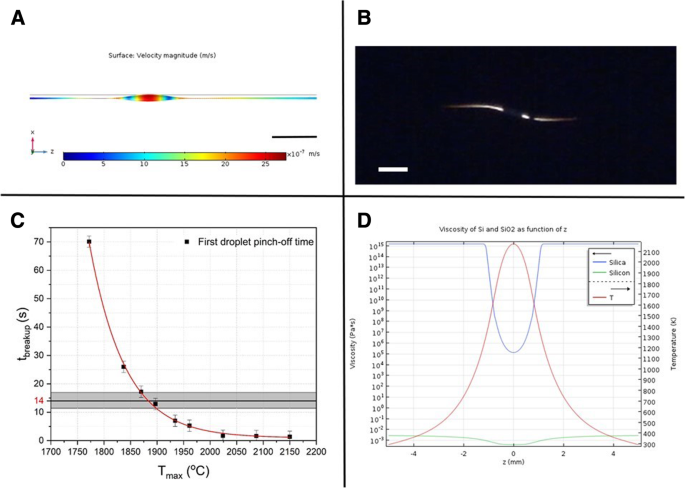
De simulaties worden in twee stappen uitgevoerd: ten eerste wordt het stationaire temperatuurprofiel berekend voor verschillende warmtebronvermogens, om de gewenste maximum temperatuur T_max te bereiken. De resultaten worden geëxporteerd naar een tijdsafhankelijke vloeistofstromingssimulatie, waar de Navier-Stokes vergelijking wordt opgelost met tijdstappen van 0,05 s, van 0 s tot de eerste druppel pinch-off (t_breakup), die afhangt van T_max, zoals te zien is in Fig. 4c, waar t_breakup wordt geplot voor verschillende waarden van T_max. Het is mogelijk om te observeren dat t_breakup een exponentiële afhankelijkheid heeft van T_max, wat verwacht wordt aangezien t_breakup evenredig is met de kernviscositeit, die op zijn beurt exponentieel afhangt van de temperatuur.
De relevante parameters gebruikt in deze simulaties zijn vermeld in Tabel 3. Voorlopige simulaties geven aan dat de fasovergang van de Si-kern geen significante invloed heeft op het stationaire temperatuurprofiel verkregen, noch op de daaropvolgende vloeistofstromingssimulaties, aangezien in het gehele gebied waar de capillair instabiliteiten optreden, de temperatuur hoger is dan het smeltpunt van Si. Daarom, om het model zo min mogelijk computationeel intensief te houden, simuleren we een kern van vloeibaar Si als eerste benadering. Bovendien, hoewel een volledig gekoppelde warmteoverdracht- en vloeistofstromingssimulatie te verkiezen is, beschouwen we dat de effecten van koppeling correcties van tweede orde aan de oplossing brengen en dus op dit stadium verwaarloosd kunnen worden. Een afbeelding van de gesimuleerde kern tijdens de eerste druppelvorming, vlak voor de pinch-off, wordt getoond in Fig. 4a, voor T_max = 1900 °C. Een plot van de dichtheden van silica en silicium, als functie van de axiële positie (in de simulatie, de z-as) voor deze specifieke simulatie, wordt gepresenteerd in Fig. 4d, met het temperatuurprofiel overgeprojecteerd.
Onze resultaten stellen ons in staat om de bereiken van viscositeiten te definiëren waarvoor de tijdschalen voor opsplitsing vergelijkbaar zijn met die experimenteel waargenomen, wat kwalitatief de temperatuurprofiel opgelegd aan de vezel beoordeelt. Fig. 4b toont een snapshot van een vezel opsplitsing experiment opname net na de eerste druppel pinch-off, bij het frame corresponderend met t = 39 s. Aangezien de resolutie van de afbeeldingen voor dit frame niet ideaal is, oordelend op basis van de symmetrie van het opsplitsingsgedrag, is het mogelijk om te bepalen dat de pinch-off van de eerste druppel optreedt bij t = 35 ± 3 s, wat vertaalt naar een opsplitsingstijd na het bereiken van het stationaire temperatuurregime van 14 ± 3 s. De beschaduwde rechthoek in Fig. 4c omvat het temperatuurbereik compatibel met deze opsplitsingstijdschaal, waaruit we kunnen afleiden dat de maximum temperatuur waaraan de vezel blootgesteld is 1885 ± 15 °C is. Met de verzameling van statistieken over het opsplitsingsgedrag in de toekomst, streven we ernaar een procedure te ontwikkelen voor de temperatuurmeting van het proces, wat anders onbereikbaar is door conventionele middelen.
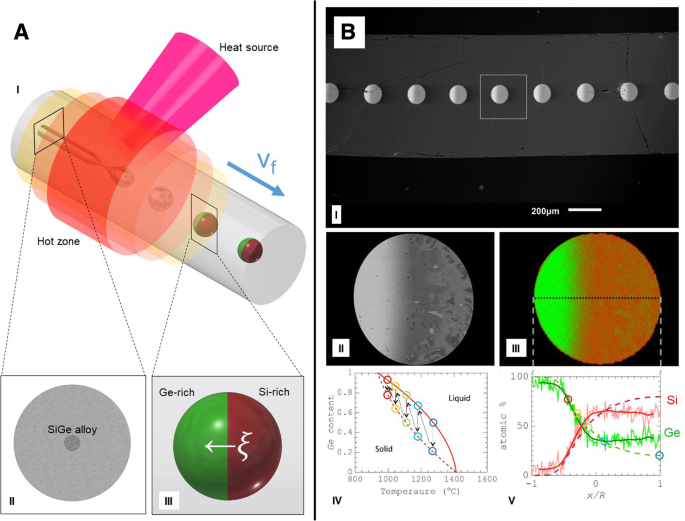
Bovendien is segregatie-gedreven controle van doping in post-opsplitsing halfgeleidende deeltjes bereikbaar, wat controle van de interne architectuur van een individueel apparaat toestaat. Het is mogelijk de structuur van een enkele sfeer te controleren, zoals gedemonstreerd door Gumennik et al. getoond in Fig. 5. Wanneer de druppel de vlam verlaat, ervaart het een thermische gradiënt: het is kouder aan het uiteinde ver van de vlam, en consequent wordt verwacht dat het lateraal uithardt, beginnend vanaf de koudere kant. Als de sfeer gedopeerd is met een materiaal dat meer oplosbaar is in een vloeistof dan in een vast stof, zal deze dopant worden afgestoten in de vloeistof als de verhardingsfront propageert, verzamelend voornamelijk aan de warme kant. Dit effect wordt schematisch getoond in Fig. 1c en kan worden gebruikt om gestructureerde deeltjes te synthetiseren, samengesteld uit bijv. Ge-rijk Si, (zoals getoond in Fig. 5): Startend met een 50:50 Si-Ge mengsel in de vezelkern, na de opsplitsing zal de sfeer uitharden, zodanig dat de Ge in de smelt wordt uitgeperst als de verharding evolueert, leidend tot anisotrope verdeling en resulterend in axieel georiënteerde Janus deeltje heterojuncties. Deze methode kan extreem nuttig zijn bij het assembleren van complexe vezel-ingesloten apparaten zoals heterojuncties, zoals getoond in Fig. 1d en e.
Biomedische toepassing
Vezeltechnologie wordt frequent gebruikt in diverse biomedische toepassingen als chemische, biologische en fysieke sensoren. Vezel-ingesloten sensoren zijn ontworpen om fysische parameters te monitoren zoals spanningen, temperatuur, druk en vochtigheid of chemische parameters zoals pH-waarde, zuurstofconcentraties en kooldioxideconcentraties. Vezelbundels zijn nuttig om meerdere sensoren samen in één systeem in te sluiten en de signaalontvangstniveaus te verhogen, wat resulteert in hogere signaal-ruisverhoudingen. Lichtgewicht, flexibiliteit en unieke optische eigenschappen zijn de belangrijkste kenmerken die de vraag naar vezelsensoren in biomedische studies aanjagen. Om te voldoen aan klinische gebruiksvereisten, moeten preforms gefabriceerd worden uit biocompatibele, niet-giftige en chemisch inerte materialen om immuunreacties van de patiënt te voorkomen. Voorbeelden van slimme vezelontwikkeling omvatten een neurale vezelsonde samengesteld uit een polymere en metaalkern samenstelling die flexibiliteit en buigstijfheid van de neurale sonde mogelijk maakt aangezien het in vivo optogenetische stimulatie biedt en geneesmiddelen als input levert om elektrische en fysiologische output signalen op te nemen. Een ander voorbeeld is een vezel die microfluïdische principes integreert met complexe dwarsdoorsnedegeometrieën en meterlange microkanalen die celscheiding analyseren door dielectroforese (DEP). Leven en dode cellen worden gescheiden door inertiële en dielectroforetische krachten door een sheathless, high-throughput microfluïdische celscheider die geleidende materialen in de microkanalen bevat. De volgende strategieën tonen een nieuwe reeks mogelijkheden waar slimme vezels gebruikt kunnen worden in biologische interfacing.
Overweeg een kunstmatige darm die kan dienen als een bioactiviteit testplatform op de microschaal en de macroschaal. Met de vandaag de dag vooruitgang in weefseltechniek, kunnen diverse functionaliteiten geïntegreerd worden in bioink-gecoate vezels co-extruderen met een bioprinter voor weeffabricatie, zoals getoond in Fig. 6(I). Traditioneel streeft bioprint-onderzoek naar het creëren van weefseltransplantaten voor regeneratieve geneeskundige praktijk en doet dit door de hydrogel (Fig. 6(II)) zorgvuldig te ontwerpen met de juiste voeding en signalerende moleculen voor het type cellen dat vereist is op basis van de toepassing (Fig. 6(III)). Weefseltechniek is erg lastig te bestuderen omdat de hele biologie van het systeem volledig verandert microseconden na het lanceren van het experiment. Het monitoren en regelmatig afstellen van de rijping van een weefsel blijft zeer complex.
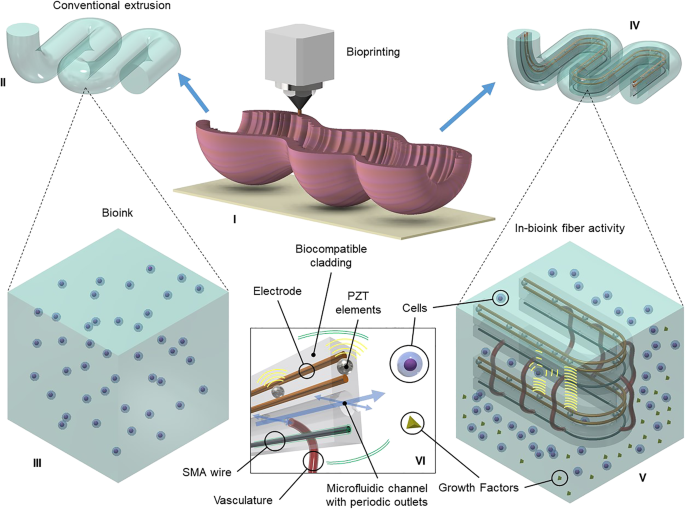
We stellen hier een oplossing voor door slimme vezels in het ontwerp te introduceren (Fig. 6(IV)) om een beter begrip van het klimaat en de omgevingsgroei te bieden. De ingesloten vezel bevat meerdere functionaliteiten (Fig. 6(VI)) zoals het induceren van vasculogenese, ultrasoon imaging, peristaltische beweging en microfluïdische stroom. Controle van de micro-omgeving vindt plaats via de vezel aangesloten op spuitpompen en bedraad aan analytische software. De kenmerken van deze toepassing (Fig. 6(V)), inclusief pilot experimentele data, worden gedetailleerd in de volgende subsecties.
De extracellulaire matrix en vasculatuur
Weefseltechniek wordt breed verkend met de toename van kunstmatige weefselbehoeftes, en de mogelijkheid om realistisch weefsel te bioprinten heeft een belangrijke rol te spelen in de toekomstige medicijn- en behandelontwikkeling. Een van de grootste uitdagingen is het ontwerp van de extracellulaire matrix (ECM), samengesteld uit proteïnen, groeifactoren en andere biomoleculen, die de bijdrage van de cel aan het weefsel leiden. Natuurlijk geeft de ECM doel en structuur aan de cellen, en de extractie werkt doorgaans door weefsel te decellulariseren en de ECM te recyclen of hergebruiken voor een nieuwe cellulaire construct. De ECM komt in de vorm van oplosmiddelen, hydrogels, biopolymeren, biokeramica, aerogelen of schuimen om biologisch afbreekbare of opneembare structuur aan het weefsel te bieden. Vanwege de hoge complexiteit van weefseltechniek in het definiëren van de specificaties van het biosysteem—mechanische eigenschappen, scaffold oplosbaarheid of absorptiesnelheden, initiële celtypen, voeding, dichtheid en verhoudingen, groeifactoren introductie, en de resulterende bioactiviteit en weefsel zelf-assemblage—is het vitaal om het gedrag van verschillende typen natuurlijk geproduceerde ECM of kunstmatig ontwikkelde biomaterialen in de aanwezigheid van interagerende cellen te beoordelen. Bovendien vereist levend weefsel een georganiseerd vasculair systeem dat voeding en zuurstof aan het weefsel levert voor de gezondheid en groei van cellen. Vasculaire voorziening voorziet de natuurlijke microfluïdische toelevering van biochemische stoffen om proliferatie, specialisatie, interacties en beweging te initiëren. Het vasculaire netwerk wordt gevormd door vasculogenese, arteriogenese en angiogenese. Vasculogenese ontwikkelt zijn netwerk door differentiatie en deling van endotheliale stamcellen. Angiogenese vormt nieuwe uitlopers van bestaande vaten die gevormd zijn in de vroege embryonale vasculogenese-fase.
In-vezels microfluïdische toelevering
Microfluïdische geleiders met periodieke microkanalen voor inhoudslevering kunnen gebruikt worden om microfluïdica te weven naar specifieke locaties in weefselconstructen. De verfluisingsfront aan de grens van de hete zone definieert de druppel pinch-off locatie zoals eerder beschreven. Meerdere kernen kunnen daarom in een ruimtelijk coherente manier worden opgesplitst. Bijvoorbeeld, een silica vezel met een platina en een siliciumkern kan een vezelbuis met meerdere uitlopen worden, door de siliciumkern in een array van spheren te brengen en vervolgens de vezel te verdunnen met waterstoffluoride, de siliciumsferen te etsen met kaliumhydroxide en de platina-kern met koningswater. Een voorbeeld van het resultaat wordt getoond in Fig. 6(V). De flexibiliteit van vezels stelt de microfluïdische toelevering in staat om op meerdere manieren geïntegreerd te worden in weefselconstructen. In Fig. 6(IV) worden de microfluïdische kanalen gebruikt om de benodigde celtypen en groeifactoren te leveren om vasculogenese en angiogenese te initiëren naarmate het weefsel rijpt.
Biomateriaal en biochemische testen
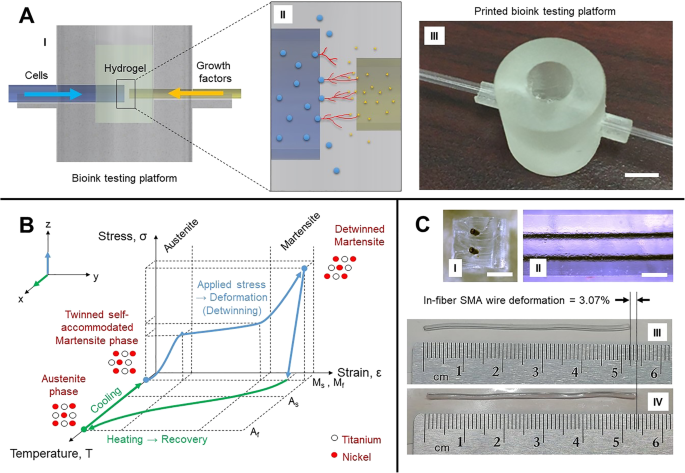
Parallel aan vezelontwikkeling werd een nieuw testplatform (Fig. 7a (I)) ontworpen om vasculaire vorming en cel-naar-cel interacties in de aanwezigheid van groeifactoren (Fig. 7a (II)) te analyseren. De platforms werden in hoge resolutie geprint met een oriëntatie van 30° uit biocompatibele hars door stereolithografie (Formlabs' Form 2 en Dental LT Clear hars). Het printresultaat, getoond in Fig. 7a (III), werd gemonteerd met twee glazen capillairbuizen met buitendiameters van 1,8 mm en 1,0 mm waar biologische agenten worden toegebracht. Initiële proeven zullen diffusieparameters van biochemische stoffen en de groei van cellulaire kolonies in diverse biocompatibele materialen beoordelen. Deze platforms zijn ontworpen voor eenmalig gebruik. In 2 uur kunnen 24 testputten geprint worden tegen relatief lage kosten. De afstand tussen elke capillairuitlaat van twee parallelle vezels kan worden aangepast tussen 100 en 400 μm om de optimale vasculogenese-afstand te onderzoeken die rond 200 μm geaccepteerd wordt. Het interactiemedium in de putkamer zal eerst commerciële bioinks (Cellink, VS) hosten, een met natriumalginate en nanofibrillair cellulosen en de ander met gelatine methacryloyl, voordat we onze eigen in-house biomaterialen ontwikkelen. De glazen capillairbuizen getoond in Fig. 7a (I) zullen uiteindelijk vervangen worden door de microfluïdische vezel getoond in Fig. 6a (V) die in de volgende sectie besproken zal worden.
Peristaltische beweging
Vormgeheugenlegeringen (SMA) draden zijn lichtgewicht, non-corrosief en kostenefficiënte actuator materialen voor verfijnde toepassingen in een verscheidenheid aan toepassingen zoals prothetische biomimicry, zelf-uitvouwbare chirurgische implantaten en luchtvaarttechniek.
SMA's zijn metaallegeringen bekend om hun vormgeheugeneffect en pseudo-elasticiteit. Hoewel dergelijke eigenschappen typisch gevonden worden in nikkel-titaan, kunnen deze eigenschappen in een reeks verschillende andere metaallegeringen worden gevonden. Figuur 7(b) toont het vormgeheugeneffect in termen van temperatuur, spanning en rek. Zoals getoond, kan de SMA in zijn martensiet vaste toestand bij lage temperaturen vervormd worden door mechanische kracht, en wanneer thermisch geïnduceerd, gaat het door een niet-diffusieve moleculaire herordening, converterend naar een austeniet vaste toestand. Afgekoeld, keert het materiaal terug naar zijn initiële martensiet vorm, vandaar het vormgeheugeneffect. Deze thermische cyclus wordt gedefinieerd door vier temperaturen, de start- en eindtemperaturen van martensiet en austeniet (M_s, M_f, A_s en A_f), wat de begin- en eind van overgangsperiodes tussen toestanden specificert. Wanneer de SMA vervormd wordt als martensiet, wordt de moleculaire de-ordening gedefinieerd als detwinning, en het stelt het materiaal in staat om uitrekking te ervaren, wat bijzonder nuttig is voor actuator toepassingen. In essentie kan de vormgeheugeneffect cyclus honderden keren optreden voor een gemiddelde uitrekking van 6% en contractie, vandaar de bijnaam "spierdraad" voor zijn nauwe gelijkenis met spiermyofibrillen.
Deze unieke kenmerk werd voor het eerst gerapporteerd door Alden Greninger en Victor Mooradian in 1938, kan ook getriggerd worden door magnetisch veldenergie, nl. ferromagnetische vormgeheugenlegeringen (FSMA), en kan in polymeren (SMP) gevonden worden. Vandaag de dag zijn SMA's mechanische vermoeidheid en breuk, elasticiteit en thermodynamica goed experimenteel en wiskundig gekarakteriseerd, en het gedrag is gemodelleerd.
Hoewel het vormgeheugeneffect voor mooie contractiegedrag van een materiaal zorgt, moet voor toepasselijke robotische toepassingen de beweging reversibel zijn. Typisch wordt een SMA in tandem geplaatst met een tegenovergesteld mechanisme, zoals veren, elektrische aandrijvingen, elastische banden, of simpelweg een andere SMA draad. Bovendien verandert de montage of het een lineaire of rotatoire actuatie is en of de tegenovergestelde contracties van de actuatie gelijk zijn. Hoewel draden dun en zwak alleen zijn, kunnen ze gebundeld worden om de gewenste kracht te bereiken en het vormgeheugeneffect responstijd te behouden. SMA draden kunnen ook om een kapstok gewikkeld worden om grotere uitrekking over kortere afstanden te bieden. Verschillende strategieën zijn beoordeeld en gekozen voor specifieke toepassingen. De thermische inductie wordt typisch het beste gecontroleerd door de SMA draad te voeden en de invoerstroom van de orde van honderden milliampères te variëren. Koeling kan natuurlijk of door het toevoegen van warmtewisselaars en ventilatie.
Vezeltrektechnologie stelt ons in staat om te spelen op verschillende materiaalkenmerken en om aan een SMA draad een elastische coating te geven die helpt de ongestelde toestand van de SMA vezel te behouden. Zoals getoond in Fig. 7c (I) en c (II), kan een vezel getrokken worden met meerdere ingesloten SMA draden. Styreen-ethyleen-butyleen-styreen (SEBS) werd gekozen als de omringende structuur voor de SMA draden. SEBS is een copolymer elastomeer dat de trektemperatuur van 80 °C kan weerstaan. Hoewel voorlopige resultaten tonen dat de actuatie kan werken maar met lagere efficiëntie dan blote SMA draden, wordt de heen-en-weer beweging door verwarmen (Fig. 7c (III)) en afkoelen (Fig. 7c (IV)) cycli waargenomen voor een vervorming van ongeveer 3,07%. Meer onderzoek is nodig om de opstelling te optimaliseren, maar dit vroege stadium van experimenten in-vezels SMA-actuatie toont veelbelovende vooruitzichten. De draden fysiek getrokken en verwarmd met een hote plaat om het concept te bewijzen. Verwarmen door stroom zou het vormgeheugeneffect versnellen en de warmtediffusie door de vezel beter controleren. De 5,35 mm draad werd gemeten om een diameter van 0,11 mm te hebben en een weerstand van 18,2 Ω werd gemeten over het vezelsegment. Als referentiekader, volgens SMA draadfabrikanten (Dynalloy, Inc.), vereist een 0,1 mm dikke draad van nikkel en titaan ongeveer 200 mA stroom voor een 1 s contractie. Het individueel controleren van elke draad zou gerichte beweging toestaan, en het toevoegen van meer SMA draden aan het ontwerp zou multi-directionele beweging en grotere contractiekracht toestaan. Bovendien, als ferromagnetische SMA draden gebruikt zouden worden, zou de controle van de beweging lokaal controleerbaar worden via afstemming van het interagerende magnetische veld. Daarnaast maakt de tekeningstoren van de FAMES Lab, die de mogelijkheid heeft om een preform te draaien terwijl het in een vezel getrokken wordt, de mogelijkheid om veer-achtige structuren van SMA draden in de vezel te fabriceren, wat grotere vervorming toestaat, vergelijkbaar met commercieel beschikbare SMA veren. Duidelijk is dat diverse strategieën mogelijk zijn met in-vezels SMA draden.
Biosensing
Biosensoren worden op een grote verscheidenheid aan manieren ontwikkeld. Ze kunnen label-based of label-free ontworpen worden om specifieke expressies van biologische elementen zoals cellen, bacteriën, hormonen, eiwitten, DNA en meer te detecteren, uit monsters van bloed, urine, saliva, zweet of tranen. Psychofysiologische condities kunnen waargenomen worden uit real-time biofeedback zoals bloeddruk, electrodermale activiteit, huidgeleiding, ademhalings- en hartslagen, en meer. Bio-imaging is gedaan door optische imaging, ultrasoon, magnetische resonantiefrequentie, gecomputeriseerde tomografie, nabij-infrarood spectroscopie, quantum dot probing, en nog veel meer technieken.
In optische vezelonderzoek, zijn eerdere biosensing vezels gefabriceerd die steunden op silicium fotonische kristal detectie van biologische straling. Fotonicakristaltechnologie is eerder gebruikt om in label-free real-time cellulaire morfologie en overleving te monitoren. Zo'n vooruitgang in biofotonica heeft geleid tot holle-kern micro-gestructureerde vezels zichtbaar onder magnetische resonantie imaging (MRI). De holle kern stelt de voortplanting van de optische straling langs de vezel over zeer lange afstanden toe. De geometrie van de holle vezels varieert om de fotonische bandgaten en dispersie van verschillende gedetecteerde golflengtes te tunen. De binnenwanden van deze holle buizen zijn gecoate met tegenovergesteld geladen polyelektrolyten en magnetiet nanopartikels die als contrastmiddelen voor MRI dienen. Een dergelijk ontwerp maakt nieuwe biomedische precisiediagnose mogelijkheden mogelijk, bijvoorbeeld in de waarneming van neurale activiteit in vivo.
Ultrasonografietechnologie stelt ons in staat om de dichtheid van cellen in vloeistof of gel op een non-intrusieve manier te observeren. Ultrasonische sondes functioneren typisch volgens het piezo-elektrische effect (opwekking van elektriciteit door toegepaste spanning), wat voor het eerst ontdekt werd door Jacques en Pierre Curie in 1880. Het inverse piezo-elektrische effect (vervorming van een piezo-elektrisch kristal door een toegepast elektrisch veld) werd wiskundig geïnduceerd door Gabriel Lippmann in 1881 en later in 1916 ontwikkelden Chilowsky Constantin en Paul Langevin ultrasonische onderzeebootdetectie voor Wereldoorlog I militaire toepassingen. Daarop zijn sonar toepassingen divers geweest, zoals onderwaterimaging en visvinden en energie-opwekking.
De piezo-elektrische elementen converteren elektrische energie naar en van mechanische energie en zenden geluidsgolven tussen elkaar. Alle frequentie- en bandbreedteparameters vereisen nauwkeurige regeling, en goede energietransmissie vereist goede akoestische en demping matching impedanties. Twee vezels met geïntegreerde piezo-elektrische elementen, ontworpen als pulserende emitter en ontvanger, kunnen een ultrasoon golfgeleider tussen elkaar creëren om dichtheid te meten over de golfbaans traject. Deze vezel stelt ons in staat om de microstructuren van de omgeving te senseren naarmate het weefsel rijpt. De piezo-elektrische elementen worden gecreëerd door capillair opsplitsing van een PZT-kern bijvoorbeeld. PZT elementen hebben een akoestische impedantie van 33,7 × 10⁶ kg/m²s met een resonantiefrequentie onder 25 MHz. De geproduceerde spheren worden voorzien van geleidende elektroden aan een transducer. Deze opstelling biedt de feedback in een regelsysteem om de microfluïdische en bewegingsvoeding beter aan te passen. De in-vezels ultrasoon imaging van de micro-omgeving helpt duidelijk begrijpen hoe de weefselomgeving zich over tijd gedraagt.
Conclusies
We hebben het concept van VLSI voor vezels (VLSI-Fi) geformuleerd—een combinatie van vloeistoffase verwerkingstechnieken in micro-elektronische materialen die een toolbox vormt voor de fabricatie van hoogpresterende apparaten en systemen in vezels en textielen. Ons experimentele werk richt zich op een reeks demonstraties die onze controle over nauwere aspecten van VLSI-Fi onderbouwen, zoals preform 3D-printen, in-vezels circuitassemblage door materiaal-selectieve ruimtelijk coherente capillair instabiliteit, en segregatie-gedreven dopingcontrole op het niveau van een individueel vezel-ingesloten apparaat. We zien vooruit dat VLSI-Fi de realisatie van producten in meerdere technologische gebieden mogelijk zal maken, waarvan een de fabricatie is van actieve biomimetische scaffolds voor geïnjineerde weefsels met realistische microstructuren.
Beschikbaarheid van data en materialen
Niet van toepassing.
Afkortingen
- BJT:
- Bipolaire overgangstransistor
- CAD:
- Computer-aided design
- CMOS:
- Complementaire metaal-oxide-halfgeleider
- DEP:
- Dielectroforese
- ECM:
- Extracellulaire matrix
- EDS:
- Energie-dispersieve Röntgenspectroscopie
- FAMES Lab:
- Fibers and Additive Manufacturing Enabled Systems Laboratory
- FOS:
- Vezeloptische sensoren
- FSMA:
- Ferromagnetische vormgeheugenlegeringen
- HPCVD:
- High-pressure chemical vapor deposition
- IoT:
- Internet of Things
- MOF:
- Micro-gestructureerde optische vezels
- MOSFET:
- Metaal-oxide-halfgeleider veld-effect-transistor
- MRI:
- Magnetische resonantie imaging
- PCF:
- Fotonische kristalvezel
- PZT:
- Loodzirconiaat-titaanate
- SEBS:
- Styreen-ethyleen-butyleen-styreen
- SLA:
- Stereolithografie
- SMA:
- Vormgeheugenlegering
- SMP:
- Vormgeheugenpolymeren
- TPC:
- Trans-Pacific onderzeekabel
- UV:
- Ultraviolet
- VLSI:
- Very large-scale integration
- VLSI-Fi:
- Very large-scale integration for fibers
Nanomaterialen
- Data-gedreven Fabricage: Uitdagingen in IoT, Industry 4.0 en Smart Factory Adoptie Overwinnen
- GE Digital drijft productietransformatie met Slim MES
- Autodesk Smart Manufacturing: Automatiseer uw workflow & verbind productontwikkeling
- Digitale Transformatie in CPG-productie: Strategieën, Voordelen en de Weg naar Duurzame Groei
- Digital Thread Volwassenheid: Naadloze slimme productie ontgrendelen
- Digitale Transformatie In Productie: Efficiëntie & Concurrentiekracht Versterken
- Digitale technologie benutten voor productie-excellentie
- Digitale fabrieken: Slimme productie voor Industrie 4.0
- Digitale Productie: De Industrie van Morgen Vormgeven
- Smart Manufacturing uitgelegd: productie transformeren met IoT
- GE Appliances Onthult Slimme, Industrie 4.0-Enabled Koelkastfabriek in Decatur, Alabama