



CNC Freesboog Voorbeeld: G2 met I & J Parameters
CNC-programma voorbeeldcode met tekening om te laten zien hoe een boog kan worden gefreesd op een CNC-freesmachine. G02 circulaire interpolatie kloksgewijs met I & J wordt gebruikt voor boogbewerking.
G2 Circulaire Interpolatie CW
G2 X... Y... I... J...
| Parameter | Omschrijving |
|---|---|
| X | Coördinaten van het boogeindpunt in X-as. |
| Y | Coördinaten van het boogeindpunt in Y-as. |
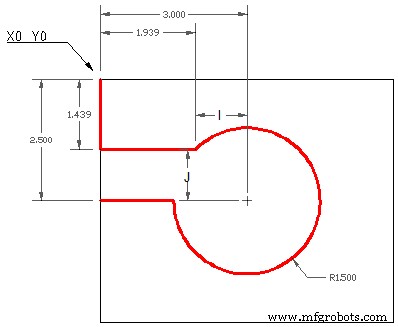
| I | Afstand van boogstartpunt tot boogmiddelpunt in X-as. |
| J | Afstand van boogstartpunt tot boogmiddelpunt in Y-as. |
Programma Voorbeeld
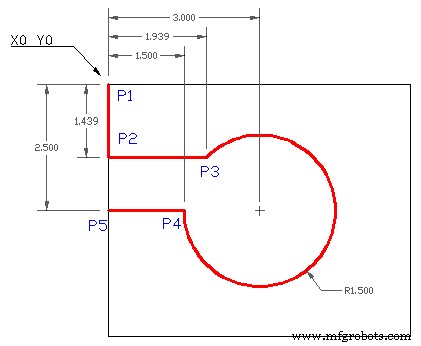
Freesen boog met G2 I & J
G0 X0 Y0 (P1) G1 X0 Y-1.493 F... (P2) X1.939 (P3) G2 X1.5 Y-2.5 I1.061 J-1.061 (P4) G1 X0 (P5)
G2 I & J Berekeningsmethode
De onderstaande afbeelding laat zien hoe I- en J-waarden worden berekend voor boogbewerking met G2 circulaire interpolatie.
G2 I & J Berekening
Uitgebreide Referentie voor Okuma Draaibank G- en M-codes
Spindel Opwarmen Procedure voor Optimale Prestaties
CNC machine
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- CNC Programma Voorbeeld: G03 Circulaire Interpolatie – De Wiskunde Achter CNC-bewerking Beheersen
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid CNC-frees voorbeeldprogramma – G-code tutorial & uitleg
- CNC-frees circulaire interpolatie: Practisch G02/G03 G-code programma voorbeeld
- CNC-freesmachine programmeren: Beginnersvriendelijk voorbeeldgids
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- Haas CNC G71 Boutgat Boog Commando – Praktisch Voorbeeld voor Efficiënt Gatboren
- CNC Frezen: G70 Boutgat Cirkel Programma – Eenvoudig & Nauwkeurig Voorbeeld
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids