



Uitgebreid CNC Draaiprogramma voor Buitendraaien, Boren en Inwendig Boren met G71, G74, G01
Ingediend door: BEATA
Samenvatting
CNC draaiprogramma voor Buitendraaien, Boren en Inwendig Boren,
Volgende Cyclus G-codes worden in dit CNC draaiprogramma gebruikt,
Buitendraaien Ruw met G71 Draaicyclus
Buitendraaien Fijn met G70 Afwerkcyclus
Inwendig Boren met G74 Pekelboorcyclus
Inwendig Boren met G01 Lineaire Interpolatie
Tekening/Afbeelding
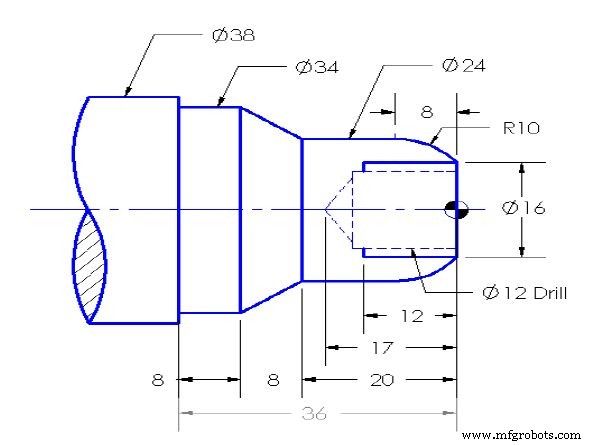
CNC-programma
% O0111 (EX.NO.1); (BILLET DIA38.0*L36.0); N1 (OPN OD PROFILE TURNING); N2 G28 U0.0 W0.0; N3 G92 S2500; N4 G96 S180 M03; N5 T0000; N6 T0101; N7 G00 X40.0 Z1.0; N8 M07; N9 G71 U1.0 R1.0; N10 G71 P11 Q16 U0.5 W0.1 F0.15; N11 G01 X16.0 Z0.0 F0.2; N12 G03 X24.0 Z-8.0 R10.0 F0.10; N13 G01 Z-20.0 F0.10; N14 G01 X34.0 Z-28.0 F0.05; N15 G01 Z-36.0 F0.05; N16 G01 X40.0 F0.10; N17 G00 Z10.0; N18 G28 U0.0 W0.0; N19 M09; N20 M05; N21 M01; (OD PROFILE FINE TURNING); N22G28 U0.0 W0.0; N23 G92 S3000; N24 G96 S250 M03; N25 T0000; N26 T0202; N27 G00 X40.0 Z1.0; N28 M07; N29 G70 P11 Q16; N30 G00 Z1.0; N31 G28 U0.0 W0.0; N32 M09; N33 M05; N34 M01; (OPN DRILLING DIA 12.0MM); N35 G28 U0.0 W0.0; N36 G97 S650 M04; N37 T0000; N38 T0303; N39 G00 X0.0 Z2.0; N40 M07; N41 G74 R0.5; N42 G74 Z-17.0 Q5000 F.10; N43 G00 Z2.0; N44 G28 U0.0 W0.0; N45 M09; N46 M05; N47 M01; (OPN BORING); N48 G28 U0.0 W0.0; N49 G92 S1800; N50 G96 S200 M04; N51 T0000; N52 T0404; N53 G00 X14.0 Z1.0; N54 M07; N55 G01 Z-12.0 F0.15; N56 G01 X13.0F0.20; N57 G01 Z1.0 F.2; N58 G00 X16.0; N59 G01 Z-12.0 F0.15; N60 G01 X13.0F0.20; N61 G00 Z1.0; N62 G28 U0.0 W0.0; N63 M09; N64 M05; N65 M30; %
CNC Freesprogramma Tutorial: Flankfrezen, Boren en Sleuf-frezen Operaties
Precisie 40mm Messing Boren met CNC G74 Cyclus – Gedetailleerd Draaiprogramma
CNC machine
- Efficiënt peck boren op een Fanuc CNC draaibank met G74 cyclus
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Fanuc G21 G-code voorbeeld: Millimeter-gebaseerde CNC-draaiprogrammering
- Eenvoudig CNC Draaibank Programmeren: Inch-gebaseerd Voorbeeld voor Beginners
- Faseer Nutten met G74 Diepboor Cyclus in CNC-programmering
- CNC-draaibank Boorcyclus Voorbeeld: Sinumerik CYCLE81 voor Efficiënte Bewerking
- Fanuc G71 Draaien & G74 Pikboren op CNC-draaibanken: Praktische Programmeeroefening
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld
- Complete CNC Draaibank G71 Afvoer Cyclus – NCT Besturing Programmeer Voorbeeld
- CNC-Draaibank Programmeren: Eenvoudig Contourdraaien met Radius Voorbeeld