



Laserstraal Lassen vs. Plasmaboog Lassen: Een Vergelijkend Overzicht
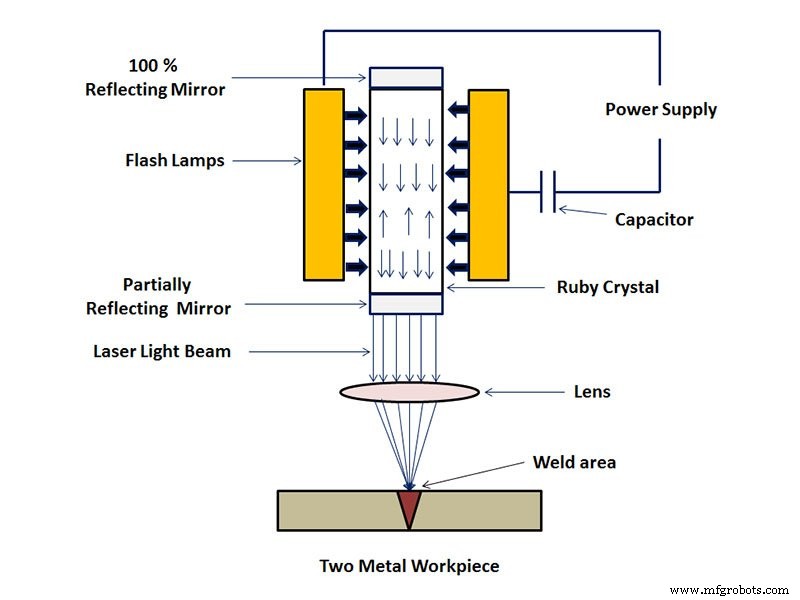
Laserstraal Lassen
Laserstraal lassen is een efficiënte en nauwkeurige lasmethode die een hoge energiedichtheid laserstraal als warmtebron gebruikt. Laserstraal lassen kan worden bereikt door continue of gepulste laserstralen. Het principe van laserlassen kan worden verdeeld in warmtegeleiding lassen en diepe laserlassen. Vermogendichtheid minder dan 10^4~10^5 W/cm² is warmtegeleiding lassen. Op dat moment is de indringdiepte ondiep en de lassnelheid langzaam; wanneer de vermogendichtheid groter is dan 10^5~10^7 W/cm², wordt het metaaloppervlak onder de werking van warmte in "gaten" ingedrukt, diepe doorpenetratie lassend vormend. Kenmerken van snelle lassnelheid en grote diepte-breedteverhouding.
Laserstraal lassen gebruikt doorgaans continue laserstralen om de verbinding van materialen te voltooien. Het metallurgische fysieke proces is erg vergelijkbaar met elektronenstraal lassen, dat wil zeggen, het energiemomverteringsmechanisme wordt voltooid door een "sleutelgat" structuur. Onder voldoende hoge vermogendichtheid laser bestraling, verdampt het materiaal en vormt kleine gaten. Dit kleine gat gevuld met stoom is als een zwart lichaam, dat bijna al de energie van de invalsstraal absorbeert. De evenwichtstemperatuur in de holte is ongeveer 2500°C. De warmte wordt overgedragen van de buitenwand van de hoge-temperatuur holte, het metaal rond de holte smeltend. De kleine gaten zijn gevuld met hoge-temperatuur stoop gegenereerd door de continue verdamping van het wandmateriaal onder de lichtstraal. De vier wanden van de kleine gaten omringen het gesmolten metaal en het vloeibare metaal omringt het vaste materiaal. (In de meeste conventionele lasprocessen en laser geleidingslassen, wordt de energie eerst op het oppervlak van het werkstuk gedeponeerd, dan naar binnen getransporteerd door overdracht). De vloeistofstroom buiten de gatwand en de oppervlaktespanning van de wandlaag zijn consistent met de stoomdruk die continu in de gat holte wordt gegenereerd en behouden een dynamisch evenwicht. De lichtstraal gaat continu in het kleine gat, en het materiaal buiten het kleine gat stroomt continu. Naarmate de lichtstraal beweegt, is het kleine gat altijd in een stabiele toestand van stroom. Dat wil zeggen, het kleine gat en het gesmolten metaal rond de gatwand bewegen voorwaarts met de voorwaartssnelheid van de leidende straal. Het gesmolten metaal vult de kloof die door het kleine gat wordt achtergelaten en condenseert dan, en de letsel wordt gevormd. Al het bovenstaande proces gebeurt zo snel dat de lassnelheid gemakkelijk verschillende meters per minuut kan bereiken.
Kenmerken
- Laserstraal lassen is smeltlassen, dat laserstraal als energiebron gebruikt en impact op de letsel heeft.
- De laserstraal kan worden geleid door een vlak optisch element (zoals een spiegel), en vervolgens wordt de straal op de letsel geprojecteerd met een reflecterend focusserend element of lens.
- Laserstraal lassen is contactloos lassen. Geen druk is vereist tijdens de bediening, maar inert gas is nodig om oxidatie van het smeltbad te voorkomen. Het vullingmetaal wordt incidenteel gebruikt.
- Laserstraal lassen kan gecombineerd worden met MIG-lassen om laser MIG gecombineerd lassen te vormen om diepe doorpenetratie lassen te bereiken, terwijl de warmte-invoer aanzienlijk wordt verminderd in vergelijking met MIG-lassen.
Toepassingen
Laserlasmachine technologie wordt breed toegepast in hoge-precisie productievakgebieden zoals auto's, schepen, vliegtuigen, en hoge-snelheidstreinen. Het heeft een significante verbetering gebracht in de levenskwaliteit van mensen, en het heeft ook de huishoudapparatenindustrie in de era van precisietechniek geleid.
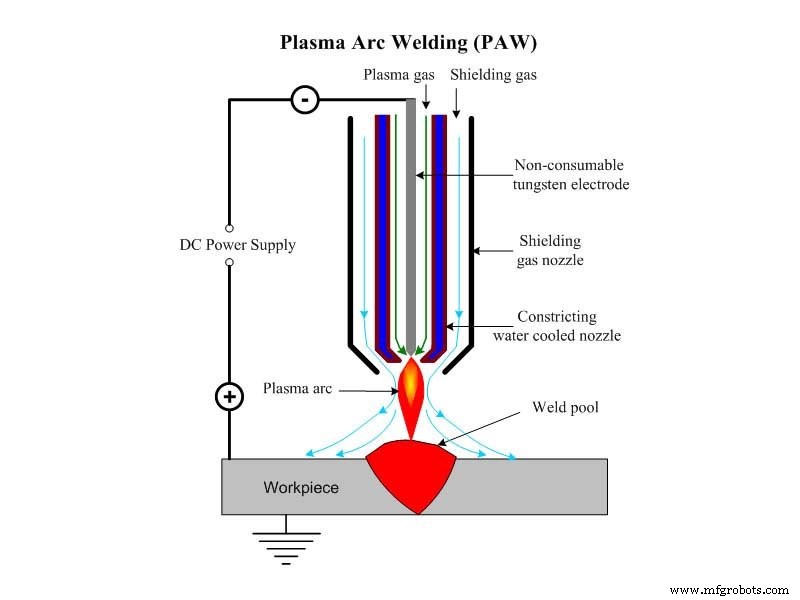
Plasmasnijden
Plasmasnijden verwijst naar een smeltlassen methode die een plasmaboog hoge energiedichtheid straal gebruikt als laswarmtebron. Tijdens het lassen, het iongas (vormend een ionboog) en het beschermingsgas (om het smeltbad en de letsel te beschermen tegen de schadelijke effecten van lucht) zijn zuiver argon. De elektroden die in plasmaboog lassen worden gebruikt, zijn doorgaans wolfram elektrode, en soms moet worden gevuld met metaal (lasdraad). Over het algemeen wordt de DC positieve verbindingsmethode aangenomen (de wolfram staaf is verbonden met de negatieve elektrode). Daarom is plasmaboog lassen in essentie een wolfram gas beschermd lassen met compressie effect.
Plasmasnijden heeft de kenmerken van energieconcentratie, hoge productiviteit, snelle lassnelheid, kleine spanning vervorming, stabiele elektrische isolatie, en is geschikt voor het lassen van dunne platen en doos materialen. Het is met name geschikt voor diverse refractory, gemakkelijk geoxideerde en warmtegevoelige metaalmaterialen (zoals wolfram, molybdeen, koper, nikkel, titanium, enz.).
Het gas wordt gedissocieerd door de verhitting van de boog, en wordt gecomprimeerd bij doorstroming van de watergekoelde mondstuk met hoge snelheid, wat de energiedichtheid en de graad van dissociatie verhoogt, een plasmaboog vormend. De stabiliteit, calorische waarde en temperatuur zijn hoger dan de algemene boog, dus het heeft grotere doorpenetratie en lassnelheid. Het gas dat de plasmaboog vormt en het beschermingsgas eromheen gebruiken doorgaans zuiver argon. Afhankelijk van de materiaaleigenschappen van diverse werkstukken, zijn er ook die helium, stikstof, argon, of een mengsel van beide gebruiken.
Kenmerken
- Micro-straal plasmaboog lassen kan follies en dunne platen lassen.
- Met klein gat effect, kan het beter eenzijdig lassen en twee-zijdig vrij vormen realiseren.
- Plasmaboog heeft hoge energiedichtheid, hoge boogkolom temperatuur, en sterke doorpenetratie capaciteit. Het kan 10-12 mm dikke staal zonder afkant lassen bereiken. Het kan eenmaal dubbelzijdig vormen door te lassen. De lassnelheid is snel, de productiviteit is hoog, en de spanning vervorming is klein.
- De apparatuur is relatief gecompliceerd, de gasverbruik is groot, de groep heeft strenge eisen aan de spel en de schoonmaak van het werkstuk, en het is alleen geschikt voor binnenlassen.
Toepassingen
Plasmalassen wordt breed gebruikt in industriële productie, met name in het lassen van koper en koperlegering, titanium en titaniumlegering, legeringstaal, roestvrij staal, molybdeen en andere metalen die in lucht- en ruimtevaart en andere militaire en top-industriële technologieën worden gebruikt, zoals titaniumlegering raketafscherming, enkele dunwandige containers op vliegtuigen, enz.
CNC machine
- Elektrische Booglaswerken: Kernprincipes Uitgelegd
- Essentiële Veiligheidsmaatregelen voor Booglasoperaties
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen
- Plasma Booglaslassen (PAW): Definitie, Toepassingen, Voordelen
- Plasmabooglassen (PAW): toepassingen, voordelen en beperkingen
- Plasma Booglassen (PAW): Procesoverzicht, Onderdelen en Werking
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Laser vs. Plasma Snijden: De Juiste Metaalsnijtechnologie Kiezen
- Laserlassen: Precisie, Snelheid en Lage Vervorming bij Metaalverbinding
- Trumpf's high-tech laserlasmachines: Plaatmetaalbewerking revolutioneren
- Laser vs. booglassen: Voor- en nadelen, en de beste methode kiezen voor uw fabricage