



Basisprincipes van Booglassen: Een Gids voor Beginners
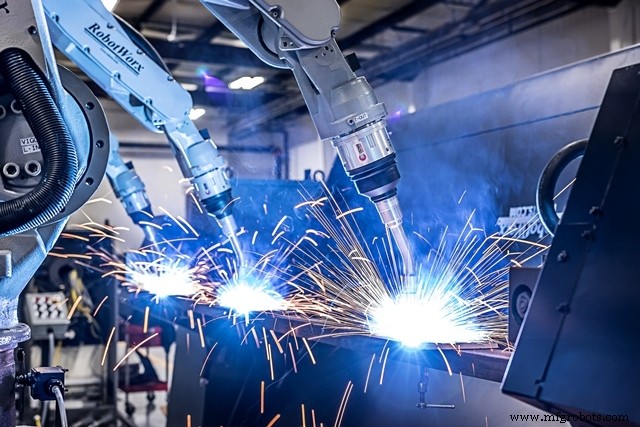
Wat is booglassen?
Booglassen smelt onderdelen permanent samen door een voeding te gebruiken om een elektrische boog te genereren tussen een elektrode gemonteerd in een brander en een metaal. Deze boog is een elektrische stroom die vloeit tussen twee elektroden door een geïoniseerde kolom gas die in staat is om een hitte te produceren die intens genoeg is om het metaal te smelten.
De hitte wordt geproduceerd door een negatief geladen kathode en een positief geladen anode. De negatieve en positieve ionen botsen tegen elkaar in de plasmokolom met een versnelde snelheid. De elektrode is doorgaans een speciaal voorbereide staaf of draad die niet alleen de stroom geleidt, maar ook smelt en vulmetaal aan de naad levert.
De boog ontstaat tussen het werkstuk en een elektrode (staaf of draad) die langs de naad wordt geleid. Het levert de hitte die nodig is om de elektrode en het basismetaal te smelten, en soms ook de middelen om het gesmolten metaal van de top van de elektrode naar het werk te transporteren.
Deze intense hitte (rond 6500ºF aan de top) toegepast aan de naad tussen twee delen wordt gesmolten en gestaakt om te intermengen met een intermediair gesmolten vulmetaal. Deze hitte smelt zowel het basismetaal als de elektrode, wat gesmolten druppels creëert die loskomen en naar het werk worden getransporteerd door de boogkolom wanneer de elektrode verbruikbaar is.
Bij koolstof- of TIG-lassen zijn er geen gesmolten druppels die over de kloof en op het werk gedwongen hoeven te worden, dus vulmetaal wordt in de naad gesmolten vanaf een afzonderlijke staaf of draad.
Ongeacht, deze poel gesmolten metaal wordt soms een "krater" genoemd. De krater verstijft achter de elektrode (zie "slag" hieronder) terwijl hij langs de naad wordt bewogen. Het resultaat is een metallurgische fusieverbinding die een lasgevocht produceert dat een vergelijkbare sterkte heeft als het metaal van de delen. Dit verschilt van niet-fusieprocessen van verbinden waarbij de mechanische en fysieke eigenschappen van de basismaterialen niet op de naad kunnen worden gedupliceerd.
Deze metaaloverdracht kan op twee manieren gebeuren: Oppervlaktespanningsoverdracht waarbij een druppel gesmolten metaal de gesmolten metaalpoel aanraakt en er door oppervlaktespanning in getrokken wordt of Spray Arc waarbij de druppel wordt uitgeject uit het gesmolten metaal aan de elektrodetop door een elektrische knijp die het naar de gesmolten poel voortstuwt (geweldig voor bovenste las).
Voeding van Booglassen:
Hieronder is een diagram van de basis booglassen-circuit die een voeding bevat. Er moet een geïoniseerd pad zijn om elektriciteit over een kloof te geleiden en dan een vorm van ontsteking om de boog te starten. Dit wordt meestal veroorzaakt door het leveren van een initiële spanning hoog genoeg om een ontlading te veroorzaken of door de elektrode aan het werk te raken en deze vervolgens terug te trekken toen het contactgebied verwarmd raakt.
Bij lassen kan men gelijkstroom (DC) gebruiken met de elektrode positief of negatief of wisselstroom (AC). De keuze van stroom en polariteit hangt af van het proces, het type elektrode, de boogatmosfeer, en het te lassen metaal. Welke voeding ook nodig is, is voorzien van de benodigde bedieningen die verbonden zijn met een werkskabel aan het werkstuk.
Boogafscherming
Boogafscherming is een noodzakelijk proces bij booglassen omdat elk metaal bij hoge temperaturen een hogere reactiviteit heeft op chemische elementen in de lucht. Dus het proces heeft een middel om de boog en de gesmolten poel te bedekken met een beschermend schild van gas. Afschermingsgas wordt gebruikt terwijl de brander delen samenvoegt om besmetting te voorkomen. Dit bevestigt ook de sterkte van lassen en minimaliseert na-bewerking van een onderdeel.
Robotisch Booglassen:
Sinds de jaren 80 is lasautomatisering een veel robuuster en rijper proces geworden. Het is snel gevorderd en is extreem effectief geworden bij het voldoen aan vervelende productievraag op hoge snelheden, terwijl het ook economisch, efficiënt, betrouwbaar is, en verdere bescherming van werknemers tegen gevaarlijke taken mogelijk maakt.
6-as robotsystemen kunnen meer dan een menselijke arm na bootsen binnen een cel en de brander precies plaatsen waar nodig om in de meest efficiënte, herhaalbare positie te werken.
In vrijwel elke industrie, groot of klein, wordt lassen gebruikt als een hoofdbijvoegsel van de fabricage- en reparatieprocessen voor praktisch elke applicatie. Robotlas bevat processen zoals booglassen, MIG-lassen, TIG-lassen, laserlassen en puntlassen.
Deze voordelen zorgen ervoor dat de lasrobotmark groeit sneller dan elke andere industriële robot. Dit is duidelijk in de schatting dat de geautomatiseerde las- en accessoires-afdeling alleen al $1,9 miljard waard zal zijn in 2017.
Voordelen van Robotlas:
- Snelheid: Robotlassystemen zijn meesters in het snel klaarkrijgen van de klus. Robots hebben geen vereiste lunchpauzes noch benodigde vakantietijden; ze werken continu zonder onderbreking, 24/7. Er is minder hantering vergeleken met een handmatige lascyclus, dus de robot bereikt veel hogere niveaus van boog-aan-tijd en verhoogt de output typisch met een factor twee tot vier. U zult vervolgens een dramatische toename zien in uw doorvoer en productiviteit die de algehele efficiëntie van uw bedrijf verhoogt.
- Nauwkeurigheid: Robotische systemen hebben regelingen die hen in staat stellen om minder fouten te maken dan een handmatig lassysteem, wat helpt om verspilde materialen en tijd te verminderen. Er zijn ook ontwerpen om moeilijke of smalle plekken te bereiken, zoals een slanke robotarm.
- Consistentie: De regelingen en resulterende nauwkeurigheid produceren lasgevochten die extreem consistent zijn. Dit verhoogt het vertrouwen in de productkwaliteit, elke keer.
- Veiligheid: Lassen kan een gevaarlijke applicatie zijn omdat het te maken heeft met flits, rook, vonken en hitte. Wanneer u automatiseert, kunt u werknemers beschermen omdat robots deze gevaren kunnen doorstaan. Werknemers die schadevergoeding claimen als ze in gevaar worden gebracht, kunnen ook worden verminderd. Bedrijven kunnen het risico verminderen dat werknemers schadevergoeding claimen als ze beïnvloed worden door de gevaarlijke werkomgeving.
- Kostensenkingen: De kosten van handmatig lassen kunnen hoog zijn omdat het tijd, vaardigheid en concentratie vereist. Robotlas kost minder tijd en stelt u in staat om directe arbeidskosten te verlagen, energie te besparen (minder opstarts), en materialen te besparen. Verzekerings- en ongerelateerde kosten worden ook verminderd. De kostenbesparingen die robotlas brengt kunnen bedrijven helpen concurrerend te zijn met laagloonproductielanden in Oost-Europa of China.
- Kwaliteit: Een robot heeft een uitstekende baanvolg-nauwkeurigheid en kan een lasbrander presenteren op de juiste lashoek, snelheid en afstand met een zeer hoge herhaalbare nauwkeurigheid (± 0,04 mm). Dit presenteert de mogelijkheid om optimale lascondities te gebruiken voor elke naad wat resulteert in consistente hoge kwaliteit output, 24/7, met verminderde kosten voor herwerk, schroot, draadverbruik, of verwijdering van lasspatters.
- Arbeid: Handmatig lassen zal altijd tot een bepaalde mate vereist zijn, maar het brengt zijn eigen uitdagingen met zich mee... training, werving, en omgaan met een hoge omzet kunnen allemaal hoge kosten met zich meebrengen. Robotautomatisering brengt veel meer stabiliteit en betrouwbaarheid voor de lasklus van uw bedrijf.
- Flexibiliteit: De robot kan worden gebruikt om veel verschillende producten te lassen zoals MIG, TIG, SMAW, FCAW, SAW, en PAW. Dit stelt bedrijven ook in staat om een verscheidenheid aan producten te produceren met een zeer snelle omlooptijd.
- Vloerruimte: Vergeleken met dezelfde output van handmatige lasbaaien vereist de robot minder vloerruimte.
Start Vandaag nog met Robotisch Booglassen:
De vraag naar booglassen-automatiseringssystemen stijgt vandaag de dag toenemend, omdat bedrijven zich bewust zijn van de lage beschikbaarheid van gekwalificeerde lassers parallel aan de toename van concurrentievraag op de wereldmarkt. Na het bekijken van alle voordelen en het bekijken van uw verwachte ROI, zou u niet meer overtuigd hoeven te worden.
Verspil geen tijd meer, RobotWorx is klaar om u het perfecte booglassen-automatiseringssysteem te vinden. Wij hebben meer dan 25 jaar ervaring, vooral met booglassen-automatisering. Wij hebben veel verschillende nieuwe en gebruikte booglasrobots en werkcelen op voorraad, klaar voor integratie.
Neem vandaag nog contact op met RobotWorx online of bel ons op 877-762-6881.
Industriële robot
- Booglassen vs. Gaslassen: Belangrijkste verschillen uitgelegd
- Elektrische Booglaswerken: Kernprincipes Uitgelegd
- Essentiële Veiligheidsmaatregelen voor Booglasoperaties
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen
- Plasma Booglaslassen (PAW): Definitie, Toepassingen, Voordelen
- SMAW (Stakelektrodelas): uitgebreide handleiding
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Gas Wolfram Boog Lassen (TIG) Begrepen – Proces, Voordelen en Toepassingen
- SMAW (Staftelektrodelassen): Complete Gids
- Laserstraal Lassen vs. Plasmaboog Lassen: Een Vergelijkend Overzicht
- Bottom Line Verhogen: ROI Maximeren met Robot Booglas Systemen