



Druckgiet Uitdagingen & Oplossingen voor Precisieonderdelen
Druckgieten is een precisiegietmethode. Onderdelen geproduceerd door druckgieten hebben zeer lage dimensionele toleranties en hoge oppervlaktenauwkeurigheid.
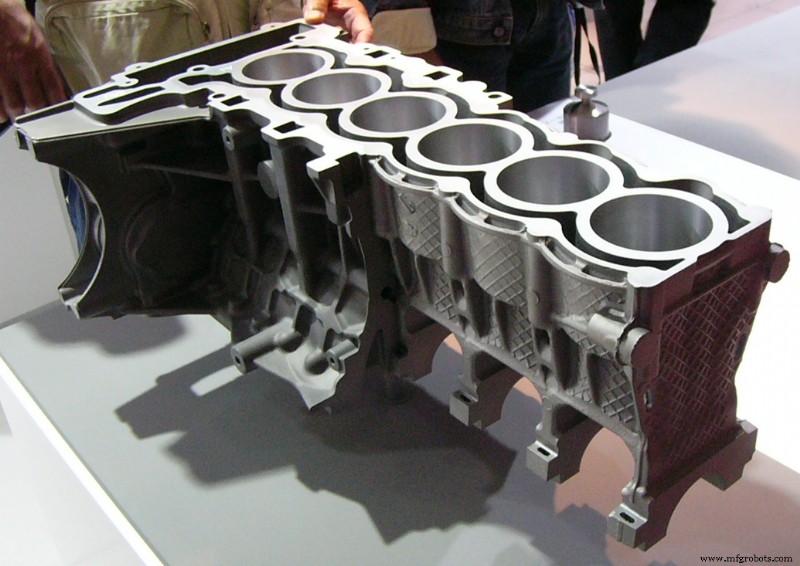
In de meeste gevallen kunnen druckgietonderdelen gemonteerd worden zonder draaien. Draadonderdelen kunnen ook direct gegoten worden. Kleine onderdelen zoals algemene cameraonderdelen, typemachineonderdelen, elektronische rekenapparaten en decoraties; complexe onderdelen van voertuigen zoals auto's, locomotieven en vliegtuigen worden grotendeels geproduceerd door druckgieten.
In deze post introduceren we u de hoofmethoden om druckgietkwaliteit te controleren vanaf de volgende 3 aspecten:
- Het vereiste druckgietmetaal
- De belangrijke beïnvloedende factor: Temperatuur, en
- Enkele defecten die tijdens het productieproces kunnen optreden en hoe ze op te lossen
Na het lezen van deze post bent u in staat al deze defecten te vermijden om effectief producten met hoge kwaliteit te maken.
1. Het vereiste druckgietmetaal
De metalen die voor druckgieten gebruikt worden, omvatten voornamelijk zink, koper, aluminium, magnesium, lood, tin, en lood-tin legeringen. Meer specifieke druckgietmetalen omvatten ZAMAK, aluminium-zink legeringen, en Alcoa's standaarden: AA380, AA384, AA386, AA390, en AZ91D magnesium.
1.1 De kenmerken van verschillende metalen
De kenmerken van verschillende metalen tijdens druckgieten zijn als volgt:
- Zink: Zink is het makkelijkst te druckgieten metaal en gemakkelijk te coaten. Bij het fabriceren van kleine onderdelen is het economisch en heeft het hoge druksterkte, hoge plastische vervorming alsook lange gietlevensduur.
- Aluminium: Aluminium is lichtgewicht, hoge dimensionale stabiliteit, hoge corrosieweerstand, goede mechanische eigenschappen, hoge thermische geleiding en uitstekende elektrische geleiding.
- Magnesium: Magnesium is gemakkelijk te bewerken en is het lichtste metaal onder de gangbare druckgietmetalen.
- Koper: Koper heeft de eigenschap van hoge hardheid en sterke corrosieweerstand. Kopers mechanische eigenschappen onder druckgietmetalen zijn de beste.
- Lood en tin: Deze twee metalen hebben hoge dichtheid en hoge dimensionale nauwkeurigheid voor speciale corrosiebeschermingsonderdelen. Voor veiligheidsredenen kan deze legering niet gebruikt worden als voedselverwerkings- en opslagfaciliteit. Lood-tin-wismut legeringen (soms ook een beetje koper bevattend) kunnen gebruikt worden om handafgewerkte lettering en hitte-stempelen in boekdrukkunst te maken.
1.2 Minimale doorsnede en minimale afrekshoeken voor verschillende materialen
De minimale doorsnede en minimale afrekshoeken voor elk materiaal zijn in de onderstaande tabel vermeld, en de dikste sectie moet minder dan 13 mm zijn.
| Metaal | Minimale doorsnede | Minimale afrekshoek |
| Aluminiumlegering | 0,89 mm (0,035 in) | 1:100 (0,6°) |
| Messing en brons | 1,27 mm (0,050 in) | 1:80 (0,7°) |
| magnesiumlegering | 1,27 mm (0,050 in) | 1:100 (0,6°) |
| Zinklegering | 0,63 mm (0,025 in) | 1:200 (0,3°) |
2. De belangrijke beïnvloedende factor: Temperatuur
Temperatuur is een zeer kritische factor in het druckgietproces. Zowel de giettemperatuur als de vormtemperatuur hebben een belangrijke invloed op de eindproducten.
2.1 Giettemperatuur
Naarmate de giettemperatuur stijgt, neemt de oplosbaarheid van het gas in de legering toe, wat het moeilijk maakt om tijdens het druckgietproces uit te vallen, wat de mechanische eigenschappen van metalen beïnvloedt.
Aluminiumlegeringen en magnesiumlegeringen nemen oxidatie toe met stijgende temperatuur. Geoxideerde insluitsels neigen de eigenschappen van de legering te verergeren.
Ook neemt het ijzergehalte van het metaal toe naarmate de temperatuur stijgt, wat leidt tot afname van de vloeibaarheid en verergering van de prestaties van producten.
2.2 Vormtemperatuur
De vormtemperatuur heeft een grote invloed op de levensduur van de vorm. Intensieve temperatuurschommelingen kunnen vroege scheuring van de vorm veroorzaken.
Wanneer de vormtemperatuur te laag is, neemt de krimpkracht van de legering toe, en is het gietstuk geneigd tot scheuren.
Echter, wanneer de vormtemperatuur te hoog is, is het gunstig om een glad oppervlak van het gietstuk te verkrijgen, maar het is geneigd tot krimpdepressie.
3. Enkele defecten die tijdens het productieproces kunnen optreden en hoe ze op te lossen
3.1 Scheuren
In het druckgietproductieproces wordt de vorm herhaaldelijk aan warmte blootgesteld, en de vorming van het oppervlak en zijn interne deformatie veroorzaken micro-scheuren.
Daarom, enerzijds, moet de vorm voldoende voorverhit worden aan het begin van het druckgieten. Daarnaast moet de vorm binnen een bepaald werktemperatuurbereik tijdens het druckgietproces worden onderhouden om vroege scheurfout te vermijden.
3.2 Fragmentatie
Onder de werking van de injectiekracht, zal de vorm scheuren op het zwakste punt, met name de scribermerken of elektro-erosiemerken op het vormoppervlak van de vorm niet gepolijst zijn, of de fijne scheuren zullen eerst verschijnen op de scherpe hoeken van de vorming.
Wanneer de korngrens een bros fase of een grof korrel heeft, is het gemakkelijk gebroken. De scheur voortplant zich snel tijdens bros breuk, wat een gevaarlijke factor is voor de falen van de vorm.
Om deze reden, enerzijds, moeten kraspen, elektro-erosiemerken, etc. op het vormoppervlak gepolijst worden, zelfs als het in het gietsystem is. Daarnaast wordt van het gebruikt vormmateriaal vereist hoge sterkte, goede plasticiteit, slagzachtheid en breukzachtheid te hebben.
Dat is alles over de kwaliteitskwesties van druckgieten. We hopen dat het nuttig zou zijn! Voel u vrij om uw reacties hieronder te laten, als u vragen heeft.
Let op:
1. Wij bezitten de afbeeldingen die in deze post gebruikt worden niet. Neem gerust contact met ons op als ze van u zijn, en we zullen ze zo snel mogelijk verwijderen.
2. Statistieken zijn afkomstig uit: Degarmo, E. Paul; Black, J T.; Kohser, Ronald A. Materials and Processes in Manufacturing (9th ed.). Wiley. 2003: 331.
Productieproces
- Drukgieten vs. Spruitgieten: Het juiste proces kiezen voor uw product
- Zwaartekrachtgieten: Eenvoud, superieure kwaliteit en snellere productie
- Gietpersmachines: werking, typen en voordelen
- Wereldwijde toonaangevende fabrikanten van gietpersmachines
- Doodgieten: Principes, Typen en Industriële Toepassingen
- Warme en Koude Kamer Doodgieten: Typen, Toepassingen, Voordelen
- Doodgieten: Processen, Voordelen en Toepassingen
- Centrifugaalgieten: Typen, Toepassingen en Werking
- Drukgieterij uitgelegd: precisie, efficiëntie en productievoordelen
- Hoe collaboratieve robots productieveiligheid en efficiëntie revolutioneren
- Drukgieterij: voordelen, uitdagingen en kerninzichten voor fabrikanten