



Onderstroombooglassen (SAW): complete handleiding & werking
Wat is onderstroombooglassen (SAW)?
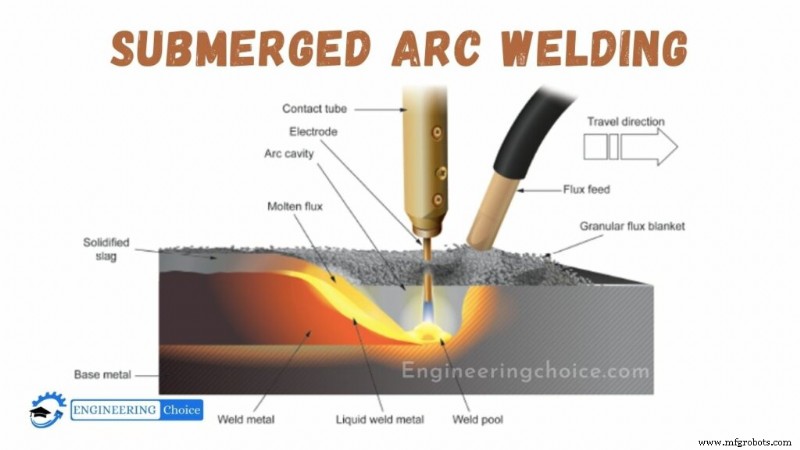
Onderstroombooglassen (SAW) is een verbindingsproces dat de vorming van een elektrische boog tussen een continu gevoede elektrode en het te lassen werkstuk omvat. Een dekkende laag poederflux omringt en bedekt de boog en, wanneer gesmolten, voorziet in elektrische geleiding tussen het te verbinden metaal en de elektrode.
Het eerste SAW-octrooi werd in 1935 aangevraagd. Het proces vereist een continu gevoede verbruikbare vaste of holle (metaalgekernte) elektrode. Het vloeibare letsel en de boogzone worden beschermd tegen atmospherische verontreiniging door "ondergestoken" te zijn onder een dekkende laag granulair smeltbaar flux bestaande uit kalk, silica, mangaanoxide, calciumfluoride, en andere verbindingen.
Wanneer gesmolten, wordt de flux geleidend en voorziet in een stroompad tussen de elektrode en het werk. De dikke laag flux bedekt het vloeibare metaal volledig, waardoor spettering en vonken voorkomen worden, evenals de intense ultraviolette straling en rook die onderdeel zijn van het beschermde metaalbooglassen (SMAW) proces onderdrukt.
Hoe werkt onderstroombooglassen?
Onderstroombooglassen (SAW) is een veelvoorkomend booglasproces dat de vorming van een boog tussen een continu gevoede elektrode en het werkstuk omvat. Een dekkende laag poederflux genereert een beschermende gasschild en een slak (en kan ook gebruikt worden om legeringselementen toe te voegen aan het letselbad) wat de letselzone beschermt.
Schildingsgas is niet vereist. De boog is onder de fluxlaag ondergedoken en is normaal niet zichtbaar tijdens het lassen. Dit is een goed gevestigde en uiterst veelzijdige methode van lassen.
De elektrode kan een vaste of gekernte draad zijn of een strook gemaakt van een vel gesinterd materiaal. De flux kan gemaakt worden door het smelten van bestanddelen om een glazen slak te vormen (die dan gekruist wordt om poeder te vormen) of door de bestanddelen te agglomereren met een binder en een korrelvormingsproces. De chemische aard en grootteverdeling van de flux helpen de boogstabiliteit en bepalen de mechanische eigenschappen van het letselmetaal en de vorm van de kralen.
SAW wordt meestal als een gemotoriseerd proces bediend. Letselstroom (typisch tussen 300 en 1000 ampere), boogspanning, en reissnelheid beïnvloeden alle kralenvorm, diepgang van penetratie, en chemische samenstelling van het neergelegde letselmetaal. Aangezien de operator het letselbad niet kan observeren, moet grote vertrouwen worden gesteld in parameter-instelling en positionering van de vuldraad.
Hoewel SAW normaal met een enkele draad bediend wordt met ofwel AC of DC stroom, zijn er een aantal varianten, inclusief het gebruik van twee of meer draden, het toevoegen van gehakte draad aan de naad vóór het lassen, en het gebruik van metaalpoeder toevoegingen.
Additionele productiviteit kan gewonnen worden door een kleine diameter niet-geleidende draad in de voorste rand van het letselbad te voeden. Dit kan de afzettingsnelheden met tot 20% verhogen. Deze varianten worden in specifieke situaties gebruikt om de productiviteit te verbeteren door de afzettingsnelheden en/of reissnelheid te verhogen. Het vervangen van de draad door een 0,5 mm dikke strook, typisch 60 mm breed, stelt het proces in staat om gebruikt te worden voor het aanbrengen van laagoppermateriaal op componenten.
Toepassingen van onderstroombooglassen
De toepassingen van onderstroombooglassen omvatten het volgende:
- Onderstroombooglassen kan gebruikt worden om drukvaten zoals ketels te lassen.
- Veel structurele profielen, buizen, aardbewegingsgereedschappen, scheepsbouw, spoorwegconstructie, en locomotieven.
- Dit type lassen kan gebruikt worden om machine-onderdelen te repareren.
Voordelen van onderstroombooglassen
Enkele van de voordelen van onderstroombooglassen zijn:
- Sterke, geluidige letsels worden gemakkelijk gemaakt
- Minimale letselrook wordt uitgezonden
- Minimale booglicht wordt uitgezonden
- SAW is geschikt voor zowel binnen- als buitenwerk
- Minder vervorming
- Diepe letselpenetratie
- Minimale rande voorbereiding
- Hoge afzettingsnelheden mogelijk
- Dikke materialen kunnen gelast worden
- Minimaal de helft of meer van de flux is herwinnenbaar
Nadelen van onderstroombooglassen
Ondanks de goede voordelen die onderstroombooglassen biedt. Treffen ook enkele beperkingen op. De volgende zijn de nadelen van onderstroombooglassen.
- Het is beperkt tot sommige ferro metalen zoals staal en roestvrij staal
- Het is ook beperkt tot lange rechte naden of geroteerde buizen en vaten
- Ondersteuningsstripen zijn vereist voor juiste penetratie
- Het is beperkt tot hoge-dikte materialen.
Productieproces
- Plasma Booglassen (PAW): Procesoverzicht, Onderdelen en Werking
- Lassen Uitgelegd: Definitie, Typen en Toepassingen
- Gas Wolfram Boog Lassen (TIG) Begrepen – Proces, Voordelen en Toepassingen
- Fluxkernbooglas (FCAW): Het Proces Beheersen met Onze Complete Gids
- Exothermisch Lassen Uitgelegd: Proces, Toepassingen & Voordelen
- Koolstofbooglassen (CAW): Proces, Uitrusting en Moderne Toepassingen
- Onderpoederbooglassen (SAW) Uitgelegd: Uitgebreide Gids
- Laselektrodes Uitgelegd: Typen, Toepassingen & Hoe Ze Werken
- SMAW (Staftelektrodelassen): Complete Gids
- Aluminium gaslassen uitgelegd: technieken, tips & veiligheid
- Non-Ferrode Metalen Begrijpen: Een Uitgebreide Gids