



Lassen Elektrodes Begrijpen: Een Uitgebreide Gids
Wat zijn lasselektrodes?
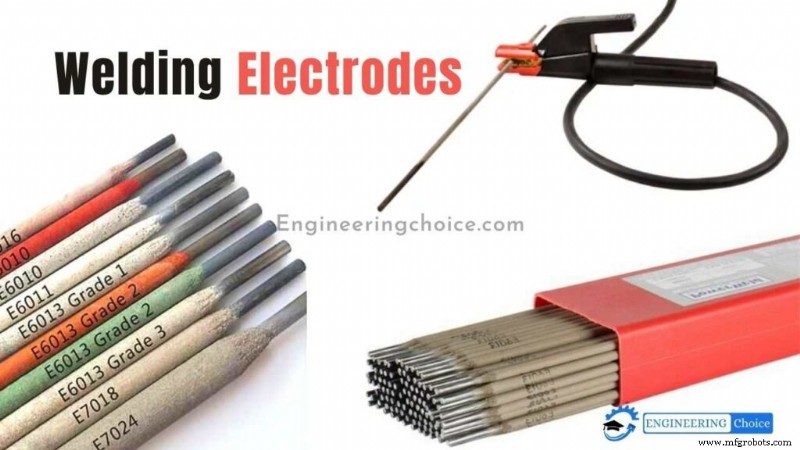
Lasselektrodes zijn draadstukken die met uw lasmachine verbonden worden om een elektrische boog te creëren. Stroom loopt door deze draad om een boog te produceren, die veel warmte genereert om metaal te smelten en te lassen.
Een elektrode is een beklede metalen draad. Hij is gemaakt van materialen die gelijksoortig zijn aan het te lassen metaal. Voor beginners zijn er verteerbare en niet-verteerbare elektrodes. Bij beschermde metaalbooglassen (SMAW), ook wel staavlassen genoemd, zijn elektrodes verteerbaar, wat betekent dat de elektrode tijdens gebruik wordt verteerd en mee smelt met de las.
Bij Wolfram-Inert-Gas lassen (TIG) zijn elektrodes niet-verteerbaar, dus ze smelten niet en worden geen onderdeel van de las. Bij Gas Metaal Booglassen (GMAW) of MIG-lassen worden elektrodes continu als draad toegevoerd. Bij fluxkernbooglassen is een continu toegevoerde verteerbare buiselektrode met flux vereist.
MEER: Wat is Lassen?
Hoe Kies Je Laselektrodes?
Staavelektrodes zijn beschikbaar in een breed scala aan typen, elk met verschillende mechanische eigenschappen en werking met een specifiek type lasstroombron. Er zijn verschillende factoren te overwegen bij de selectie van lasstaven:
- Eigenschappen van basismetaal
- Treksterkte
- Lasstroom
- Dikte, vorm en naatpassing van basismetaal
- Laspositie
- Specificaties en dienstomstandigheden
- Omgevingsomstandigheden op de werkplek
Voordat u uw machine aanzet en de elektrodedhouder oppakt, lees meer over elk van deze factoren.
Eigenschappen van basismetaal
De eerste stap bij het kiezen van een elektrode is het bepalen van de samenstelling van uw basismetaal. Uw doel is om de elektrodesamenstelling te matchen (of nauw te matchen) met het basismetaaltype, wat helpt om een sterke las te garanderen. Als u twijfelt over de samenstelling van uw basismetaal, stel uzelf dan deze vragen:
- Hoe ziet het metaal eruit? Als u werkt met een gebroken onderdeel, controleer op een grof en korrelig intern oppervlak, wat meestal betekent dat het basismateriaal gegoten metaal is.
- Is het metaal magnetisch? Als het basismetaal magnetisch is, is de kans groot dat het koolstofstaal of legeringsstaal is. Als het niet magnetisch is, kan het mangaanstaal, 300-serie austenitisch roestvrij staal, of een niet-ferro legering zijn zoals aluminium, messing, koper of titanium.
- Wat voor vonken geeft het metaal af wanneer een slijper het aanraakt? Als vuistregel: meer flits in de vonken duidt op een hogere koolstofinhoud, zoals in A-36 graad staal.
Beet een beitel in het basismetaal of springt hij eraf? Een beitel beet in zachter metaal zoals zachte staal of aluminium, en springt af van harder metaal zoals hoog-koolstofstaal, chroom-molybdeen, of gietijzer.
Treksterkte
Om barsting of andere lasdiscontinuïteiten te voorkomen, match de minimale treksterkte van de elektrode met de treksterkte van het basismetaal. U kunt de treksterkte van een staavelektrode identificeren door te verwijzen naar de eerste twee cijfers van de AWS-classificatie op de zijkant van de elektrode.
Bijvoorbeeld, het getal "60" op een E6011 elektrode geeft aan dat het vullingmetaal een lasdraad produceert met een minimale treksterkte van 60.000 psi en dus goed zou werken met staal van vergelijkbare treksterkte.
Lasstroom
Sommige elektrodes kunnen alleen met AC of DC stroombronnen gebruikt worden, terwijl andere compatibel zijn met beide. Om het juiste stroomtype voor een bepaalde elektrode te bepalen, verwijst u naar het vierde cijfer van de AWS-classificatie, wat het type bekleding en het type compatibele lasstroom vertegenwoordigt (zie tabel).
Het type stroom dat u gebruikt beïnvloedt ook het penetratieprofiel van de resulterende las. Bijvoorbeeld, een DCEP compatibele elektrode, zoals een E6010, levert diepe penetratie en produceert een extreem strakke boog. Hij heeft ook de mogelijkheid om "door" roest, olie, verf en vuil te "graven". Een DCEN compatibele elektrode, zoals een E6012, biedt milde penetratie en werkt goed bij het overbruggen van twee natten of het lassen van snelle, hoge-stroom keelnatten in horizontale positie.
Een AC-compatibele elektrode, zoals een E6013, produceert een zachte boog met medium penetratie en moet gebruikt worden om schone, nieuwe plaatmetaal te lassen.
Dikte, vorm en naatpassing van basismetaal
Dikke materialen vereisen een elektrode met maximale ductiliteit en laag waterstof om lasbarsting te voorkomen. Elektrodes met AWS-classificatienummers die eindigen op 15, 16 of 18 bieden uitstekende laag-waterstofeigenschappen en goede zwaarte (hoge slachtaardigheidswaarden) om restspanningen te accommoderen.
Voor dunne materialen hebt u een elektrode nodig die zachte bogen produceert, zoals een 6013. Ook kleinere diameter elektrodes bieden ondiepe penetratie om doorbranden op dunner materialen te voorkomen.
U wilt ook de naatontwerp en passing beoordelen. Als u werkt aan een naat met een strakke passing of een die niet afgefaseerd is, gebruik een elektrode die een grabende boog biedt om voldoende penetratie te garanderen, zoals een E6010 of E6011. Voor materialen met wijdere wortelopeningen, selecteer een elektrode, zoals een E6012, die een konkave lasgezicht creëert geschikt voor het overbruggen van gaten en het maken van keelnatten.
Laspositie
Om te bepalen voor welke positie(s) een bepaalde elektrode gekwalificeerd is, verwijst u naar het derde cijfer in de AWS-classificatie. Hier is hoe u de gekwalificeerde elektrodedepositie ontcijfert:
- 1 = plat, horizontaal, verticaal en bovenaan
- 2 = plat en horizontaal alleen
Bijvoorbeeld, een 7018 elektrode kan in plat, horizontaal, verticaal en bovenaan posities gebruikt worden.
Specificaties en dienstomstandigheden
Zorg ervoor dat u de omstandigheden beoordeelt waaraan het gelaste onderdeel tijdens de dienst blootgesteld zal zijn. Als het in hoge hitte of lage temperatuur omgevingen gebruikt wordt die blootgesteld zijn aan herhaalde schokbelasting, zal een laag-waterstof elektrode met hogere ductiliteit de kans op lasbarsting verminderen.
Controleer ook op lesspecificaties als u werkt aan kritische toepassingen zoals drukvat- of ketelfabricage. In de meeste gevullen zullen deze lesspecificaties u vereisen om specifieke typen elektrodes te gebruiken.
Omgevingsomstandigheden op de werkplek
Om de beste resultaten te bereiken, moet u altijd excessieve walzschil, roest, vocht, verf en vet verwijderen. Schone basismetalen helpen porositeit te voorkomen en verhogen de lasnelheid.
Als het schoonmaken van uw basismetaal niet mogelijk is, leveren E6010 of E6011 elektrodes een diep penetrerende boog die de mogelijkheid heeft om door verontreinigingen heen te snijden.
Hoe Leest U De Code Op Staavelektrodes?
De American Welding Society (AWS) heeft een nummersysteem dat informatie biedt over een specifieke elektrode, zoals waarvoor hij het beste gebruikt wordt en hoe hij bediend moet worden voor maximale effectiviteit.
| Cijfer | Type Bekleding | Lasstroom |
| 0 | Hoog cellulose natrium | DC+ |
| 1 | Hoog cellulose kalium | AC, DC+ of DC- |
| 2 | Hoog titania natrium | AC, DC- |
| 3 | Hoog titania kalium | AC, DC+ |
| 4 | IJzerpoeder, titania | AC, DC+ of DC- |
| 5 | Laag waterstof natrium | DC+ |
| 6 | Laag waterstof kalium | AC, DC+ |
| 7 | Hoog ijzeroxide, kaliumpoeder | AC, DC+ of DC- |
| 8 | Laag waterstof kalium, ijzerpoeder | AC, DC+ of DC- |
De "E" duidt op een booglaselektrode. De eerste twee cijfers van een 4-cijferig getal en de eerste drie cijfers van een 5-cijferig getal staan voor treksterkte. Bijvoorbeeld, E6010 betekent 60.000 pond per vierkante inch (PSI) treksterkte, en E10018 betekent 100.000 psi treksterkte.
Het voorlaatste cijfer geeft de positie aan. Dus "1" staat voor een alle-positie elektrode, "2" voor een plat en horizontaal elektrode, en "4" voor een plat, horizontaal, verticaal naar beneden en bovenaan elektrode. De laatste twee cijfers specificeren het type bekleding en de lasstroom.
| E | 60 | 1 | 10 |
| Elektrode | Treksterkte | Positie | Type Bekleding & Stroom |
Wat is de lasselektrode bekleding?
Elektrodebekledingen moeten gasbescherming voor de boog bieden, eenvoudig ontsteeking en boogstabiliteit, een beschermende slak, goede lasvorm, en het allerbelangrijkste een gasschild dat de omringende zuurstof verbruikt en het gesmolten lasmetaal beschermt.
Verschillende elektrodetypen zijn beschikbaar, het type wordt vaak gedefinieerd door de aard van de bekleding.
Elektrodebekleding is bedekt met een relatief hoogwaardige beklaagde laag van 1 tot 3 mm dik. Het gewicht van zo'n bekleding is 15 tot 30% van het elektrodegewicht. Het grootste deel van het lassen wordt met beklede elektrodes gedaan. Dit beperkt het proces tot een langzame handmatige operatie. Als de fluxbekleding binnenin een lange buis geplaatst wordt, kan de elektrode de vorm van een kaale draad in spoelvorm aannemen.
Dan kan het beschermde boogproces continu en automatisch gemaakt worden. Het primaire doel van een lichte bekleding is het vergroten van de boogstabiliteit; de bekleding wordt ook een ioniserende bekleding genoemd. Omdat de elektrodebekleding bros is, kunnen alleen rechtstaande staavelektrodes gebruikt worden.
De functie van elektrodebekledingen
- Verbetering van de boogstabiliteit door het leveren van bepaalde chemicaliën die deze capaciteit bezitten door het ioniseren van het baan van de boog
- Bieden een beschermende gasatmosfeer om opname van zuurstof, waterstof en stikstof door het gesmolten metaal te voorkomen
- Beschermende slak over het hete metaal
- Leveren flux, wat helpt om oxiden en andere onzuiverheden uit het gesmolten metaal te verwijderen
- Verminderen van spatter van lasmetaal – wanneer de bekleding langzamer verbrandt dan de kern
- Werkt als ontzureringsmiddel
- Vertraagt de afkoelsnelheid van de las (door de beschermende laag slak) om verharding te voorkomen
- Bekledingen zijn normaal isolatoren van elektriciteit en verhinderen daarom het gebruik van elektrodes in smalle naden etc.
Typen Bekledingen:
Hoewel er universele kenmerken zijn binnen elk type elektrodebekleding, biedt de unieke chemische samenstelling van elke individuele bekleding verschillende eigenschappen. Zorg ervoor dat u de beste toepassingen van elke bekleding onderzoekt om er zeker van te zijn dat u er een kiest die goed bij uw project past.
Cellulose:
Deze bekledingen bestaan voor ongeveer een derde uit cellulose en voor twee derde uit andere organische materialen. Wanneer ze blootgesteld worden aan de lasboog, ontbinden de materialen zich om drie afzonderlijke gassen te vormen – waterstof, koolmonoxide en kooldioxide – die de boog versterken. Deze toegevoegde kracht stelt de stroom in staat om dieper in het metaal te penetreren, wat resulteert in sterkere lassen.
Cellulosebekledingen emitteren ook een gaslaag om het lasbad te beschermen tegen onzuiverheden. De gaslaag creëert een barrière tussen het metaal en andere elementen, zoals zuurstof, stikstof en waterstof, die porositeit in een las kunnen creëren. Porositeit is vergiftig voor een las, dus het gebruik van elektrodes met cellulosebekleding kan helpen om hogere kwaliteit lasnatten te garanderen.
Cellulosebekledingen komen in een verscheidenheid aan chemische mengsels, elk met zijn eigen unieke eigenschappen en beste toepassingen. Terwijl het cellulosecomponent van het recept een algemene vuistregel is, variëren de additionele organische materialen sterk.
Mineralen:
Minerale bekledingen laten een laag slak achter op de las. Hoewel de slak lijkt op een irritant bijwerking, dient hij eigenlijk een heel nuttig doel. De slak van een mineraal beklede elektrode koelt veel langzamer af dan een cellulose beklede elektrode en het gelaste materiaal eronder.
Dit laat tijd voor onzuiverheden om naar het oppervlak van het metaal te filteren, wat voorkomt dat ze de structuur van de las compromitteren.
Mengsel:
Elektrodebekledingen met een combinatie van cellulose en mineralen zijn een populaire keuze onder fabricagebedrijven omdat ze het beste van beide werelden bieden. Omdat deze bekledingen van slechts een paar componenten tot meer dan 10 verschillende ingrediënten kunnen hebben, biedt de chemische diversiteit van deze bekledingen een reeks significante voordelen.
Zowel beschermingsgas als slakbescherming op een las te hebben kan ongelooflijk nuttig zijn bij het werken met bijzonder moeilijke basismetalen.
Meest Algemene Elektrode Bekledingen:
Hoewel er bepaalde toepassingen zijn die specifieke elektrodebekledingen en -kenmerken vereisen, zijn dit vijf van de meest voorkomende lasselektrodebekledingen die u waarschijnlijk zult tegenkomen.
Cellulose Elektrodes:
Goed geschikt voor verticale positionering, cellulose elektrodes laten een erg dunne, erg gemakkelijk te verwijderen laag slak achter. Cellulosebekledingen breken af in waterstof en kooldioxide wanneer ze verwarmd worden. Dit biedt een effectieve beschermende gaslaag over het lasbad.
Dit kan echter de las in gevaar brengen voor waterstofverspringing. In hun zuiverste vorm werken cellulosebekledingen het beste met DC. De toevoeging van verschillende elementen aan de bekleding kan echter ook gebruik met AC mogelijk maken. Cellulose elektrodes geven u al het gemak van een rutielbekleding, maar met diepere penetratie en minder problematische slak.
Rutiel Elektrodes:
Bijna identiek aan cellulose, is het hoofdverschil dat rutiel een hoger percentage titaniumdioxide heeft. Dit creëert een gasschild van zuurstof, stikstof, koolstof en waterstof, waardoor rutielelektrodes goed geschikt zijn voor het lassen van laag-koolstofstaal.
Echter, slak van rutielelektrodes kan sporen van titanium in het afgeschieden metaal achterlaten. De toevoeging van cellulose aan rutielektrodebekledingen biedt extra bescherming over het lasbad. Deze elektrodes geven lagere niveaus van zowel spatter als rookemissies en zijn geweldig voor gebruik in alle posities.
IJzeroxide Elektrodes:
Goed voor gebruik met zowel AC als DC stroom, produceren ijzeroxide elektrodes slak die erg gemakkelijk van de las te verwijderen is. De chemische samenstelling van deze bekleding is hoog in zuurstof en kan neigen tot lasafzettingen die zwakker zijn in algehele sterkte.
Het risico op waterstofverspringing is echter significant lager dan met cellulose elektrodes. IJzeroxide elektrodes bieden geweldige boogcontrole en staan nette, nauwkeurige draadplaatsing toe.
Basische Elektrodes:
Ook wel waterstof-gecontroleerde elektrodes genoemd, vereisen deze elektrodes iets meer zorg vóór het lassen. Elektrodes moeten op een droge locatie opgeslagen en vóór gebruik gebakken worden. Het niet doen hiervan kan een onstabiele chemische samenstelling in de bekleding creëren wat resulteert in een gecompromitteerde lasstructuur.
Basische elektrodes depositeren een laag, gecontroleerd niveau waterstof wat het risico op porositeit en barsting in een las minimaliseert. Als ze correct opgeslagen en onderhouden worden, zijn deze elektrodes een geweldige optie voor het werken met staal.
IJzerpoeder Elektrodes:
Deze elektrodes zijn variaties van andere elektrodebekledingen als gevolg van de toevoeging van ijzerpoeder aan een mengsel. Metaalpoeders worden een steeds populaardere toevoeging aan elektrodebekledingsmengsels omdat ze de efficiëntie en algehele laskwaliteit kunnen verhogen. IJzerpoeder elektrodes zijn een veelvoorkomende variatie op cellulose elektrodes die de elektrode in staat stellen voor gebruik met AC.
Wanneer u werkt met een soort lassen dat afzonderlijke, beklede elektrodes vereist, kan de tijd nemen om de verschillende beschikbare opties te begrijpen een project maken of breken. Vergeet niet om additionele factoren – zoals positie, treksterkte en kernmetalen – te overwegen bij het beslissen over een elektrode.
Typen Laselektrodes
De staven die gebruikt worden voor MIG- en staavlassen zijn voorbeelden van verteerbare elektrodes. Ze hebben vullingsmateriaal, dat smelt om lasnatten te creëren.
TIG-lassen daarentegen gebruikt niet-verteerbare elektrodes. Deze elektrodes bestaan voornamelijk uit wolfram, dat niet smelt (in tegenstelling tot verteerbare elektrodes) vanwege zijn hoge smeltpunt. Het levert slechts een elektrische boog voor het lassen. Het vullingsmateriaal wordt geleverd door een draad die handmatig wordt toegevoerd.
Dus het hoofdverschil tussen de twee is dat verteerbare elektrodes smelten, terwijl niet-verteerbare elektrodes dat niet doen.
De twee categorieën hebben verschillende typen elektrodes.
Verteerbare elektrodes
Verteerbare elektrodes zijn de sleutel tot staal-, MIG- en fluxkernbooglassen. De verteerbare elektrodes die gebruikt worden voor staavlassen heten staavelektrodes. Deze omvatten zwaar beklede elektrodes, beschermde boog en licht beklede elektrodes.
1. Licht beklede elektrodes
Zoals de naam impliceert, hebben licht beklede elektrodes een dunne bekleding op hun oppervlak, die aangebracht wordt door methoden zoals spuiten en borstelen.
Deze elektrodes en hun bekledingen zijn gemaakt van verschillende materialen. Het vullingsmateriaal lijkt veel op het basismetaal dat gelast wordt.
De lichte bekleding dient nog een ander vitale doel. Deze bekleding vermindert onzuiverheden, zoals zwavel en oxiden, om een betere kwaliteit las te geven. Het stelt ook meer consistente smelting van het vullingsmateriaal toe zodat u een glad ogende en betrouwbare lasdraad kunt creëren.
Omdat de bekleding dun is, is de geproduceerde slak niet te dik. Beschermde boog elektrodes lijken op licht beklede elektrodes. Het hoofdverschil is dat ze een dikkere bekleding hebben. Deze zware elektrodes zijn geschikt voor meer veeleisende lastoepassingen, bijvoorbeeld het lassen van gietijzer.
2. Kaale elektrodes
Het gebruik van kaale elektrodes kan lastig zijn omdat de boog een beetje onstabiel en moeilijk te controleren is. De lichte bekleding verhoogt de stabiliteit van de elektrische boog, waardoor het gemakkelijker wordt om te beheren. Kaale elektrodes hebben beperkte toepassingen. Bijvoorbeeld, ze worden gebruikt voor het lassen van mangaanstaal.
3. Beschermde boog elektrodes
Beschermde boog elektrodes hebben drie verschillende typen bekledingen, die verschillende doeleinden dienen. Eén soort bekleding bevat cellulose en gebruikt een beschermende gaslaag om de lasregio te beschermen. Het tweede type bekleding heeft mineralen die slak produceren. Derde soort bekleding heeft een combinatie van mineralen en cellulose.
Beschermde boog elektrodes genereren een beschermende gaslaag, die een effectieve barrière vormt om de hete laszone te schermen tegen besmetting en corrosie door de omringende lucht. Dit resulteert in sterkere en betrouwbaardere lassen. De verwarmde laszone moet veilig gehouden worden tegen atmosferische gassen zoals stikstof en zuurstof, die reageren met het hoge-temperatuur metaal om broze, poreuze en zwakke lassen te produceren.
Beschermde boog elektrodes minimaliseren zwavel, oxiden en andere typen onzuiverheden binnen het basismetaal om regelmatige, gladde en schone lassen te geven. Deze beklede elektrodes produceren ook een meer stabiele elektrische boog vergeleken met kaale elektrodes, wat lassen beheersbaarder maakt en spattering vermindert.
Beschermde boog elektrodes produceren ook slak door de mineraalbekleding. Deze slak lijkt een hinder te zijn om te verwijderen, maar dient een nuttig doel. Het koelt veel langzamer af in vergelijking met beschermde boog elektrodes. Dit proces trekt onzuiverheden uit en stuurt ze naar het oppervlak. Gevolglijk krijgt u hoge-kwaliteit lassen die schoon, duurzaam en sterk zijn.
Niet-verteerbare elektrodes
Niet-verteerbare elektrodes zijn eenvoudiger te begrijpen niet alleen omdat ze niet smelten maar ook omdat er slechts twee typen zijn.
1. Koolstof elektrodes
De eerste soort is de koolstofelektrode die gebruikt wordt voor zowel snijden als lassen. Deze elektrode is gemaakt van koolstofgrafiet. Hij kan bekleed zijn met een koperlaag of kaal gelaten.
De American Welding Society heeft geen specificaties uitgegeven voor dit soort elektrode. Wel bestaan er militaire specificaties voor koolstofelektrodes.
2. Wolfram elektrodes en hun verschillende soorten
De tweede soort niet-verteerbare elektrode is de wolframelektrode, die gebruikt wordt voor TIG-lassen. Deze elektrodes bestaan uit zuiver wolfram (die groene markeringen hebben), wolfram met 0,3 tot 0,5 procent zirconium (deze hebben bruine markeringen), wolfram met 2 procent thorium (die rode markeringen hebben), en wolfram met 1 procent thorium (die gele markeringen hebben).
Niet-verteerbare elektrodes gemaakt van zuiver wolfram hebben beperkt gebruik en zijn geschikt voor lichte lasklussen. Er zijn twee redenen hiervoor. Ten eerste bezit zuiver wolfram niet de duurzaamheid en sterkte van wolframlegeringen. Ten tweede kan zuiver wolfram problemen ondervinden met hoge stromen.
Wolfram elektrodes met 0,3 tot 0,5 procent zirconium bieden uitstekende resultaten met wisselstroom. Ze zijn een verbetering ten opzichte van zuiver wolfram, maar niet zo goed als wolfram elektrodes met thoriuminhoud.
Wolfram elektrodes met 1-2% thoriuminhoud zijn een van de meest gebruikte niet-verteerbare elektrodes omdat ze langer mee gaan en een hogere weerstand hebben dan andere soorten wolfram elektrodes. Ze kunnen gebruikt worden voor hogere stromen vergeleken met zuiver wolfram elektrodes. Deze elektrodes bieden ook grotere boogcontrole en zijn gemakkelijker te starten.
Bij het gebruik van een wolframelektrode is het beter om de maximaal toelaatbare stroom te gebruiken als ze een platte cilinder hebben, anders wordt het moeilijk om de boog te controleren en te handhaven.
Voor betere boogcontrole en stabiliteit moet u de pointen van deze elektrodes afslijpen tot een punt, dat wil zeggen, u moet de pointen conisch maken. Als u dit doet, moet u kiezen voor aanraakstarten in plaats van DC lasmachines.
Onthoud dat wolfram elektrodes met thorium en zirconium een verbeterde duurzaamheid zullen hebben dan zuiver wolfram elektrodes als u getapte elektrodes met aanraakstart kiest.
Productieproces
- De uitdagingen van aluminiumlassen navigeren
- Abrasieve Straalbewerking (AJM): Werking, Toepassingen en Voordelen
- Roestvrij Staal Lassen: Een Uitgebreide Handleiding
- Fluxkernbooglas (FCAW): Het Proces Beheersen met Onze Complete Gids
- Exothermisch Lassen Uitgelegd: Proces, Toepassingen & Voordelen
- Laselektrodes Uitgelegd: Typen, Toepassingen & Hoe Ze Werken
- SMAW (Staftelektrodelassen): Complete Gids
- Aluminium gaslassen uitgelegd: technieken, tips & veiligheid
- Koudlassen Uitgelegd: Metalen Binden Zonder Warmte
- Vonktesten Uitgelegd: Complete Gids voor Classificeren van Ferromaterialen
- Ferrode Metalen Uitgelegd: Eigenschappen, Typen en Toepassingen