



EDM-bewerking begrijpen: Beperkingen, Nauwkeurigheid en Belangrijke Invloedsfactoren
Omdat EDM-bewerking veel onvergelijkbare voordelen heeft in traditionele snijverwerking, zijn de toepassingsgebieden dagelijks aan het uitbreiden, en is het wijd gebruikt in machinebouw, luchtvaart, aviatie, elektronica, motoren, elektrische apparaten, precisiemechanica, instrumenten, auto's, lichte industrie, enz. Industrie om de bewerkingsproblemen van materialen en onderdelen met complexe vormen op te lossen.
Echter, EDM heeft ook zijn beperkingen. Tegelijkertijd, net als bij traditionele bewerking, zullen diverse fouten van de machine zelf, positionerings- en installatiefouten van het werkstuk en de gereedschapelektroden allemaal de nauwkeurigheid van EDM beïnvloeden. Bovendien zijn de hoofdfactoren gerelateerd aan het EDM-proces de grootte en consistentie van de ontladingsspeling, en de slijtage en stabiliteit van de gereedschapelektrode.
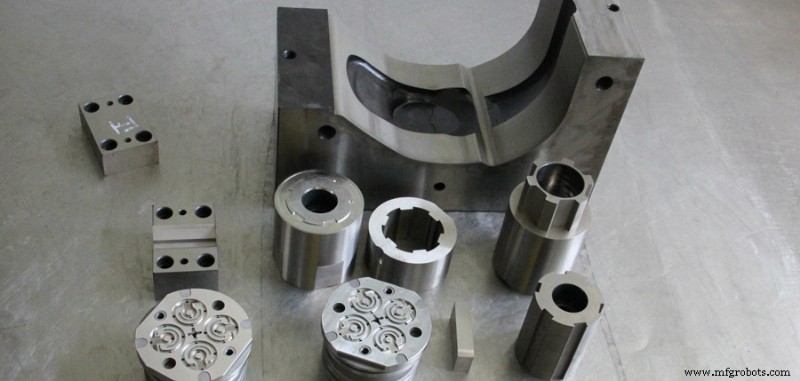
Beperkingen van EDM-bewerking
1. Het kan alleen gebruikt worden voor bewerking van metaal en andere geleidende materialen
In tegenstelling tot snijverwerking, kunnen isolerende niet-geleidende materialen zoals kunststoffen en keramiek worden verwerkt.
2. De bewerkings snelheid is doorgaans traag
Daarom wordt het proces meestal gerangschikt om snijden te gebruiken om het grootste deel van de hoeveelheid te verwijderen, en daarna EDM uit te voeren om de productie-efficiëntie te verbeteren.
3. Het heeft elektrode verlies
Omdat EDM-bewerking steunt op elektriciteit en warmte om het metaal te verwijderen, zal de elektrode geslijt raken, en de elektrode slijtage is meestal geconcentreerd in scherpe hoeken of lage oppervlakken, wat de vormgevingsnauwkeurigheid beïnvloedt.
4. De minimum hoekstraal is beperkt
Over het algemeen is de minimum hoekstraal die verkregen kan worden door EDM gelijk aan de bewerkingsgaping (meestal 0,02-0,3 mm). Als de elektrode geslijt is of verwerkt door een plat bewegende kop, moet de hoekstraal worden verhoogd.
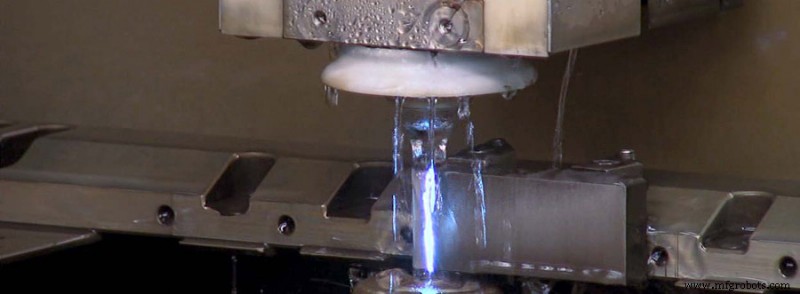
Factoren die de nauwkeurigheid van EDM beïnvloeden
Bij EDM-bewerking kan de ontladingsspeling gecompenseerd worden door de grootte van de elektrode te corrigeren om hogere bewerkingsnauwkeurigheid te verkrijgen. Echter, de grootte van de ontladingsspeling verandert eigenlijk, wat de bewerkingsnauwkeurigheid beïnvloedt.
1. Oppervlakteruwheid
De ruwheid van het EDM-bewerkte oppervlak hangt af van de diepte van de elektrische ontladingsputten en de uniformiteit van hun distributie. Alleen wanneer ondiepe en uniform verdeelde elektrische ontladingsputten op het bewerkte oppervlak worden geproduceerd, kan het bewerkte oppervlak een kleinere ruwheidswaarde hebben. Om de uniformiteit van de ontladingsputten te controleren, is het nodig om gelijke energie ontladingspuls controle technologie aan te nemen, dat wil zeggen, de valflank van de gatspanning doorbraak te detecteren, de ontladingspulsstroom breedte te controleren om gelijk te zijn, en dezelfde pulsenergie te gebruiken voor verwerking, zodat de oppervlakteruwheid van de verwerking uniform is.
2. De invloed van bewerkingsgaping (zijdelingse gaping)
De grootte en consistentie van de bewerkingsgaping beïnvloedt direct de nauwkeurigheid van EDM-bewerking. Alleen door de waarde van de bewerkingsgaping en oppervlakteruwheid van elk standaard te begrijpen, kunnen we de grootte van de elektrode correct ontwerpen, de krimphoeveelheid bepalen, en de standaardconversie tijdens het bewerkingsproces bepalen.
3. De invloed van bewerkingshelling
Bij bewerking, ongeacht het gat of de kaviteit, heeft de zijwand een helling. De reden voor de helling is dat, naast de oorspronkelijke helling van de elektrode zijwand zelf in de technische eisen of fabricage, het over het algemeen wordt veroorzaakt door de ongelijke slijtage van de elektrode, en "secundaire ontlading" en andere factoren.
(1) De invloed van elektrode slijtage.
De elektrode vormt een kegel door slijtage, en deze kegel wordt op het werkstuk gereflecteerd om een bewerkingshelling te vormen.
(2) De invloed van de vervuilingsgraad van de werkvloeistof.
Hoe vuiler de werkvloeistof, hoe meer kansen voor "secundaire ontlading". Tegelijkertijd, door de slechte toestand van de gaping, zal het aantal elektrode ophaalbeurten onvermijdelijk toenemen. Beide voorwaarden zullen de verwerkingshelling verhogen.
(3) De invloed van olie spoelen of pompen.
De invloed van olie spoelen of pompen op de verwerkingshelling is verschillend. Bij verwerking met spoelen olie, stromen de elektro-corrosie producten uit het verwerkte oppervlak, wat de kans van "secundaire ontlading" verhoogt en de verwerkingshelling verhoogt. Bij het gebruik van olie pompen voor verwerking, worden de elektrolytische corrosie producten afgevoerd door de zuigbuis, en schoon werkvloeistof komt van de periferie van de elektrode binnen, dus er is minder kans op "secundaire ontlading" op het verwerkte oppervlak, en de verwerkingshelling is ook klein.
(4) De invloed van bewerkingsdiepte
Naarmate de verwerkingsdiepte toeneemt, neemt de verwerkingshelling ook toe, maar niet proportioneel. Wanneer de verwerkingsdiepte een bepaalde waarde overschrijdt, zal de bovenste monding van het verwerkte onderdeel niet meer uitdijen, dat wil zeggen, de verwerkingshelling zal niet meer toenemen. Verschillende verwerkingsobjecten hebben verschillende eisen aan verwerkingshelling. Bij kaviteitsverwerking, aangezien het een zekere onttrekkingshoek vereist, is de verwerkingshoek niet strikt. Voor rechtwandige matrizen, is de verwerkingshelling strenger vereist. Zolang de wetten die de verwerkingshelling beïnvloeden worden begrepen, kunnen de vooraf vastgestelde eisen worden bereikt.
4. Redenen en wetten van hoekafronding
De slijtage van de scherpe hoeken en randen van de elektrode is ernster dan de slijtage van het eindvlak en de zijkant. Daarom veroorzaakt de slijtage van de elektrodehoeken de hoeken af te ronden, en is het onmogelijk om de verwerkte werkstukken schoon te krijgen. Bovendien, naarmate de verwerkingsdiepte toeneemt, neemt de straal van de elektrodefluitelhoekafronding toe. Maar na een bepaalde verwerkingsdiepte, vertraagt de toenemende trend geleidelijk, en blijft uiteindelijk op een bepaalde maximumwaarde.
De reden voor de afgeronde hoeken is niet alleen de slijtage van de elektrode maar ook de gelijkmatigheid van de ontladingsspeling. Vanwege de gelijkmatigheid van de scherpe-hoek ontlading, zal de convexe scherpe elektrode onvermijdelijk het werkstuk afronden, de scherpe punt van de concave scherpe elektrode heeft helemaal geen ontladingsfunctie, maar het werkstuk zal afgerond worden door de accumulatie van afval.
Daarom, zelfs als de elektrode volledig vrij is van verlies, is het nog steeds onmogelijk om een complete opschoning te krijgen door de gelijkmatigheid van de gatontlading. Als de afrondingsstraal klein moet zijn, moet de ontladingsspeling worden verkleind.
Het werkmiddel is de basisvoorwaarde voor het genereren van elektrische ontlading, en vloeistofmiddel wordt hoofdzakelijk nu gebruikt. Het vormt een vonkontladingskanaal, produceert compressie op het ontladingskanaal, en herstelt snel de isolatietoestand van de gaping na voltooiing van de ontlading, helpt bij de uitstoting en verwijdering van elektrische corrosieproducten, en koelt het gereedschap. Daarom heeft het medium een grote invloed op EDM-bewerking.
Productieproces
- CNC-bewerking: Precisie, nauwkeurigheid en tolerantie in de productie onder de knie krijgen
- Geavanceerde CNC HMC-bearbeitingscentra voor superieure productie-efficiëntie
- Hoe platenoppervlak, afstand en dielectricamateriaal capaciteit bepalen
- CNC-bewerkingsnauwkeurigheid & efficiëntie verbeteren: 4 bewezen strategieën
- Preciie vs Nauwkeurigheid in CNC Bewerking Begrijpen: Sleutelconcepten & Tolerantie
- Oppervlakteruwigheid Begrijpen: Sleutelfactoren & Bewezen Verbetertechnieken
- EDM-bewerking uitgelegd: constructie, principes en moderne CNC-integratie
- Sinker EDM vs Wire EDM: Belangrijkste verschillen & toepassingen uitgelegd
- Elektrische Ontladingsbewerking (EDM): Fundamenten & Toepassingen
- CNC-bewerking: Voordelen en Beperkingen voor Precisieproductie
- Sinker EDM-machines: Werking, voordelen en beperkingen