



Bewezen technieken voor het bereiken van precise werkstucknauwkeurigheid in bewerking
Bewerkingsnauwkeurigheid verwijst naar de mate waarin de werkelijke geometrische parameters (afmeting, vorm en positie) van het onderdeel na verwerking voldoen aan de ideale geometrische parameters gespecificeerd in de tekening. Hoe hoger de mate van deze overeenstemming, des te hoger de verwerkingsnauwkeurigheid.
Vandaag zullen we discussiëren vanuit de volgende 3 aspecten:
- Hoe de afmetingsnauwkeurigheid van onderdelen te verkrijgen
- Methode om vormnauwkeurigheid te verkrijgen
- Methode om positie nauwkeurigheid te verkrijgen
Hoe de afmetingsnauwkeurigheid van onderdelen te verkrijgen
(1) Proefsnijmethode
Dat wil zeggen, eerst een klein deel van het bewerkte oppervlak proefsnijden, de afmeting van de proefsnede meten, de positie van de snijde van het gereedschap ten opzichte van het werkstuk aanpassen volgens de verwerkingsvereisten, en dan opnieuw proefsnijden, en dan meten, dus na twee of drie proefsneden en metingen, wanneer de verwerking na de afmeting aan de eisen voldoedt, het gehele te bewerken oppervlak snijden.
De proefsnijmethode is door "proefsnijden-meten-aanpassen-proefsnijden opnieuw", en herhalen tot de vereiste afmetingsnauwkeurheid bereikt is. Bijvoorbeeld, de proefbooring van het doosgatensysteem.
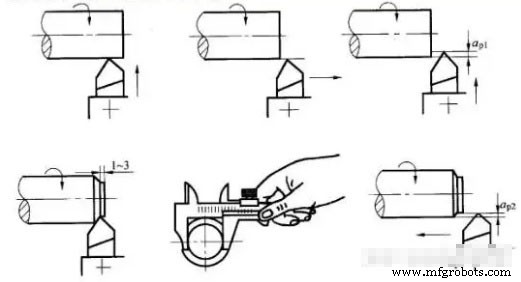
De nauwkeurigheid die door de proefsnijmethode wordt bereikt, kan zeer hoog zijn, het vereist geen ingewikkelde toestellen, maar deze methode is tijdrovend (vereist meerdere aanpassingen, proefsneden, metingen, en berekeningen), lage efficiëntie, en hangt af van het vaardigheidsniveau van de werkers en de nauwkeurigheid van de meetinstrumenten, de kwaliteit is onstabiel, dus het wordt alleen gebruikt voor enkelvoudige kleine series productie.
Als een type proefsnijmethode - passen, is het gebaseerd op het verwerkte onderdeel, een ander gepast onderdeel verwerken, of twee (of meer) werkstukken samen combineren voor verwerking. De eisen voor de uiteindelijke verwerkte afmetingen in het passend werk zijn gebaseerd op de pasvereisten met de verwerkte onderdelen.
(2) Aanpassingsmethode
Gebruik monster of standaardonderdelen om de nauwkeurige relatieve posities van werktuigmachines, fixaties, snijgereedschappen en werkstukken aan te passen om de afmetingsnauwkeurigheid van de werkstukken te waarborgen. Omdat de afmeting van tevoren wordt aangepast, is er geen behoefte om opnieuw proef te snijden tijdens de verwerking. De afmeting wordt automatisch verkregen en blijft onveranderd tijdens de verwerking van een batch onderdelen. Dit is de aanpassingsmethode. Bijvoorbeeld, bij het gebruik van een freesmachinefixatie, wordt de positie van het gereedschap bepaald door het gereedschapsblok. De essentie van de aanpassingsmethode is om het vaste-afstandstoestel of het meszettoestel op de werktuigmachine of de vooraf ingestelde gereedschapshouder te gebruiken om het gereedschap een bepaalde positie nauwkeurigheid ten opzichte van de werktuigmachine of fixatie te laten bereiken, en dan een batch werkstukken te verwerken.
De werktuigmachine voedt en snijdt dan volgens de wijzerplaat, wat ook een soort aanpassingsmethode is. Deze methode vereist eerst om de schaal op de wijzerplaat te bepalen volgens de proefsnijmethode. In massaproductie worden gereedschapsinsteltoestellen zoals vaste-afstand stoppers, prototypes, en prototypes vaak gebruikt voor aanpassing.
De aanpassingsmethode heeft betere verwerkingsnauwkeurigheid en stabiliteit dan de proefsnijmethode, en hogere productiviteit. Het vereist geen hoge werktuigmachine operators, maar het heeft hoge eisen aan werktuigmachine aanpassers. Het wordt vaak gebruikt in seriesproductie en massaproductie.
(3) Vaste afmeting methode
De methode van het gebruik van de corresponderende afmeting van het gereedschap om de afmeting van het bewerkte deel van het werkstuk te waarborgen, heet de afmetingsmethode. Het gebruikt standaardafmeting gereedschappen voor verwerking, en de afmeting van het bewerkte oppervlak wordt bepaald door de gereedschapsafmeting. Dat wil zeggen, een gereedschap met een zekere afmetingsnauwkeurigheid (zoals een reamer, een uitboormes, een boormes, enz.) wordt gebruikt om de nauwkeurigheid van het te verwerken werkstuk (zoals een gat) te waarborgen.
De afmetingsmethode is gemakkelijk te bedienen, heeft hoge productiviteit, en heeft relatief stabiele verwerkingsnauwkeurigheid. Het heeft bijna niets te maken met het technische niveau van werkers. Het heeft hoge productiviteit en wordt breed gebruikt in diverse typen productie. Bijvoorbeeld, boren, uitboren, enz.
(4) Actieve meetmethode
Tijdens het verwerkingsproces worden de verwerkingsafmetingen gemeten tijdens het verwerken, en de gemeten resultaten worden vergeleken met de door het ontwerp vereiste afmetingen, of de werktuigmachine kan doorgaan met werken of de werktuigmachine stoppen. Dit is de actieve meetmethode.
Op dit moment kan de waarde in actieve meting digitaal worden weergegeven. De actieve meetmethode voegt het meettoestel toe aan het processysteem (dat wil zeggen, de eenheid van werktuigmachines, snijgereedschappen, fixaties en werkstukken), wat de vijfde factor wordt.
Actieve meetmethode heeft stabiele kwaliteit en hoge productiviteit, wat de ontwikkelingsrichting is.
(5) Automatische controlemethode
Deze methode bestaat uit meettoestel, voedingsapparaat en controlsysteem. Het combineert het meet-, voedingsapparaat en controlsysteem in een automatisch verwerkingssysteem, en het verwerkingsproces wordt automatisch voltooid door het systeem.
Een reeks taken zoals afmetingsmeting, gereedschapscompensatie-aanpassing, snijverwerking, en machine stoppen worden automatisch voltooid om de vereiste afmetingsnauwkeurheid automatisch te bereiken. Bijvoorbeeld, bij verwerken op een CNC-werktuigmachine, worden de onderdelen verwerkt door verschillende instructies van het programma om de verwerkingsvolgorde en verwerkingsnauwkeurheid te controleren.
Er zijn twee specifieke methoden van automatische controle
①Automatische meting
Het betekent dat de werktuigmachine een toestel heeft voor het automatisch meten van de afmeting van het werkstuk. Wanneer het werkstuk de vereiste afmeting bereikt, zal het meettoestel een instructie uitgeven om de werktuigmachine automatisch terug te trekken en te stoppen met werken.
②Numerieke controle
Het betekent dat er servomotoren, rolspindelmoerparen en een complete set numerieke controledoestellen in de werktuigmachine zitten om de nauwkeurige beweging van de gereedschapsdrager of werktafel te controleren. De afmetingsverkrijging (de beweging van de gereedschapsdrager of de beweging van de werktafel) wordt bepaald door een vooraf geprogrammeerd programma. Automatische controle door computer numeriek controledoestel.
De initiële automatische controlemethode werd voltooid door actieve meting en mechanische of hydraulische controlsystemen te gebruiken. Op dit moment zijn vooraf gerangschikte programma's volgens verwerkingsvereisten breed gebruikt. Het programma dat door het controlsysteem wordt gecontroleerd om werk te verrichten, of de numerieke controlemachine die door het controlsysteem wordt uitgegeven om numerieke informatie-instructies uit te voeren, en kan zich aanpassen aan veranderingen in verwerkingsomstandigheden tijdens het verwerkingsproces, automatisch de verwerkingshoeveelheid aanpassen, en de optimalisatie van het verwerkingsproces realiseren volgens de gespecificeerde voorwaarden. De adaptieve controle werktuigmachine voert automatische controle verwerking uit.
De automatische controlemethode heeft stabiele kwaliteit, hoge productiviteit, goede verwerkingsflexibiliteit, en aanpasbaarheid aan multi-variëteit productie, wat de huidige ontwikkelingsrichting is van mechanische productie en de basis van computer-ondersteunde productie (CAM).
Productieproces
- CNC-bewerkingsnauwkeurigheid verbeteren: Hoorzaakanalyse & effectieve foutmitigatie
- Bewezen technieken voor het bereiken van nauwkeurige dimensionele precisie bij bewerking
- Effectieve oplossingen voor veelvoorkomende CNC-bewerkingscentrum uitdagingen
- Precisie bewerking: Bewezen technieken voor het bereiken van werkstucknauwkeurigheid
- Vier Bewezen Technieken voor Gedeeltelijke Galvanisatie
- Veelvoorkomende CNC-bewerkingsdefecten en bewezen controlemaatregelen
- Werkstuknauwkeurigheid verhogen: Expert CNC-bewerkingsstrategieën
- CNC-bewerking Beheersen: Expert Tips & Best Practices
- Essentiële tool-invoertechnieken voor precisiebewerking
- C# Methodes: Definiëren, Aanroepen en Gebruiken van Functies
- Java-methodes: definiëren, aanroepen en effectief gebruiken