



Essentiële tool-invoertechnieken voor precisiebewerking
Tool-invoer is cruciaal voor bewerkingssucces, omdat het een van de meest belastende operaties voor een frees is. Het invoeren van een deel op een manier die niet ideaal is voor het gereedschap of de operatie kan leiden tot een beschadigd deel of uitgeputte winkelmiddelen. Hieronder verkennen we de meest voorkomende deelinvoermethoden, evenals tips om ze succesvol uit te voeren.
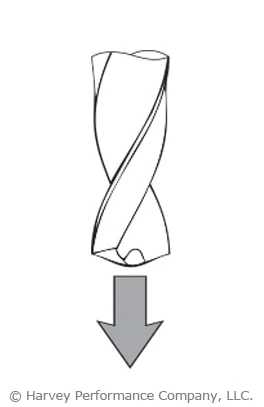
Voorgeboord gat
Het voorgeboorden van een gat tot de volledige zakdiepte (en 5-10% groter dan de freesdiameter) is de veiligste praktijk om je frees in een zak te laten zakken. Deze methode zorgt voor de minst mogelijke eindwerk-belasting en vroege toolslijtage.
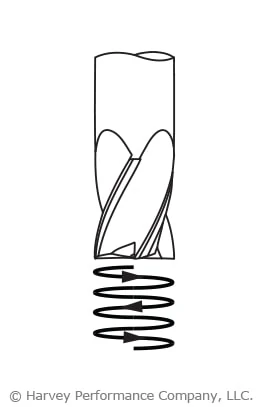
Helicale interpolatie
Helicale interpolatie is een zeer veelvoorkomende en veilige praktijk voor tool-invoer bij ferroe materialen. Het gebruik van hoekradius frezen tijdens deze operatie vermindert toolslijtage en hoekafbraak. Bij deze methode gebruik je een geprogrammeerde helix-diameter van meer dan 110-120% van de freesdiameter.
Ramping-in
Deze operatie kan zeer succesvol zijn, maar stelt de frees bloot aan veel verschillende torsionele krachten. Een sterke kern is essentieel voor deze methode, evenals ruimte voor adequate chip-evacuatie. Het gebruik van gereedschappen met een hoekradius, die het snijgedeelte versterken, helpt.
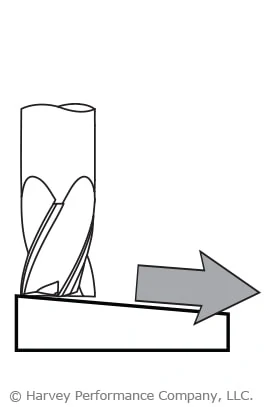
Voorgestelde start ramp-hoeken:
Harde/ferroe materialen: 1°-3°
Zachte/non-ferroe materialen: 3°-10°
Voor meer informatie over deze populaire tool-invoermethode, zie Ramping to Success.
Arcing (boogvormige invoer)
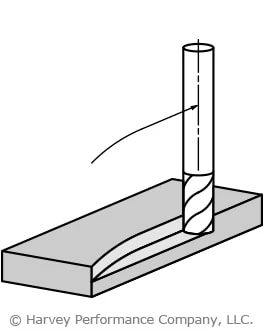
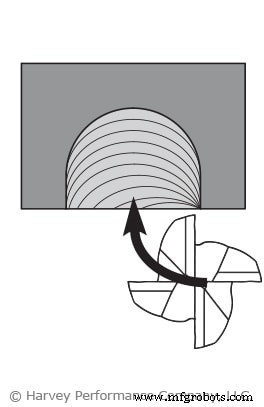
Deze tool-invoermethode lijkt op ramping in zowel methode als voordeel. Echter, waar ramping het deel van boven binnenkomt, doet arcing dit vanaf de zijkant. De frees volgt een gebogen toolpad, of boog, bij het frezen, waardoor de belasting op het gereedschap geleidelijk toeneemt naarmate het het deel binnengaat. Daarnaast neemt de belasting op het gereedschap af naarmate het het deel verlaat, wat helpt om schokbelasting en toolbreuk te vermijden.
Rechtop duiken (Straight Plunge)
Dit is een veelvoorkomende, maar vaak problematische methode om een deel binnen te gaan. Een rechtop duik in een deel kan gemakkelijk leiden tot toolbreuk. Als men toch voor deze bewerkingsmethode kiest, moeten bepaalde criteria vervuld zijn voor de beste kans op succes. Het gereedschap moet centraal snijden zijn, aangezien eindfrezen een plat invoerpunt hebben waardoor chip-evacuatie extreem moeilijk is. Boorbits zijn bedoeld voor rechtop duiken en dienen voor dit type operatie gebruikt te worden.
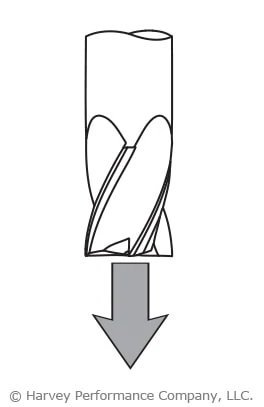
Rechte tool-invoer
Rechte invoer in het deel belast de frees net zoveel als een rechtop duik. Totdat de frees volledig ingageerd is, wordt aanbevolen de voedsnelheid bij invoer met ten minste 50% te reduceren tijdens deze operatie.
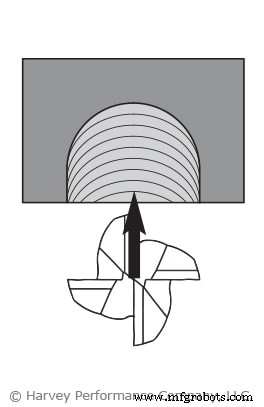
Roll-in tool-invoer
Inrollen in de snede zorgt ervoor dat de frees zich tot volledige ingaging werkt en van nature de juiste chipdikte verwervt. De voedsnelheid in dit scenario dient met 50% verlaagd te worden.
CNC machine
- Belangrijkste Oorzaken van Ponbreuk en Hoe Ze Te Voorkomen
- Drie bewaarde technieken voor het bouwen van vijf-as CNC-machines
- Methods Machine Tools neemt Koch Machine Tool over om Texas-aanwezigheid uit te breiden
- Top 12 data science-toepassingen die 2021 vormgeven
- Veelvoorkomende Gerber-bestandsproblemen & Expertoplossingen
- Belangrijkste eigenschappen van gereedschapsstalen en bewezen bewerkingstechnieken
- Top CNC-machinetypes: een uitgebreid overzicht
- Essentiële Conventionele Draaioperaties die Elke Werktuigkundige Moet Beheersen
- Hoofdorzaken van Hydraulische Systeemstoringen en Hoe Ze te Detecteren en Oplossen
- Belangrijkste Industriële Toepassingen van Legering A286: Hoge Sterkte en Corrosiebestendigheid
- Top Roestvrij Staal Toepassingen in Sleutelindustrieën